CNC 가공에서 엄격한 공차 달성: 10년 검증 프로세스
신속 제조 업계에서 10년 이상의 경력을 가진 3ERP는 시제품 제작과 양산 모두를 위한 CNC 가공 부품에서 풍부한 경험을 축적해 왔습니다.
이 글에서는 우리가 CNC 가공 부품에서 엄격한 공차를 달성하는 방법을 설명합니다.
CNC 공작소와 이 일이 어떻게 작동하는지 궁금한 모든 분께 도움이 되길 바랍니다.
1. 적절한 작업장 선정
작업장을 찾을 때 동네만 볼 게 아니라 어느 층에 있을지도 고려해야 합니다. 우리 경험상 1층(지상층)이 유일한 선택지입니다. 2층, 3층, 그 이상에 위치한 CNC 공작소들을 많이 방문해 봤는데, 보통 임대료가 싸서 그렇습니다. 하지만 이 층들에서의 추가 진동은 많은 문제를 일으킵니다. CNC 기계가 가동될 때 진동이 느껴지며, 떨리는 작업장에선 정밀 CNC 부품을 만드는 게 사실상 불가능합니다.
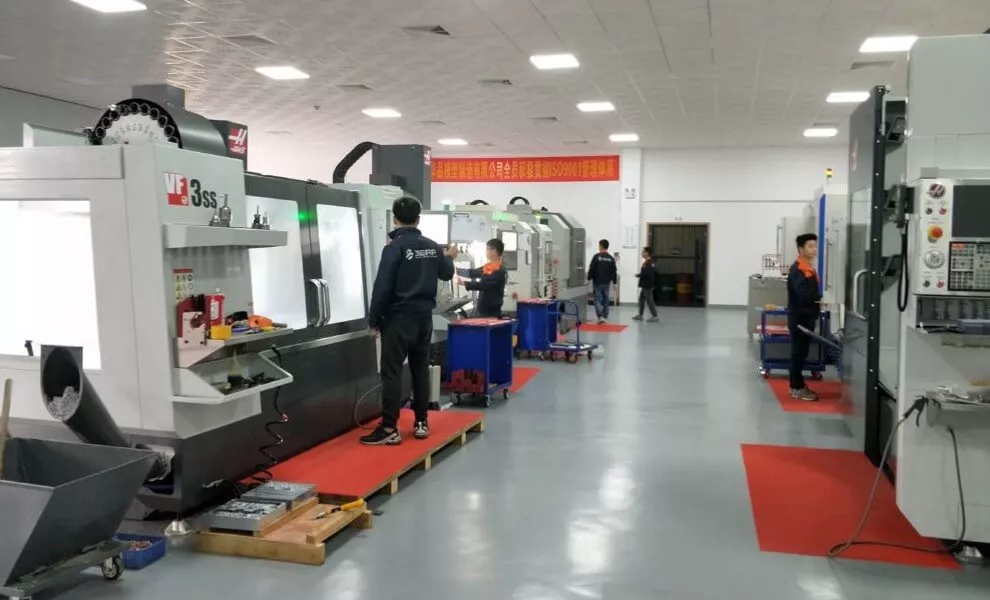
우리 CNC 가공 작업장
2. 작업장 온도 제어
작업장 온도는 정밀 부품 제작 시 또 다른 매우 중요한 요소입니다. 주야간 작업장 온도 차이가 10°C 이상 나면 그런 큰 변동 하에선 일관된 공차를 기대할 수 없습니다. 그래서 우리는 작업장에 에어컨을 설치했습니다. 중국 기업 90% 이상이 작업장 온도 안정을 위해 에어컨을 설치하지 않는데, 여름엔 40도까지 오릅니다. 직원들은 당연히 그런 환경에서 집중하고 침착하기 힘들어 실수를 하게 됩니다.
3. 고품질 CNC 기계 사용
기계 공차는 부품 품질을 보장하는 가장 중요한 요소 중 하나입니다. 기계 공차가 ±0.02mm라면 어떻게 ±0.01mm 공차를 보장할 수 있을까요? 사람의 노하우가 정밀 가공 부품 제작에 큰 역할을 하지만, '장인이 도구만큼만 좋다'는 말처럼 우리는 가공 센터 투자를 아끼지 않습니다. 그렇다고 가장 정교하고 다재다능한 머시닝 센터가 항상 가장 정확한 건 아닙니다.
4. 툴 홀더 밸런싱
시중엔 30~500달러 가격대의 다양한 툴 홀더가 있고, 툴 홀더의 동적 밸런스는 정밀 가공에 매우 중요합니다. 언밸런스는 정렬 불량, 비대칭 로터 설계, 동심도 오류 등 여러 원인으로 발생하며 부품 정밀도를 떨어뜨립니다. 일반적으로 심하게 언밸런스한 툴 홀더는 전문 밸런싱 서비스로 교정해야 하지만, 일부 홀더는 무게 추 링 추가로 언밸런스를 상쇄할 수 있게 설계돼 있습니다. 우리 이전 테스트에서 저품질 툴 홀더는 0.02mm 이상의 지터를 유발할 수 있는 반면, 좋은 홀더의 최대값은 0.005mm 미만이었습니다. MST나 하이머(Haimer)의 열수축 툴 홀더(heat shrink tool holder) 사용을 권장합니다.
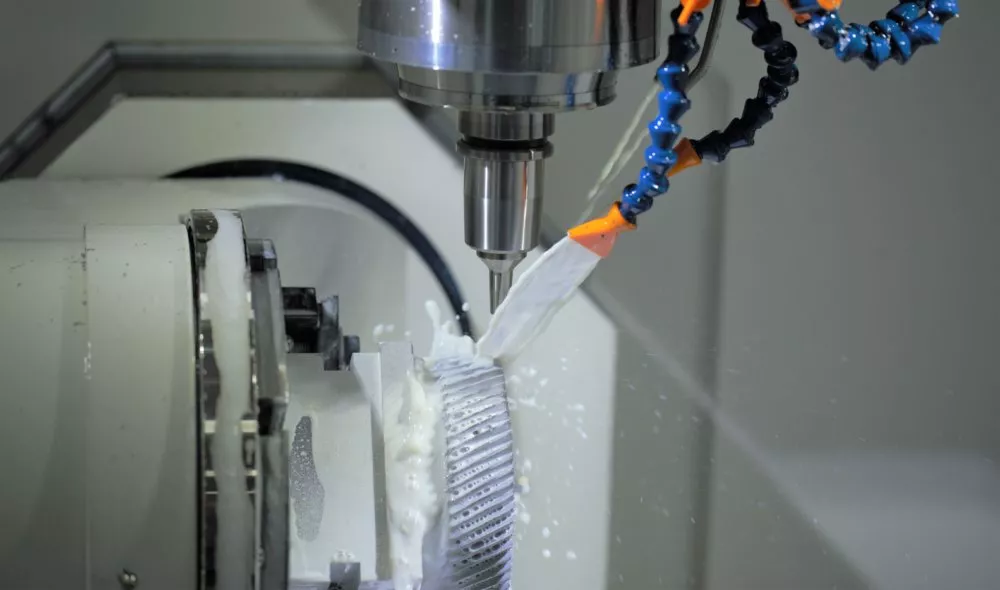
정밀 열수축 툴 홀더
5. (올바른) 날카로운 절삭 공구 사용
절삭 공구의 품질과 날카로움은 엄격한 공차 달성에 큰 역할을 합니다. 무딘 공구는 기계 에너지만 낭비하는 게 아니라, 무뎌진 절삭 공구 팁이 날카로운 팁보다 더 큰 반경을 가져 정밀도와 정확성 달성을 방해합니다. 얕은 절삭도 어려운데, 무딘 공구가 패스 중 공작물 표면을 잡지 못하고 그냥 튕겨 나가기 때문입니다. 저융점 소재 가공 시 무딘 공구는 열 축적으로 표면 변형을 일으킬 수도 있습니다. 우리는 적절한 공구 상태 유지에 신경 쓰며, 공구 선정 전문성도 갖췄습니다. 어차피 거친 엔드밀로 미세 피처에서 엄격한 공차를 달성할 순 없으니까요. 절삭 공구에 대해 더 알아보기
6. 양질의 소재 공급업체 활용
알루미늄 합금 같은 가공성이 좋은 소재에서 엄격한 공차 달성은 더 쉽지만, 같은 등급 금속이라도 공급업체마다 완전히 다른 품질을 제공할 수 있습니다. 많은 공급업체가 소재 인증서를 제공해 금속 샘플이 구성 테스트를 통과했음을 보여주지만, 인증서는 절반의 이야기만 전합니다. 예를 들어 실리콘, 마그네슘, 망간 비율이 완벽한 알루미늄 6082 봉이라도 부적절한 열처리를 거쳤다면 끔찍한 결과를 낼 수 있습니다. 우리는 오랜 시간에 걸쳐 신뢰할 수 있는 공급업체 그룹을 구축해 왔지만, 그런 공급업체들을 찾는 건 자연스럽게 시행착오를 거칩니다.
7. 머신 온 검사 시스템 구축
완성 부품 검사는 품질 관리의 중요한 부분이지만, 작업 중 가공 정밀도를 확인하는 소형 프로브로 구성된 머신 온 검사 시스템(on-machine inspection system)을 쓰는 게 엄격한 공차 보장에 더 나은 방법입니다. 우리는 여러 CNC 기계에 하이엔드 레니쇼(Renishaw) 검사 시스템을 사용 중이며, 이 시스템들은 가공 중 부품 치수를 정확히 측정하는 것 외에 자동 오프셋 보정도 제공합니다.
8. 기타 고려사항
- 작업장 운영 시스템: 중앙화된 머신샵 관리 시스템을 사용하면 작업을 서두르지 않게 돼 신중하고 정밀한 가공이 가능합니다.
- 경험 많은 엔지니어: 숙련된 엔지니어는 단순하고 정확한 가공을 위한 설계 수정법을 알며 더 나은 결과를 만듭니다. CAD 파일과 필요 공차를 보자마자 최적의 제작 방식을 결정합니다. 우선 공작물 고정 방법을 정합니다(워크홀딩 다양한 방식 읽어보기). 그 다음 툴 패스를 생성합니다. 숙련된 엔지니어는 효율성과 공차 모두 고려합니다. 예를 들어 어떤 엔지니어는 부품 하나에 몇 시간을 쓰지만, 툴 패스 최적화로 같은 부품을 1시간 만에 만들 수도 있습니다.
- 잘 훈련된 오퍼레이터: 숙련된 기계 조작원은 절삭 공구 선택, 기계 프로그래밍, 수동 가공과 선반 조작을 알고 있습니다. 절삭 공구 품질 식별과 파라미터 조정도 할 줄 압니다. 그만큼 중요하게, 좋은 오퍼레이터는 가공 중과 후 부품을 보호하는 법을 압니다.
- 프로그래밍 소프트웨어: 하이엔드 하드웨어도 G코드가 엉성하고 툴 패스가 비효율적이면 제 성능을 못 냅니다. 우리는 하이퍼밀(HyperMill)과 서페이스밀(SurfaceMill)을 프로그래밍에 사용합니다.
- 강력한 품질 관리 부서: 좋은 품질 관리가 공차를 자동으로 개선하진 않지만, 허용 공차 밖 부품이 실수로 고객에게 나가는 걸 막아줍니다.
- 소통: 고객과의 소통, 직원 간 소통이 좋아야 작업장 결과도 좋아집니다. 생산 부서가 고객 니즈를 정확히 이해하고, 실제 가능성을 고객에게 다시 전달하는 게 중요합니다.
3ERP는 플라스틱과 금속 CNC 가공 부품을 제공합니다. 가공 서비스에 대해 더 알아보고, 우리 팀에 연락해 무료 프로젝트 검토를 받아보세요.



