홀이나 포켓 가공 후 위쪽이 아래보다 크게 측정되거나, 게이지 핀이 구멍 초입엔 들어가지만 끝까지 안 들어가는 경험, 있으신가요? 정답은 공구 휨(Tool Deflection)입니다. 모든 건 휩니다. 예외 없습니다. 공구 휜 현상은 어디서나 발생하지만 잘 알려지지 않은 문제입니다. 자책 마세요. 여러분 탓이 아닙니다! 공구 휨을 없앨 순 없지만, 통제하고 최소화할 수는 있습니다. 원인과 대책을 알면 힘이 생깁니다.
간단히 말해 공구 휨은 공구가 휘는 현상입니다. 깊은 포켓을 깎는다고 칩시다. 가공 중 공구와 소재에 힘이 가해집니다. 소재가 깎이며 칩이 생기지만, 소재도 반작용으로 공구 끝을 절삭력 반대 방향으로 밉니다. 공구 돌출 길이가 길수록 끝단 변위도 커집니다.
공구 휨 계산은 수학이 복잡합니다. 현장 베테랑은 눈과 귀로 최적화를 이루곤 하죠—제가 생각하는 최고의 공구 두 가지입니다. 그래도 수치로 보고 싶다면 온라인 계산기들이 있습니다. 오늘은 눈·귀·상식에 의존하겠습니다.
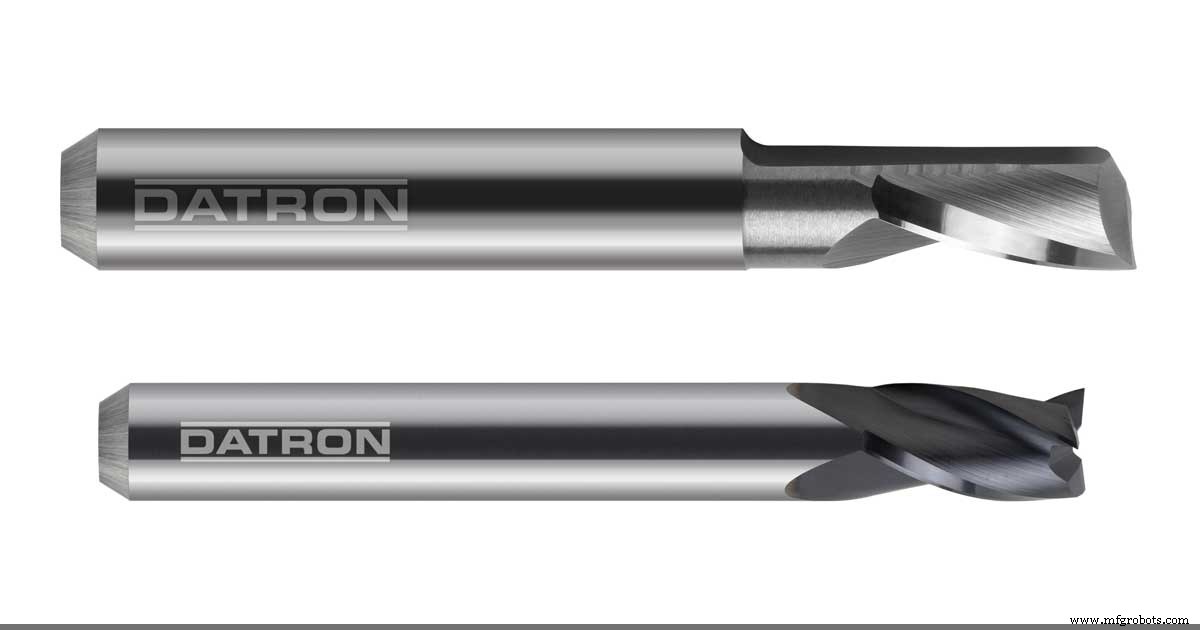
강성이 최우선입니다. 공구 돌출 길이가 늘면 강성은 기하급수적으로 떨어집니다. 길이가 꼭 필요하면 가장 큰 직경, 가장 적은 플루트 수를 쓰세요. 직경이 줄면 휨에 필요한 힘도 줄어듭니다. 플루트 하나하나가 공구 강성을 깎아먹습니다. 깊은 피처 가공엔 도면 허용 최대 직경으로 거친 다음, 코너 R 사양 맞추려 작은 공구로 마무리하면 됩니다. 최소 플루트 수, 최소 돌출 길이가 철칙입니다. 조사해 보면 강성 강화 설계(테이퍼 생크 등)된 '마이크로' 공구들도 있습니다.
공구 휨 감소를 위한 초경 vs 고속도강 공구
공구 휨이 문제거나 공격적 가공으로 곤란하다면 초경 공구를 고려하세요. 고속도강보다 약 3배 강성이 높고, 더 높은 SFPM과 긴 수명도 덤입니다. 단, 초경은 극도로 부서지기 쉽습니다. 휨엔 강하지만 한계 넘으면 가차 없이 부러지니 주의하세요.
이전 글 '클라임 밀링 vs 컨벤셔널 밀링'에서 다뤘듯 절삭 전략도 휨에 영향 줍니다. 다이내믹 툴패스 전략(참고: '다이내믹 밀링' 글)은 가벼운 레디얼 컷으로 휨 최소화에 도움 됩니다. 다이내믹 툴패스로 황삭하고 클라임 밀링으로 마무리하거나, 컨벤셔널 밀링으로 스프링 패스 또는 윤활 동반 경마무리 패스를 돌리면 결과가 훌륭할 겁니다.