


CNC 기계

산업 제조
작성일: 2019년 7월 12일 | 작성자: Candy, WayKen 마케팅 매니저
고객은 제조사가 생산하는 기기에 점점 더 많은 것을 요구합니다. 불과 5~10년 전만 해도 전화기, 시계, 카메라, 조명이 물속에서 작동하리라고 누가 상상했겠습니까? 요즘은 방수 기능이 없는 시계를 보면 눈살을 찌푸리게 됩니다. 많은 태블릿과 휴대폰 모델은 물에 잠기거나 적어도 웅덩이에 빠뜨려도 견딜 수 있습니다. 하지만 믹서기, 전기 냄비 등 일부 가전제품은 방수가 전혀 필요하지 않습니다. 그러나 방수 기기를 만드는 것은 말처럼 쉽지 않습니다.
핵심은 전자 회로가 물에 의해 단락되지 않도록 방수 인클로저를 만드는 것입니다. 물이 내부로 유입되는 것을 방지하는 특수 기능이 설치되어 있는지 확인해야 합니다. 그리고 그래도 방수 플라스틱 프로토타입을 제작하여 테스트를 거쳐 누수 여부를 확인해야 합니다. 여기 맞춤형 플라스틱 인클로저 제작을 위한 몇 가지 설계 팁과 물로부터 보호하는 금속 인클로저에 대한 내용, 그리고 가장 중요한 급속 조형 팁을 소개합니다.
가장 먼저 알아야 할 것은 인클로저의 방수 등급이 여러 단계로 나뉜다는 것입니다. 모두 IP 및 NEMA 표준으로 평가됩니다. 국제 보호 마킹(International Protection Marking)의 IP 표준이 가장 널리 사용되므로 IP 등급의 방수 단계를 나열합니다.
보시다시피 IP 표준은 다양합니다. 이는 기기가 작동해야 할 조건을 정확히 파악하고 어디까지 방수 기능을 넣을지 결정할 수 있다는 큰 장점입니다. 완전히 방수되는 설계를 만드는 것은 단순히 물 분사나 물방울을 견디는 인클로저를 만드는 것보다 훨씬 비용이 많이 듭니다.
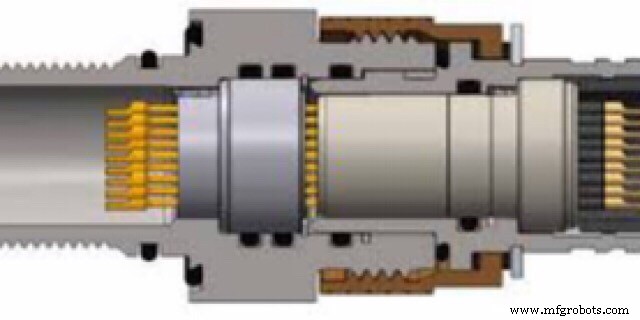
이제 방수 플라스틱 인클로저의 표준을 알았으니, 어떻게 방수를 구현할 수 있는지 살펴보겠습니다. IP66~67 표준을 염두에 두고 맞춤형 플라스틱 인클로저를 제조하는 가장 일반적인 조치들을 나열합니다.
1. 씰 및 가스켓 (Seals and Gaskets). 방수 플라스틱 인클로저와 방수 알루미늄 인클로저(또는 기타 금속) 제조에 가장 일반적이고 유용하며 저렴한 방법은 고무 씰을 사용하는 것입니다. 저렴하고 공간을 적게 차지하며 매우 효율적입니다. 주요 메커니즘은 고무의 탄성으로 두 연결 부품을 덮어 액체가 부품과 씰 사이로 들어오는 것을 차단하는 것입니다. 씰 중 가장 널리 쓰이는 것은 O-씰(O-seals)입니다. 원형 단면을 가진 고무 링으로, 뛰어난 차단율을 보여 액체 방지에 가장 효과적입니다. 동적 씰(Dynamic seals)에도 사용할 수 있습니다. 즉, 한 부품이 움직이고(예: 피스톤) 다른 부품은 고정된 경우, 고정 부품에 2~3개의 홈과 O-씰을 만들면 됩니다.
2. 인서트 몰딩 (Insert Molding). 알루미늄이나 금속 인클로저에 유용합니다. 금속 부품에 씰 역할을 할 탄성 요소를 몰딩하여 결합하는 방식입니다. 이렇게 하면 씰이 더 작아지고 고정되어 분실 우려가 없습니다.
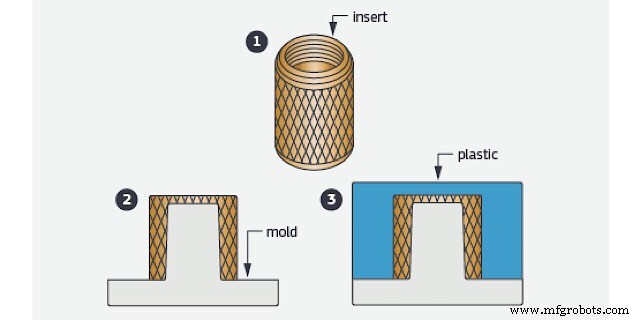
3. 오버몰딩 (Overmolding)은 기본적으로 인서트 몰딩과 동일하지만 베이스 부품도 플라스틱으로 만들어진 경우입니다. 이 방법은 비용이 많이 드는 플라스틱 사출 성형 기술을 사용하므로 주로 양산에 적합합니다. 하지만 최신 제조 기술 덕분에 설계자는 일부 프로토타이핑 서비스에서 제공하는 급속 사출 성형을 주문하여 프로젝트 인클로저를 테스트할 수 있습니다.
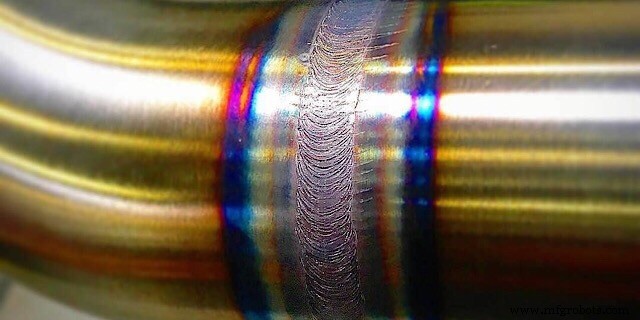
4. 용접 (Welding)은 전자 기기용 금속 인클로저에서 가장 일반적입니다. 결합 부품의 림 주변 금속을 녹여 부품을 완전히 기밀하게 만들고 실제 단일 부품으로 만듭니다. 하지만 회로를 완전히 밀봉하는 것이 항상 좋은 생각은 아닙니다. 기기 고장 시 수리가 매우 어려워지고, 내부에 갇힌 공기가 가열되면 압력이 상승하여 인클로저가 파열될 수 있기 때문입니다.
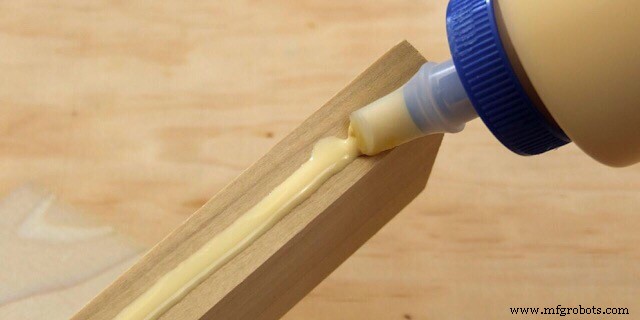
5. 폼 테이프 및 접착제 (Foam Tape and Adhesives)는 사용이 매우 간편하고 방수 효과도 좋습니다. 설계 변경이 필요 없으나, 최초 분해까지만 사용할 수 있다는 단점이 있습니다. 한번 부품을 분리하면 접착제는 무용지물이 되고, 잔여물을 긁어내야 하므로 재조립을 방해합니다. 주로 용접이 최종 제품에 사용되는 급속 프로토타입 설계 검증 테스트에 활용됩니다.
O-링을 어디에 배치할지, 어디를 용접할지, 어디를 접착할지 결정했다면 양산 전에 실제 물리적 테스트로 설계의 IP 표준을 확인해야 합니다. 이를 위해 급속 프로토타입 방수 인클로저를 제작해야 합니다. 프로토타입 소재에 따라 다양한 기법을 사용할 수 있습니다.
예를 들어, 소형 및 중형 플라스틱 인클로저는 3D 프린팅으로 제작할 수 있습니다. 금속 인클로저 설계는 공작기계에서 CNC 가공으로 제작합니다. 마지막으로 오버몰드 설계나 프로토타입 배치는 급속 사출 성형으로 제작할 수 있는데, 이는 기존 성형과 유사하지만 금형 설계가 더 유연하고 프로토타이핑 비용이 훨씬 저렴합니다.
프로토타입을 제작한 후에는 테스트 결과가 최대한 정확하도록 주의 깊게 조립하는 것이 중요합니다. 테스트 결과가 불만족스러우면 설계를 검토하고 재제작해야 합니다. 급속 조형은 여기서도 유용합니다. 매우 유연하여 수정된 프로토타입을 가능한 한 빨리 받아볼 수 있습니다.
CNC 기계
우리는 플라스틱 없는 현대 산업을 상상할 수 없습니다. 현대 산업용 폴리머는 제조와 가공이 쉽습니다. 상당한 강도, 뛰어난 내식성, 무엇보다 어떤 금속과 비교해도 매우 가벼운 무게를 가집니다. 그게 산업 디자이너들 사이에서 인기 있는 이유입니다. 그 인기 덕분에 플라스틱 프로토타이핑 기법들이 지난 20년간 급성장했습니다. 지금 무엇을 제공하는지 살펴보겠습니다. 오늘날의 플라스틱 프로토타이핑 오랜 시간 플라스틱 제조는 양산의 영역이었습니다. 사출 금형과 플라스틱을 금형에 주입하는 공작기계가 필요했습니다. 전체 시스템이 매우
왜 Fanuc부터 시작해야 하는가? 현장에는 Fanuc, Haas, Siemens Sinumerik 등 다양한 CNC 제어기가 있지만, 초보자는 가장 널리 쓰이고 이해하기 쉬우며, 다른 제어기와 유사성이 높은 Fanuc부터 학습하는 것이 효율적입니다. CNC 프로그램 작성법 학습 CNC 프로그램 작성법 - CNC 머시닝 입문 시리즈는 CNC 프로그래밍/가공을 막 시작한 초보 머시니스트를 위한 글입니다. HelmanCNC.com에 더 많은 튜토리얼과 프로그램 예제가 있습니다. CNC 프로그램 작성은 1~2일 만에 마스터할 수