


수지

산업 제조
사출 금형은 완전히 조립되면 사출 성형기에 장착되어 동일한 플라스틱 부품을 생산하는 정밀 엔지니어링 툴입니다. 공정은 부품의 상세 엔지니어링 도면으로 시작합니다. 숙련된 금형 제작자가 캐비티 형상, 냉각 채널, 소재 흐름 등을 고려해 도면을 금형 레이아웃으로 변환합니다.
사출 금형 제작에는 숙련된 장인 정신과 첨단 기계가 필요합니다. 대부분 고강도 공구강으로 단조되며 CNC 라우터나 선반으로 공차 가공됩니다. 금형은 완성 부품의 네거티브 역할을 하며, 용융 플라스틱을 각 캐비티로 유도하는 러너 시스템과 사이클 전반의 온도 조절을 위한 가열/냉각 채널을 포함합니다.
일반적인 사출 사이클에서 약 10% 시간만 실제 용융 플라스틱 사출에 소요됩니다. 나머지 시간은 냉각, 응고, 팩킹, 홀딩, 이젝션에 사용됩니다.
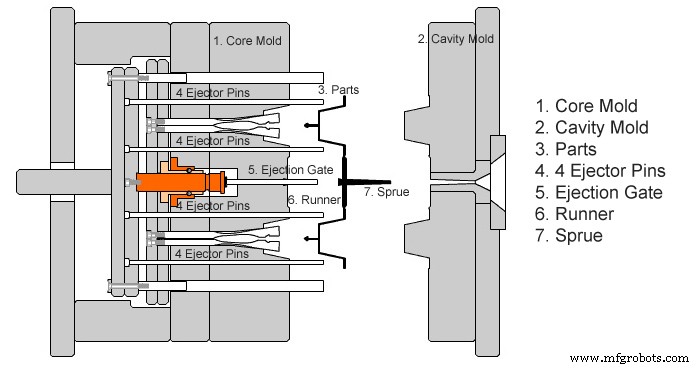
가장 단순한 구성은 'A' 측(캐비티 형성)과 'B' 측(코어 형성) 두 반쪽으로 된 스트레이트-풀 금형입니다. 더 복잡한 형상은 인서트나 멀티샷 툴링 같은 추가 구성요소가 필요합니다.
금형 설계자는 인서트 툴 또는 프리스탠딩 금형 필요 여부를 결정합니다. 프리스탠딩 금형의 경우 Misumi, DME, Hasco 같은 글로벌 공급업체에서 사전 제작 베이스를 조달합니다.
완전한 금형은 일반적으로 포함합니다:
플라스틱이 고체화되면 이젝션 핀, 슬리브, 복잡한 형상은 이젝터 플레이트나 공기압 시스템으로 부품 제거.
캐비티 형상을 기존 밀링으로 달성할 수 없을 때 그래파이트나 구리-텅스텐 전극을 CNC로 성형 후 EDM 욕조에 담급니다. EDM이 전극 프로파일에 맞춰 공구강을 침식시킵니다. 두 가지 EDM 변형:
러너 시스템은 기계 노즐에서 금형 캐비티로 용융 플라스틱을 유도합니다. 세 가지 주요 구성요소:
충전 중 갇힌 가스 배출을 위해 벤트 채널도 포함될 수 있습니다.
사출 성형기는 로더, 왕복 스크루, 배럴, 노즐, 플래튼으로 구성. 사이클은 폴리머 과립 건조로 수분 제거로 시작. 과립을 배럴에서 녹는점까지 가열. 큰 스크루가 용융 플라스틱을 노즐로 이송, 플래튼에 장착된 금형에 사출. 냉각 후 금형 개방, 이젝터 핀이 완성 부품 배출. 일반적인 사이클 60~90초마다 실행.
수지
왜 Fanuc부터 시작해야 하는가? 현장에는 Fanuc, Haas, Siemens Sinumerik 등 다양한 CNC 제어기가 있지만, 초보자는 가장 널리 쓰이고 이해하기 쉬우며, 다른 제어기와 유사성이 높은 Fanuc부터 학습하는 것이 효율적입니다. CNC 프로그램 작성법 학습 CNC 프로그램 작성법 - CNC 머시닝 입문 시리즈는 CNC 프로그래밍/가공을 막 시작한 초보 머시니스트를 위한 글입니다. HelmanCNC.com에 더 많은 튜토리얼과 프로그램 예제가 있습니다. CNC 프로그램 작성은 1~2일 만에 마스터할 수
이미지 1: 3D 프린팅 리소페인. 출처: Formlabs 리소페인(Lithophane) = 두께 차이로 투과광량 조절해 입체 이미지 구현. 19세기 기원(왁스 조각→석고 몰드→도자기 소성). 오늘날 3D 프린팅으로 누구나 쉽게 제작 가능. 고해상도 필요로 SLA(광경화) 프린터가 최적. Form 3 Form Cure UniZ Slash XYZ Nobel 1. 사진 선정 SLA 고해상도 덕에 좋은 대비·선명도 사진이면 디테일 우수한 리소페인 변환. 저대비 사진은 흑백 변환, 대비 증대, 배경 제거 등 사진 편집으로 보정.