CNC 밀링 예제: G81 드릴링 캔드 사이클 마스터하기
CNC 수직 머시닝 센터용 CNC 프로그램 예제로 G81 드릴링 사이클의 사용법을 설명합니다.
샘플 프로그램
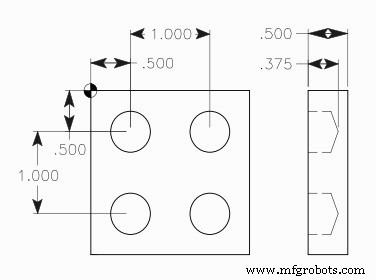
G81 드릴링 캔드 사이클 CNC 밀링 프로그램 예제 코드
O10075 N1 T16 M06 N2 G90 G54 G00 X0.5 Y-0.5 N3 S1450 M03 N4 G43 H16 Z1. M08 N5 G81 G99 Z-0.375 R0.1 F9. N6 X1.5 N7 Y-1.5 N8 X0.5 N9 G80 G00 Z1. M09 N10 G53 G49 Z0. M05 N11 M30
설명
O10075 프로그램 번호 (CNC 메모리에 많은 프로그램이 있으므로 번호로 구분).
N1- 공구 교환 (M06) 16번 공구
N2- 공구가 급속 이송(G00)으로 첫 드릴링 위치 X0.5 Y-0.5로 이동하며 영점 오프셋 1번(G54) 고려
N3- 드릴 시계 방향 회전 시작 (M03) 1450 rpm (S1450).
N4- 공구 길이 보정(G43 H16) 고려하여 Z1. 깊이로 이동, 쿨런트 온 (M08).
N5- 드릴링 사이클(G81) 파라미터, 드릴 깊이(Z)와 절삭 이송(F) 지정, 이 명령으로 현재 위치(X0.5 Y-0.5)에서 첫 드릴링 수행
N6- 드릴링 사이클이 모든 축 이동과 함께 계속 작동하므로 다음 드릴링은 X1.5에서 수행
N7- 세 번째 드릴링 홀 Y-1.5
N8- 네 번째 드릴링 X0.5
N9- 드릴링 사이클 취소 (G80), 쿨런트 오프 (M09).
N10- 기계 좌표계(G53) 고려하여 드릴을 Z0 위치로 이동. 공구 길이 보정 취소 (G49), 절삭 회전 정지 (M05).
N11- CNC 부품 프로그램 종료.
G & M 코드
| 코드 | 설명 |
|---|
| T | 사용된 공구 번호. |
| M06 | 공구 교환 명령. |
| G90 | 절대 프로그래밍 |
| G54 | 영점 오프셋 1번 |
| G00 | 급속 이송 |
| S | 절삭 속도 |
| M03 | 절삭 회전 시계 방향 |
| G43 | 공구 길이 보정. |
| M08 | 쿨런트 온. |
| G81 | Fanuc 드릴링 사이클. |
| F | 절삭 이송. |
| G80 | 캔드 사이클 취소. |
| M09 | 쿨런트 오프. |
| G53 | 기계 좌표계 선택. |
| G49 | 공구 길이 보정 취소. |
| M05 | 절삭 회전 정지. |
| M30 | CNC 부품 프로그램 종료. |



