예제 프로그램: G81 & G83 펙 드릴링, G98/G99 복귀 레벨 활용
G98과 G99(캔드 사이클 복귀 레벨)가 G81 드릴링 사이클과 G83 펙 드릴링 사이클에서 서로 다른 높이를 가진 부품의 드릴링에 어떻게 작동하는지 보여주는 완전한 CNC 부품 프로그램입니다.
G98 G99 요약
G98과 G99는 캔드 사이클(G81, G83 등)의 작동 방식을 변경하는 모달 명령입니다.
G98이 활성화되면 Z축이 단일 작업을 완료할 때 시작 위치(초기 평면)로 복귀합니다.
G99가 활성화되면 캔드 사이클이 단일 홀을 완료할 때 Z축이 R 포인트(평면)로 복귀합니다. 그런 다음 기계는 다음 홀로 이동합니다.
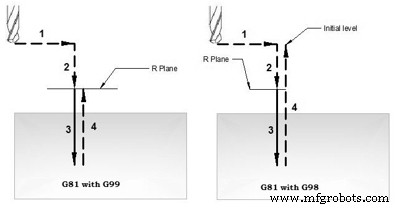
G81 드릴링 사이클 작동 - G98 G99 복귀 레벨
CNC 부품 프로그램
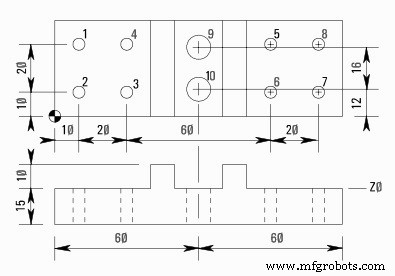
G81 드릴링 사이클 G98 G99 G코드 예제 프로그램
N10 M06 T01 N20 G90 G00 X10 Y30 Z12 S1000 M03 N30 G99 G81 X10 Y30 Z-17 R2 F75 (Hole 1) N40 Y10 (Hole 2) N50 X30 (Hole 3) N60 Y30 (Hole 4) N70 G98 X90 (Hole 5) N80 G99 Y10 (Hole 6) N90 X110 (Hole 7) N100 G98 Y30 (Hole 8) N110 G91 G80 G28 X0 Y0 Z0 M05 N120 M06 T02 N130 G90 G00 X60 Y28 Z12 S750 M03 N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (Hole 9) N150 G98 Y12 (Hole 10) N160 G91 G80 G28 X0 Y0 Z0 M05 N170 M30
설명
N10- 공구 교환 (M06) 1번 공구
N20- 급속 이송 X10 Y30 Z12, 주축 시계 방향 (M03) 1000rpm (S1000) 시작
N30- 드릴링 시작 (G81) X10 Y30, 절삭 이송 (F75) 드릴링 후 R-평면으로 후퇴
N40- 다음 드릴링 위치 Y10 (G99가 모달 G-코드이므로 G98이 주어질 때까지 R-평면으로 계속 후퇴)
N50- 다음 드릴 X30
N60- Y30에서 드릴
N70- X90에서 드릴 & 초기 평면으로 후퇴
N80- Y10에서 드릴 & R-평면으로 후퇴
N90- X110에서 드릴
N100- Y30에서 드릴 & 초기 평면으로 후퇴
N110- 드릴링 사이클 취소 (G80), 기준점 복귀 (G28) 공구 교환 위해, 주축 정지 (M05)
N120- 공구 교환 (M06) 2번 공구
N130- 급속 이송 X60 Y28 Z12, 주축 750rpm (S750) 시계 방향 (M03) 시작
N140- G83 펙 드릴링 시작 X60 Y28, 드릴 깊이 Z-17, 펙 크기 Q6, 드릴링 이송 F60
N150- 다음 깊은 드릴 Y12 (초기점으로 복귀)
N160- G83 펙 드릴링 사이클 G80으로 취소, 공구 기준점 복귀 (G28), 주축 정지 (M05)
N170- 부품 프로그램 종료, 프로그램 시작으로 복귀 (M30)
G & M 코드
| 코드 | 설명 |
|---|
| T | 사용된 공구 번호. |
| M06 | 공구 교환 명령. |
| G90 | 절대 프로그래밍 |
| G00 | 급속 이송 |
| S | 절삭 속도 |
| M03 | 절삭 회전 시계 방향 |
| M08 | 쿨런트 온. |
| G81 | Fanuc 드릴링 사이클. |
| G83 | Fanuc 펙 드릴링 사이클. |
| G98 | 캔드 사이클에서 초기점으로 복귀. |
| G99 | 캔드 사이클에서 R 포인트로 복귀. |
| F | 절삭 이송. |
| G80 | 캔드 사이클 취소. |
| M09 | 쿨런트 오프. |
| G28 | 기준 위치 복귀. |
| G91 | 증분 프로그래밍. |
| M05 | 절삭 회전 정지. |
| M30 | CNC 부품 프로그램 종료 및 프로그램 시작으로 복귀. |



