Hust CNC 밀링에서 G90 vs G91: 절대/증분 좌표 이해하기
Hust CNC의 간단한 기본 G-코드 프로그램 예제로, G90 절대 좌표와 G91 증분 좌표의 차이를 보여줍니다.
이 튜토리얼은 대부분의 Fanuc CNC 컨트롤에도 적용됩니다.
초보 CNC 머시니스트와 프로그래머가 G90과 G91의 차이를 이해하는 데 좋은 자료입니다.
Hust CNC 밀링 컨트롤에서
G90 G-코드는 절대 좌표용으로 사용됩니다.
G91 G-코드는 증분 좌표용으로 사용됩니다.
G90 절대 좌표
원점(공작물 영점)이 기준입니다. 공작물 형상을 설명하는 모든 점의 좌표는 원점에서 계산됩니다.
G91 증분 좌표
공작물 형상을 설명하는 모든 점의 좌표는 이전 블록의 끝점에서 계산됩니다.
Hust CNC의 유연성
G90 절대 좌표 모드
G90 절대 좌표 모드에서
- X는 X축 절대 이동에 사용
- Y는 Y축 절대 이동에 사용
- Z는 Z축 절대 이동에 사용
하지만 G90 모드에서 U, V, W를 축 증분 이동 명령으로 사용할 수 있습니다.
- U는 X축 증분 이동에 사용
- V는 Y축 증분 이동에 사용
- W는 Z축 증분 이동에 사용
즉, G90 절대 좌표 모드에서 작업 중이라면 원한다면 U, V, W를 사용하여 증분 이동을 할 수 있습니다. G91 증분 좌표 G-코드를 사용할 필요가 없습니다.
G91 증분 좌표 모드
G91 증분 좌표 모드에서
- X는 X축 증분 이동에 사용
- Y는 Y축 증분 이동에 사용
- Z는 Z축 증분 이동에 사용
G91 증분 좌표 모드에서는 U, V, W를 사용할 수 없습니다.
예제 CNC 프로그램
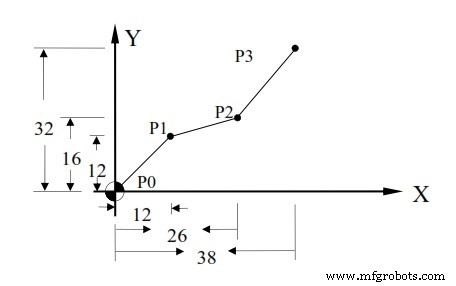 Hust CNC 밀 G90 절대좌표 G91 증분좌표 예제
G90 절대 좌표
N10 G00 X0.000 Y0.000 공작물 원점으로 위치
N20 G90 프로그램을 절대값으로 설정
N30 G1 X12.000 Y12.000 F300.00 P0 to P1
N40 X26.000 Y16.000 P0 to P2
N50 X38.000 Y32.000 P2 to P3
N60 M2
G91 증분 좌표
N10 G00 X0.000 Y0.000 공작물 원점으로 위치
N20 G91 프로그램을 증분값으로 설정
N30 G1 X12.000 Y12.000 F300.00 P0 to P1
N40 X14.000 Y4.000 P0 to P2
N50 X12.000 Y16.000 P2 to P3
N60 M2
G90 절대 좌표에서 U,V,W 사용
N10 G00 X0.000 Y0.000 공작물 원점으로 위치
N20 G1 U12.000 V12.000 F300.00 P0 to P1
N30 U14.000 V4.000 P1 to P2
N40 U12.000 V16.000 P2 to P3
N60 M2
혼합 사용
N10 G00 X0.000 Y0.000 공작물 원점으로 위치
N30 G1 U12.000 V12.000 F300.00 P0 to P1
N40 X26.000 V4.000 P1 to P2
N50 X38.000 V16.000 P2 to P3
N60 M2
또는
N10 G00 X0.000 Y0.000 공작물 원점으로 위치
N30 G1 U12.000 V12.000 F300.00 P0 to P1
N40 U14.000 Y16.000 P1 to P2
N50 U12.000 Y32.000 P2 to P3
N60 M2



