초보자를 위한 G90 황삭 선삭 캔드 사이클: CNC 머시니스트 입문 가이드
초보 CNC 머시니스트를 위한 기본 캔드 사이클 예제
막 전문 경력을 시작한 초보 CNC 머시니스트/프로그래머를 위한 기본 프로그래밍 연습입니다. G90 황삭 선삭 사이클을 광범위하게 활용하는 예제를 다룹니다.
기본 CNC 프로그램
Fanuc CNC 제어기용 프로그램 예제. 사용 사이클/기능:
- G90 황삭 선삭 사이클
- G50 스핀들 속도 제한
2개 공구 사용: 1번 공구로 G90 황삭, 2번 공구로 마무리 절삭
기본 CNC 캔드 사이클 예제 프로그램 코드
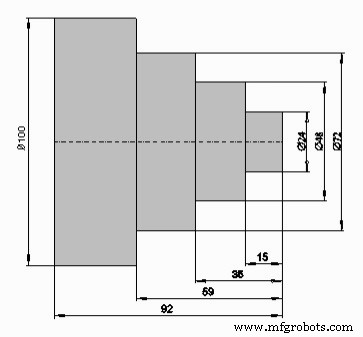
기본 CNC 캔드 사이클 프로그램
N10 G40 G00
N20 G99
N30 M5
N40 M9
N50 G54
N60 T0101
N70 G50 S3500
N80 G96 S0240 M4
N90 G00 X102. Z0.1
N100 G01 X-2. F0.15 M7
N110 G00 X101. Z2.
N115 G90 X90.0 Z-58.8 F0.3
N120 X80.0
N125 X73.0
N126 G00 X73
N127 G90 X63 Z-34.8 F0.3
N128 X55.
N130 X49.
N140 G00 X49.
N150 G90 X39. Z-14.8 F0.3
N160 X31.
N170 X25.
N430 G00 X150. Z100.
N440 T0202
N450 G50 S4500
N460 G96 S0380 M4
N470 G00 X-1.6 Z2.
N480 G42 G01 Z0. F0.1
N490 G01 X24.
N500 G01 Z-15.
N510 G01 X48.
N520 G01 Z-35.
N530 G01 X72.
N540 G01 Z-59.
N550 G01 X102.
N560 G40
N570 G00 X150. Z100.
N580 M5
N590 M9
N600 M30
코드 구조 분석
- N10~N50: 초기화 (보상취소, 급이송, 스핀들/쿨런트 정지, WCS 선택)
- N60~N170: T0101 공구로 G90 황삭 사이클 다중 호출 (X 값 변경하며 패스 진행)
- N126 G00 X73: 공구 회피 이동
- N430~N440: 공구 교환 위치 이동 후 T0202 교환
- N480~N560: T0202로 G42 공구반경보상 우측 적용 정삭 가공
- N570~N600: 안전 복귀 및 프로그램 종료
관련 자료
- G90 선삭 사이클
- G90 선삭 사이클 Fanuc - CNC 프로그램 예제 코드
- G90 모달 선삭 사이클로 테이퍼 선삭 - CNC 예제 코드



