G91 증분 모드로 G81 드릴링 사이클 마스터하기: 실전 반복 드릴링 예제
이 CNC 프로그램 예제는 G81 드릴링 사이클의 사용을 설명하지만, 이번에는 공통적인 방식(G90 절대 프로그래밍 모드)으로 공구를 위치시키는 것이 아니라 G91 증분 프로그래밍 모드를 사용합니다.
이 프로그래밍 예제 코드는 일반적으로 잘 사용되지 않는 G81 드릴링 사이클 파라미터 K(반복 횟수)의 사용도 설명합니다.
G81 드릴링 사이클 형식
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: 구멍 위치 데이터
Z_ : Z-깊이 (공구가 R 평면에서 시작하여 이송으로 Z-깊이까지 이동)
R_ : 초기 레벨에서 R 포인트 레벨까지의 거리
F_ : 절삭 이송률
K_ : 반복 횟수 (필요한 경우)
G81 드릴링 사이클 파라미터 K(반복 횟수). 다른 CNC 제어기에서는 이 파라미터에 다른 문자가 할당됩니다. 예를 들어,
- Fanuc은 반복 횟수에 문자 K를 사용합니다.
- Haas CNC는 반복 횟수에 문자 L을 사용합니다.
- Fagor CNC 제어기는 반복 횟수에 문자 N을 사용합니다.
캔드 사이클에서 증분 이동은 루프 카운트로 자주 유용하며, 각 사이클 사이에 증분 X 또는 Y 이동으로 작업을 반복하는 데 사용할 수 있습니다.
CNC 코드: G91 증분 프로그래밍을 사용한 G81 드릴링 사이클
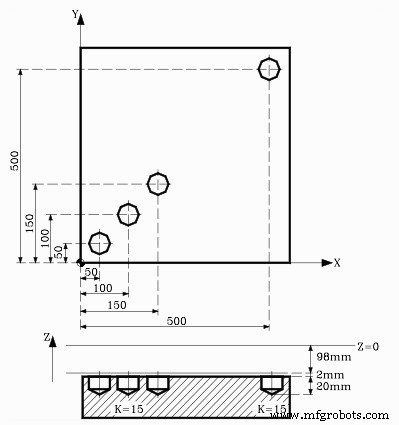
G81 드릴링 사이클 - G91 증분 모드 반복 드릴링 예제 코드
N10 T1 M6 N20 G00 G90 X0 Y0 Z0 N30 S1450 M03 N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350 N50 G98 G90 G00 X500 Y500 N60 G80 N70 G90 X0 Y0 N80 M30
설명
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3는 G81 드릴링 사이클이 3번 반복됨을 의미합니다.
G91 증분 모드는 공구가 매번 X50과 Y50만큼 이동하게 합니다.
따라서 첫 번째 구멍은 X50 Y50에 있습니다.
두 번째 구멍은 X100 Y100에 있습니다. 왜냐하면
X100 = X50(이전 값) + X50 (증분)
Y100 = Y50(이전 값) + Y50 (증분)
세 번째 구멍은 X150 Y150에 있습니다. 왜냐하면
X150 = X100(이전 값) + X50 (증분)
Y150 = Y100(이전 값) + Y50 (증분)
N50 G98 G90 G00 X500 Y500
네 번째 구멍 위치는 G90 절대 프로그래밍 모드로 주어집니다.
위 코드는 G91 증분 프로그래밍 모드를 G81 드릴링 사이클과 함께 사용할 때만 가능합니다. 하지만 위와 같이 G90 절대 프로그래밍 모드를 G81과 함께 사용해보면 공구가 같은 위치에서 드릴링을 반복하는 것을 볼 수 있습니다.



