Fanuc G73 고속 펙 드릴링: CNC 밀링을 위한 효율적인 칩 브레이크 사이클
Fanuc G73 고속 펙 드릴링 사이클
Fanuc G73 고속 펙 드릴링 사이클은 고속 펙 드릴링을 수행합니다. 홀 바닥에 도달하면서 칩을 홀에서 제거하며 간헐적 절삭 이송을 수행합니다.
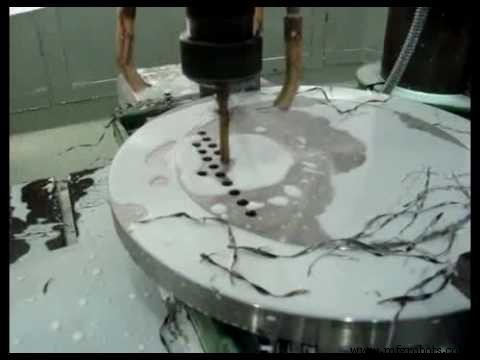
Fanuc G73 고속 펙 드릴링 사이클은 Fanuc G73 칩 브레이크 드릴링 사이클이라고도 합니다. Fanuc 컨트롤이 장착된 CNC 밀링 머신에서 사용됩니다.
프로그래밍
G73 X Y Z R Q F K
G73은 모달 G-코드이므로 취소될 때까지 유효합니다.
파라미터
| 파라미터 | 설명 |
|---|
| X Y | 홀 위치 데이터 |
| Z | Z-깊이 (R 평면에서 Z-깊이까지 이송) |
| R | 초기 레벨에서 R 포인트 레벨까지의 거리 (R 평면 위치) |
| Q | 각 절삭 이송의 절입 깊이 (각 펙 깊이) |
| F | 절삭 이송률 |
| K | 반복 횟수 (필요한 경우) |
사이클 동작
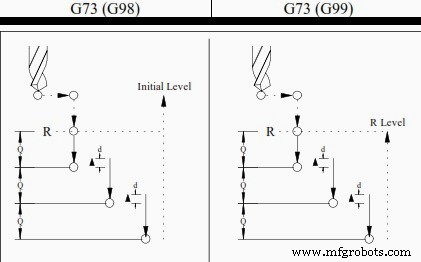
공구는 절입량 Q만큼 공작물에 진입, 1mm 후퇴(후퇴)하여 칩 브레이킹, 다시 진입, 최종 깊이 도달까지 반복, 이후 급속 이송으로 후퇴. 후퇴 후퇴량은 파라미터 5114에서 설정 가능
G98 G99
G98 활성 시, 단일 작업 완료 후 Z축이 시작 위치(초기 평면)로 복귀.
G99 활성 시, 캔드 사이클이 단일 홀 완료 후 Z축이 R 포인트(평면)로 복귀. 이후 다음 홀로 이동.
일반적으로 첫 드릴링 작업에는 G99, 마지막 드릴링 작업에는 G98 사용.
G73 해제
Fanuc G73 캔드 사이클을 해제하려면 G80 또는 그룹 01 G-코드 사용.
그룹 01 G-코드: G00: 위치결정(급속 이송), G01: 직선 보간, G02: 원호/나선 보간(CW), G03: 원호/나선 보간(CCW)
예제 프로그램
다음 Fanuc G73 칩 브레이크 드릴링 사이클 예제 코드는 G73 드릴링 사이클 사용법과 G98, G99 G-코드와의 사용법을 보여줍니다.
M3 S2000 G90 G99 G73 X300. Y–250. Z–150. R–100. Q15. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5



