CNC 밀링 프로그래밍 실습: G90 절대 & G91 증분 프로그래밍 기법 마스터
CNC 공작기계 조작자를 위한 매우 기초적인 CNC 밀 프로그래밍 연습 예제입니다.
이 예제 코드는 다음의 사용법을 보여줍니다.
- G90 절대 프로그래밍(Absolute Programming)
- G91 증분 프로그래밍(Incremental Programming)
CNC 밀 프로그래밍 연습
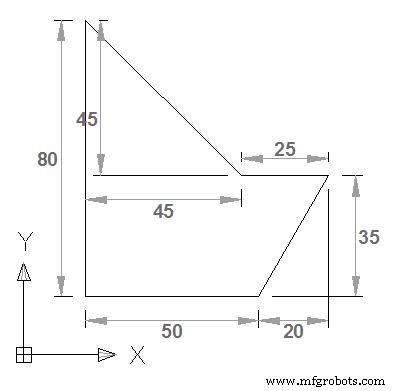
G90 절대 프로그래밍 / G91 증분 프로그래밍 비교 도면
G90 절대 프로그래밍
G90 G01 X0 Y0 X50.0 X70.0 Y35.0 X45.0 X0 Y80.0 Y0 M30
G91 증분 프로그래밍
G91 G01 X0 Y0 X50.0 X20.0 Y35.0 X-25.0 X-45.0 Y45.0 Y-80.0 M30
두 방식 상세 비교
| 특성 | G90 절대 좌표 | G91 증분 좌표 |
|---|
| 기준점 | 작업 원점(Work Zero) | 현재 위치(Current Position) |
| 좌표 의미 | 목표 위치의 절대 좌표 | 현재 위치로부터 상대 거리/방향 |
| 프로그램 예 | X50.0 → X=50 위치로 이동 | X50.0 → 현재 위치에서 X+50 이동 |
| 장점 | 도면 치수 그대로 입력, 수정 용이 | 서브프로그램/반복 패턴에 유리 |
| 단점 | 원점 변경 시 전체 수정 필요 | 누적 오차 가능, 현재 위치 추적 필요 |
| 주용도 | 메인 프로그램, 윤곽 가공 | 서브프로그램, 패턴 반복, 상대 이동 |
예제 경로 분석 (동일 형상, 다른 표현)
절대 좌표(G90) 경로:
- X0 Y0 (원점)
- X50.0 (X+50 직선)
- X70.0 (X+20 직선)
- Y35.0 (Y+35 직선)
- X45.0 (X-25 직선)
- X0 (X-45 직선)
- Y80.0 (Y+45 직선)
- Y0 (Y-80 직선, 원점 복귀)
증분 좌표(G91) 경로:
- X0 Y0 (시작점)
- X50.0 (X+50)
- X20.0 (X+20)
- Y35.0 (Y+35)
- X-25.0 (X-25)
- X-45.0 (X-45)
- Y45.0 (Y+45)
- Y-80.0 (Y-80, 시작점 복귀)
실무 활용 가이드
- 메인 프로그램: G90 절대 좌표 기본 사용 - 도면 치수 직접 입력, 가독성 우수
- 서브프로그램/매크로: G91 증분 좌표 활용 - 위치 독립적 재사용 가능
- 혼용 가능: 프로그램 내 G90/G91 전환 가능 (모달 기능)
- 원호 보간 시: G90 종점 절대 좌표, G91 종점 상대 좌표 / I,J,K는 항상 상대 벡터
초보자는 G90 절대 좌표부터 완벽히 익힌 후, 서브프로그램 작성 시 G91 증분 좌표를 학습하세요.



