CNC 밀링 마스터: G02/G03 원호 보간 프로그래밍 완벽 가이드
다음 G코드 사용법을 보여주는 CNC 밀 프로그램 예제입니다.
- G02: 원호 보간 시계 방향(CW)
- G03: 원호 보간 반시계 방향(CCW)
CNC 밀 프로그램
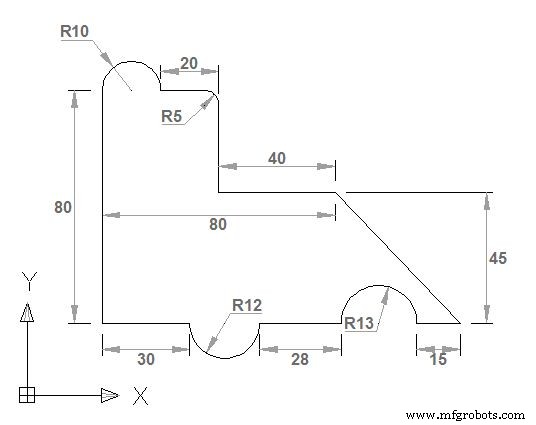
CNC 밀 G02 G03 원호 보간 프로그래밍 예제
G90 G01 X0 Y0 X30 G03 X54 R12 G01 X82 G02 X108 R13 G01 X123 X80 Y45 X40 Y75 G03 X35 Y80 R5 G01 X20 G03 X0 Y80 R10 G01 Y0 M30
프로그램 분석
| 순서 | 코드 | 동작 | 설명 |
|---|
| 1 | G90 G01 X0 Y0 | 절대 좌표, 직선 보간으로 원점 이동 | 가공 시작점 설정 |
| 2 | X30 | 직선 보간 X30 | X축 양방향 직선 이동 |
| 3 | G03 X54 R12 | 반시계 방향 원호, 종점 X54, 반지름 12 | R 지정 원호 - 중심점 자동 계산 |
| 4 | G01 X82 | 직선 보간 X82 | |
| 5 | G02 X108 R13 | 시계 방향 원호, 종점 X108, 반지름 13 | |
| 6 | G01 X123 | 직선 보간 X123 | |
| 7 | X80 Y45 | 직선 보간 X80 Y45 | |
| 8 | X40 Y75 | 직선 보간 X40 Y75 | |
| 9 | G03 X35 Y80 R5 | 반시계 방향 원호, 종점 X35 Y80, 반지름 5 | 작은 반지름 코너 R |
| 10 | G01 X20 | 직선 보간 X20 | |
| 11 | G03 X0 Y80 R10 | 반시계 방향 원호, 종점 X0 Y80, 반지름 10 | |
| 12 | G01 Y0 | 직선 보간 Y0 | 원점 Y축 복귀 |
| 13 | M30 | 프로그램 종료 | |
R 지정 원호 보간 핵심 포인트
- R 양수: 원호 중심각 180° 이하 (소원호)
- R 음수: 원호 중심각 180° 초과 (대원호)
- 평면 선택: G17(XY), G18(ZX), G19(YZ) - 밀링 기본 G17
- 종점만 지정: 시작점은 현재 위치, 종점(X/Y/Z)과 반지름(R)으로 원호 결정
I/J/K vs R 지정 비교
| 방식 | 장점 | 단점 | 추천 상황 |
|---|
| R 지정 | 프로그래밍 간단, 계산 불필요 | 180° 경계에서 부호 실수 위험, 정밀도 한계 | 단순 코너 R, 90° 이하 원호 |
| I/J/K 지정 | 모든 원호 각도 정확 제어, 정밀도 높음 | 중심점 계산 필요, 코드 길어짐 | 정밀 원호, 180° 초과, 전체 원 |
실무에서는 코너 R 등 단순 원호는 R 지정, 정밀 형상/대원호는 I/J/K 지정을 혼용합니다.



