Haas G150 포켓 밀링 프로그램: 5mm×5mm×0.5mm 정사각 포켓 단계별 예제
작성자
제출: Brian
도면/이미지
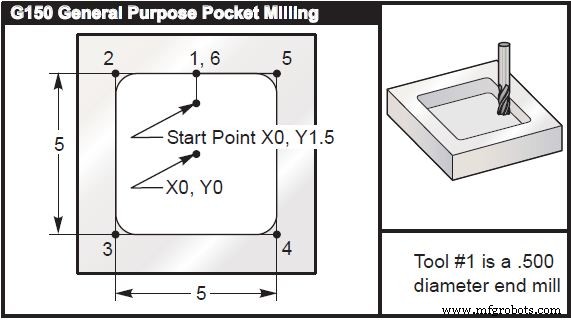
CNC 프로그램
(5.0 x 5.0 x 0.500 DP. Square Pocket) Main Program
% O01001
T1 M06 (Tool #1 is a 0.500" diameter endmill)
G90 G54 G00 X0. Y1.5 (XY Start Point)
S2000 M03
G43 H01 Z0.1 M08
G01 Z0.1 F10.
G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01
G41 D01 F10.
G40 G01 X0. Y1.5
G00 Z1. M09
G53 G49 Y0. Z0.
M30
%
Subprogram
% O01002
G01 Y2.5 (1)
X-2.5 (2)
Y-2.5 (3)
X2.5 (4)
Y2.5 (5)
X0. (6) (Close Pocket Loop)
M99 (Return to Main Program)
%
프로그램 해설
메인 프로그램 (O01001)
- G150 P1002: 포켓 밀링 사이클 호출, 서브프로그램 O1002 참조
- X0. Y1.5: 포켓 시작점 (중심 기준 상대 좌표)
- Z-0.5: 포켓 깊이 0.5인치
- Q0.25: 스텝 다운 0.25인치 (2회 분할)
- R0.01: R 평면 0.01인치 (거의 바닥 수준)
- J0.3: 나선 진입 반경 0.3인치
- K0.01: 마무리 여유 0.01인치
- G41 D01 F10.: 커터 보상 좌측, 공구 1번, 마무리 이송 10 IPM
서브프로그램 (O01002) - 단순 정사각 포켓
아일랜드가 없는 단순 정사각 포켓으로, 중심(0,0) 기준 ±2.5인치 정사각형을 시계 방향으로 도는 경로입니다. 마지막에 시작점(0, 1.5)으로 돌아와 루프를 닫습니다.
핵심 포인트
- G150은 Haas 전용 포켓 밀링 캔드 사이클로, 복잡한 포켓 형상을 서브프로그램으로 정의하여 간단히 호출
- J 파라미터(나선 진입)로 공구 진입 시 충격 최소화
- G41/G40으로 커터 반경 보상 적용/해제하여 정확한 포켓 치수 보장
- 서브프로그램에서 M99로 메인 프로그램 복귀 필수



