Haas G71 황삭 사이클 프로그램 예제: 내경 황삭 가공
Haas CNC 선반은 G71 황삭 캔드 사이클에 원라인 문법을 사용합니다.
이 CNC 프로그램 예제는 G71 터닝 사이클을 ID 황삭(내경 황삭)에 사용하는 방법을 보여줍니다.
참고할 만한 글:
- G71 황삭 터닝 사이클 원라인 포맷
- CNC Fanuc G71 터닝 사이클 또는 소재 제거 캔드 사이클 (투라인 포맷)
- Fanuc G70 G71 황삭 및 정삭 터닝 사이클 프로그램 예제
- Fanuc G71 황삭 터닝 사이클과 G70을 이용한 CNC 프로그래밍 예제
아래 CNC 프로그래밍 예제에서
1 - 보링 바 하나로 G71 황삭 터닝 사이클로 전체 황삭 작업 수행.
2 - 같은 보링 바로 G70 정삭 사이클로 정삭 컷 수행.
Haas G71을 이용한 I.D. 황삭 및 정삭 예제.
Haas CNC 프로그램 예제
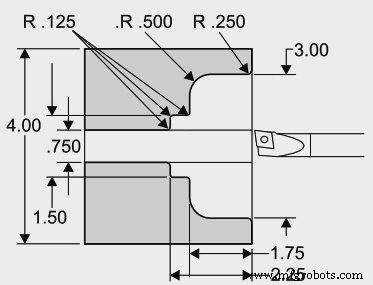
Haas G71 예제 프로그램
O1136 N1 T101 N2 G97 S2000 M03 N3 G54 G00 X0.7 Z0.1 M08 N4 G71 P5 Q12 U-0.01 W0.005 D0.08 F0.01 N5 G00 X4.5 N6 G01 X3. R.25 F.005 N7 Z-1.75 R.5 N8 X1.5 R.125 N9 Z-2.25 R.125 N10 X.75 R.125 N11 Z-3. N12 X0.73 N13 G70 P5 Q12 N14 M09 N15 G53 X0 G53 Z0 M30
Haas CNC 프로그램 설명
N1 - 공구 1 오프셋 1
N3 - 시작 위치로 쾌속 이동
N4 - G71 I.D. 황삭 시 U는 마이너스
N5 - N5는 G71 라인 P5로 정의된 부품 형상 경로 시작
N12 - N12는 G71 라인 Q12로 정의된 부품 형상 경로 끝
N13 - G70 P5~Q12 라인에 대한 정삭 패스 정의
N15 - 공구 교환을 위해 기계 홈으로 이동



