Okuma G76 정밀 보링 사이클 – 정밀 홀 드릴링 & 파라미터 설정
Okuma G76 정밀 보링 사이클
G76 정밀 보링 사이클
프로그래밍
G76 X__ Y__ Z__ R__ Q__(I__ J__) P__ F__
파라미터
| 파라미터 | 설명 |
|---|
| X,Y | 구멍 위치 좌표값 |
| Z | 구멍 바닥 레벨 |
| R | R 포인트 레벨 |
| Q | 이동량 (아래 설명 참조) |
| I,J | 이동량 (아래 설명 참조) |
| P | 구멍 바닥에서의 드웰 타임 |
| F | 이송속도 |
가공 시퀀스
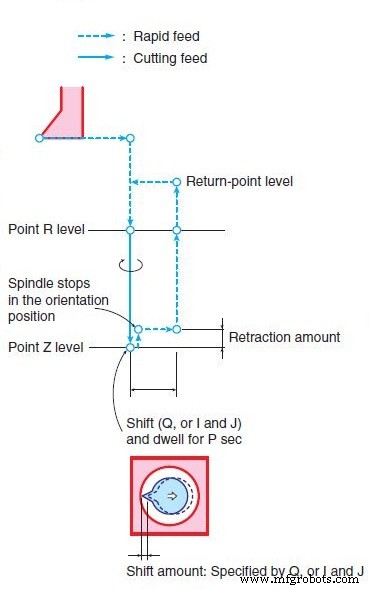
- X, Y축 급이송으로 구멍 위치로 이동
- R 포인트 레벨까지 급이송으로 이동
- 지정된 절삭 이송속도로 정회전 스핀들로 Z 포인트 레벨까지 보링
- Z 포인트에서 P초간 드웰, NC 옵션 파라미터(FIXED CYCLE)의 G76, G87 SHIFT DIRECTION AND AXIS 설정에 따라 설정된 양만큼 후퇴, 방향 정지 위치에서 스핀들 정지. 이후 공구 비트가 가공된 공작물 내면에서 멀어지는 방향으로 이동량 Q만큼 이동
- 복귀 포인트 레벨까지 급이송으로 복귀
- 공구 비트 방향으로 이동량 Q만큼 복귀, 스핀들 정회전 시작
상세 사항
Z 포인트에서의 후퇴량
Z축이 Z 포인트에서 위로 후퇴하는 양은 NC 옵션 파라미터(FIXED CYCLE)의 G76, G87 SHIFT DIRECTION AND AXIS에서 설정합니다.
이동량(Shift Amount)
a. Q는 NC 옵션 파라미터의 SHIFT DIRECTION AND AXIS에서 사이클 축이 Z축으로 고정된 경우 이동량을 지정합니다. 값은 항상 양수여야 합니다. 이동 방향(+X, -X, +Y, -Y)은 파라미터로 미리 설정해야 합니다. Q값은 모달 데이터이며 G73, G83 사이클에서도 Q 주소를 사용합니다. Q값이 I, J값보다 우선합니다.
b. I, J는 G17, G18, G19로 평면 선택 시 이동량 지정용입니다. 평면 선택 G코드와 사용할 주소 관계:
G17: I, J
G18: K, I
G19: J, K
I, J, K 주소는 모두 증분값으로 설정. 이동 방향은 항상 기계 좌표계 기준.
c. Q, 또는 I, J로 이동량이 지정되지 않으면 알람 발생.
G76은 정밀 보링 시 공구 빼기 시 워크피스 긁힘을 방지하기 위해 공구를 옆으로 이동시킨 후 복귀하는 고급 사이클입니다.



