Anilam G172: 효율적인 직사각형 프로파일 밀링 사이클
Anilam G172 직사각형 프로파일 사이클
Anilam G172 직사각형 프로파일 사이클은 직사각형의 내부 또는 외부 프로파일을 정삭 가공합니다.
프로그래밍
G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn
파라미터
| 파라미터 | 설명 |
|---|
| X | 중심 X 좌표. 미입력 시 현재 위치 중심으로 |
| Y | 중심 Y 좌표. 미입력 시 현재 위치 중심으로 |
| H | 밀링 시작 전 절대 Z 위치. 표면에서 0.1인치(또는 2mm) 위에 있어야 함 |
| M | 완성 직사각형 길이. 필수 |
| W | 완성 직사각형 폭. 필수 |
| Z | 완성 프로파일 절대 깊이. 필수 |
| A | 0 = 내부, 1 = 외부 |
| R | 램핑 이동 반경. 필수 |
| U | 코너 반경 설정. 음수 입력 시 절삭 방향과 시작/끝점 반전. 선택 |
| B | 패스당 최대 Z축 증분. 선택 |
| S | 정삭 패스 전 남길 스톡량. 기본값: 0. 음수 입력 시 정삭 패스 없이 스톡만 남김. 선택 |
| I | Z축 이송속도. 선택 |
| J | 황삭 패스 이송속도. 선택 |
| K | 정삭 패스 이송속도. 선택 |
| P | 후퇴 높이 |
동작 원리
실행 시 CNC는 램프 #1 시작 위치로 급이송, H(Z 시작 높이)로 급이송, 최초 절삭 깊이까지 이송합니다.
공구는 램프 #1을 따라 프로파일로 진입, 지정된 M(길이)과 W(폭)으로 직사각형 절삭 후 램프 #2를 따라 작업물에서 이탈합니다.
내부 프로파일 가공 시 그래픽 메뉴에 램프 이동 표시.
외부 프로파일 가공 시 공구는 램프 #1로 진입, 램프 #2로 이탈 (도면 참조)
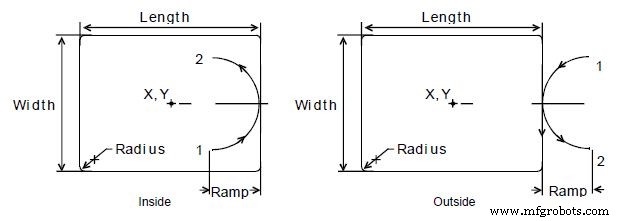
내부 및 외부 프로파일 램프 이동
직사각형 프로파일 사이클은 공구 직경을 자동 보상합니다. G172 블록 전 정확한 공구 직경 활성화 필요.
참고사항
- B(Z 최대 절삭) 입력 시 H(시작 높이)에서 Z(깊이)까지 B만큼씩 패스 반복
- S(정삭 스톡) 입력 시 프로파일과 깊이에 스톡 남기고 정삭 패스 실행. 음수 S 입력 시 정삭 패스 없이 스톡만 남김
- J(황삭 이송), K(정삭 이송) 미입력 시 현재 이송속도로 실행. J는 황삭, K는 정삭 이송 제어



