프레스 브레이크: 톤수가 절단력을 결정하는 이유
과거 프레스 브레이크는 강철에서의 절곡 용량으로 분류되곤 했습니다. 과거에는 고객이 '1/4인치 브레이크'를 찾는 것이 흔했고, 일부는 여전히 그렇게 부르지만, 당시에도 틀렸고 지금도 틀렸습니다. 프레스 브레이크는 '톤수(Tonnage)'와 '베드 길이(Bed Length, 전체 절곡 길이)'로 '사이징'되며, 프레스 브레이크의 올바른 명칭은 '톤수 x 베드 길이'(예: 175톤 x 10피트) 또는 유사한 형태입니다. 톤수가 프레스 브레이크의 작동 능력을 결정하는 것이지, 성형되는 자재가 결정하는 것이 아닙니다.
모든 건 레버리지입니다!
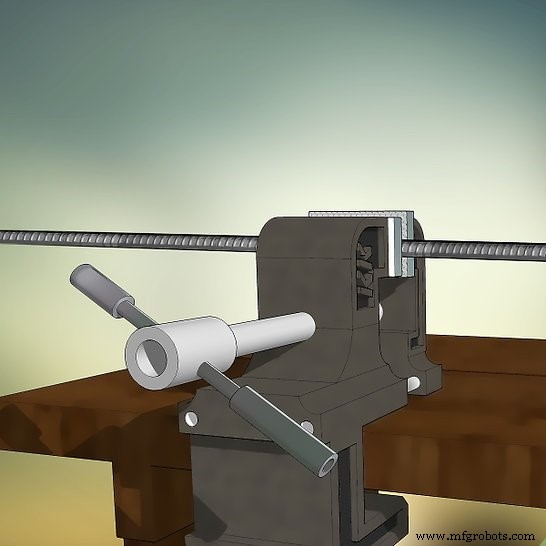
길이 10피트의 3/4인치 철근을 가져다가 벤치 바이스에 끝단을 단단히 고정한다고 상상해 보세요. 이제 바이스에서 6인치 떨어진 지점을 잡고 90도로 구부리려고 시도한다고 상상해 보세요. 자신의 힘만으로는 매우 어렵거나 불가능하다고 상상되시나요? 맞습니다.
이제 철근의 다른 쪽 자유단, 10피트 끝을 잡고 뒤로 당긴다고 상상해 보세요. 얼마나 더 쉽게 구부러질지 상상되시나요? 프레스 브레이크도 정확히 이 원리로 작동합니다. V-다이의 개구부에 톤수(힘)를 레버리지로 가하는 것입니다. 개구부가 넓을수록 필요한 톤수가 적고, 개구부가 작을수록 더 많은 톤수가 필요합니다.
수학적으로 보면
계산 공식
2인치 V-다이 개구부에서 1/4인치 A36 강철을 절곡하려면 피트당 19.7톤의 힘이 필요하며, 이는 10피트 기준으로 약 197톤에 해당합니다. 이 톤수 계산을 과거에는 200톤 x 10피트 프레스 브레이크를 1/4인치 기계로 분류하는 근거로 삼았습니다. 하지만 여기서 문제가 발생합니다...
3인치 다이 개구부를 사용하면 동일한 1/4인치 x 10피트 A36 자재를 절곡하는 데 필요한 톤수가 139톤으로 떨어져 150톤 프레스 브레이크 용량 이내로 들어옵니다. 반대로 1.5인치 V-다이를 사용하면 동일한 10피트 길이의 1/4인치 자재를 절곡하는 데 300톤의 힘이 필요합니다. 따라서 실제로는 용량이 프레스 브레이크를 정의하는 것이 아니라 톤수(힘)입니다.
그뿐만이 아닙니다...
주의해야 할 사항이 더 있습니다. 프레스 브레이크에 톤수 한계가 있는 것처럼, 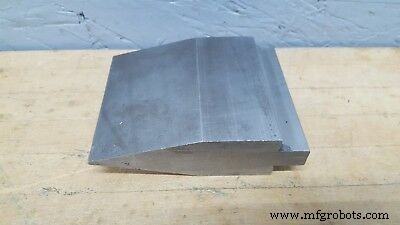 툴링 설계에도 한계가 있습니다. 스트레이트 펀치와 솔리드 V-다이는 가장 무거운 하중을 견딜 수 있는 반면, 예각 툴링(높은 각도의 펀치, 우측 사진 참조)은 강성을 주는 소재가 적어 훨씬 적은 하중만 견딜 수 있습니다. 톤수 척도의 '매우 조심해야 할' 쪽에는 '구스넥(Gooseneck)' 타입 툴링(좌측 이미지 참조)이 있습니다. 리버스 벤드를 위한 '릴리프' 영역이 있어 본질적으로 스트레이트 펀치보다 훨씬 약하므로, 이 성형 툴을 사용할 때 '과톤수(over-tonnage)'로 매우 비싼 툴이 변형되지 않도록 특별한 주의를 기울여야 합니다(여기는 프레스 브레이크 툴링 전체 카탈로그 링크).
또한 프레스 브레이크의 사이드 프레임 간 거리의 60% 미만 영역에 최대 톤수를 가해서는 안 된다는 점도 중요합니다. 기계의 사이드 프레임 간 거리가 10피트라면, 최대 톤수는 6피트 이상의 절곡에만 사용해야 합니다. 더 짧은 길이에 최대 톤수를 사용하면 기계의 일부가 과부하되어 베드, 램, 및/또는 툴링에 어느 정도의 변형이 발생합니다(즉, 영구적 손상).
이 편리한 톤수 계산기(Accurpress America 제공)를 확인하여 다양한 자재 조합을 다양한 다이 개구부와 대조해 보세요. 이 도구와 기타 유용한 도구들은 우리 웹사이트의 유용한 정보(Helpful Info) 섹션에서 찾을 수 있습니다.
서던 패브리케이팅 머시너리 세일즈(Southern Fabricating Machinery Sales, Inc.)에서는 귀사의 자재 그리고 부품 요건에 맞는 올바른 프레스 브레이크 선정을 도와드릴 자원을 보유하고 있습니다. 오늘 813-444-4555로 전화주시거나 웹사이트 www.southernfabsales.com을 방문해 주세요.
이 기사가 마음에 드셨다면 다음도 좋아하실 겁니다:
다운액팅 vs 업액팅 프레스 브레이크: 어느 것이 나은가?
프레스 브레이크 점검 13단계
프레스 브레이크 성형 기술에 대해 알아야 할 것들



