하이브리드 미세구조 TiO₂ 코팅이 표면 및 벌크 산란 메커니즘을 활용해 뛰어난 확산 반사율을 달성함을 입증했습니다. 기존 확산 반사체는 주로 무작위 표면 텍스처링에 의존하나, 우리 수치적·실험적 연구는 정렬-무질서 하이브리드 구조가 가시광 전역에서 효율적 확산 반사를 가능하게 함을 보입니다. 반사율은 코팅 두께에 따라 현저히 상승하며, 각도 및 편광 의존적 정반사 성분은 강력히 억제되어 고성능 확산 반사체로서 첨단 포토닉 응용 잠재력을 강조합니다.
배경
거친 표면에서의 확산 빛 산란은 태양전지 광 포집부터 조명 설계까지 많은 광학 및 재료과학 응용의 기초입니다[1-7]. 무작위 텍스처 유전체의 표면 산란은 널리 활용되어 왔으나[8,9], 최근 연구는 표면 거칠기와 내부 이질성 간 교차 상관에서 기인하는 비균질 매질 내 벌크 산란을 드러냈습니다[10,11]. 이 이중 산란 패러다임은 산란 장의 강도와 편광 제어를 위한 풍부한 도구를 제공하며[12-15], 플라즈모닉스, 나노안테나, 메타물질과 원활히 통합돼 새로운 포토닉 기능을 가능하게 합니다[16-18].
하이브리드 미세구조 반사체는 태양전지와 디스플레이 등 부품에서 광 관리를 개선해왔습니다[19-24]. 전방 탈출광을 재지향해 소자 성능을 높입니다. 그러나 대부분의 설계는 무작위 표면 텍스처에 의존하며, 계면 및 벌크 동시 산란이 우수한 결과를 낼 수 있는지는 열린 문제로 남아 있습니다.
본 연구에서는 계면 및 벌크 산란을 결합한 패턴화된 타원형 TiO₂ 나노입자 어셈블리를 조사합니다. 여러 하이브리드 미세구조 코팅을 제작하고 확산 반사율 스펙트럼을 평가하며, 유한차분 시간영역(FDTD) 시뮬레이션으로 검증해 정반사 억제와 등방성 산란 촉진 메커니즘을 규명했습니다.
방법
TiO₂ 전구체 합성
테트라부틸 티타네이트 12.5 mL를 30 wt% H₂O₂ 50 mL와 26-28 wt% NH₄OH 5 mL 혼합물에 지속 교반하며 첨가했습니다. 냉각 증류수를 가해 총 200 mL로 만들고 노란색 용액을 얻었습니다. 미용해 입자 제거 후 여과하고, 10 mL 전구체를 50 mL 테플론 용기에 물 10 mL, 무수 에탄올 20 mL와 함께 밀봉해 180 °C에서 10시간 가열했습니다. 잔여물을 원심분리, 물과 에탄올로 세척, 60 °C에서 2시간 건조했습니다. 아나타제 나노결정용으로는 전구체 양을 5 mL로 줄였습니다.
하이브리드 TiO₂ 나노복합 코팅 제작
불소 도핑 산화주석(FTO) 유리에 3단계 공정으로 코팅을 성장시켰습니다: (1) 다양한 전구체 용량으로 졸열법으로 아나타제 TiO₂ 나노결정 또는 어셈블리 합성; (2) 닥터 블레이드법으로 나노결정 슬러리 증착, 접착 테이프로 두께 제어; (3) 450 °C(5 °C/min)에서 30분 후처리 어닐링.
특성 분석
표면 형태는 전계방사 주사전자현미경(FE-SEM, HITACHI S4800)과 투과전자현미경(TEM, Tecnai F30)으로 관찰했습니다. X선 회절(XRD)은 Rigaku D/max-2500 회절계(Cu Kα, λ = 0.1542 nm)로 수행했습니다. 확산 및 편광 의존 정반사율은 110 mm 적분구와 가변각 액세서리를 장착한 Agilent Cary 5000 분광광도계로 측정했습니다.
결과 및 논의
네 가지 미세구조 코팅의 확산 반사율
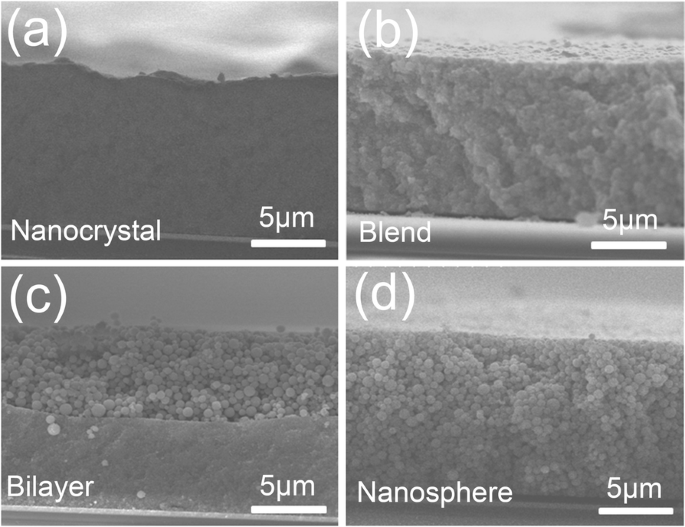
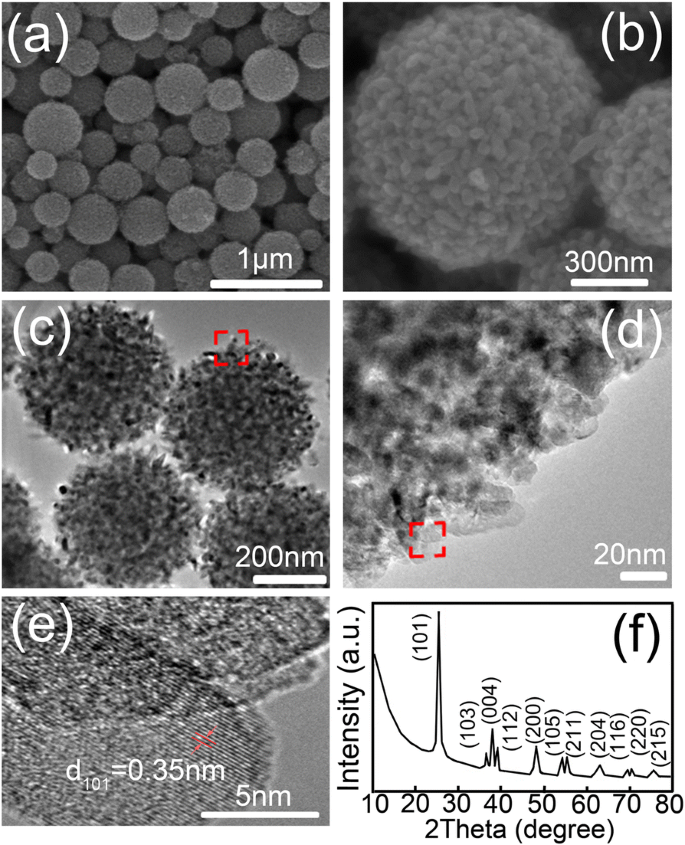
네 가지 코팅 구조를 제작했습니다(그림 1): 순수 나노결정, 블렌드(타원형 나노결정과 구형 어셈블리 등중량 혼합), 이중층(나노결정층 위에 어셈블리층), 순수 구형 어셈블리(나노스피어). 모든 코팅 두께 ~14 µm; 이중층은 각각 ~7 µm 하부층으로 구성. SEM 이미지(그림 1a-d)에서 타원형 나노결정(~20 nm)과 구형 어셈블리(~100 nm)가 ~100-600 nm 구형으로 배열되며 평균 직경 330 nm(그림 3a)를 보입니다.
그림 1. 미세구조 코팅 SEM 이미지: (a) 나노결정, (b) 블렌드, (c) 이중층, (d) 나노스피어. 모두 ~14 µm 두께.
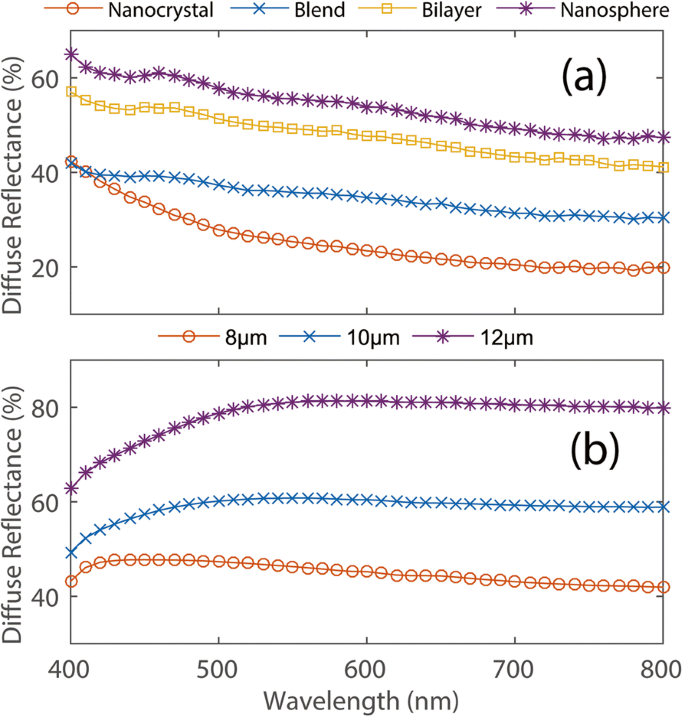
확산 반사율 스펙트럼(400-800 nm)은 그림 2a에 제시했습니다. 블렌드가 순수 나노결정보다 우수하며, 이중층이 둘 모두를 능가해 구형 어셈블리가 우수한 산란을 제공함을 나타냅니다. 순수 나노스피어 코팅이 가시광 대역 평균 반사율 ~55%로 최고이나, 700 nm 이상에서 50% 미만으로 떨어지는데 이는 상대적으로 작은 단위 셀이 저에너지 광자를 약하게 산란하기 때문입니다.
그림 2. (a) 네 가지 14 µm 코팅의 확산 반사율. (b) 8, 10, 12 µm 두께 최적화 나노스피어 코팅.
나노결정 크기와 코팅 두께를 더 늘리면 반사율이 추가 향상됩니다. 최적화된 8 µm 나노스피어 코팅은 평균 반사율 40%를 초과하며 스펙트럼 전반에서 높게 유지됩니다. 더 두꺼운 코팅(12 µm)은 550-800 nm에서 최대 80% 반사율에 도달해, 하이브리드 구조 내 벌크 산란이 표면 산란을 보완해 빛을 가두고 재지향함을 확인했습니다.
그림 3. 나노스피어 코팅의 (a) SEM, (b) SEM, (c) TEM, (d) TEM, (e) HR-TEM 이미지. (f) XRD 패턴.
FDTD 시뮬레이션을 통한 산란 메커니즘
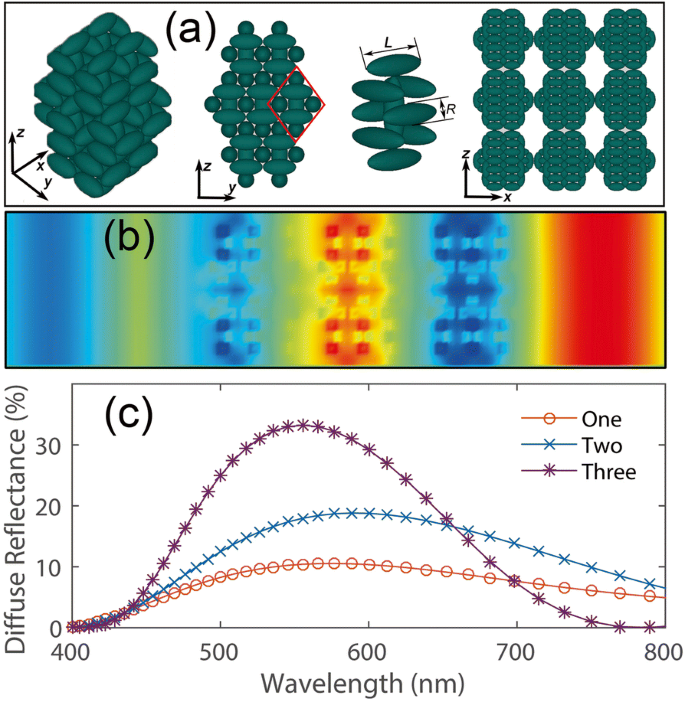
FDTD 모델은 실험 기하학을 복제했으며, 타원형 나노결정(L = 60 nm, R = 30 nm)을 구형으로 어셈블리했습니다. 시뮬레이션 전기장 맵(600 nm)은 어셈블리 내 균일한 산란과 공명을 보여줍니다(그림 4b). 층 수가 증가함에 따라 반사율이 현저히 향상됩니다(그림 4c), 이는 두꺼운 하이브리드 코팅이 후방 산란을 강화함을 실험적 경향과 일치시킵니다.
그림 4. (a) 나노스피어 어셈블리 및 3층 코팅 개략도. (b) 전기장 분포. (c) 계산된 확산 반사율.
편광 의존 정반사율
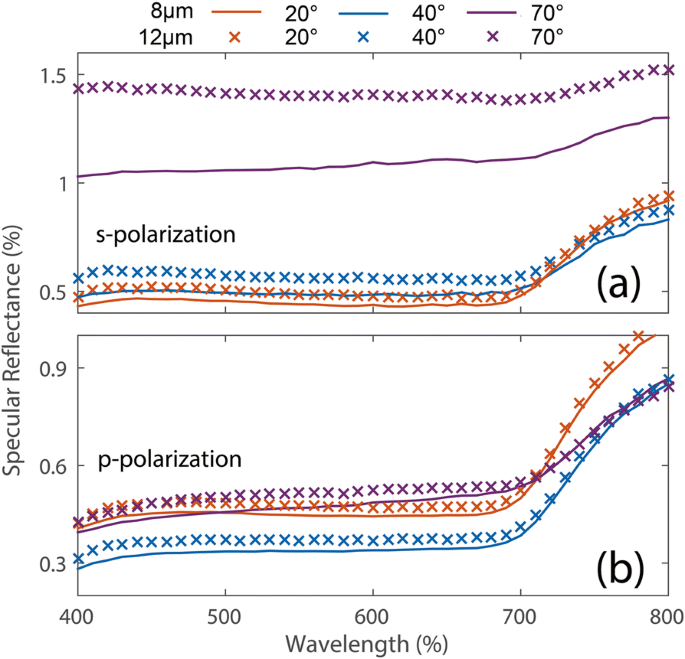
최적화된 8 µm 및 12 µm 나노스피어 코팅의 정반사율은 400-700 nm에서 2% 미만으로, 비스듬한 입사에서도 낮게 유지돼 광대역, 편광 비의존적 눈부심 억제를 확인했습니다(그림 5a-b). 700 nm 이상에서는 완만한 증가가 나타나는데, 표면 나노토포그래피가 고에너지 광자에 미치는 영향 때문으로 보입니다. 중요한 것은 정반사 감소 대역폭과 진폭이 편광과 두께에 크게 의존하지 않아, 무작위 배향 어셈블리의 강건함을 강조합니다.
그림 5. s-편광 (a) 및 p-편광 (b) 빛에 대한 정반사율.
결론
우리는 저비용 졸열법으로 계면 및 벌크 산란을 결합한 하이브리드 TiO₂ 미세구조 코팅 제조법을 제시했습니다. 중공 구형 어셈블리 내 타원형 나노결정 크기를 조절해 550-800 nm에서 최대 80% 확산 반사율을 달성하고, 400-800 nm 전역에서 정반사 눈부심을 1.5% 미만으로 억제했습니다(각도 및 편광 무관). 이 코팅은 고효율 확산 반사체와 태양전지, 디스플레이 등 포토닉 소자의 광관리층으로서 전망이 밝습니다.