자동화된 항공복합소재 생산: 액체 성형 vs 용접 열가소성 – 전략적 개요

OEM들과 공급업체들이 차세대 항공기를 가능하게 할 소재와 공정들을 탐색하면서, 두 가지 다른 접근법이 시연되고 있습니다. 첫 번째는 드라이 파이버 프리폼의 액체 성형으로, 예를 들어 스피릿 에어로시스템즈(Spirit AeroSystems, 스코틀랜드 프레스트윅)의 에어버스 A320 스포일러용 고속 레진 트랜스퍼 몰딩(RTM) 라인과 에어버스 주도 윙 오브 투모로우(Wing of Tomorrow, WOT) 프로그램에서 볼 수 있습니다. 후자는 자동화된 논크림프 패브릭(NCF) 배치와 액체 수지 주입, 오븐에서의 오토클레이브 외(OOA) 경화를 사용합니다("차세대 스포일러 제공하는 고속 자동화 항공우주 RTM 라인" 및 "업데이트: 하부 날개 스킨, 윙 오브 투모로우" 각각 참조).
두 번째는 열가소성 복합소재(TPC)로, 예를 들어 클린 스카이 2 다기능 동체 실증기(Multifunctional Fuselage Demonstrator, MFFD)에서 볼 수 있습니다. 여기서는 스티프닝된 스킨들이 자동화된 섬유 배치로 만들어지는데, 상반부는 인시츄 콘솔리데이션, 하반부는 오토클레이브 콘솔리데이션 후 용접으로 조립됩니다. 이 프로그램들은 자동화를 사용해 생산 속도와 품질을 높이고 비용을 줄입니다. 하지만 어떻게 비교될까요?
독일 항공우주 센터(DLR) 구조 및 설계 연구소는 아우크스부르크에 경량 생산 기술 센터(Center for Lightweight Production Technology, ZLP)를 운영합니다. 많은 복합소재 제조 프로젝트 중, PROTEC NSR과 패스트 레인 RPB(Fast Lane RPB)는 각각 쌍통로 에어버스 A350용 액체 성형 열경화성 후방 압력 격벽(RPB)과 단일통로 에어버스 A320용 열가소성 RPB를 비교할 독특한 기회를 제공합니다. 두 프로젝트 모두 이 구조물들의 티어 1 공급업체인 프리미엄 에어로텍 그룹(PAG, 독일 아우크스부르크)과 협력했으며, 자동화를 시연하면서 사이클 타임과 비용을 평가했습니다.
액체 성형 열경화성 격벽
"우리는 수년 전 PAG와 아지무트(AZIMUT) 프로젝트에서 복합소재 제조 수동 공정들을 분석하며 시작했습니다."라고 DLR 아우크스부르크 ZLP 조립 및 접합 기술 책임자 라스 라르센(Dr. Lars Larsen) 박사는 말합니다. "우리의 첫 자동화 솔루션은 적층이었고, 그 후 더 많은 작업들을 자동화하기 위해 노력했습니다." PROTEC NSR의 주요 목표는 RPB 생산을 위한 이 특수 솔루션들을 단일 자동화 공정으로 가져오는 것이었다고 DLR PROTEC NSR 프로젝트 매니저 마르친 말레차(Dr. Marcin Malecha) 박사는 설명합니다.
프리폼과 그리퍼들. 진공 백킹된 드라이 프리폼을 만드는 공정 단계들이 아래 Fig. 1에 나와 있습니다. 이건 에어버스 특허 진공 보조 공정(VAP)을 사용해 RTM6 에폭시 수지로 주입되었는데, 반투과성 멤브레인을 사용해 공극률을 줄입니다. 프리폼 적층은 최대 5미터 길이, 5-하네스 새틴 탄소섬유 직물 전체 1.27미터 폭을 사용하는 16플라이 두 세트로 구성되었습니다. 이 두 세트 사이에 최대 1.5 x 2.5미터 크기의 25개 복잡한 형상 보강 조각들이 임베드되었습니다. 여덟 개의 스트링거들이 위에 배치되었습니다.
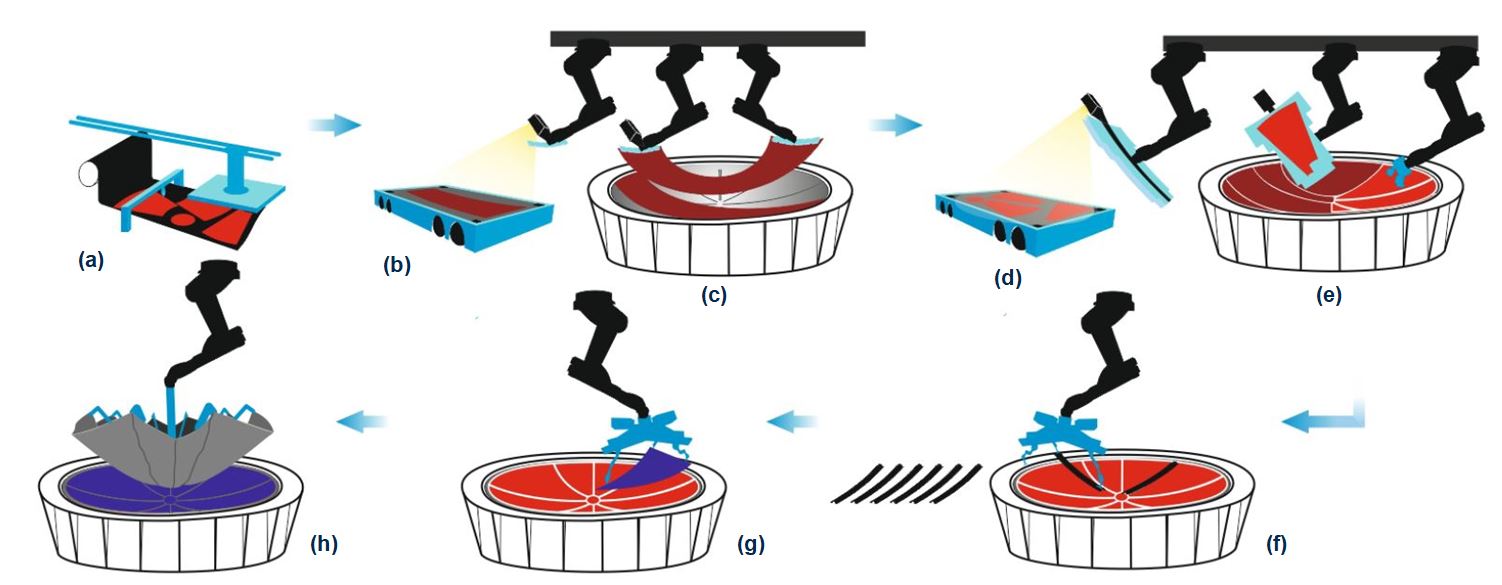
"필요한 정밀도로 드레이핑과 핸들링을 달성할 수 있는 툴들과 그리퍼들을 개발하는 것이 가장 큰 과제 중 하나였습니다."라고 라르센은 말합니다. 이는 필요한 세 가지 다른 드레이핑 메커니즘을 요구하는 플라이들의 복잡한 혼합 때문이었습니다:
- 롤에서 직접 전체 폭 소재 적용, 금형 모양에 적응해야 함.
- 두 로봇이 협업해 대형 컷 구조 플라이들 드레이핑, 각각 패브릭 가장자리 하나씩 맡아 금형의 목표 지오메트리를 만들고 주름 없이 순응하도록 보장한 후 배치.
- 최대 1.5 x 2.5미터 작은 형상 플라이들 수용.
"협업 로봇들을 위해, 구형 조인트로 연결된 6개 모듈을 포함하는 엔드 이펙터들을 개발했습니다."라고 라르센은 설명합니다. "이건 엔드 이펙터가 뱀처럼 변형되어 금형의 목표 지오메트리에 순응하게 합니다. 통합 가열 장치들이 운반되고 형성되는 동안 패브릭의 바인더를 활성화해, 한번 배치되면 3D 모양과 위치를 유지시킵니다."
자동화된 드레이핑 및 배치
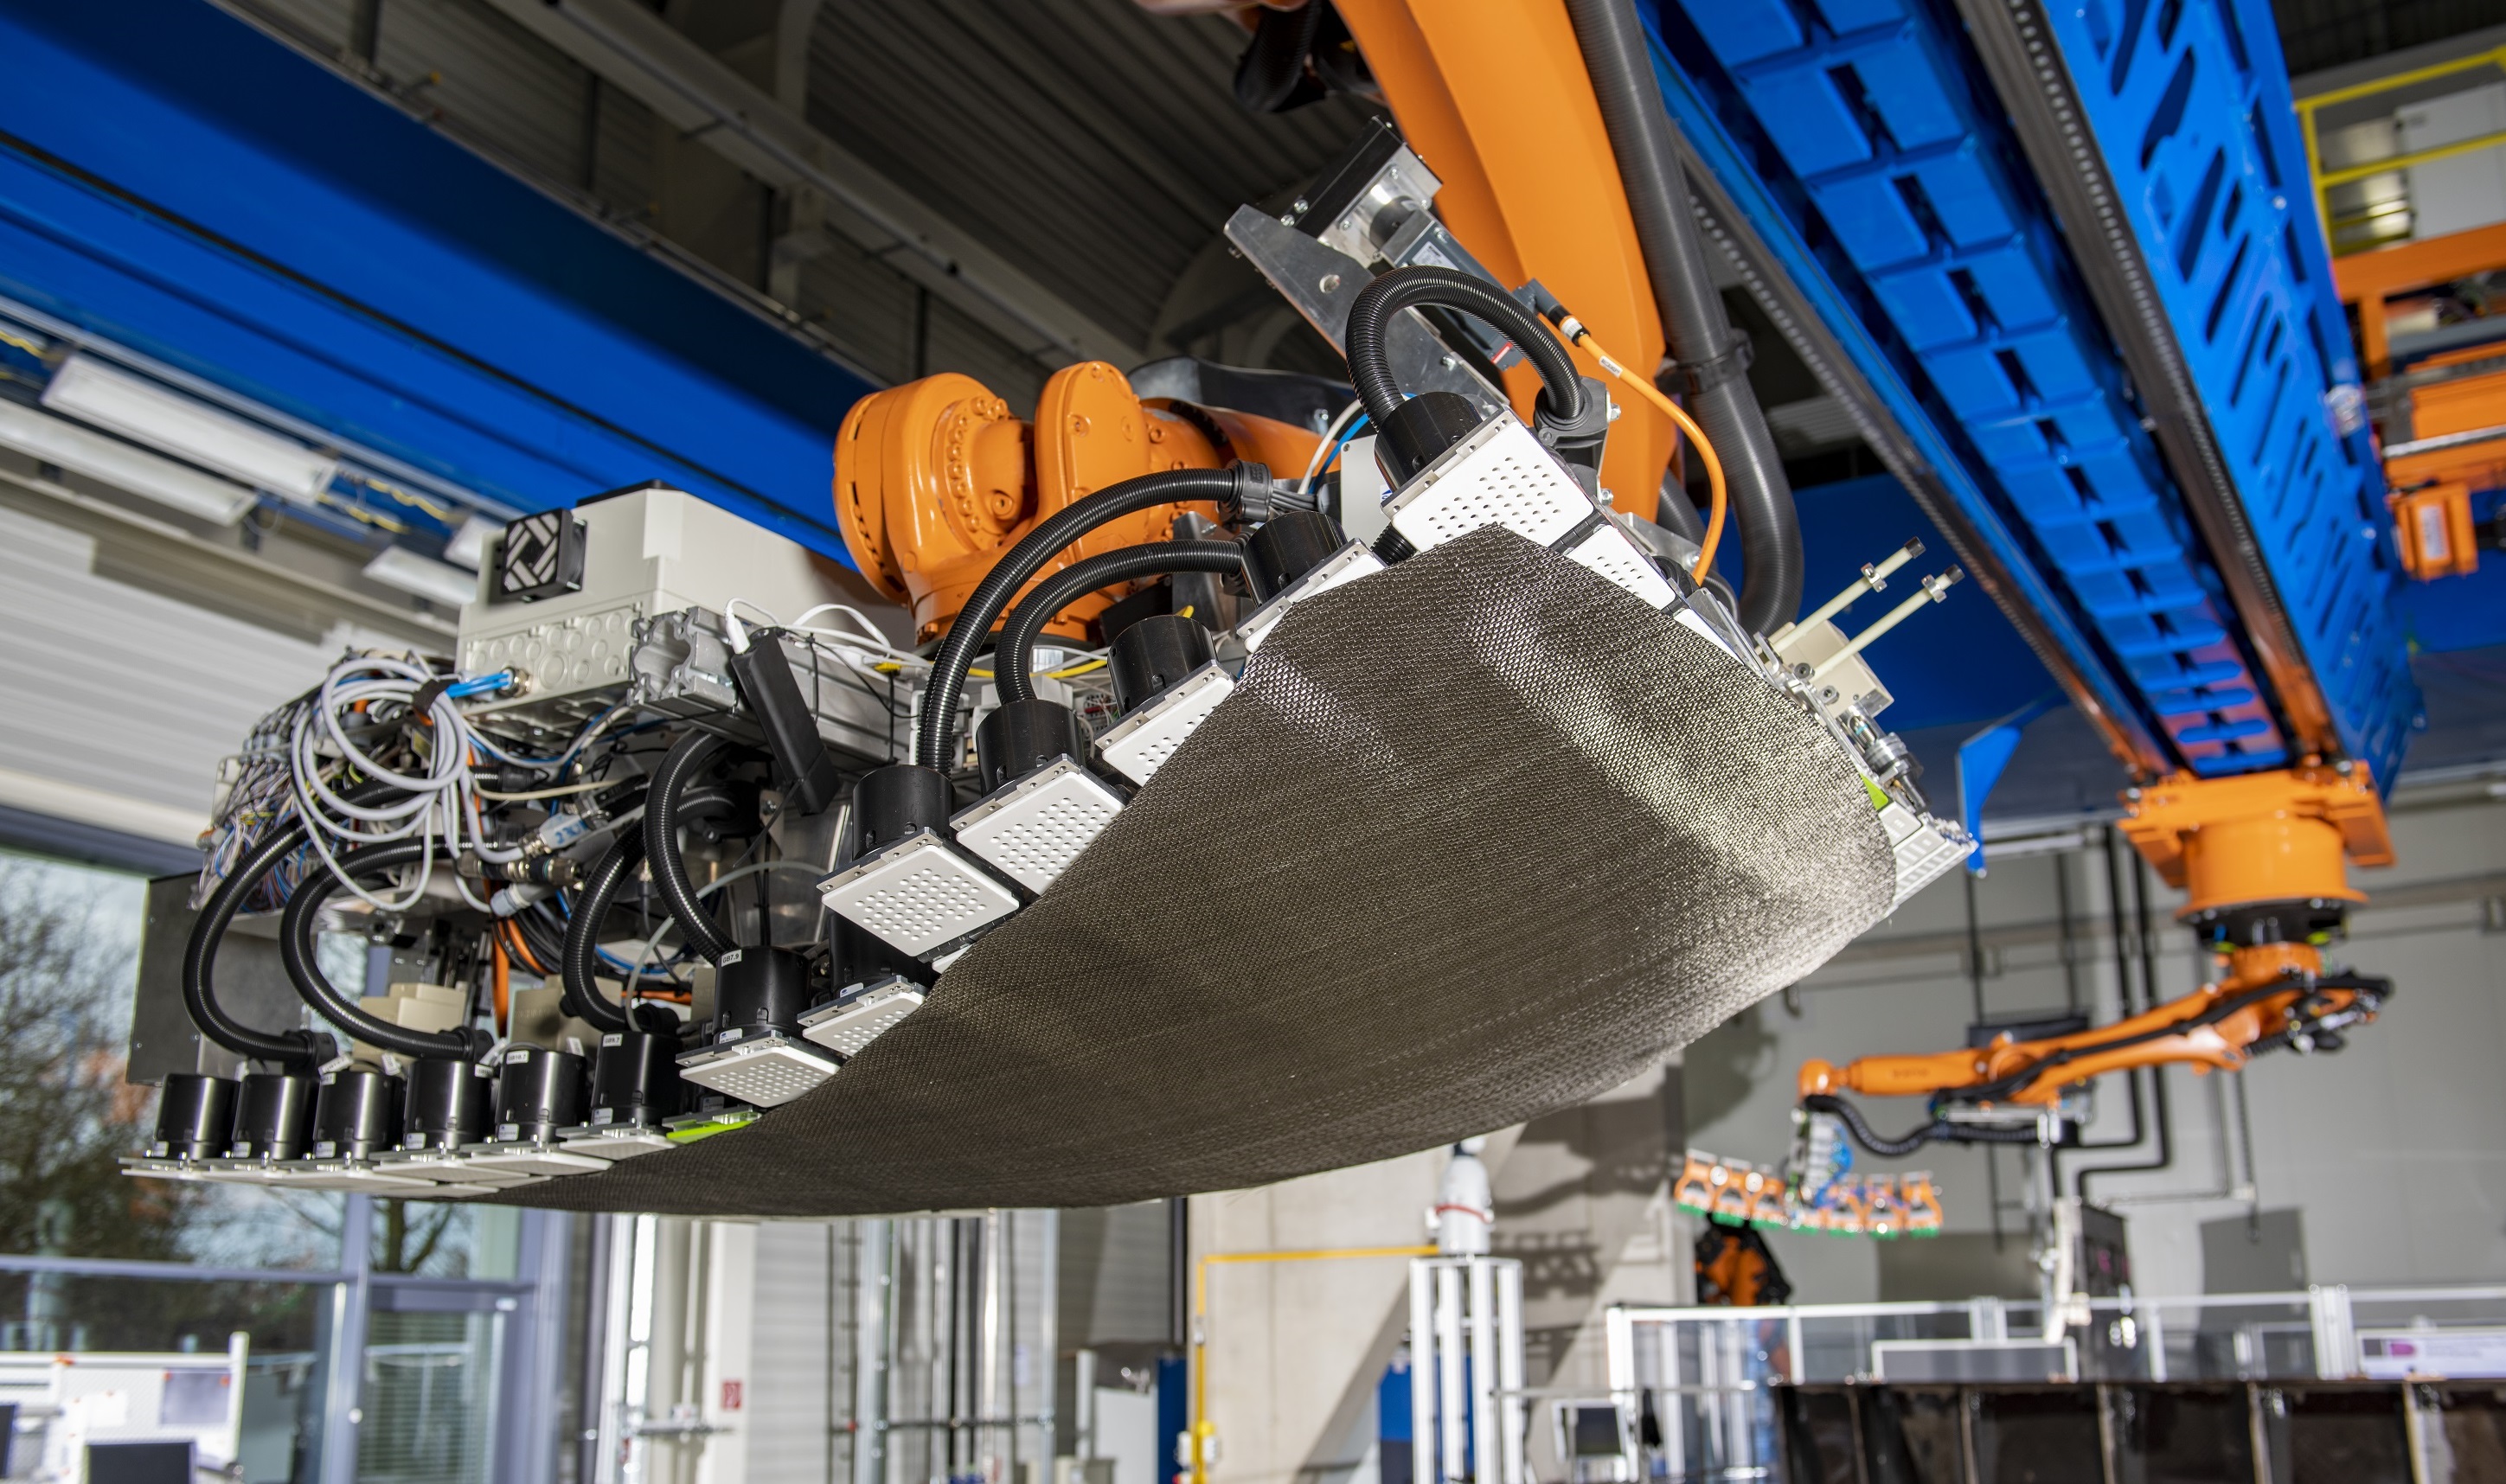
엔드 이펙터는 진공 흡착으로 컷 플라이들을 집어 3D 모양으로 변형시킨 후 가열해 금형에 배치하는 127개 모듈을 가진 그리퍼를 특징으로 합니다. 사진 제공: 독일 항공우주 센터(DLR) 구조 및 설계 연구소
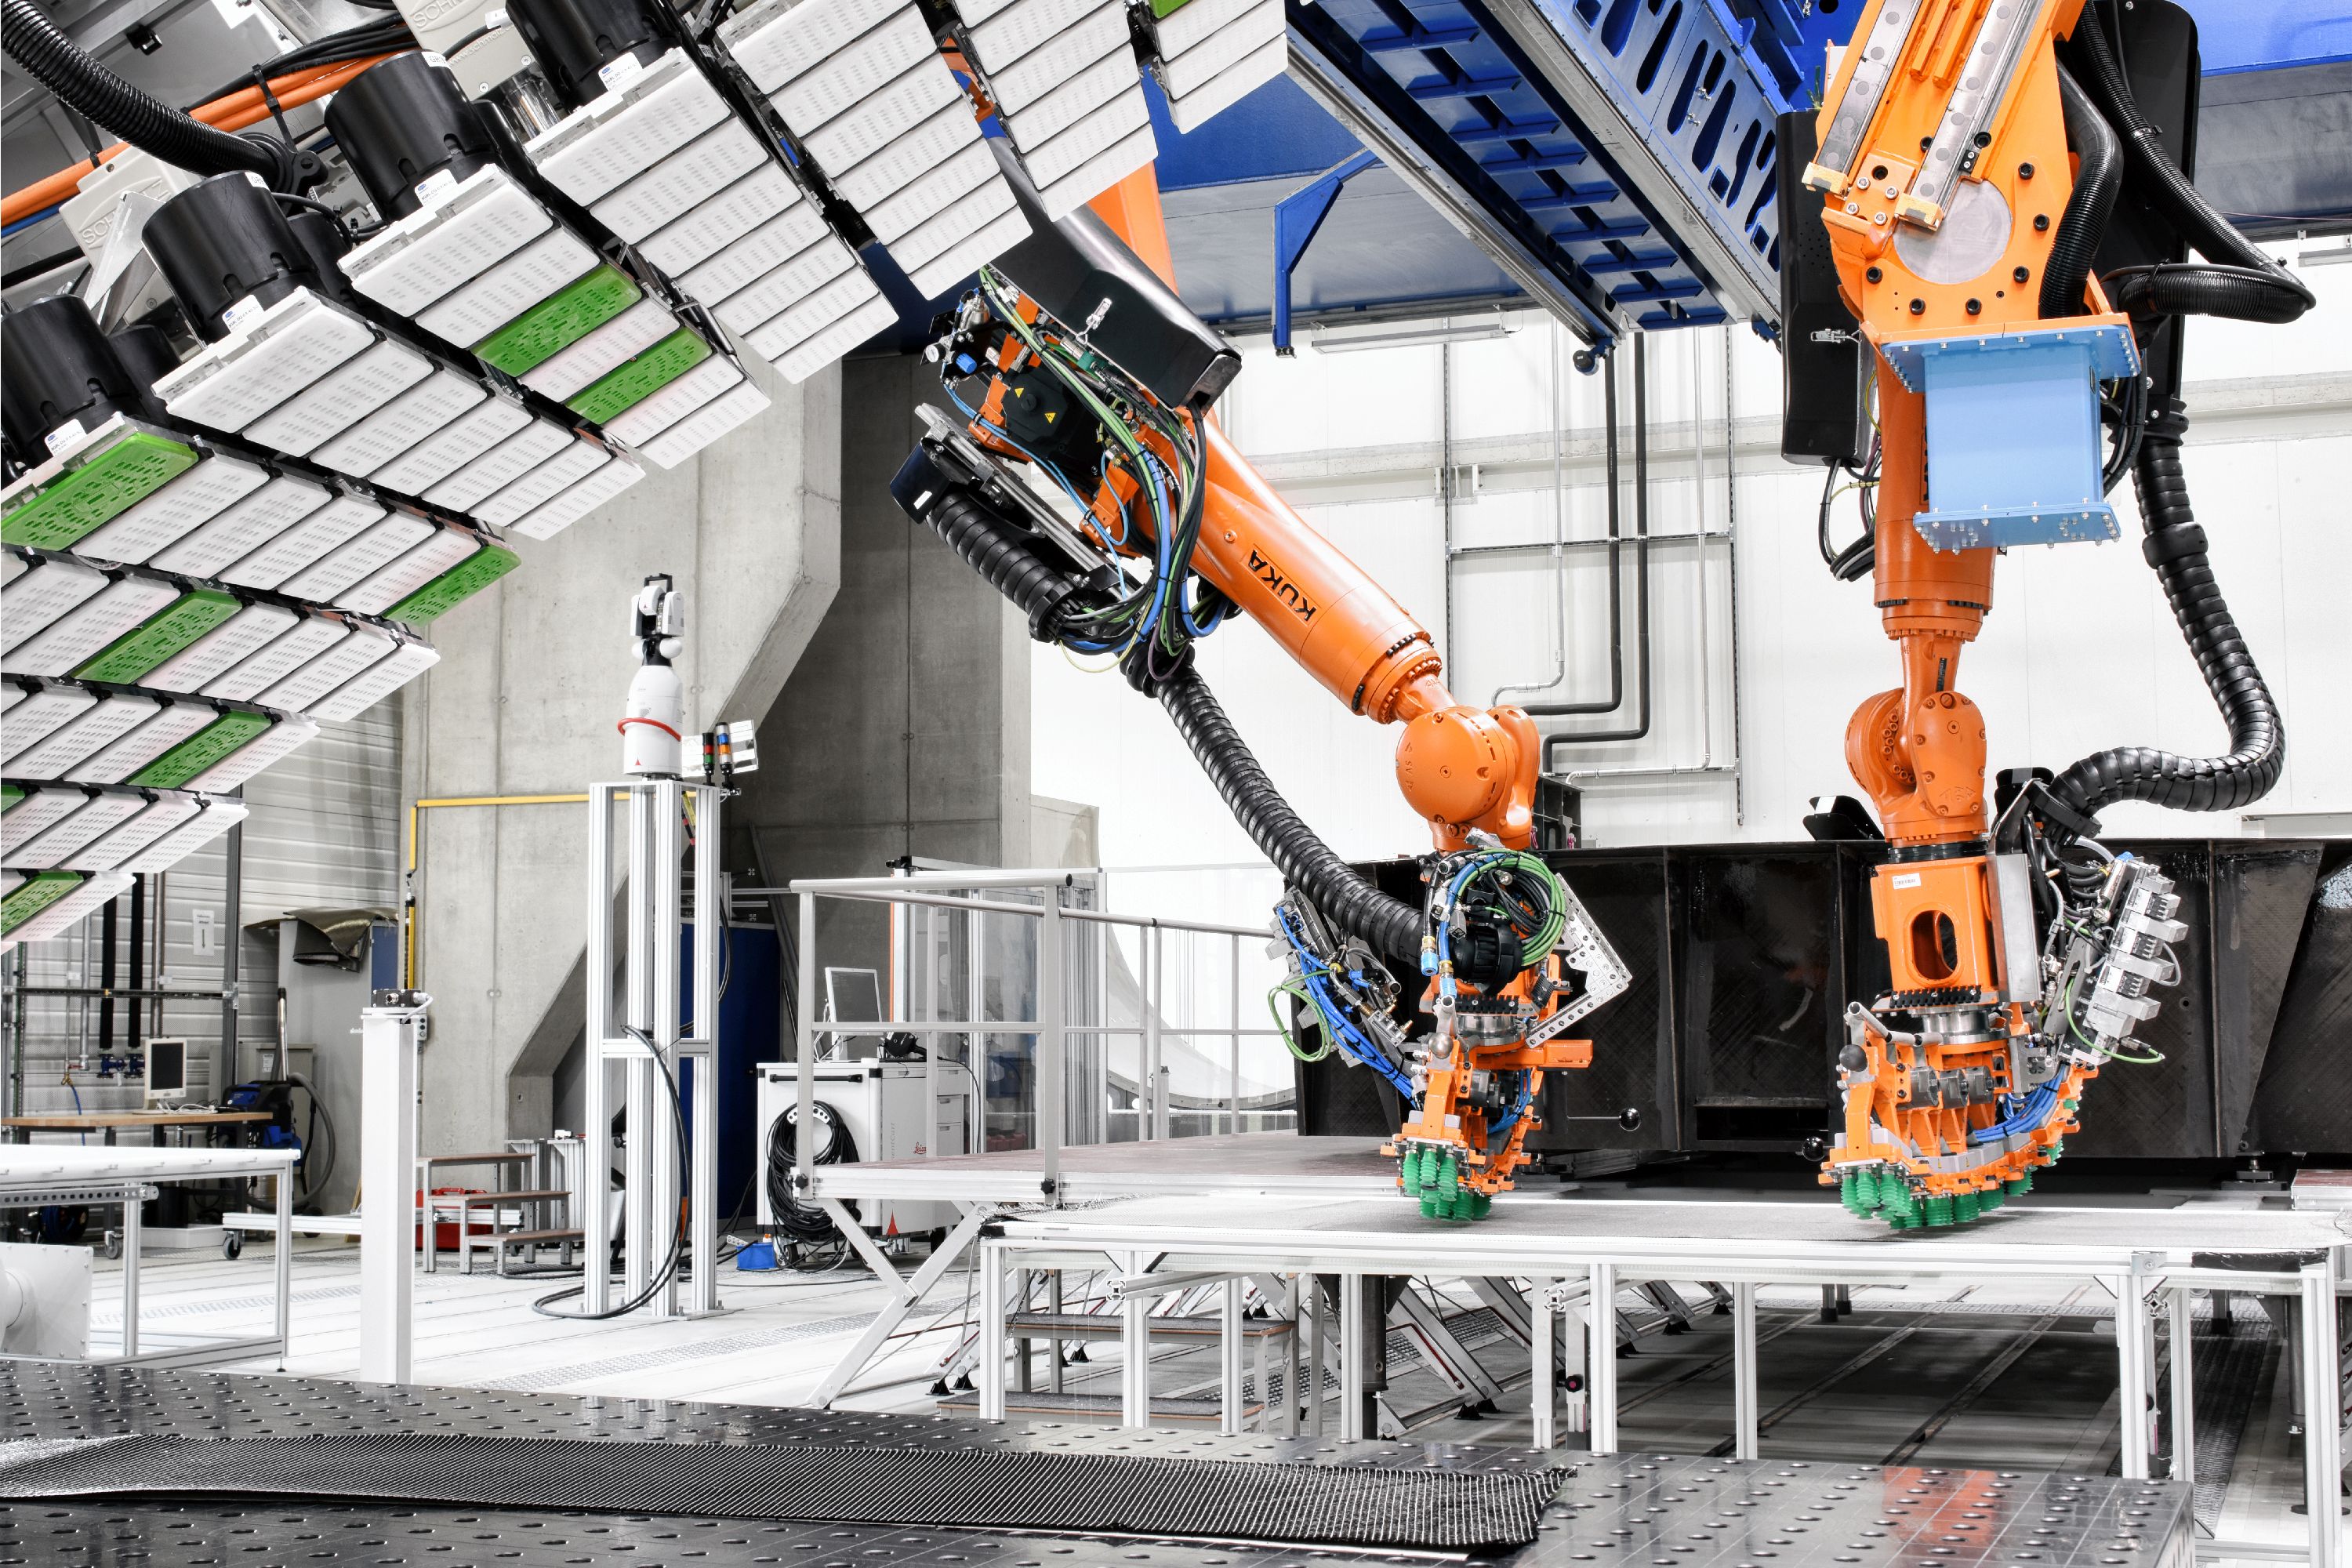
여기에서 127-모듈 그리퍼(왼쪽)와 협업 로봇들(배경) 둘 다 볼 수 있습니다. 사진 제공: 독일 항공우주 센터(DLR) 구조 및 설계 연구소
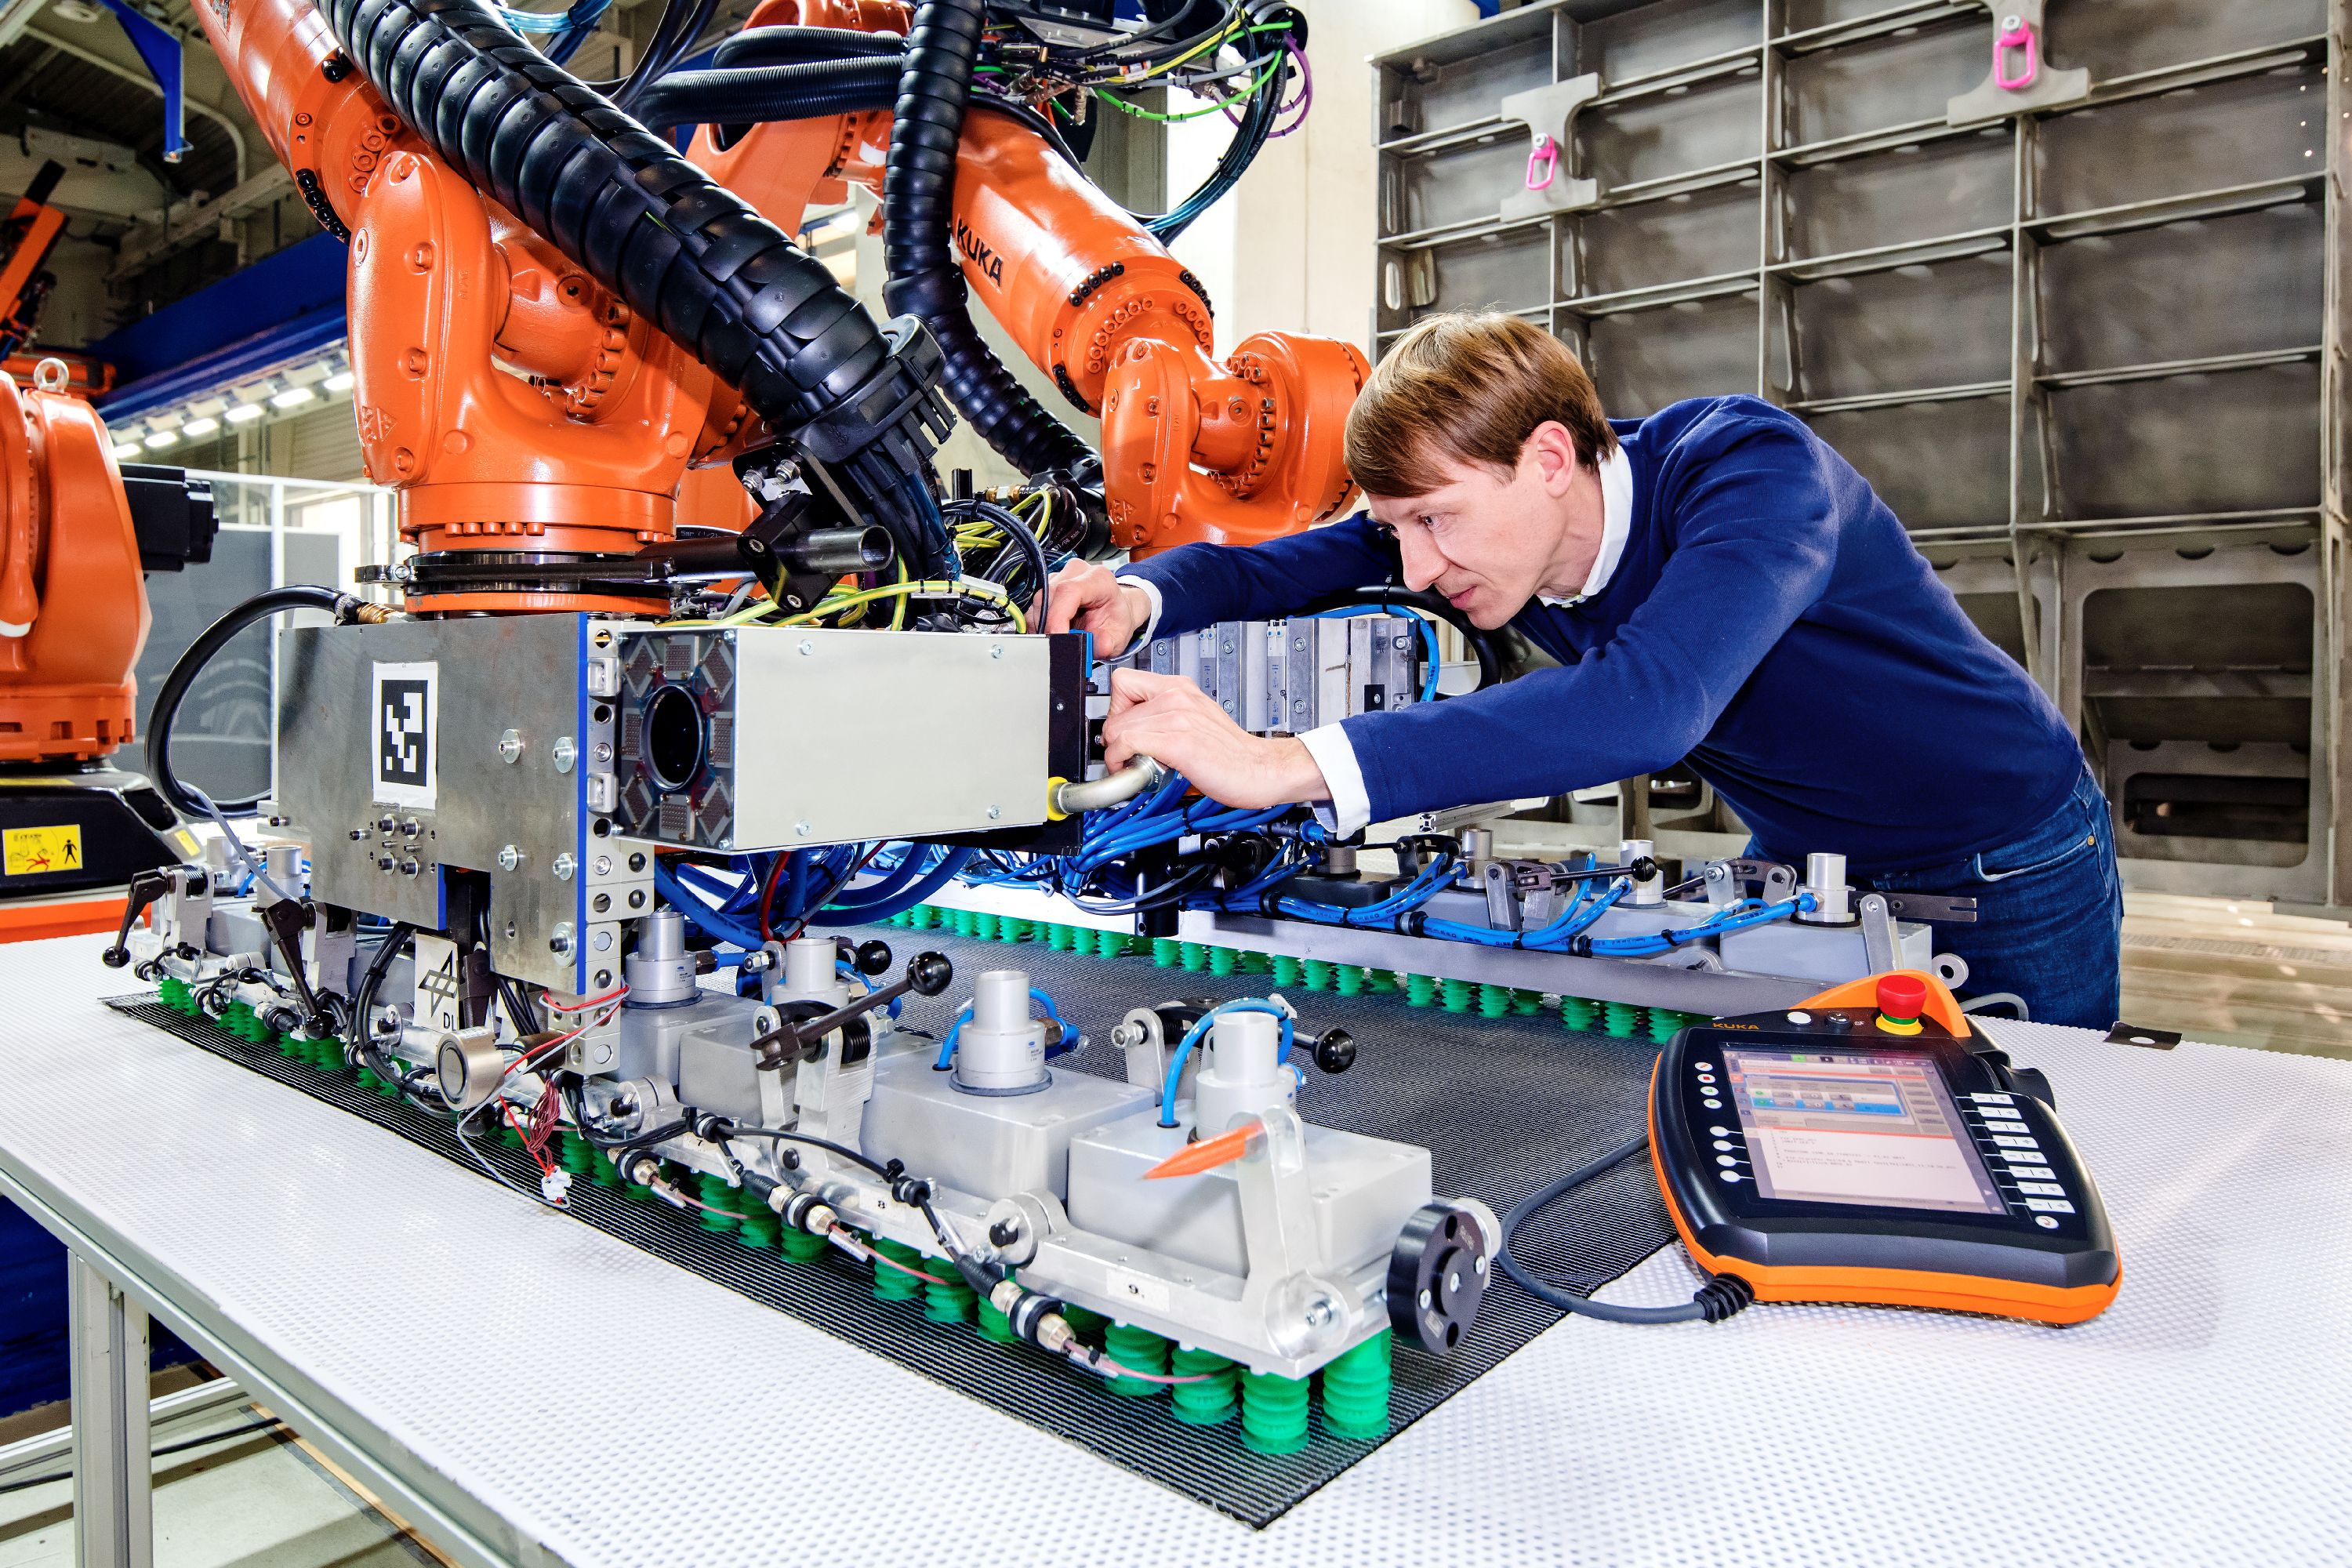
협업 로봇들을 위해, 구형 조인트로 연결된 6개 모듈을 포함하는 엔드 이펙터들이 개발되었습니다. 사진 제공: 독일 항공우주 센터(DLR) 구조 및 설계 연구소

각 로봇이 대형 패브릭 플라이의 가장자리 하나를 집습니다. 그런 다음 금형의 목표 지오메트리를 만들기 위해 함께 작업하며 패브릭을 운반하고 금형에 배치합니다. 사진 제공: 독일 항공우주 센터(DLR) 구조 및 설계 연구소
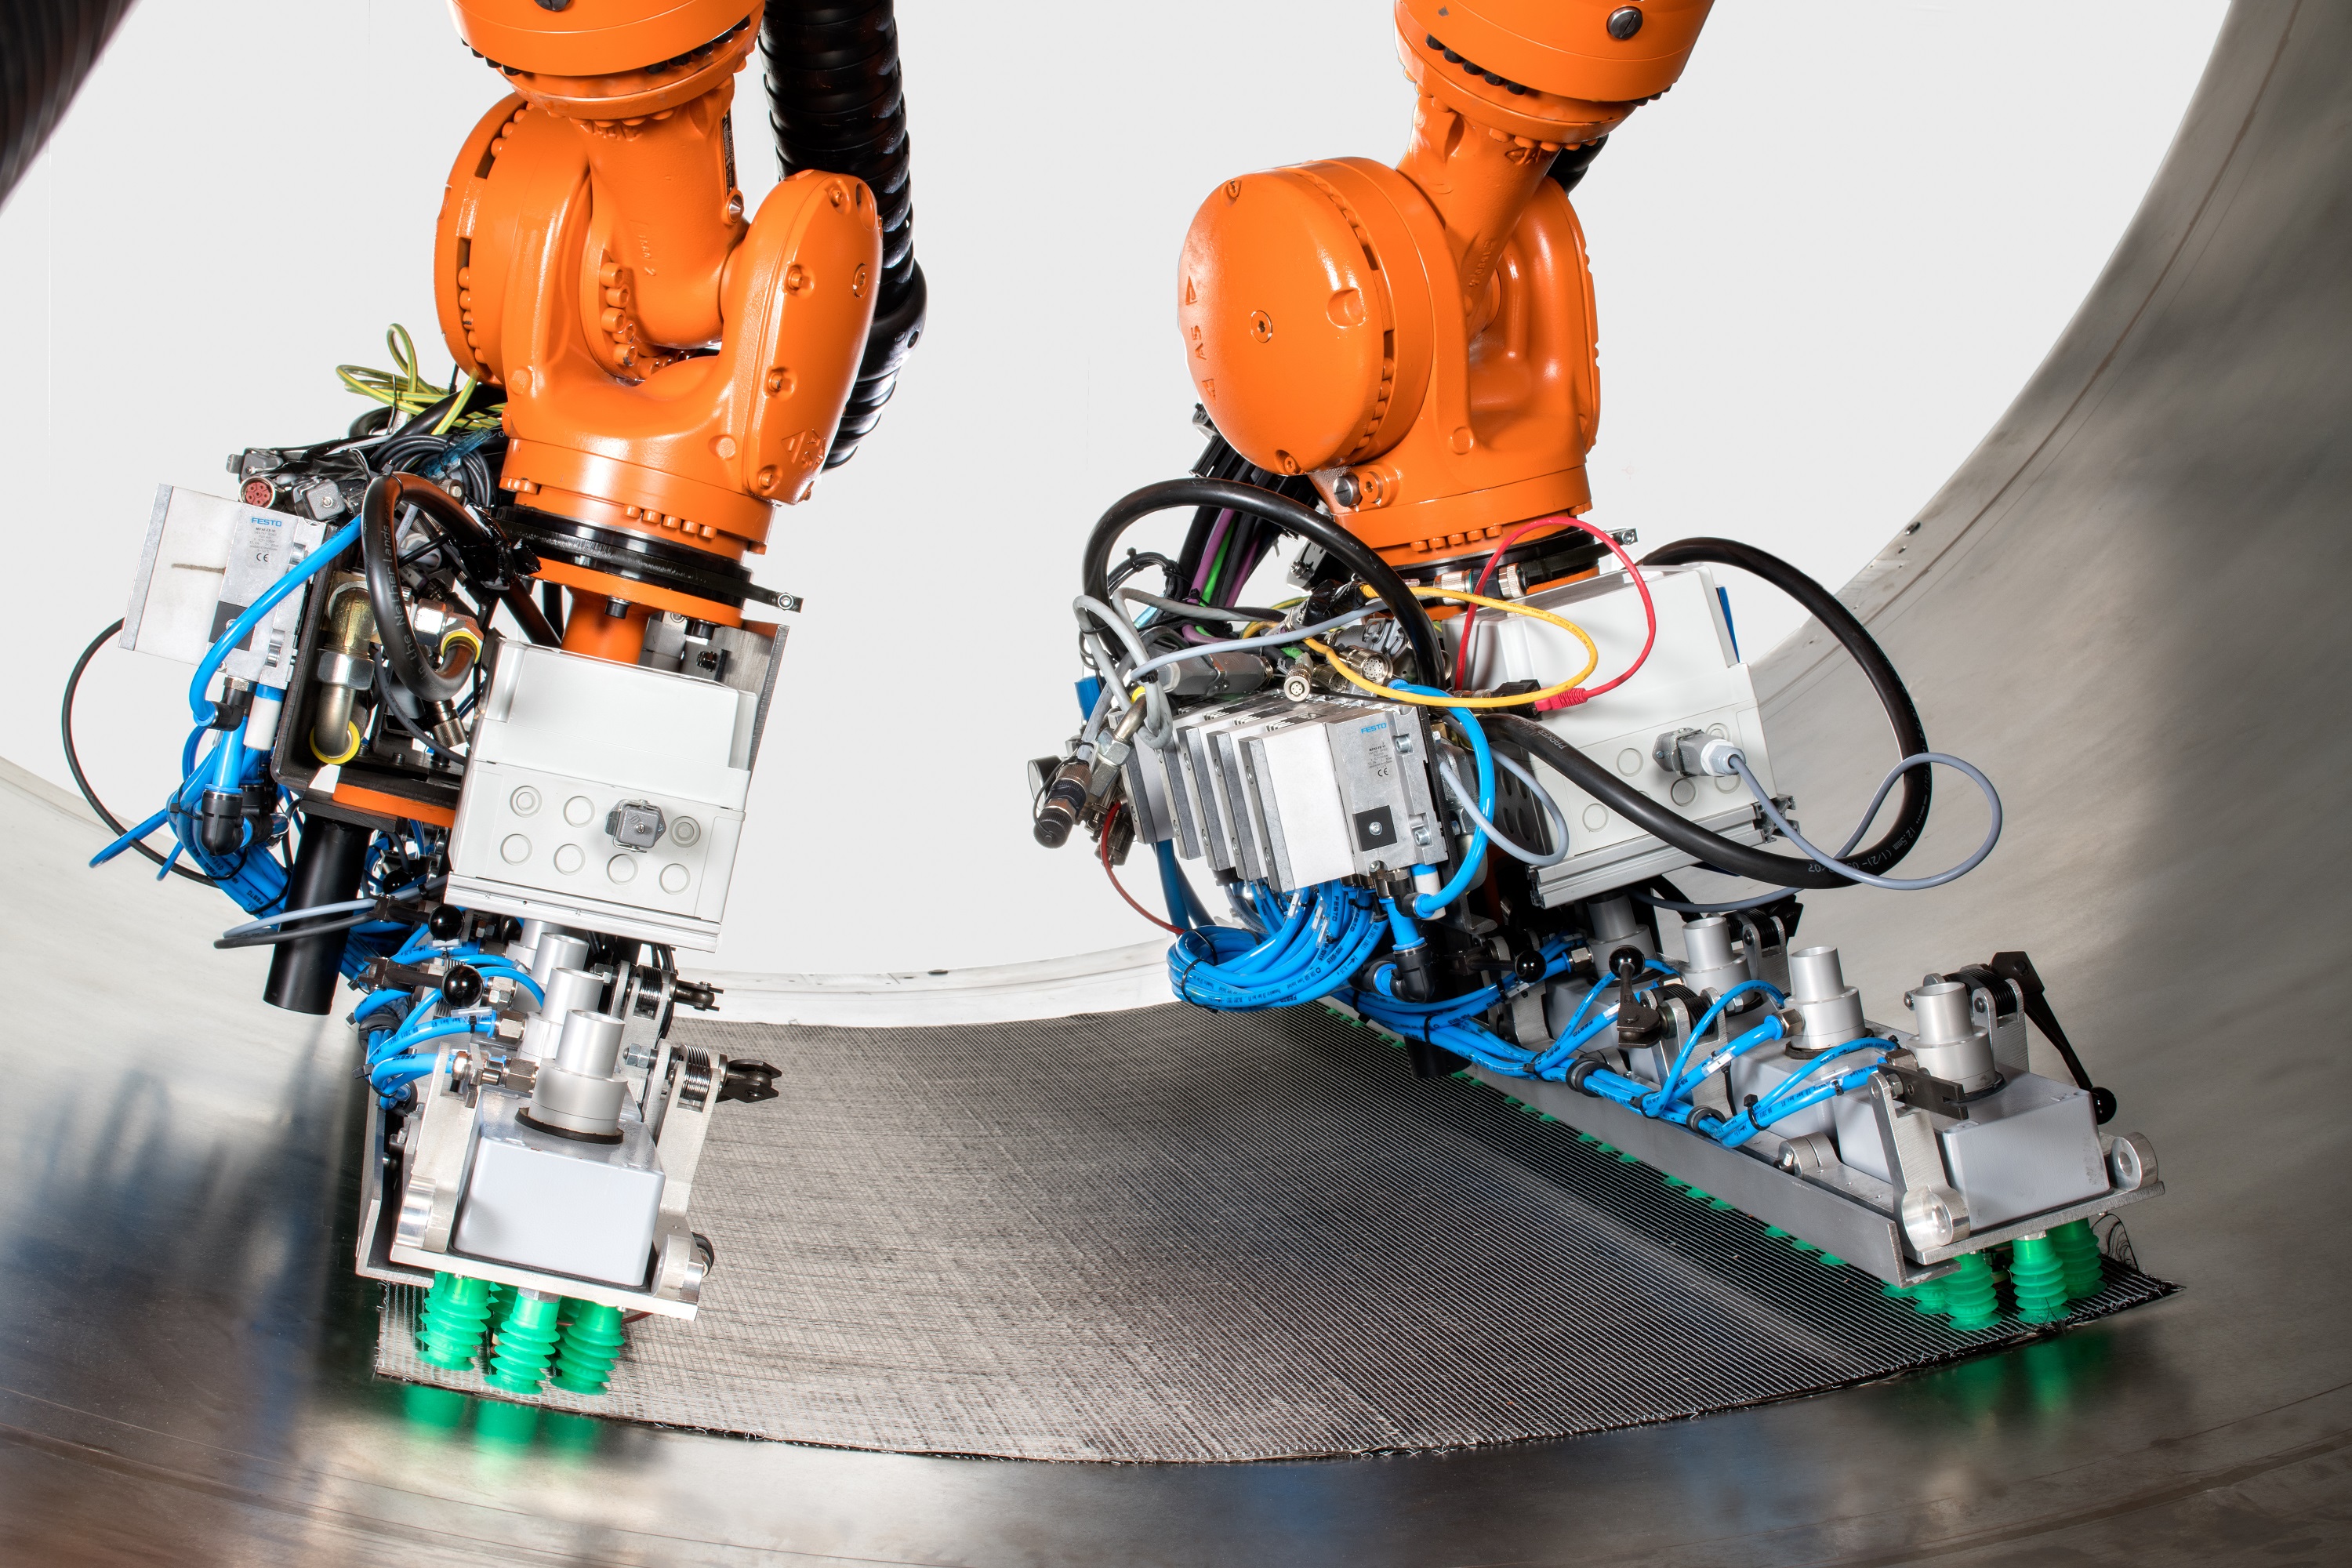
사진 제공: 독일 항공우주 센터(DLR) 구조 및 설계 연구소
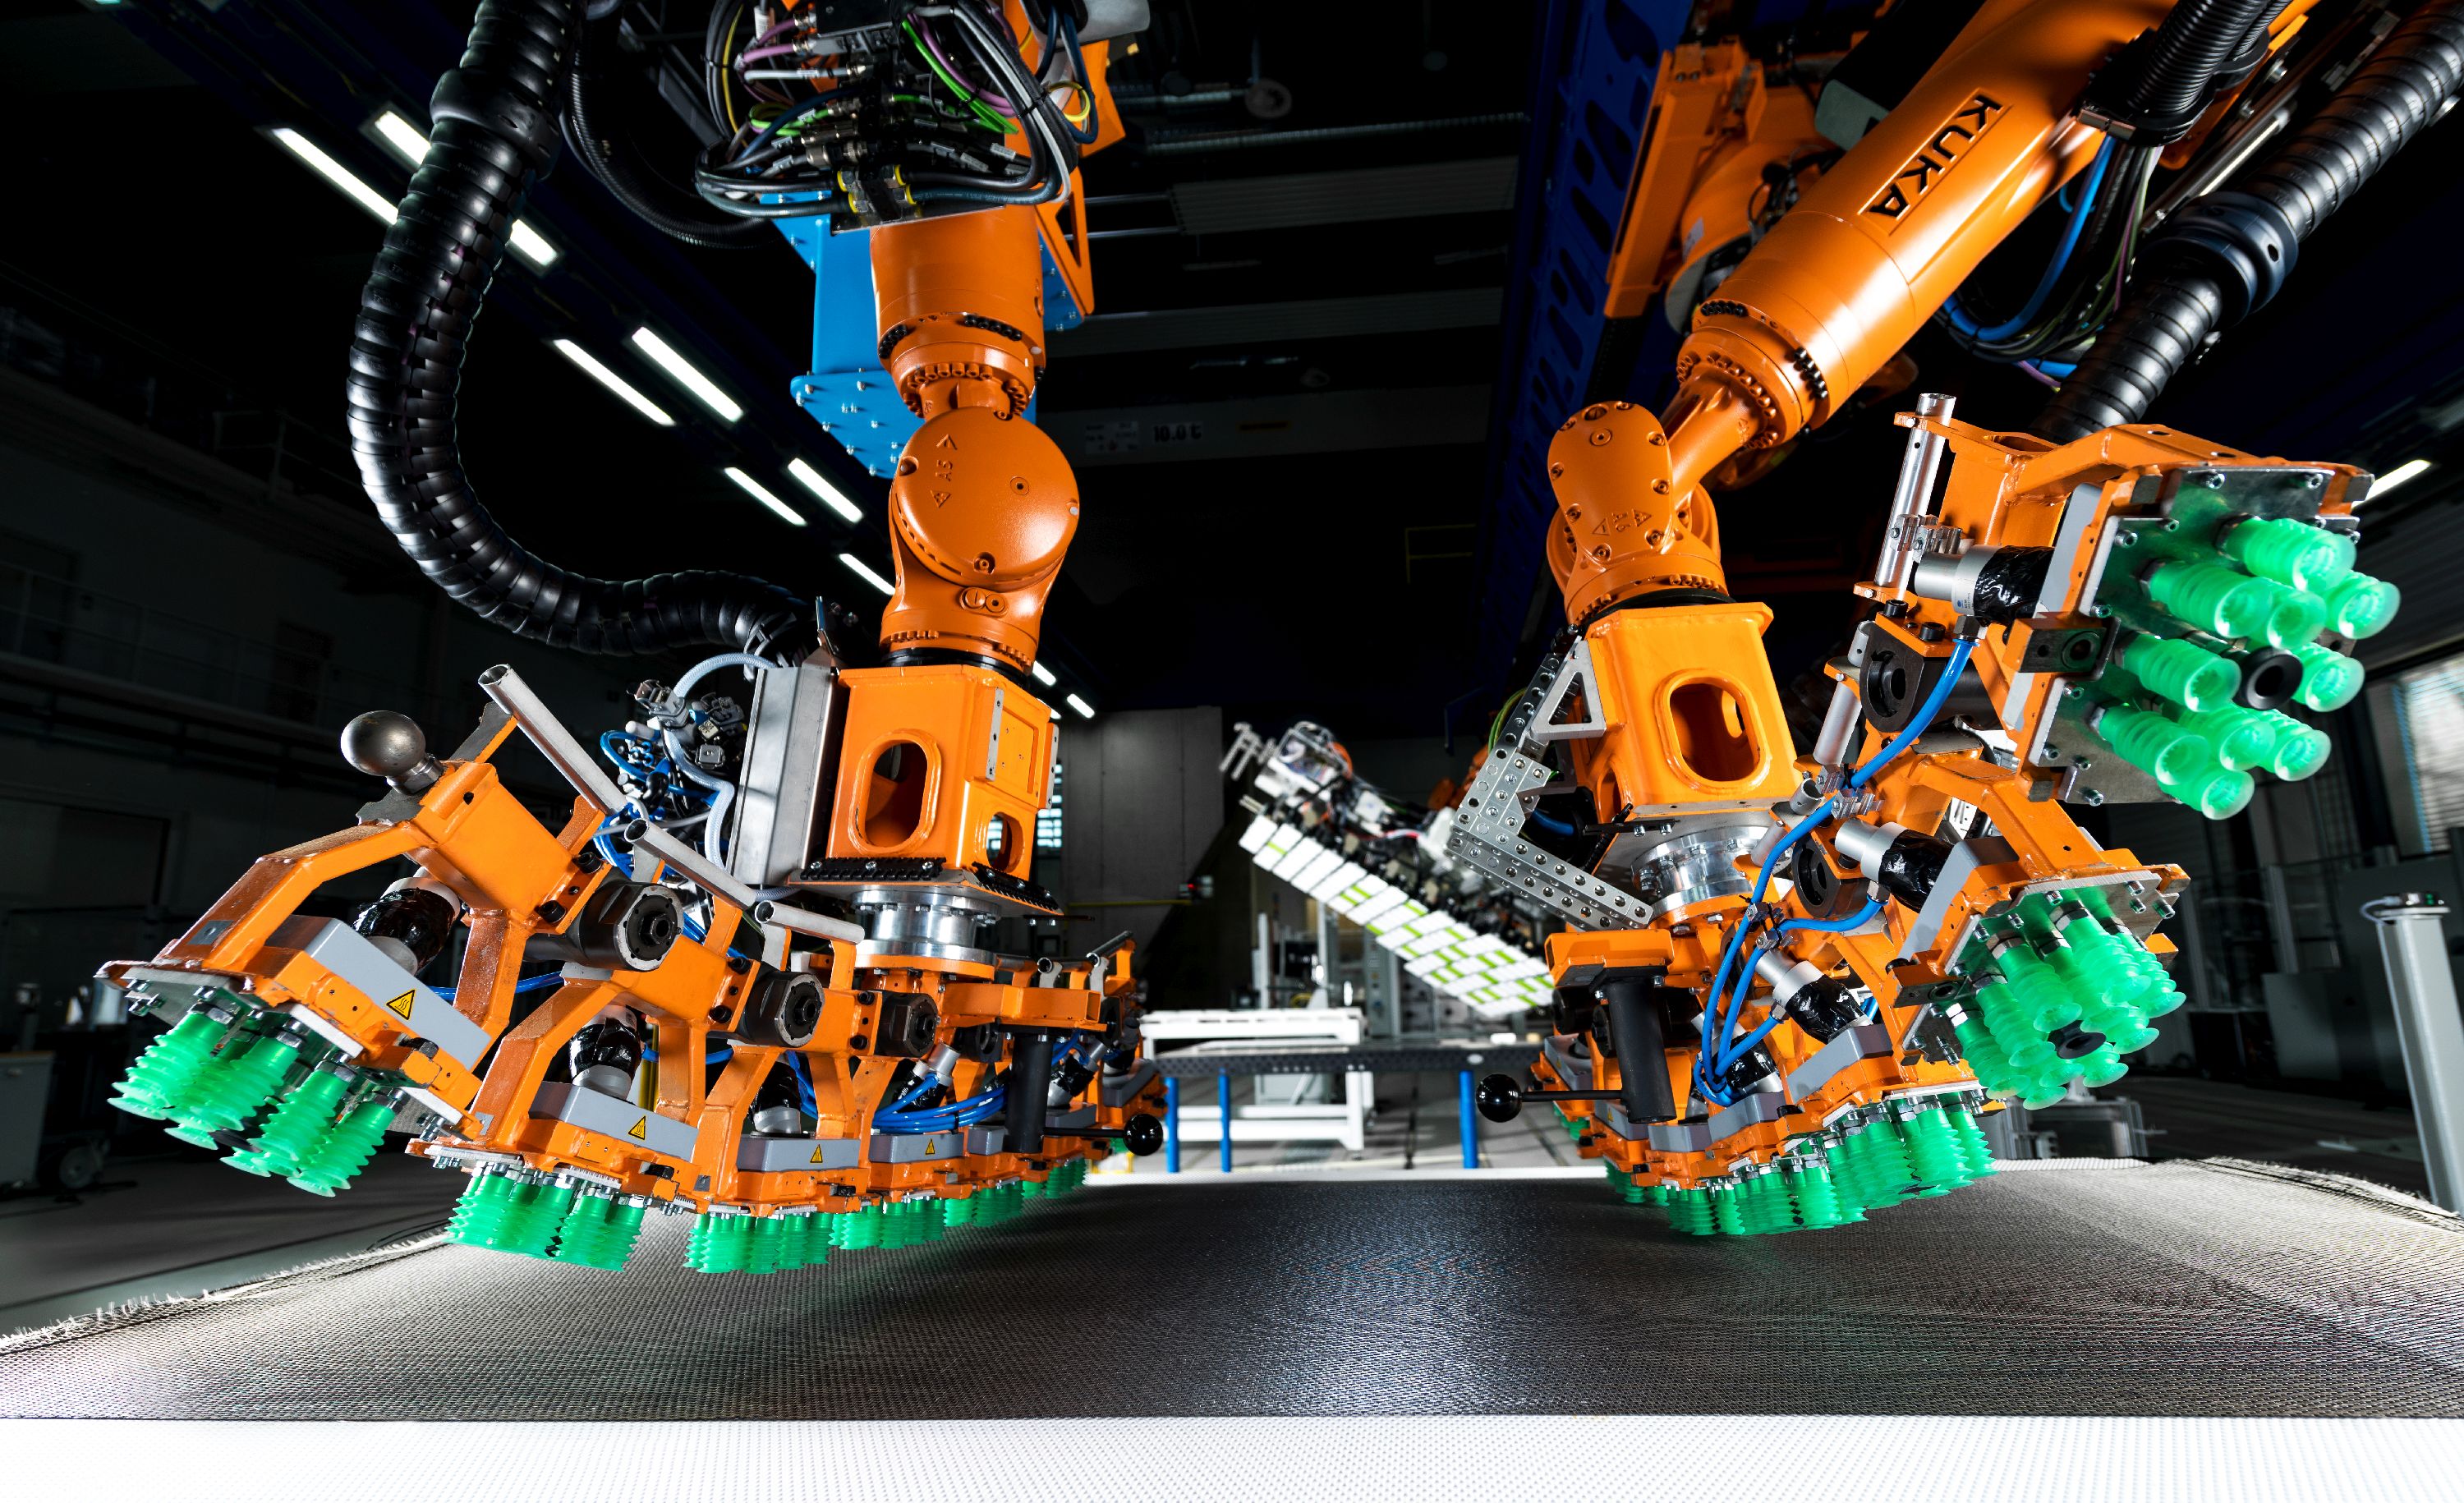
협업 로봇 엔드 이펙터들의 클로즈업. 사진 제공: 독일 항공우주 센터(DLR) 구조 및 설계 연구소
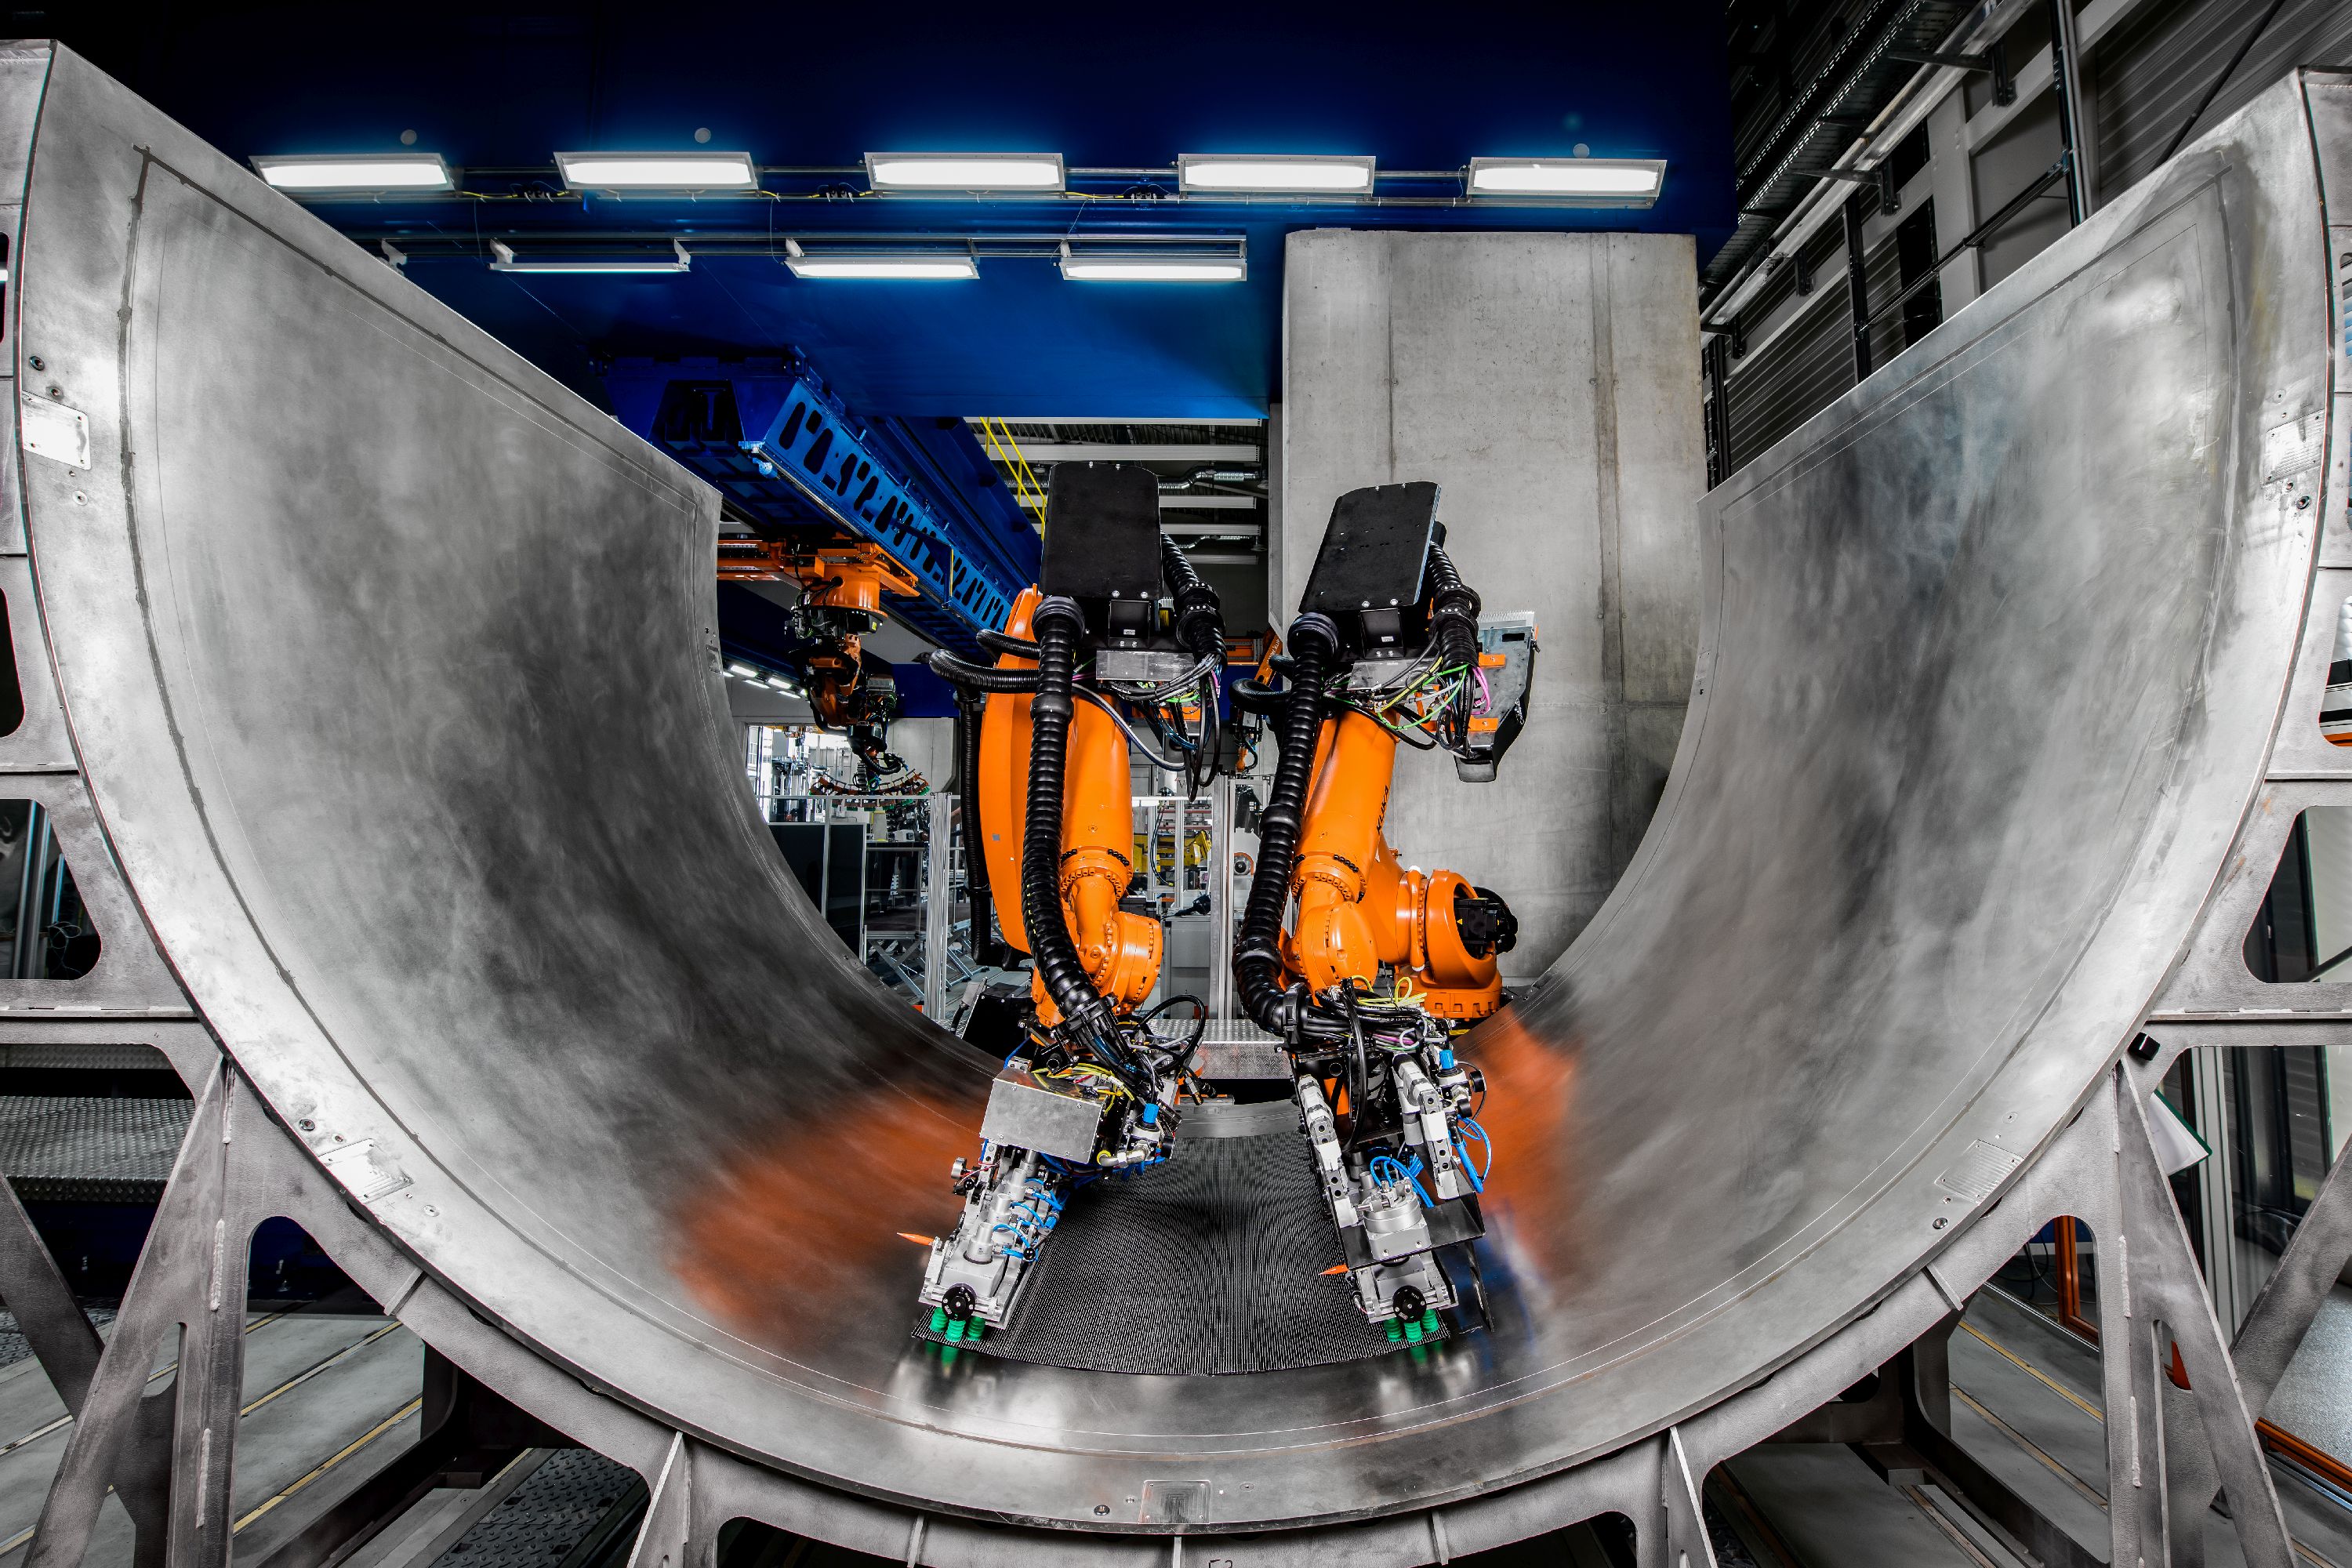
이 시스템은 DLR이 처음 A320 후방 압력 격벽용으로 개발했지만, 이제 동체 패널에도 시연되었으며, 로봇을 재교육하지 않고 디지털 설계 파일들에 기반해 다양한 대형 항공구조물들에 유연하게 적용되도록 설계되었습니다. 사진 제공: 독일 항공우주 센터(DLR) 구조 및 설계 연구소
Previous Next
최대 1.5 x 2.5미터 작은 형상 플라이들을 위해, 진공 흡착이 장착된 127개 모듈을 사용해 픽업하는 두 번째 종류의 그리퍼가 개발되었습니다. "이 그리퍼는 2D 상태에서 소재를 집어 목표 지오메트리로 굽힙니다."라고 말레차는 설명합니다. "127개 모듈 중 어느 것을 단단히 잡고 어느 것을 슬라이드하게 해 2D 플라이를 3D 모양으로 변형시킬지 결정해야 합니다. 그래서 손이 드레이핑하는 방식과 매우 유사합니다. 어디를 잡고 어디를 놓을지 많은 실험을 하고 경험을 얻었습니다. 힘은 모듈이 소재를 얼마나 강하게 잡는지 강도로 조정할 수 있습니다."
인라인 검사. 모듈러 그리퍼들의 광학 센서들이 드레이핑 공정을 모니터링했습니다. 플라이 배치 후, 라이카 티-스캔(Leica T-Scan, 헥사곤 매뉴팩처링, 영국 코브햄)과 프로팩터(Profactor, 오스트리아 슈타이어)의 카메라 기반 섬유 각도 측정 시스템을 결합한 엔드 이펙터가 품질을 검사합니다. "우리는 먼저 섬유 각도들을 측정해 CAD 파일과 비교했습니다."라고 말레차는 말합니다. "그리고 각 조각의 가장자리들을 측정해 CAD 파일 대비 위치를 확인했습니다."
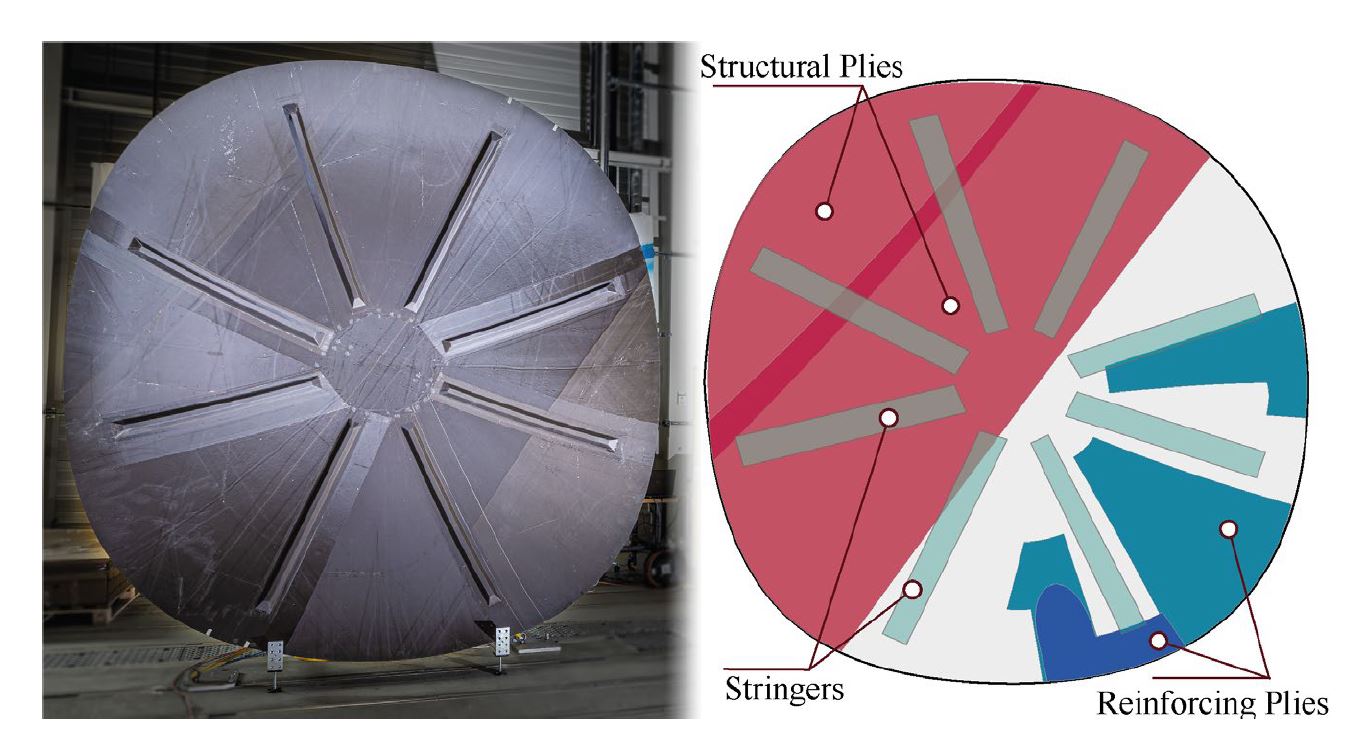
스트링거들과 진공 백킹. 프리폼 완료 후, 여덟 개의 보강재(스트링거)들이 위에 부착되었습니다. 이 작업을 위해 멀티 키네마틱 그리퍼(Multi Kinematic Gripper)가 개발되어 진공 백킹 보조 소재 적용에도 사용되었습니다. 이 그리퍼는 세 개의 작고 독립적인 6자유도(DOF) 로봇들과 센터 플랜지에 장착된 강성 암으로 구성된 산업용 6-DOF 로봇입니다. 진공 백킹 보조 소재들 – 필 플라이(peel ply), 천공된 이형 필름, 수지 흐름 매체(툴 사이드 보조 소재) – 는 미리 컷되고 미리 결합되어 배치될 곳에 맞게 설계되었습니다. "드레이핑할 필요 없이 그냥 배치하면 됐습니다."라고 말레차는 말합니다. 미리 제작된 반투과성 멤브레인은 "우산 같은" 메커니즘을 가진 엔드 이펙터로 반자동 방식으로 적용되었으며, 태키 테이프와 외부 진공 백 배치는 수동으로 남았지만 자동화될 수도 있었습니다.
사이클 타임과 비용. 말레차에게 가장 큰 과제는 공정 체인을 모니터링하고 제어하는 모듈러, 인공지능(AI) 기반 제조 실행 시스템(MES)을 구축하는 것이었습니다. "상당히 다른 공정들을 하나로 모을 수 있는 데이터 관리 시스템들을 구축해야 했고, 그런 다음 하나의 데이터 교환 포트를 통해 MES를 통해 그것들을 명령해야 했습니다."라고 그는 설명합니다. "필요에 따라 즉석에서 그들을 사용할 수 있어, 엄격한 제조 오더를 따르는 것보다 더 유연하고 광범위한 사용이 가능합니다."
PROTEC NSR 기술은 2019년 1월 풀사이즈 실증기 제조로 검증되었고, 2019년 중반까지 TRL 5-6 성숙도 수준을 달성했습니다. PAG의 현재 최첨단 기술과 비교했을 때, 이 자동화된 공정 체인은 롤 패브릭 적용 사이클 타임을 58%, 컷 플라이 픽앤플레이스를 50% 단축했습니다. 이 작업들의 제조 비용은 각각 11.5%와 31% 절감되었습니다.
열가소성 격벽
"이 프로젝트는 2018년 PAG와 복합소재 연구소(IVW, 독일 카이저슬라우테른)와 함께 대형 부품과 주구조물에서 열가소성 복합소재로 가능한 것을 보이기 위해 시작되었습니다."라고 DLR 아우크스부르크 ZLP 패스트 레인 RPB 프로젝트 매니저이자 용접 기술 전문가인 슈테판 야르카(Dr. Stefan Jarka) 박사는 설명합니다. "RPB는 기계적 요구사항이 날개나 동체만큼 높지 않아 진짜 주구조물은 아니지만, 대형, 평평한, 약간 곡면인 구조물에 가능한 것을 보여줍니다. 단 4개월 만에 기존 알루미늄 구조물을 열가소성 복합소재로 전환하는 예로서 A320 RPB 실증기를 개발했습니다."
이 실증기는 세텍스 탄소섬유(CF) 패브릭/폴리페닐렌 설파이드(PPS) 오르가노시트(토레이 어드밴스드 컴포지츠, 네덜란드 네이버달)와 저항 용접을 사용했습니다. 용접되는 두 표면 사이에 저항 요소가 열을 생성하고 용접 구조물에 남습니다. GKN 포커(GKN Fokker, 네덜란드 호헤벤)는 이 기술을 수십 년간 항공기 랜딩 기어 도어와 고정 앞전 생산에 사용해왔습니다. 이 A320 RPB를 위해 ZLP 팀은 기존 스테인리스 스틸 메쉬 대신 CF 저항 요소를 사용했습니다.
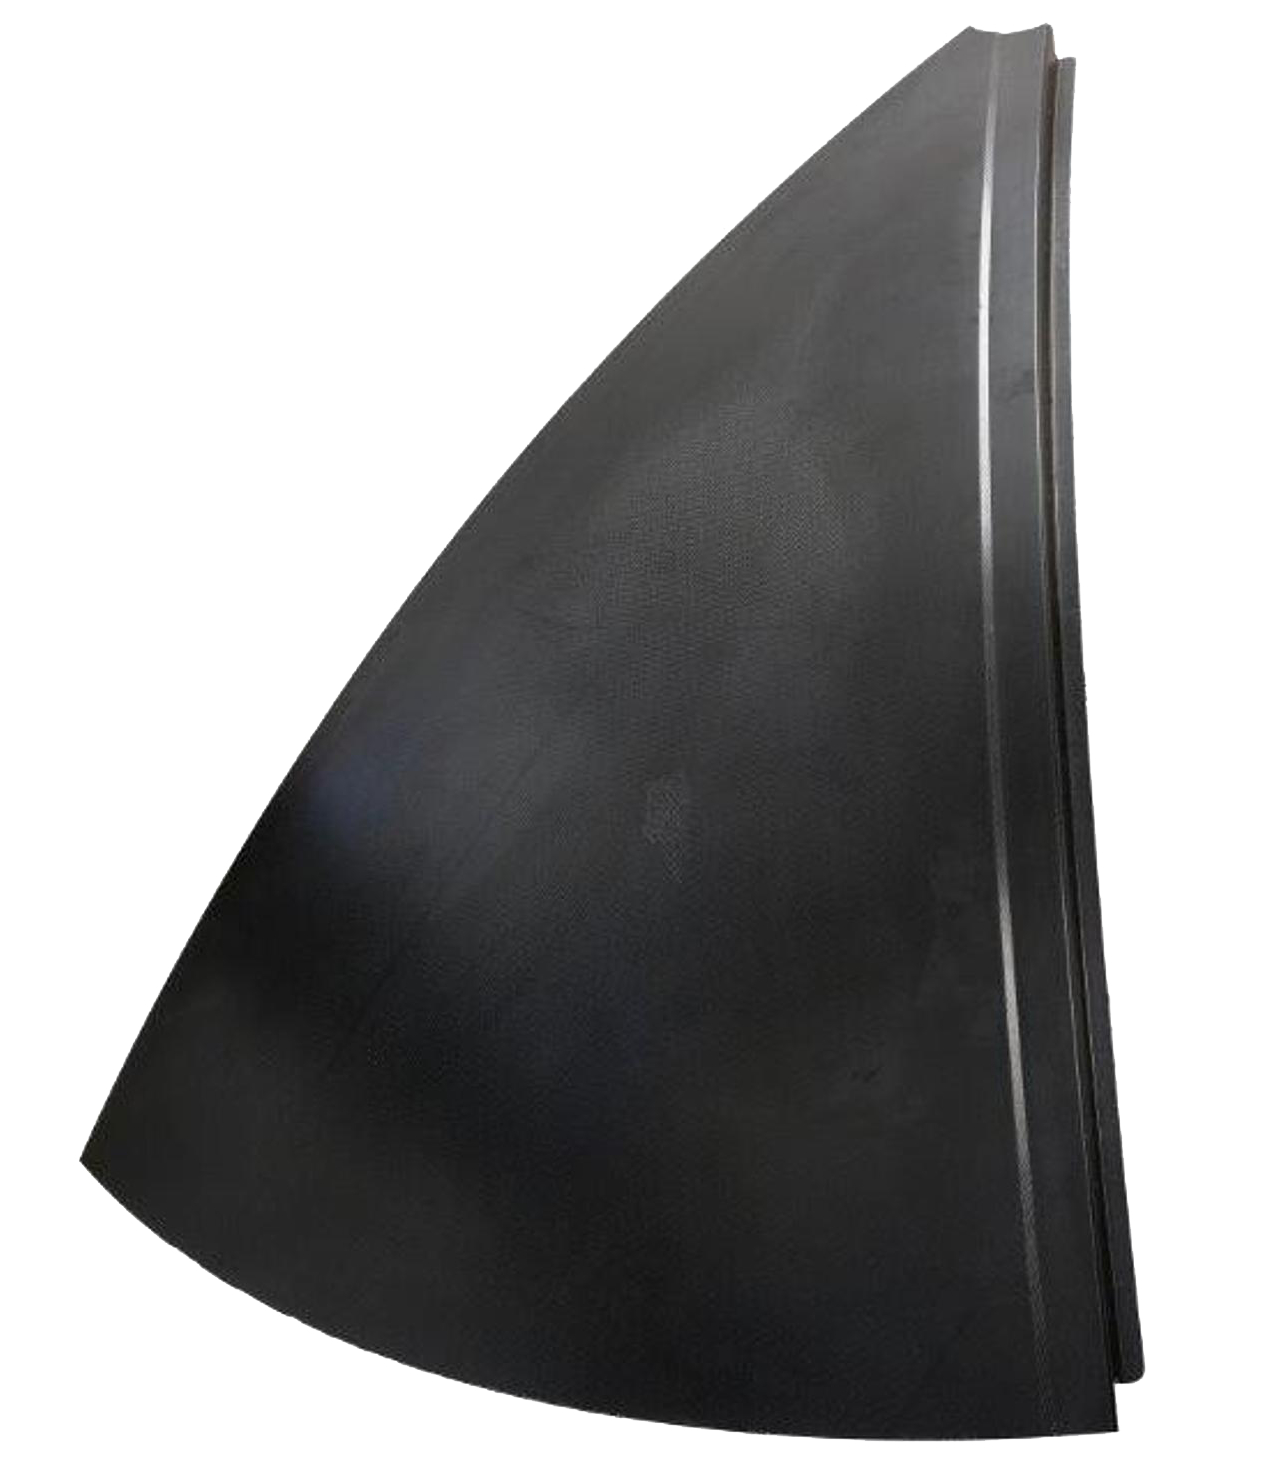
"열가소성 복합소재 RPB는 같은 가격이거나 더 저렴해야 하지만, 소재는 훨씬 더 비쌉니다."라고 라르센은 말합니다. 따라서 자동화로 인한 낮은 생산 비용이 핵심이었고, 여덟 개의 동일한 꽃잎 섹션(petal sections) 사용도 핵심이었습니다. "이 섹션들은 부품의 이중 곡면 형태를 형성하기 위해 필요했습니다."라고 야르카는 설명합니다. "단일 부품으로 열성형하려면 너무 비싼 매우 큰 프레스가 필요합니다. 따라서 여덟 개의 더 작은 섹션들이 IVW에 의해 매치드 메탈 툴링으로 프레스 성형되었고, 우리가 자동화된 용접으로 이들을 조립했습니다. 열가소성 프레스 성형의 자동화 수준은 열경화성 복합소재보다 높습니다. 주로 매치드 메탈 툴링을 사용하며, 높지만 일정한 온도가 주요 이슈지만, 이건 자동화된 프레스 사이클을 매우 빠르게 만듭니다."
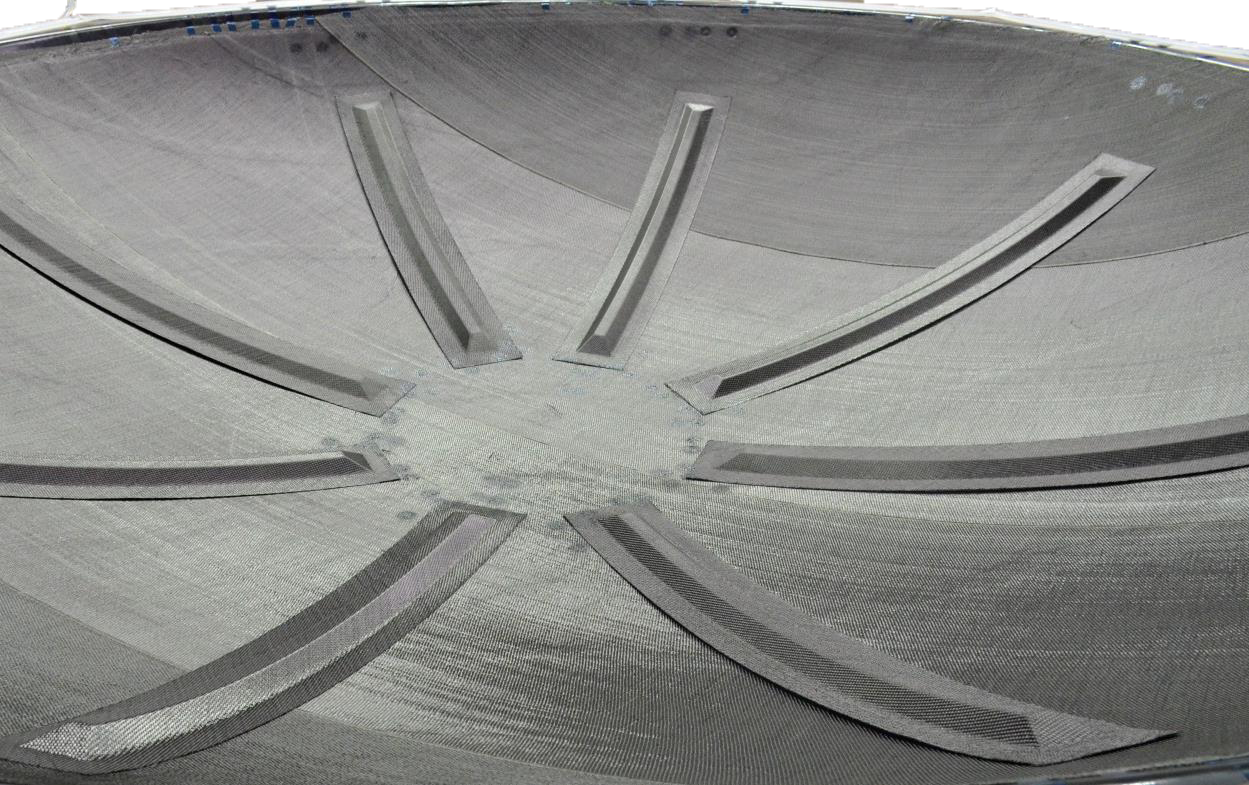
실증기 RPB의 전체 공정 단계들이 Fig. 2에 나와 있습니다. "우리가 사용한 용접 공정은 새로운 게 아니었지만, 3미터 직경 부품의 1.5미터 길이[40밀리미터 폭] 심들을 접합하고 품질 검사 시스템을 통합하기 위해 추가 개발이 필요했습니다."라고 야르카는 말합니다. "컴포넌트들은 먼저 포지셔닝 지그로 올바른 위치에 고정되고, 전기 에너지가 가해져 용접 구역에 플라스틱 용융을 생성했습니다."
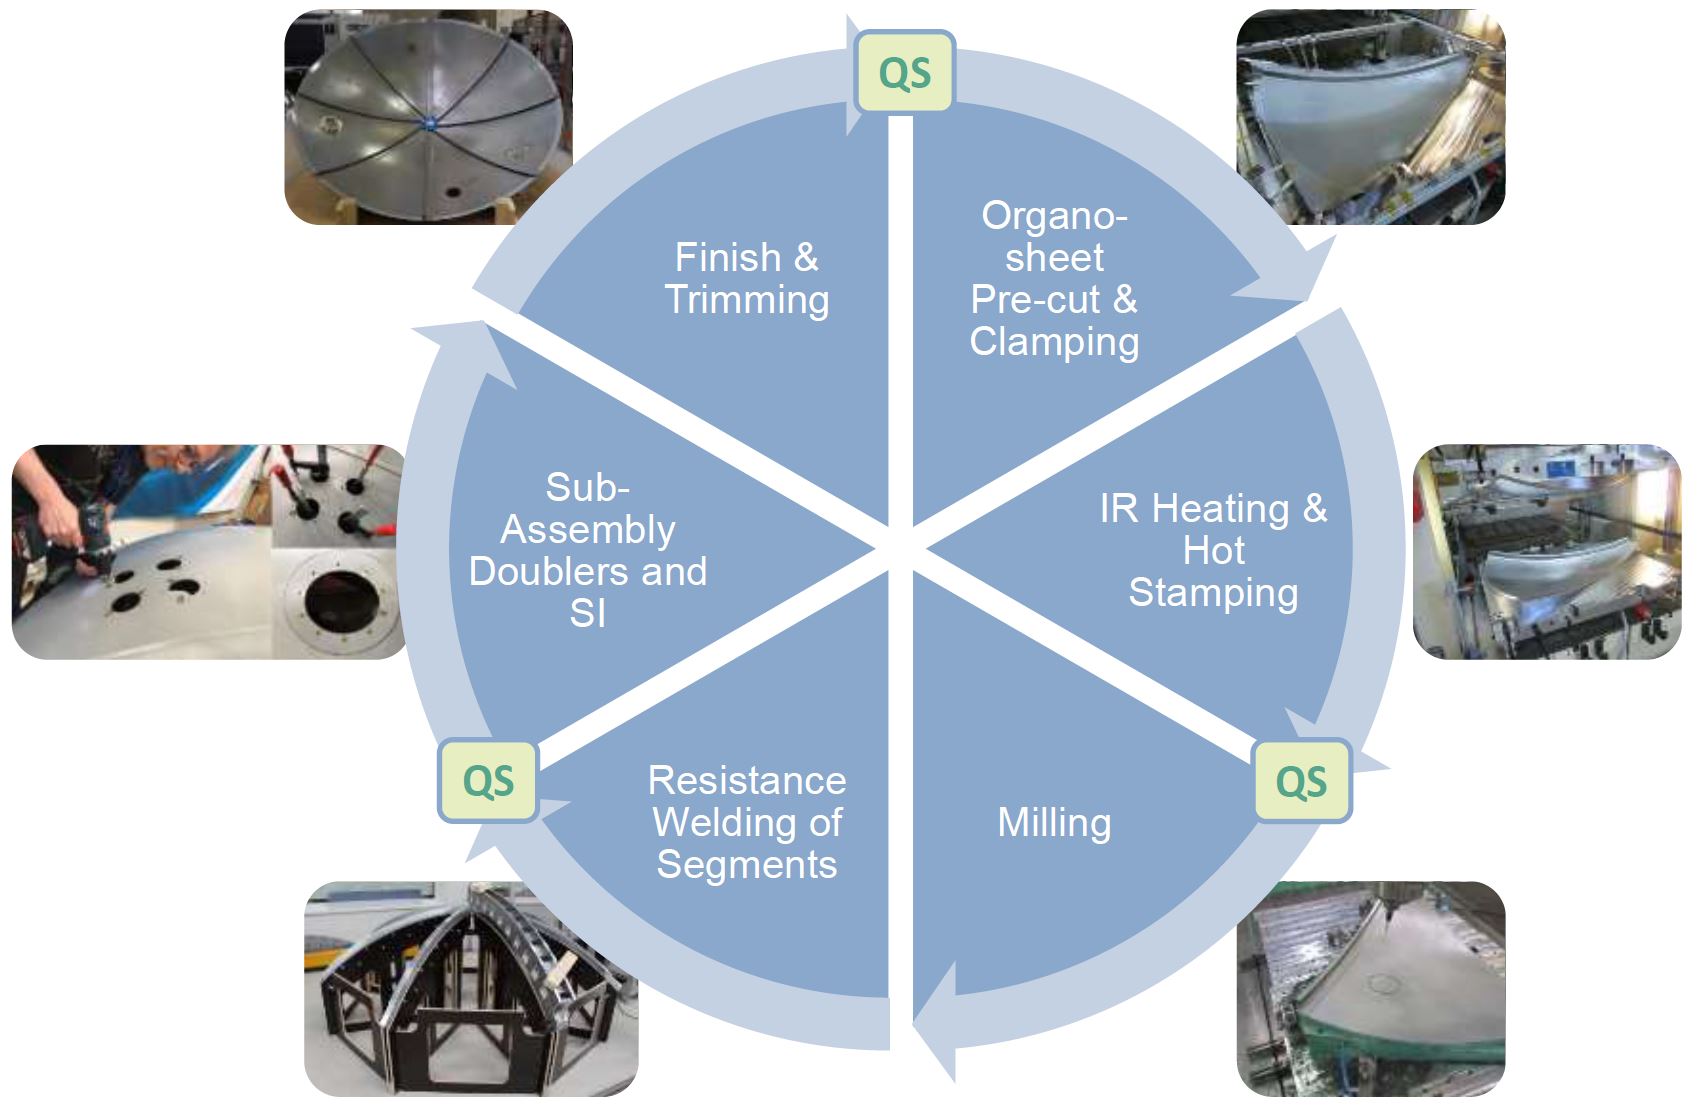
Fig. 2. 열가소성 RPB 공정 단계
CF/PPS 오르가노시트 스탬프 성형으로 여덟 섹션들(아래) 생산 후 저항 용접으로 접합해 실증기 A320 격벽 형성. 사진 제공: 독일 항공우주 센터(DLR) 구조 및 설계 연구소
QA 통합. "플래시 램프와 초음파 활성화 모두 써모그래피를 시도했지만, 용접 구역을 이걸로 측정하는 건 그리 쉽지 않습니다."라고 야르카는 설명합니다. "써모그래피는 매우 빠르지만, 좋은 콘솔리데이션이 있는지 쉽게 알려주지 않습니다." 대신, 표준 테스트 리그로 다중 용접 샘플들을 만들고 전류, 전압, 온도를 측정했습니다. "그런 다음 초음파 테스트(UT)로 검사하고 공정 파라미터들과 좋은 콘솔리데이션 간 상관관계를 만들었습니다."라고 라르센은 말합니다. "좋은 파라미터들이 있으면 좋은 부품이 나옵니다. 우리는 또한 용접 중 얻는 데이터를 초기 기준선과 비교하는 공정 시뮬레이션을 구축했습니다."
자동화와 사이클 타임. "전체 공정이 매우 빨랐습니다, 자동차 부품 규모로."라고 야르카는 말합니다. "2019년 리뷰에서 TRL 3을 달성했고 이후 TRL 4로 성숙했습니다. 2021년 말까지 TRL 6 달성 예정입니다." 팬데믹 전, PAG는 2021년까지 열가소성 RPB를 생산에 투입할 의향이 있음을 밝혔습니다. 미래가 이제 덜 명확하지만, 열가소성 RPB는 여전히 "내일의 동체"를 가능하게 하는 것으로 보이며, 무게를 41에서 35킬로그램으로 줄이고, 공정 및 조립 시간을 75%, 전체 부품 비용을 10% 이상 절감합니다.
열경화성과 열가소성 복합소재 비교
"열가소성 공정들이 너무 빨라 알루미늄 대비 더 저렴할 수 있고, 심지어 월 100대 항공기 생산 속도도 맞출 수 있습니다."라고 야르카는 말합니다. "RPB는 열가소성 용접뿐만 아니라 자동화에도 좋은 애플리케이션입니다."라고 말레차는 말합니다. "드라이 파이버, 액체 성형 RPB는 자동화하는 데 더 비쌉니다."
"하지만 그 자동화는 흥미롭습니다. 하위 공정들 중 일부만 자동화해도 실제 이득을 얻을 수 있기 때문입니다."라고 라르센은 말합니다. "예를 들어, 보조 소재들 자동화로 진공 백킹을 약 1시간 만에 완료할 수 있는데, 수동 공정보다 약 10배 빠릅니다." 하지만 그는 비용이 그런 개선 구현의 주요 장애물임을 인정합니다. "디지털 툴, 로봇, 개발 비용이 RPB 같은 단일 부품엔 너무 많습니다. 하지만 이 시스템을 많은 부품들에 쓸 수 있는 모듈러 접근법을 개발할 수 있다면, 이 비용을 더 넓게 분산시킬 수 있어, 단축된 시간과 인건비로 계산했을 때 감당 가능해집니다." ZLP는 실제로 이를 달성했습니다. CW 2020년 7월 특집 "컴포지츠 4.0: 디지털 전환, 적응형 생산, 새로운 패러다임"에서 설명된 바와 같습니다.
"열경화성과 열가소성 복합 구조물들 간 비교는 아직 많지 않습니다."라고 말레차는 말합니다. "하지만 우리는 열경화성과 열가소성 공정들을 비교하기 시작하고 있습니다." 그는 다음 목표는 열가소성 용접 라인들이 항공기 날개와 동체에 필요한 특성들을 가짐을 보이는 것이라고 말합니다. 그리고 그 성능이 대형 통합 액체 성형 날개들에도 보여져야 합니다. 이건 정확히 MFFD와 WOT 프로그램들이 달성하려 하는 것입니다. 그리고 많은 다른 클린 스카이 2와 EC 프로젝트들의 결과들뿐만 아니라 그들의 결과들도 기다리며, 다음 단계들을 보여줄 것입니다.



