나일론 3D 프린팅 전문가 가이드: 소재, 기술, 응용 총정리
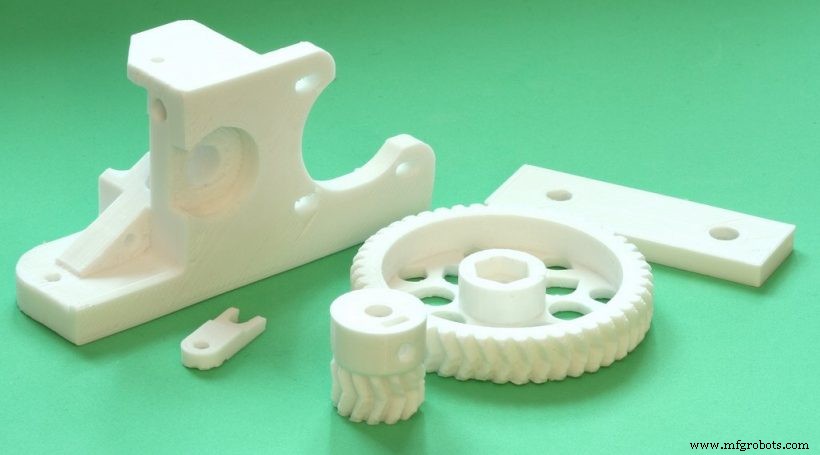
나일론(폴리아미드)은 3D 프린팅 업계에서 가장 수요가 높은 필라멘트입니다. 내마모성, 인성, 우수한 강도로 일반적인 ABS와 PLA를 압도합니다. 이 가이드에서는 나일론이 탁월한 이유, 최적 프린팅 기술, 완벽한 출력을 위한 실전 팁을 설명합니다.
왜 3D 프린팅에 나일론을 선택하는가?
- 고성능 프로토타입 – 기어, 공구, 스냅핏 같은 기능성 부품에 최적. 탄소섬유나 유리섬유로 보강하면 경량이면서 기계적으로 견고해집니다. 강성이 필요하면 섬유 보강을 고려하세요.
- 유연성과 얇은 벽-강성 비율 – 얇은 벽 나일론 출력은 유연하고, 두꺼운 벽은 강성을 가집니다. 이 특성은 리빙 힌지와 연질-경질 결합 부품에 이상적입니다.
- 우수한 표면 마감 – 나일론은 일반적으로 매끄러운 마감을 내 후가공 필요성을 줄여줍니다.
- 분말 베드 기술로 복잡한 어셈블리 구현 – SLS와 MJF로 인터로킹, 움직이는 부품을 한 번에 프린팅해 조립 공정 제거와 생산 가속화.
- 착색 유연성 – 나일론의 흡습성 덕분에 프린팅 후 염색 가능해 생생한 커스텀 마감 구현.
적합한 기술 선택
나일론은 분말 베드 시스템에서 가장 효과적이지만 FDM 필라멘트로도 사용 가능합니다. 각 기술의 강점:
선택적 레이저 소결(SLS)
나일론에 가장 널리 쓰이며 PA11, PA12를 사용. PA11은 UV와 내충격성, PA12는 더 높은 강도와 강성 제공. 유리, 탄소, 알루미늄 강화 복합 분말이 추가 성능 향상. SLS는 산업용 나일론 부품의 골드 스탠다드.
멀티 제트 퓨전(MJF)
HP의 MJF는 PA11, PA12, 고재사용성 유리섬유 PA12 지원. 잉여 분말(최대 70%)을 파트 품질 저하 없이 재활용 가능해 비용 절감과 지속가능성 확보.
융착 적층 모델링(FDM)
FDM으로 나일론 프린팅 가능하나 고온 노즐(통상 240~260°C)과 열선 베드 필요. Markforged Onyx 같은 나일론/마이크로 탄소섬유 블렌드 필라멘트는 ABS 대비 1.4배 강하고 강직한 파트 생산. 호환 프린터와 짝을 이루면 프로토타이핑과 소량 생산에 적합.
나일론 프린팅 실전 팁
FDM 세부 사항
- 필라멘트 70~80°C에서 4~6시간 건조해 수분 제거. 수분은 약한 레이어 접착과 표면 결함 유발.
- 프린터 최대 익스트루더 온도 확인; 일반 소비자용 FDM은 나일론에 필요한 240°C 도달 불가한 경우 많음.
- 빌드 플레이트 80~100°C 예열로 워핑 방지.
SLS & MJF 가이드라인
- 최소 벽 두께 1mm 유지. 리빙 힌지는 0.3mm(SLS) 또는 0.5mm(MJF) 사용.
- 대형 평판 형상 피하기; 분말 베드에서 워핑 취약.
- 인터로킹 피처 간 최소 0.5mm 클리어런스 확보로 파트 융착 방지.
- 두꺼운 벽(≥20mm) 파트는 분말 제거용 탈출구 설계해 변형 방지.
실제 적용 사례
- 자동차 & 항공우주: 맞춤 지그, 픽스처, 인테리어 패널, 저열 흡기 부품. Metro Aerospace가 3D 프린팅 유리섬유 나일론 마이크로 베인으로 항력 감소와 FAA 인증 획득.
- 의료: 해부 모델 프로토타이핑과 탄소 강화 보철 소켓 생산(BASF Ultramid).
- 소비재: 폰 케이스, 안경테, 샤넬의 3D 프린팅 마스카라 브러시(SLS).
핵심 요약
나일론은 기능성 프로토타입과 최종 사용 부품 모두에 비교 불가능한 강도, 내구성, 다용도성을 제공합니다. SLS가 시장을 주도하지만 MJF와 개선된 FDM 필라멘트가 빠르게 격차를 좁히고 있습니다. HP의 오픈 플랫폼 같은 진화하는 소재와 플랫폼 정보를 지속적으로 업데이트해 설계를 3D 프린팅 기술의 최전선에 유지하세요.



