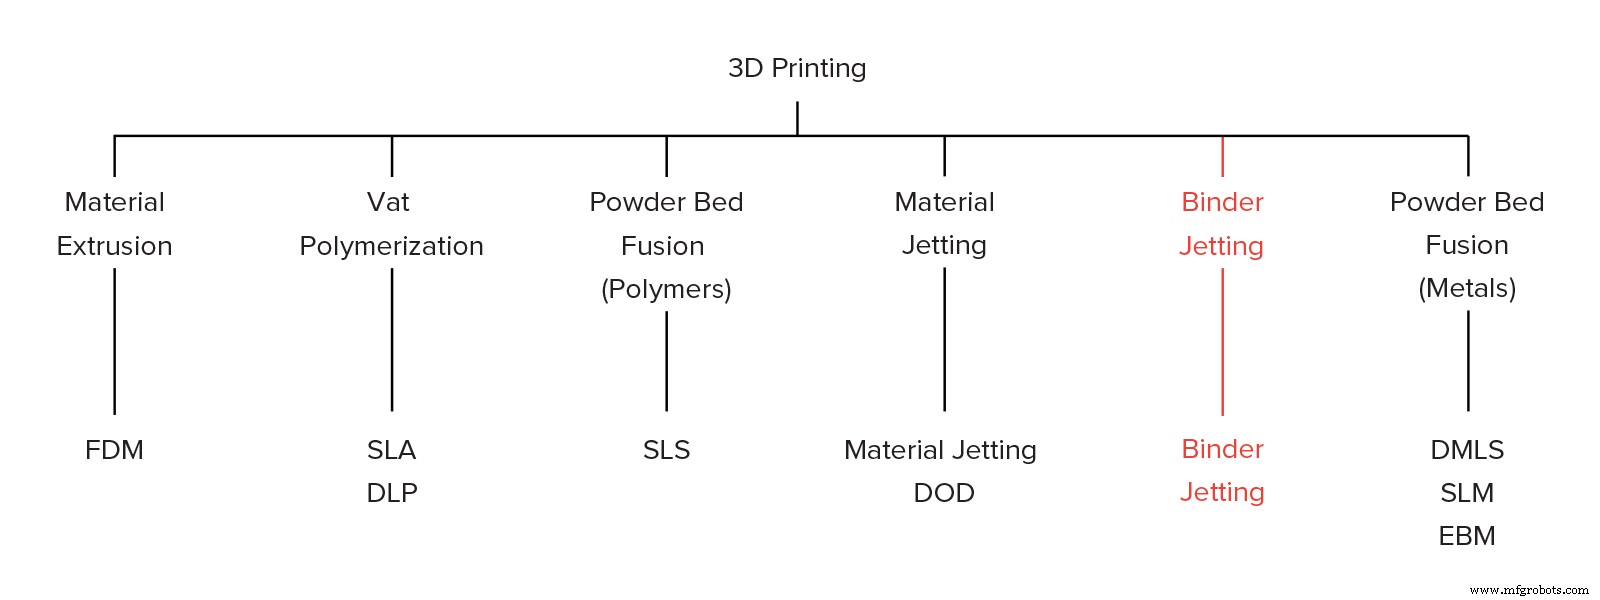
바인더 젯팅(Binder Jetting)은 적층 제조 공정 군이다. 바인더 젯팅에서 바인더(접착제)가 파우더 베드 위에 선택적으로 증착돼 해당 영역 입자들을 결합시키고, 한 층씩 고체 부품을 형성한다. 바인더 젯팅에 흔히 쓰이는 소재는 입상 형태의 금속, 모래, 세라믹이다.
바인더 젯팅은 풀컬러 프로토타입(피규어 등) 제작, 대형 샌드 캐스팅 코어·금형 생산, 저비용 3D 프린팅 금속 부품 제조 등 다양한 용도로 쓰인다.
이처럼 다양한 적용처가 있으므로, 바인더 젯팅의 능력을 최대한 활용하려는 설계자는 공정 기본 메커니즘과 이것이 핵심 이점과 한계와 어떻게 연결되는지 이해해야 한다.
층별 바인더 증착 및 파우더 결합
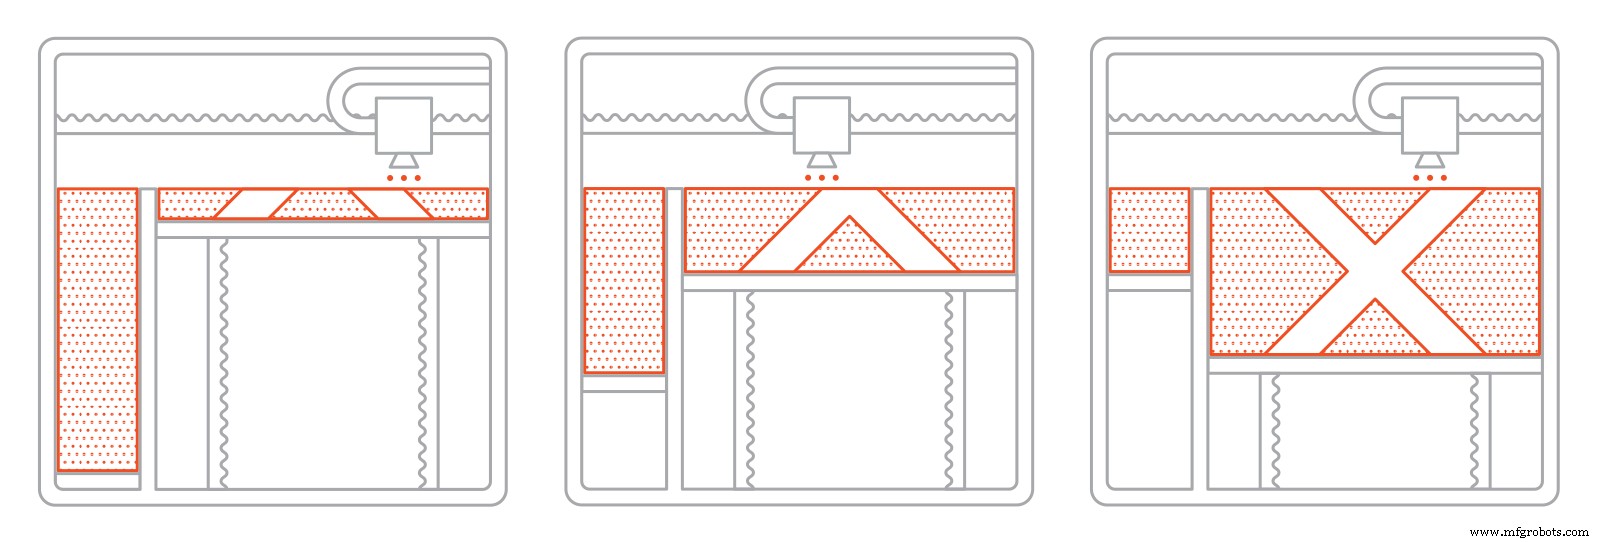
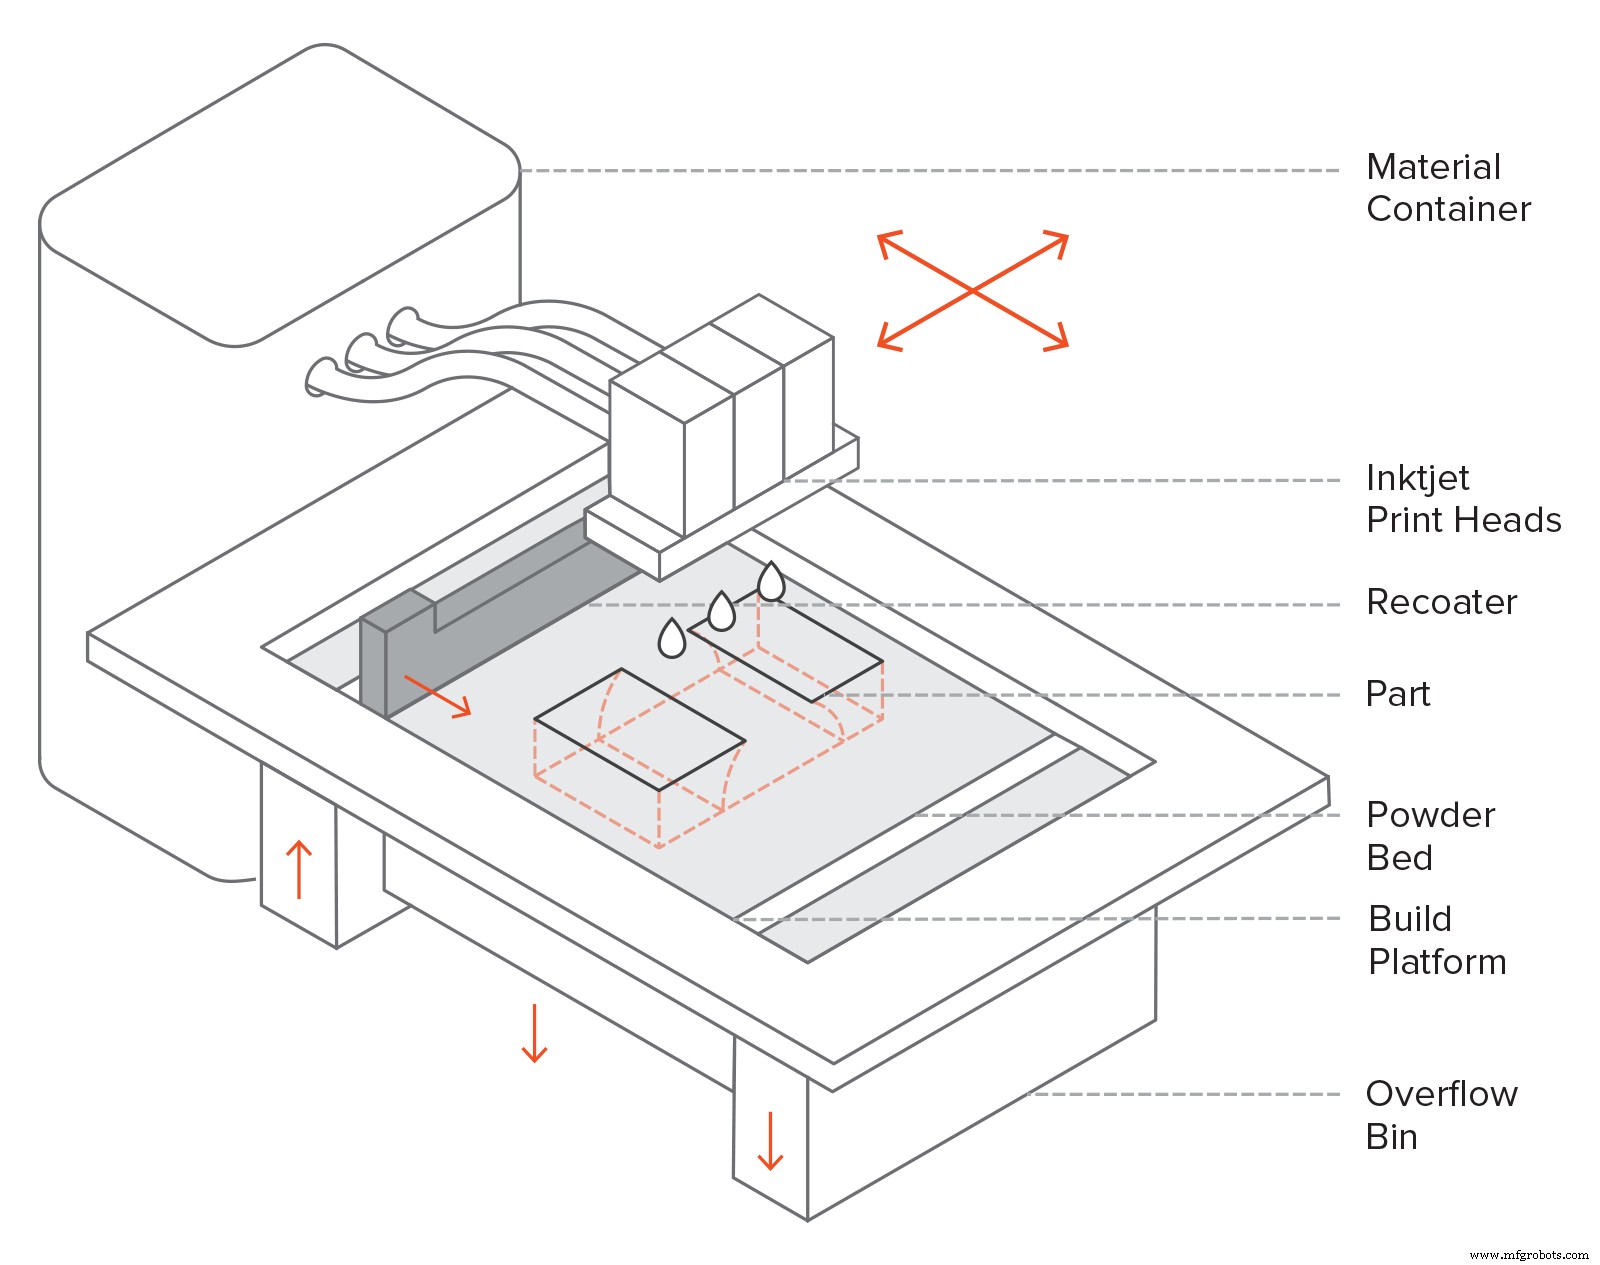
바인더 젯팅 작동 방식
리코팅 블레이드가 얇은 파우더 층을 빌드 플랫폼 위에 펼침.
잉크젯 노즐(일반 2D 데스크톱 프린터 노즐과 유사)을 장착한 캐리지가 베드 위를 지나며 바인딩 에이전트(접착제) 방울을 선택적으로 증착해 파우더 입자 결합. 풀컬러 바인더 젯팅에선 이 단계에서 유색 잉크도 함께 증착. 방울 크기 약 80μm로 우수한 해상도 달성.
층 완료 시 빌드 플랫폼 하강, 블레이드 재코팅, 공정 반복으로 전체 부품 완성.
출력 후 부품은 파우더 속에 싸여 있으며, 경화·강도 확보 위해 그대로 둠. 이후 파우더 빈에서 부품 분리, 미결합 여분 파우더를 압축 공기로 세척.
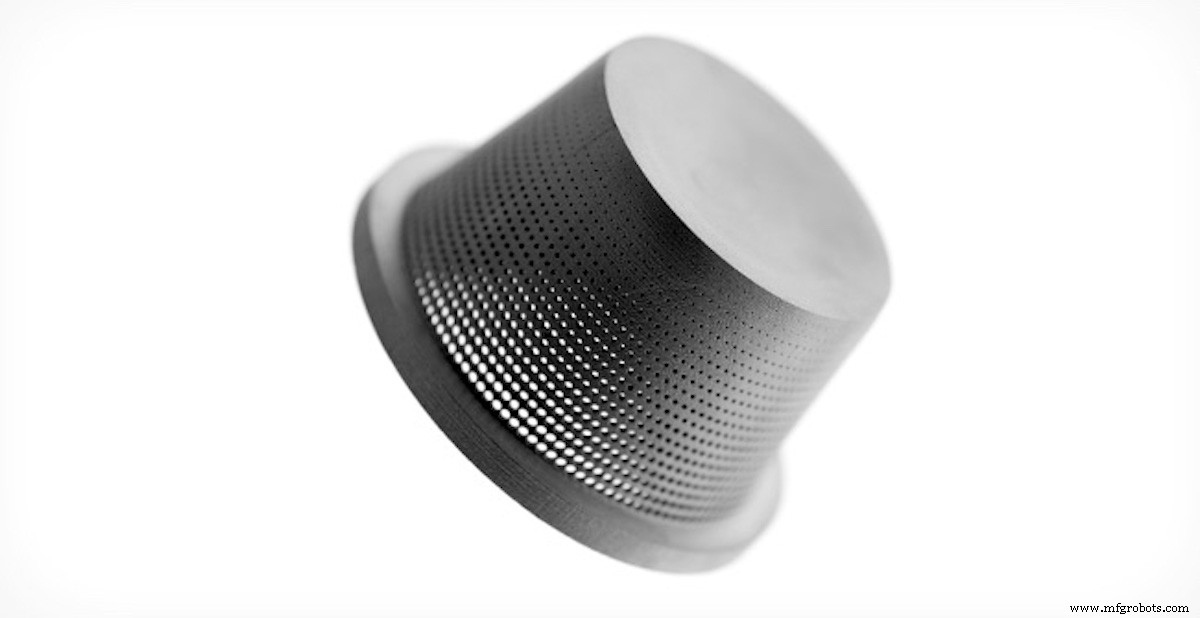
소재에 따라 후처리 단계 보통 필요. 예: 금속 바인더 젯팅 부품은 소결(sintering)(또는 다른 열처리)하거나 저융점 금속(일반적으로 청동)으로 침투(infiltration) 처리. 풀컬러 프로토타입도 아크릴 침투·코팅으로 색상 선명도 향상. 샌드 캐스팅 코어·금형은 보통 출력 후 바로 사용 가능.
이유는 부품이 프린터에서 나올 때 그린 상태(green state)이기 때문. 그린 상태 바인더 젯팅 부품은 기계적 특성이 열악(매우 취성)하고 기공률 높음.
후처리 전 그린 상태 부품
바인더 젯팅 특징
프린터 파라미터
바인더 젯팅에서 거의 모든 공정 파라미터는 장비 제조사가 프리셋한다.
일반적인 층 높이는 소재별: 풀컬러 모델 100마이크론, 금속 부품 50마이크론, 샌드 캐스팅 금형 소재 200~400마이크론.
바인더 젯팅의 타 3D 프린팅 공정 대비 핵심 장점은 결합이 실온에서 일어난다는 점. 즉 FDM, SLS, DMLS/SLM의 열변형(워핑)이나 SLA/DLP의 컬링 같은 열효과 연관 치수 왜곡이 바인더 젯팅엔 없음.
결과적으로 바인더 젯팅 머신의 빌드 볼륨은 전체 3D 프린팅 기술 중 최대급(최대 2200×1200×600mm). 대형 장비는 주로 샌드 캐스팅 금형 제작용. 금속 바인더 젯팅 시스템도 DMLS/SLM보다 큰 빌드 볼륨(최대 800×500×400mm) 가져 다수 부품 병렬 생산 가능. 다만 후처리 단계 탓에 최대 부품 크기는 길이 50mm 이하 권장.
게다 바인더 젯팅은 서포트 구조 불필요: 주변 파우더가 부품에 필요한 모든 서포트 제공(SLS와 유사). 이는 금속 바인더 젯팅과 다른 금속 3D 프린팅 공정(보통 광범위한 서포트 필요)의 핵심 차이로, 기하학적 제약 거의 없는 자유 형상 금속 구조물 제작 가능. 금속 바인더 젯팅의 기하학적 부정확성은 주로 후처리 단계에서 기인(후술).
부품이 빌드 플랫폼에 부착될 필요 없으므로 전체 빌드 볼륨 활용 가능. 따라서 바인더 젯팅은 저~중량 배치 생산에 적합. 바인더 젯팅 역량 최대한 활용하려면 머신 빌드 볼륨(빈 패킹)을 효과적으로 채우는 방법 고려 필수.
빌드 볼륨 최대 활용(빈 패킹) 예시
풀컬러 바인더 젯팅
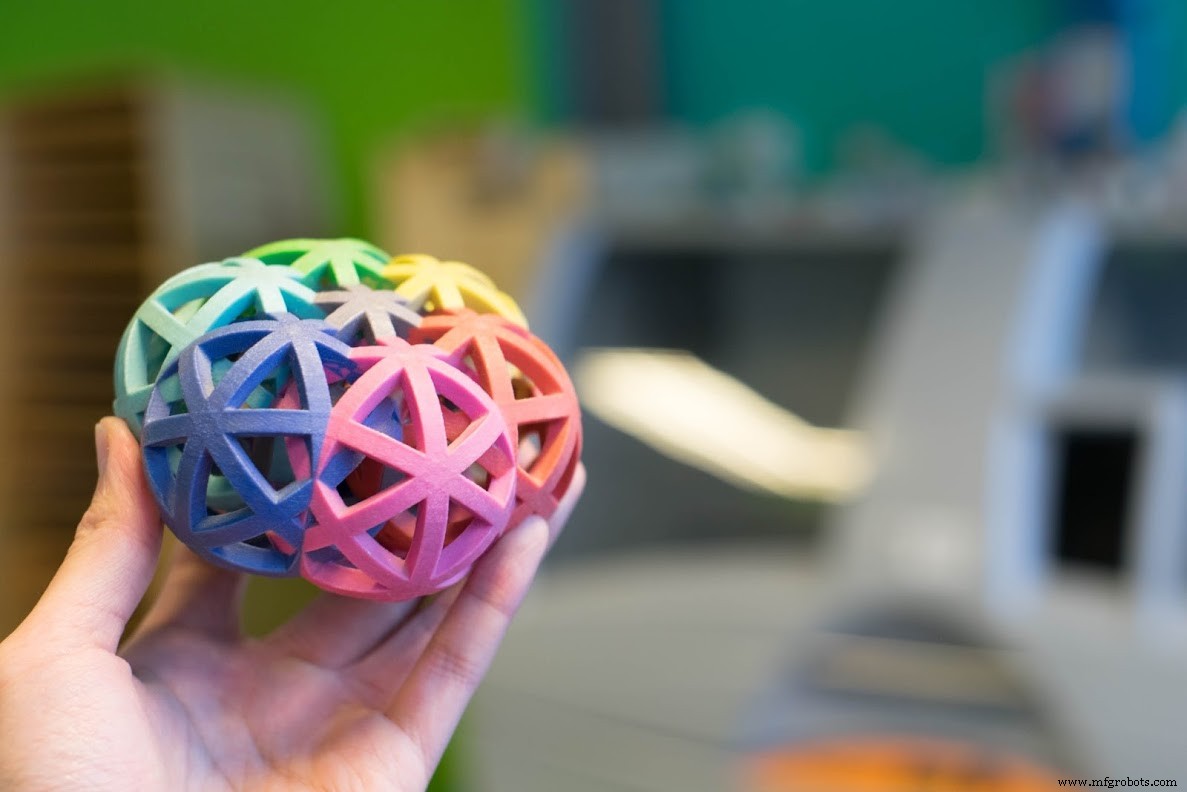
바인더 젯팅은 머티리얼 젯팅과 유사하게 풀컬러 3D 프린팅 부품 제작 가능. 저렴한 비용으로 피규어, 지형도 출력에 자주 쓰임.
풀컬러 모델은 샌드스톤 파우더나 PMMA 파우더 사용. 메인 프린트헤드가 바인더 증착, 보조 프린트헤드가 유색 잉크 증착. 2D 잉크젯 프린터처럼 서로 다른 색상 잉크 조합으로 광범위한 색상 구현.
출력 후 부품을 시아노아크릴레이트(순간접착제)나 다른 침투제로 코팅해 강도 향상과 색상 선명도 개선. 추가 에폭시 층으로 강도·색상 외관 추가 개선 가능. 그럼에도 풀컬러 바인더 젯팅 부품은 매우 취성으로 기능성 용도엔 비추천.
풀컬러 출력하려면 색상 정보 담긴 CAD 모델 제공 필요. CAD 모델 색상 적용 두 가지 방식: 면 단위(per face) 또는 텍스처 맵(texture map). 면 단위 적용은 빠르고 쉽지만 텍스처 맵이 더 세밀한 제어와 디테일 가능. 네이티브 CAD 소프트웨어 지침 참조.
풀컬러 샌드스톤 출력 예시
샌드 캐스팅 코어 및 금형
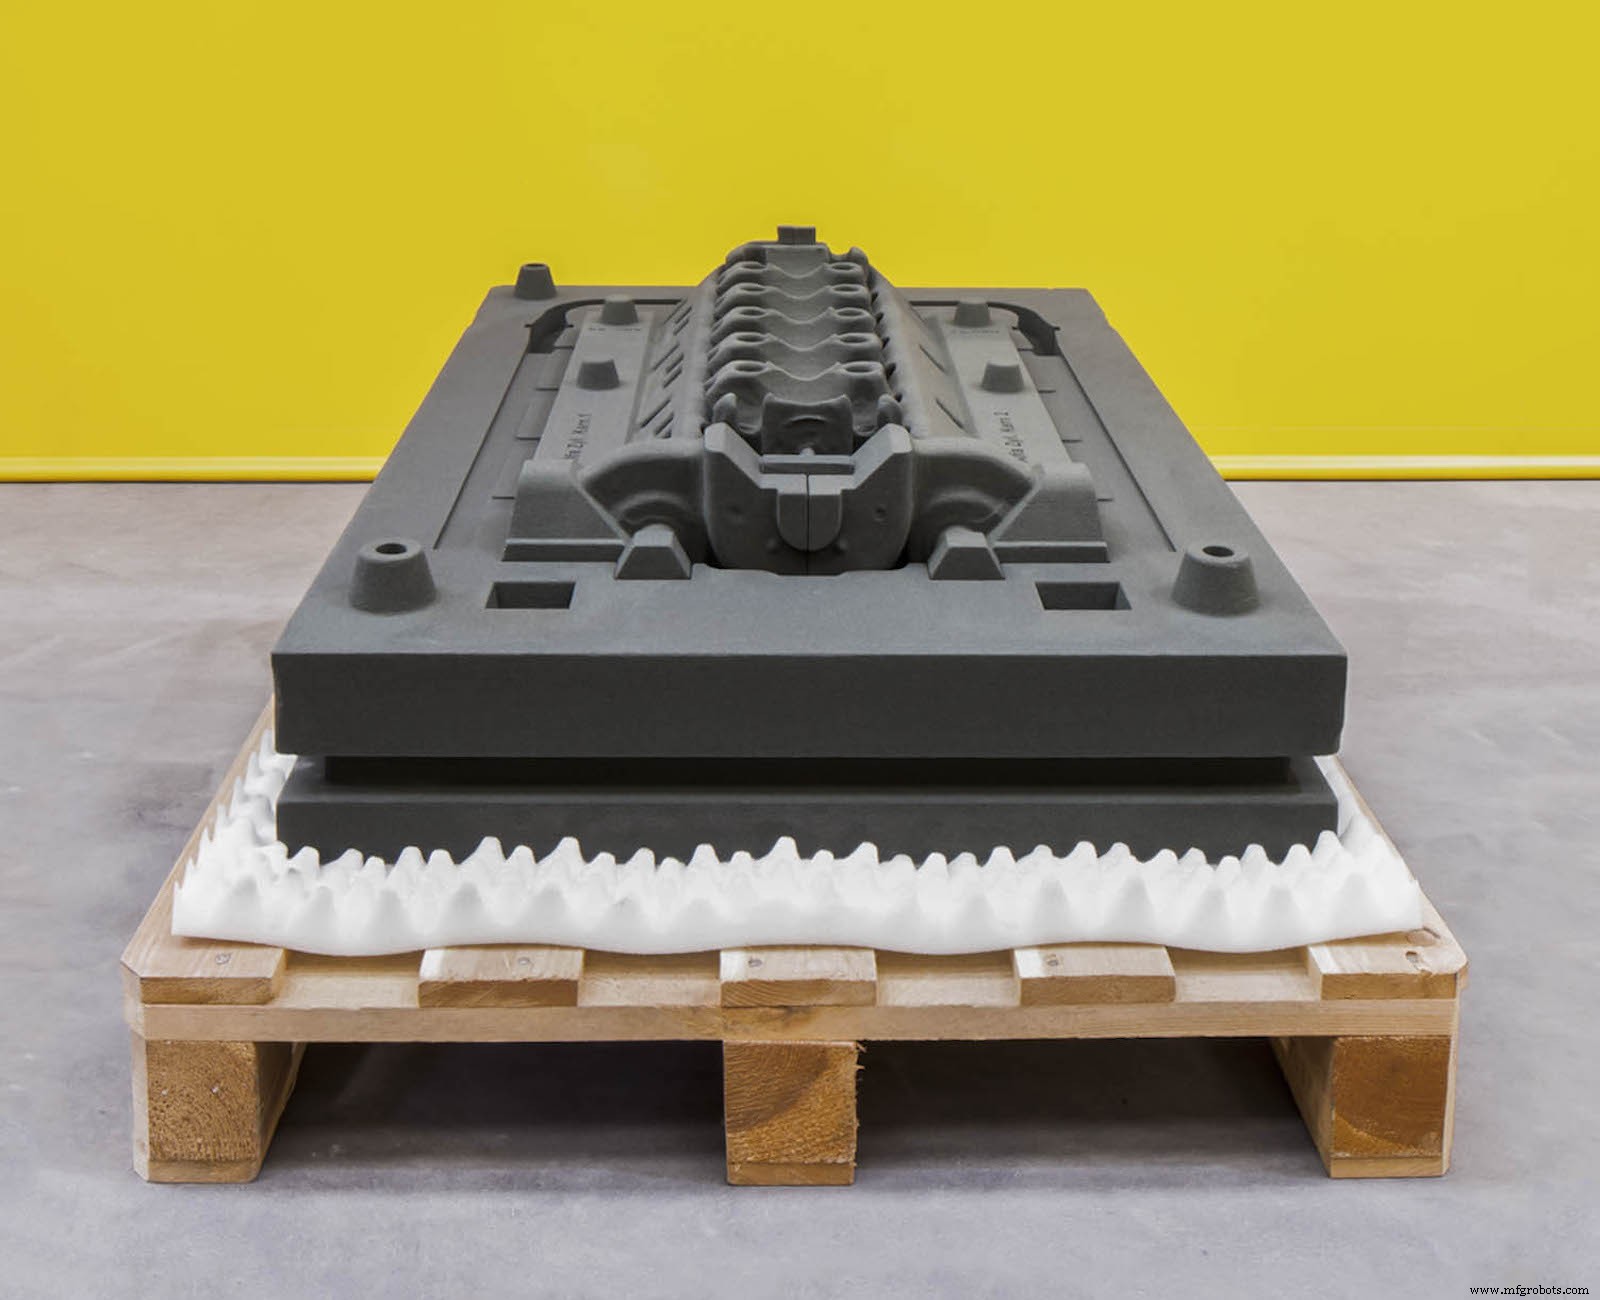
대형 샌드 캐스팅 패턴 제작은 바인더 젯팅 가장 일반적인 용도 중 하나. 저비용·고속으로 전통 기술론 매우 어렵거나 불가능한 정교한 패턴 설계에 탁월한 솔루션.
코어·금형은 일반적으로 모래나 실리카로 출력. 출력 후 금형은 보통 즉시 주조 가능. 주조 후 금속 부품을 금형 파쇄로 분리. 일회용 금형이어도 전통 제조 대비 시간·비용 절감 효과 막대.
3D 프린팅 샌드 캐스팅 금형
금속 바인더 젯팅
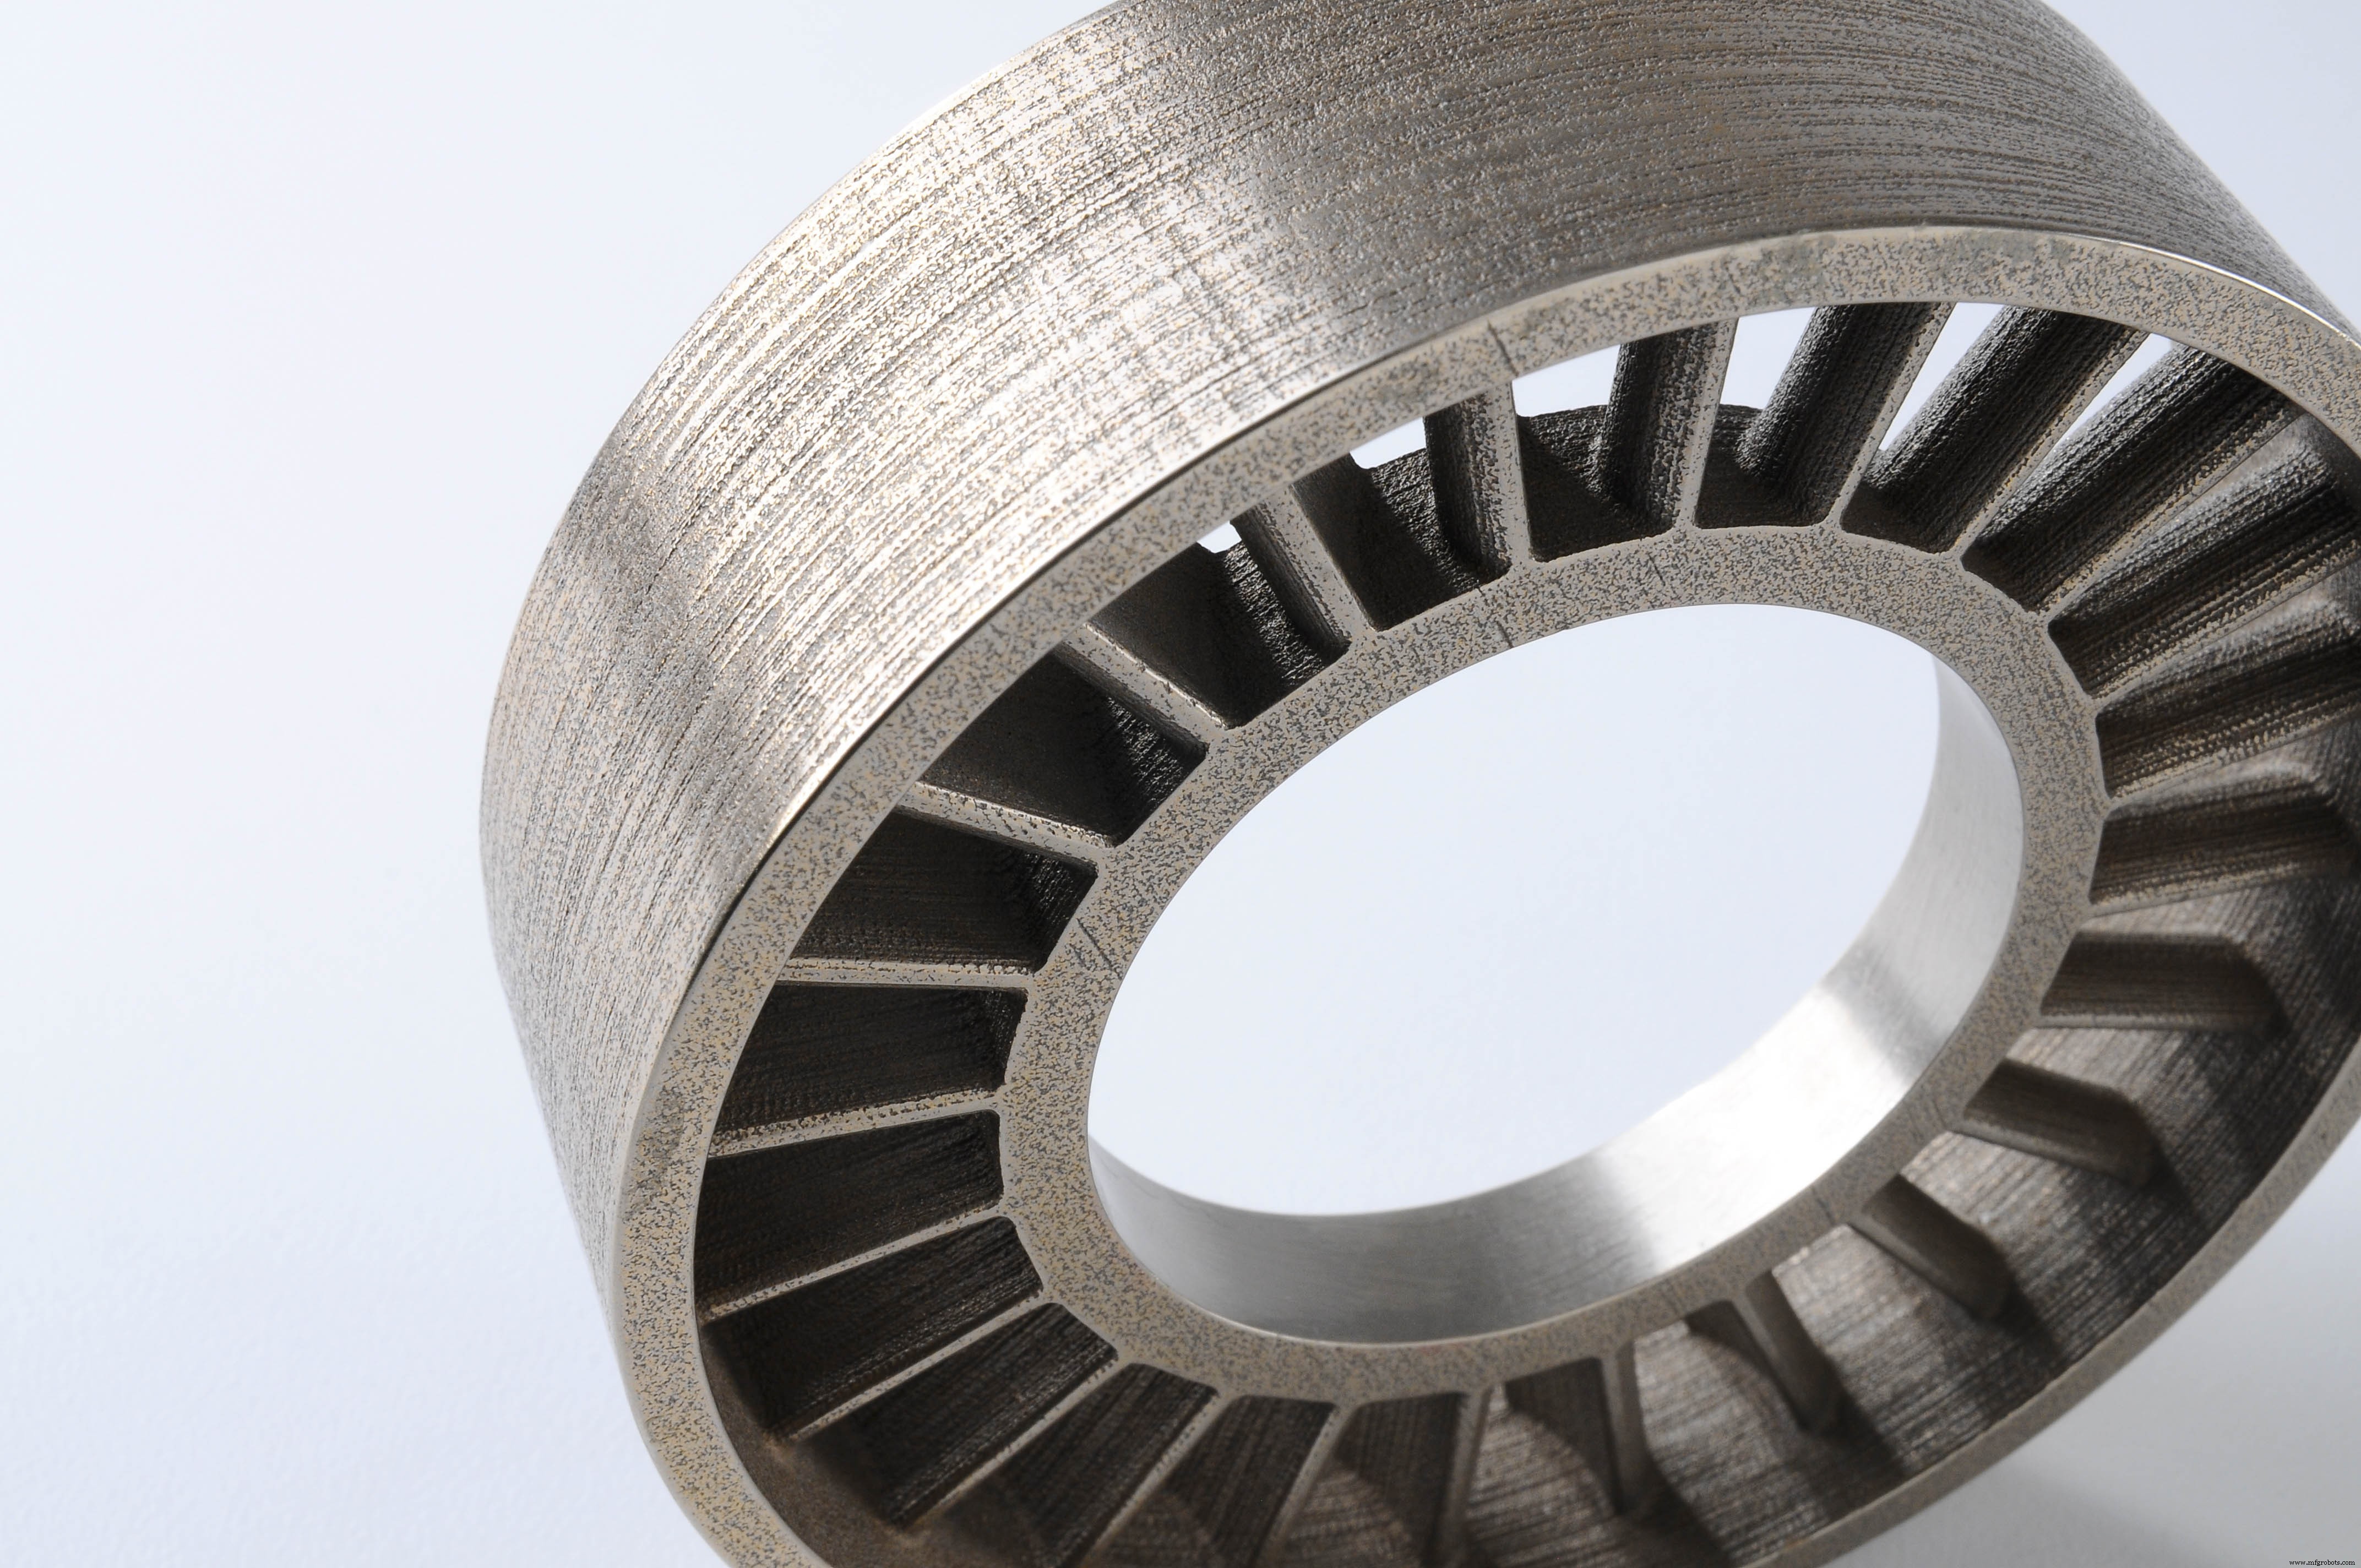
금속 바인더 젯팅은 다른 금속 3D 프린팅 공정(DMLS/SLM) 대비 최대 10배 경제적. 게다가 빌드 크기 상당히 크고 출력 시 서포트 구조 불필요로 복잡한 형상 제작 가능. 이 덕분에 금속 바인더 젯팅은 저~중량 금속 생산에 매우 매력적인 기술.
금속 바인더 젯팅 부품의 주 단점은 기계적 특성이 하이엔드 애플리케이션엔 부적합하다는 점. 하지만 생산된 부품 물성은 금속 사출 성형(MIM) 부품과 동등한데, MIM은 금속 부품 대량 생산에 가장 널리 쓰이는 제조법 중 하나다.
침투(Infiltration) & 소결(Sintering)
금속 바인더 젯팅 부품은 출력 후 침투 또는 소결 같은 2차 공정으로 양호한 기계적 특성 확보 필요. 출력 상태 부품은 기본적으로 폴리머 접착제로 결합된 금속 입자 덩어리이기 때문.
침투: 출력 후 부품을 노에 넣어 바인더 소각→공극 생성. 이 시점 기공률 약 60%. 청동이 모세관 현상으로 공극 침투→저기공률·양호 강도 부품 생성.
소결: 출력 완료 후 부품을 고온 노에 넣어 바인더 소각, 잔류 금속 입자 소결(결합)→매우 낮은 기공률 부품 생성.
침투(왼쪽) vs 소결(오른쪽) 공정 비교
금속 바인더 젯팅 특성
정확도와 공차는 모델에 따라 크게 달라 예측 어려움. 기하학에 강하게 의존. 예: 길이 25~75mm 부품은 침투 후 0.8~2% 수축, 더 큰 부품은 평균 3% 수축 추정. 소결 시 수축 약 20%. 부품 치수는 머신 소프트웨어가 수축 보상하지만, 불균일 수축 가능성 있어 설계 단계에서 바인더 젯팅 머신 운영자와 협업해 고려 필수.
후처리 단계도 부정확성 원인. 예: 소결 시 부품 고온 가열로 연화 상태→자중으로 비지지 영역 변형 가능. 부품 수축 시 노 플레이트와 부품 하단면 마찰로 휨 발생 가능. 역시 운영자 소통이 최적 결과 위한 핵심.
소결/침투된 바인더 젯팅 금속 부품은 내부 기공률 가짐(소결 97% 치밀, 침투 약 90%). 공극이 크랙 개시점 돼 기계적 특성 영향. 피로·파단 강도와 파단 신율이 내부 기공률 영향 가장 큼. 고등 야금 공정(열간 등방성 프레스 HIP 등)으로 내부 기공률 거의 없는 부품 제작 가능. 기계적 성능이 크리티컬한 애플리케이션엔 DMLS/SLM 권장.
DMLS/SLM 대비 금속 바인더 젯팅 장점: 생산 부품 표면 거칠기. 일반적으로 금속 바인더 젯팅 부품 후처리 후 Ra 6μm, 비드 블라스팅 단계 추가 시 Ra 3μm까지 낮출 수 있음. 반면 DMLS/SLM 출력 상태 표면 거칠기 약 Ra 12~16μm. 이 점은 후처리 어려운 내부 기하학(예: 내부 채널) 가진 부품에 특히 유리.
아래 표는 스테인리스강 부품의 주요 기계적 특성 차이를 바인더 젯팅(소결/침투)과 DMLS/SLM 간 비교 요약:
바인더 젯팅 스테인리스강 316 (소결)
바인더 젯팅 스테인리스강 316 (청동 침투)
DMLS/SLM 스테인리스강 316L
항복 강도
214 MPa
283 MPa
470 MPa
파단 신율
34%
14.5%
40%
탄성 계수
165 GPa
135 GPa
180 GPa
주요 바인더 젯팅 소재
바인더 젯팅 파우더는 다양한 소재로 제공. 부품 최종 용도가 최적 파우더 결정. 세라믹 파우더 비용 보통 낮음. 금속 파우더는 더 비싸나 DMLS/SLM 소재보다 경제적. SLS와 달리 미결합 파우더 100% 재활용 가능해 추가 소재 절감.
소재
특징
풀컬러 샌드스톤
✅ 풀컬러 비기능 모델 ❌ 매우 취성
실리카 모래
✅ 매우 높은 내열성 ✅ 샌드 캐스팅용 우수
스테인리스강(청동 침투)
✅ 양호한 기계적 특성 ✅ 가공 가능 ❌ ~10% 내부 기공률
스테인리스강(소결)
✅ 매우 양호한 기계적 특성 ✅ 높은 내식성 ❌ ~3% 내부 기공률
인코넬 합금(소결)
✅ 우수한 기계적 특성 ✅ 양호한 내열성 ✅ 높은 내화학성
텅스텐 카바이드(소결)
✅ 매우 높은 경도 ✅ 절삭 공구 생산용
장점과 한계
장점
바인더 젯팅은 금속 부품과 풀컬러 프로토타입을 DMLS/SLM과 머티리얼 젯팅 대비 비용의 일부만으로 제작 가능.
열효과(워핑 등) 제약 없어 매우 큰 부품과 복잡한 금속 형상 제조 가능.
바인더 젯팅 제조 능력은 저~중량 배치 생산에 탁월.
한계
금속 바인더 젯팅 부품은 더 높은 기공률로 DMLS/SLM 부품 대비 낮은 기계적 특성.
그린 상태서 매우 취성이고 후처리 중 파손 위험으로 거친 디테일만 출력 가능.
타 3D 프린팅 공정 대비 제한적 소재 선택지.
바인더 젯팅 주요 특성 요약표:
Binder Jetting
소재
금속, 세라믹(모래)
치수 정확도
금속: ±2% 또는 0.2mm(최저 ±0.5% 또는 ±0.05mm) / 풀컬러: ±0.3mm / 샌드: ±0.3mm