3D 프린팅 서포트 구조 핵심 가이드: 기술별 원리·설계 팁·후처리
소개
3D 프린팅 부품은 층층이 쌓아 올리므로, 이전 층이 다음 층의 기반이 돼야 한다. 특정 3D 프린팅 기술과 3D 모델 복잡도에 따라 서포트 구조가 필요할 수 있다.
어떤 기술로 3D 모델을 출력할지 정할 때 서포트 구조와 최종 결과에 미치는 영향을 고려하는 게 중요하다. 서포트 구조는 표면 마감에 영향을 주는데, 제거를 위한 후처리 작업이 필요해 흠집이나 표면 거칠기 유발 때문이다.
본문은 서포트 구조, 각 3D 프린팅 기술별 서포트 구현 방식, 서포트 사용이 설계 의사결정에 미치는 영향을 다룬다.
FDM 서포트
융합 증착 모델링(FDM)은 녹인 필라멘트를 정해진 경로로 빌드 표면에 압출한다. 소재가 압출되며 식어 고체 표면 형성, 다음 층 소재 기반 제공. 이 과정 반복으로 객체 완성.
FDM에서 서포트 필요한 경우
FDM 출력 시 각 층은 가열된 필라멘트 실들이 아래·주변 실들에 부착되며 쌓인다. 각 실은 이전 층에서 약간 오프셋돼 출력돼 모델이 이전 층 너비 너머로 최대 45°까지 확장 가능.
피처가 45° 초과 오버행으로 출력되면 처짐(sag) 발생해 아래쪽 받침용 서포트 소재 필요. 오버행과 FDM 상세 내용은 여기 참조.
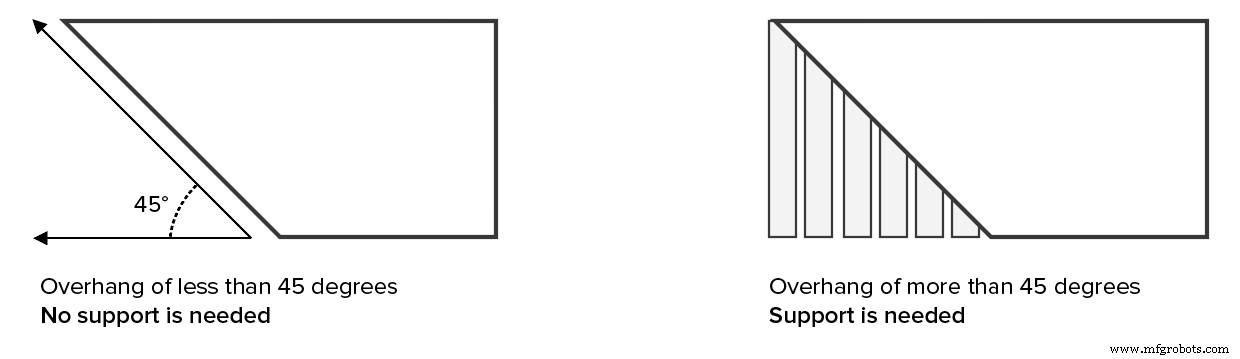 45° 규칙: 이 각도 이내면 서포트 불필요
브리징 vs 서포트
예외가 하나 있다:
뜨거운 소재를 두 지점 사이 짧은 거리에 뻗어 출력하는 브리징(bridging)으로 서포트 없이 최소 처짐으로 출력 가능. 브리지 길이가 5mm 초과면 일반적으로 정확한 표면 마감을 위해 서포트 필요.
브리징과 FDM 상세 내용은 여기 참조.
FDM 서포트의 YHT 법칙
문자 Y, H, T와 연관된 3D 모델 셋을 생각해보자.
- Y: Y자 팔이 45° 이하로 뻗어 있어 서포트 불필요.
- H: 중앙 브리지가 5mm 미만이면 서포트 없이 처짐 없이 출력 가능. 5mm 초과면 서포트 필요. 예시는 5mm 초과로 서포트 필요.
- T: T자 양팔 서포트 필수. 외부 팔을 받칠 기반 없어 서포트 없으면 소재가 그냥 떨어짐.
아래 이미지는 연한 회색으로 서포트 소재 표시한 YHT 예시.
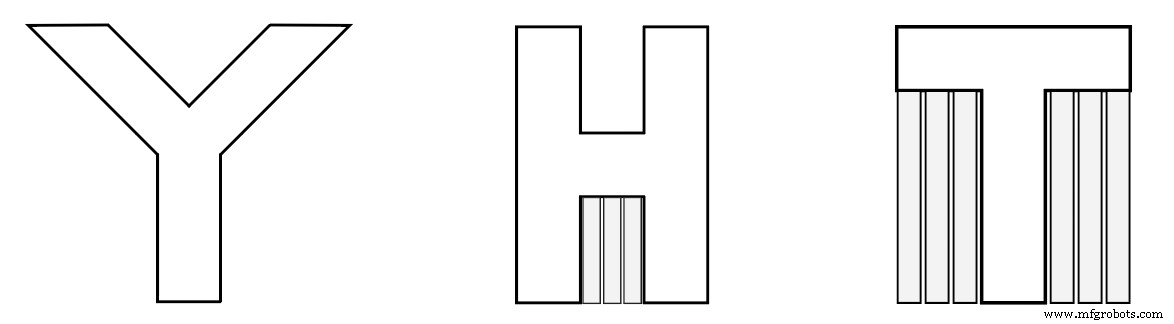 Y, H, T 문자 서포트 구조 예시
실제 출력된 YHT 모습. 아래 이미지는 서포트 없이 출력된 T자. 표면 심한 처짐으로 후처리 대량 필요.
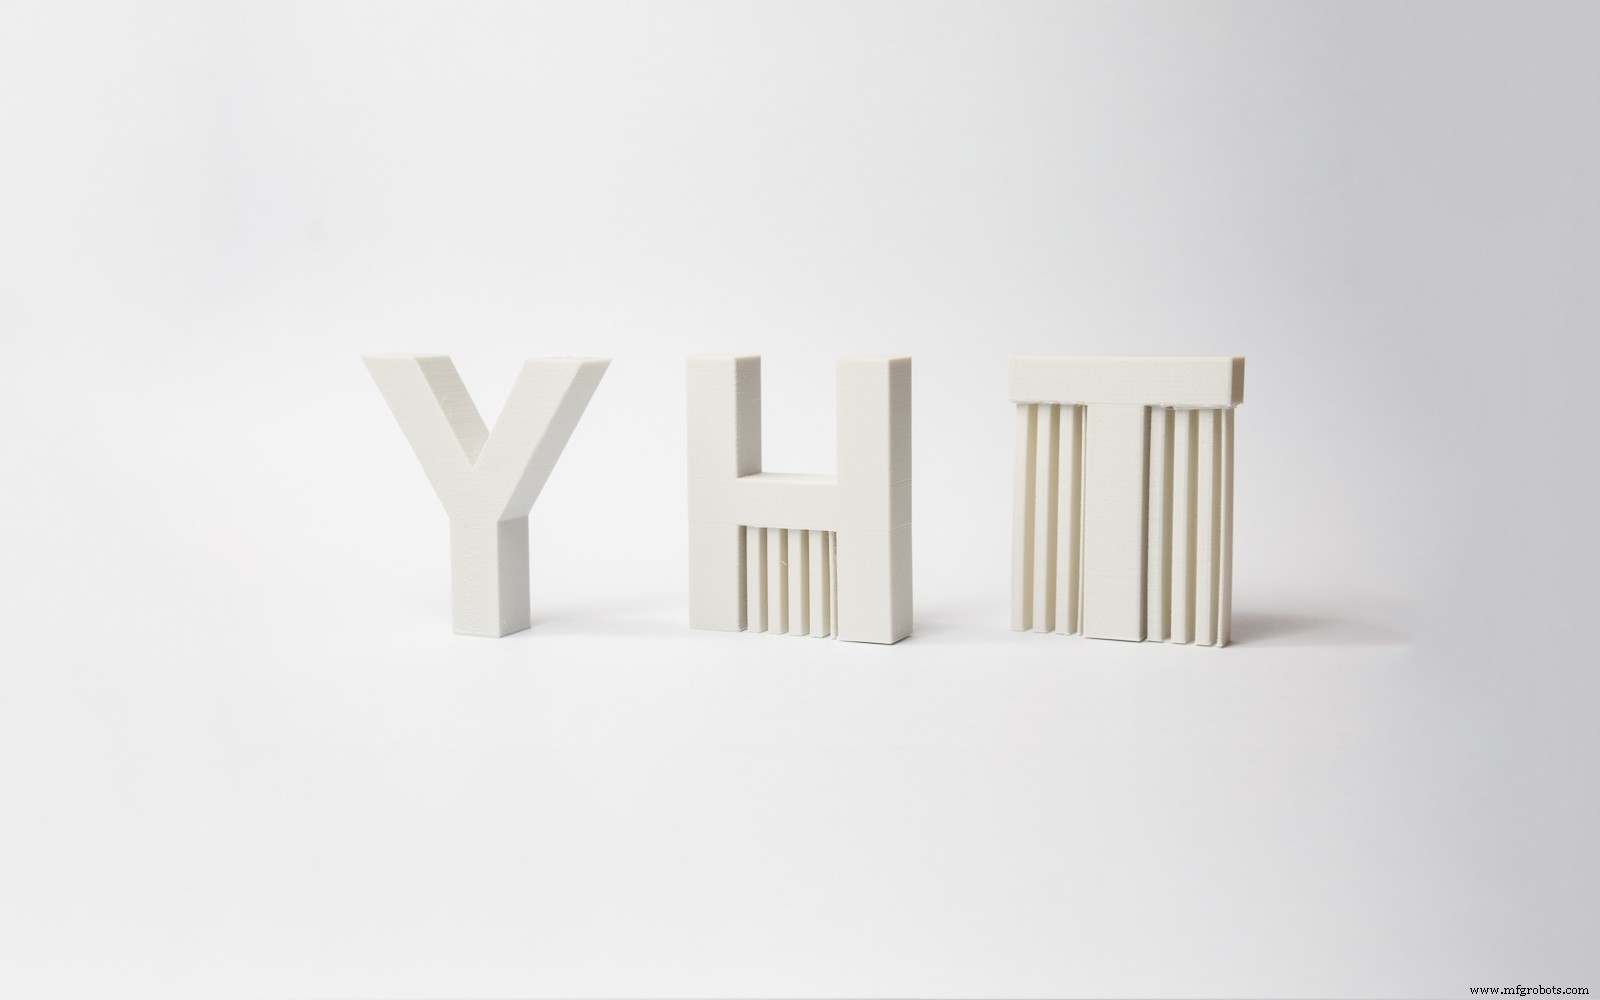 서포트 없이 출력된 T자: 심한 처짐
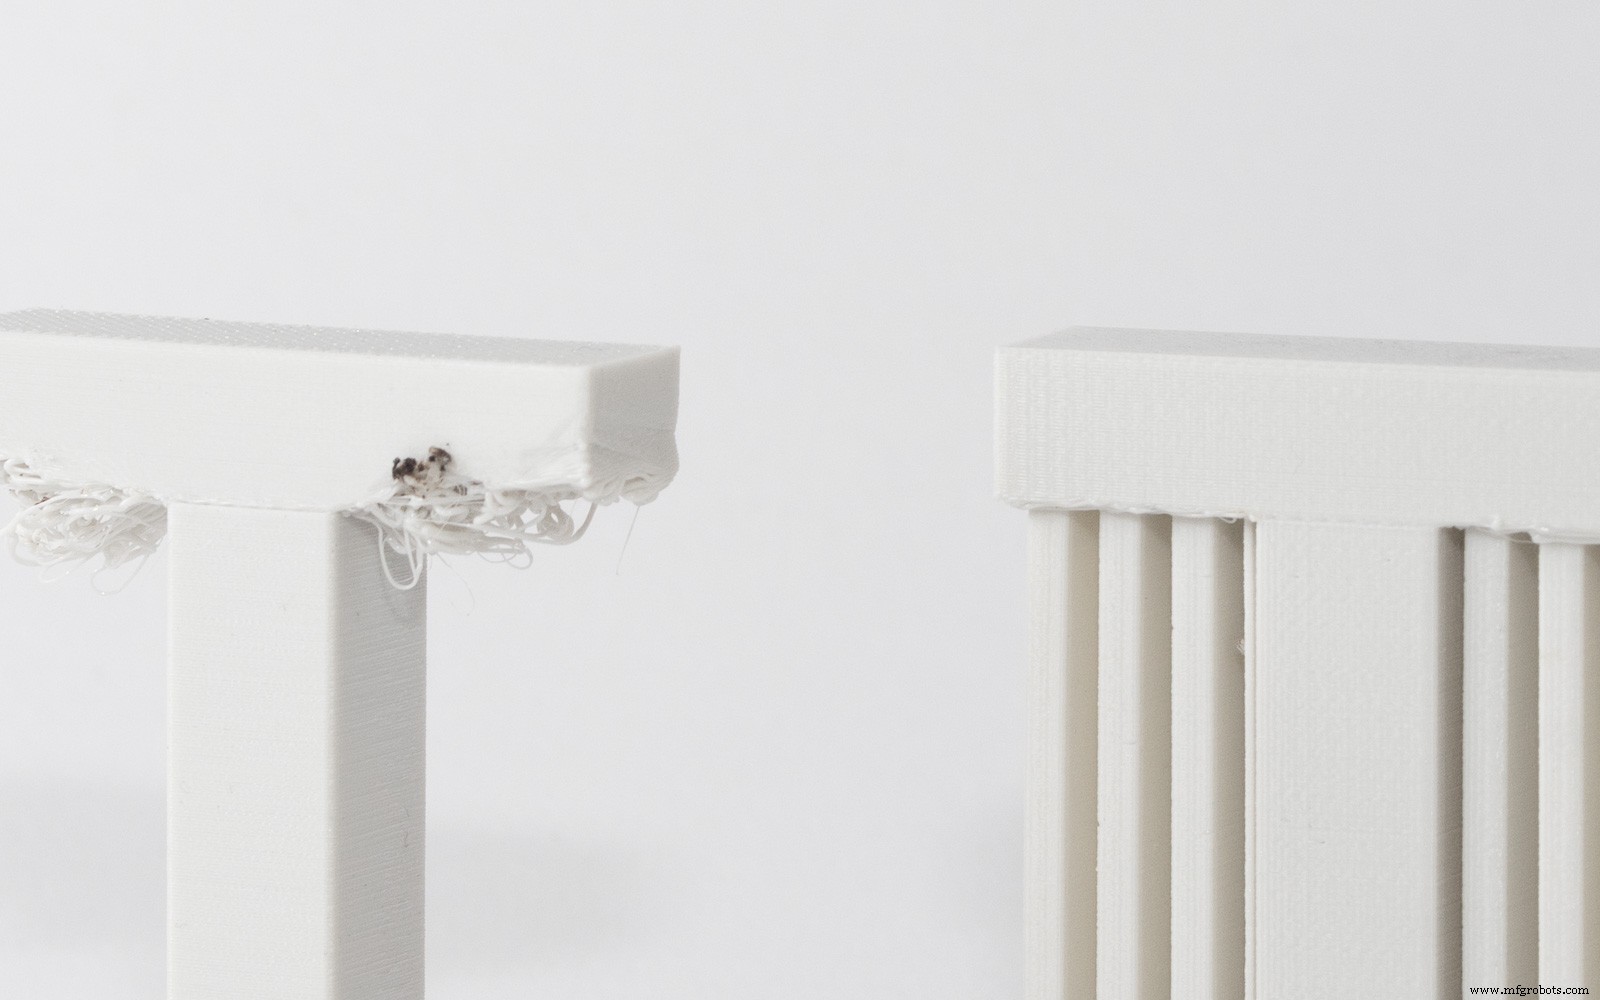 서포트 적용 후 출력된 T자: 깔끔한 형상
FDM 서포트 소재의 단점
- FDM 서포트 사용 시 후처리 항상 필요 → 서포트 접촉면 자국·손상 발생.
- 서포트 위 출력 층은 서포트가 고체 층보다 덜 고정돼 덜 완벽함.
- 작고 복잡한 피처에서 서포트 제거 시 모델 파손 위험.
- 서포트 추가 출력 소재·제거 작업으로 비용·시간 증가.
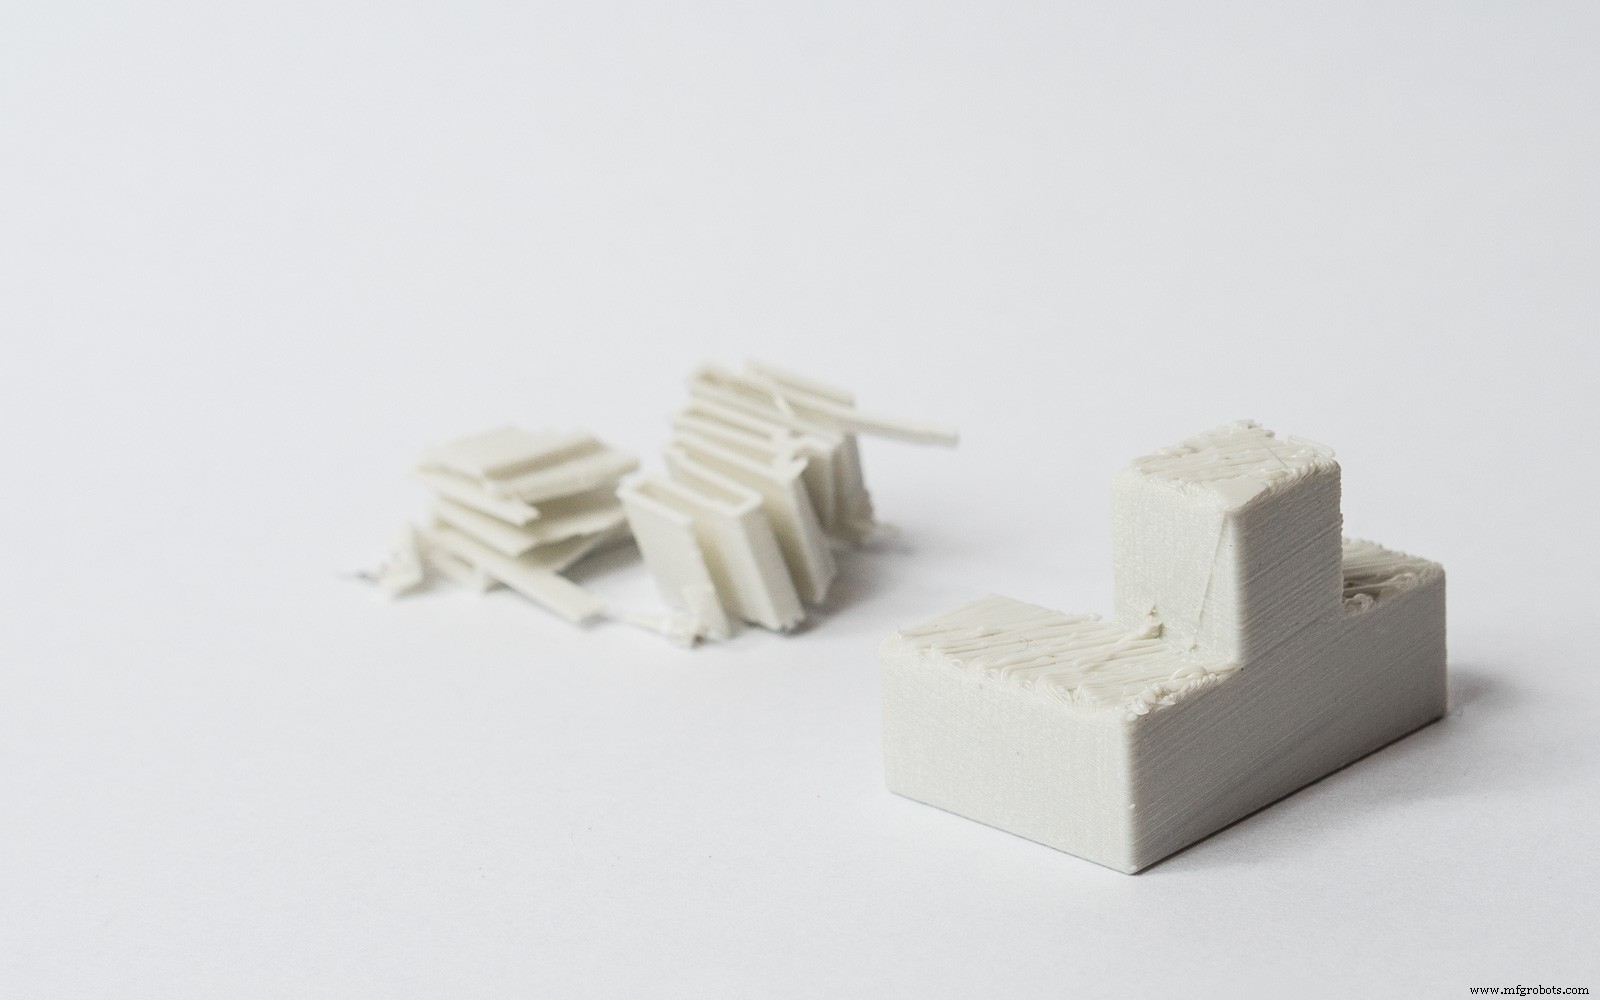 서포트 제거 후 표면 자국 예시
내 FDM 출력에 서포트 얼마나 필요할까?
아래 아치 예시는 정확한 출력을 위해 올바른 위치에 제한적 서포트만 필요.
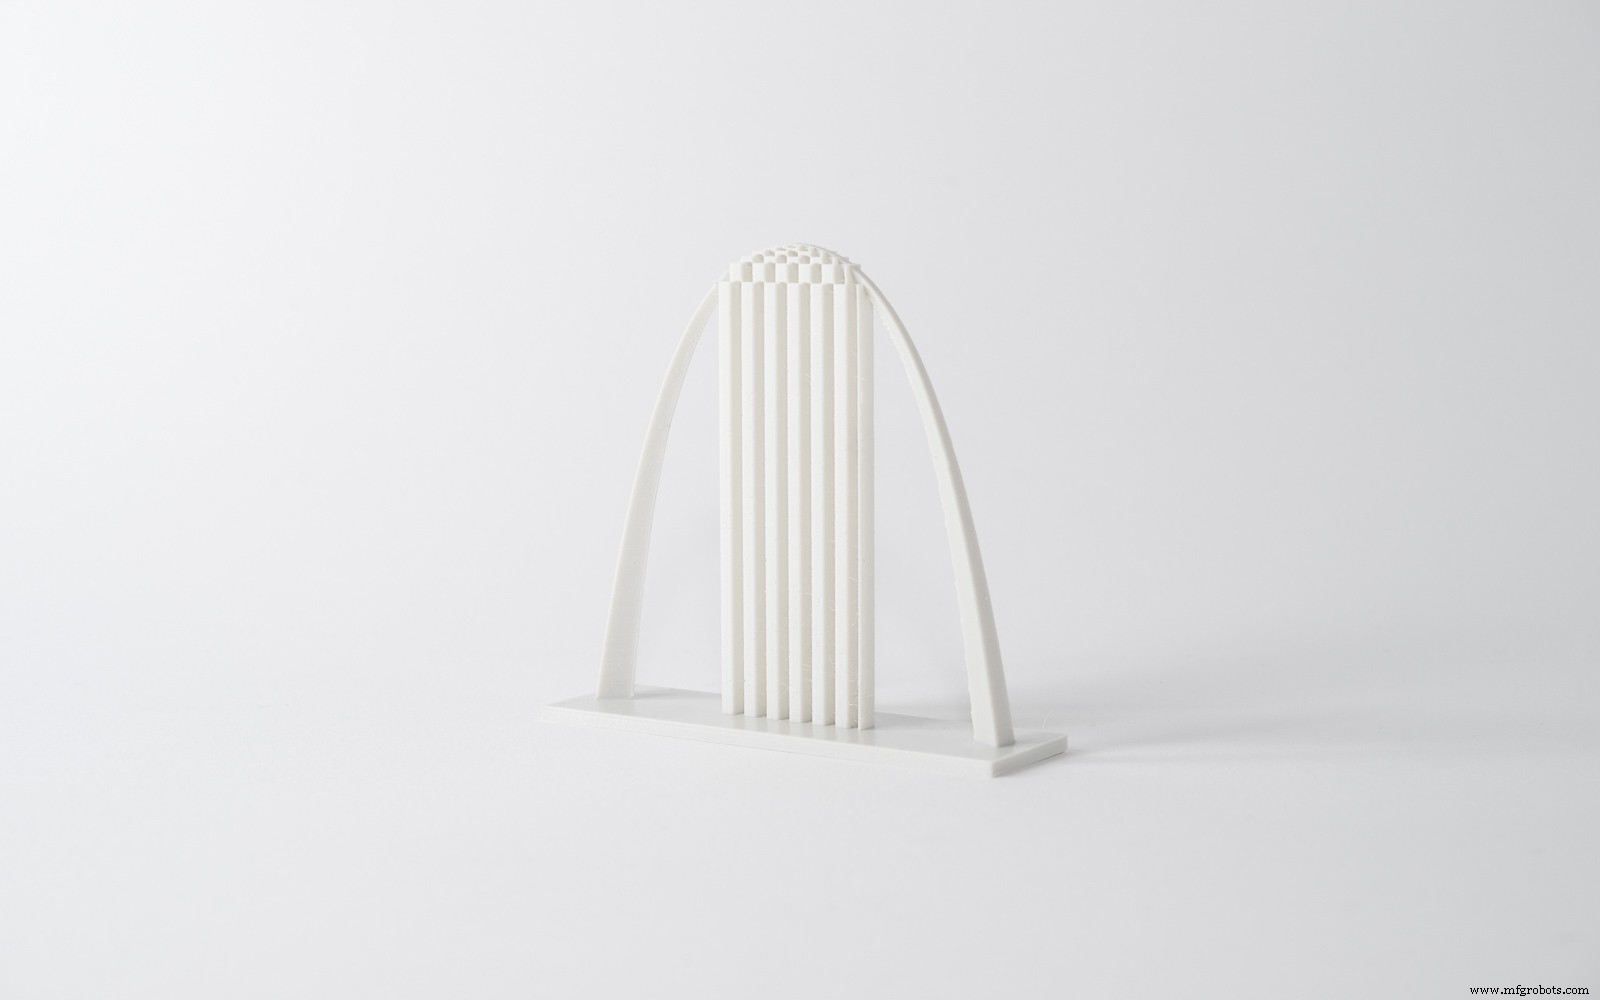 최소 서포트로 출력 가능한 아치형 구조
아래 '큐브 속 공(Ball in a Cube)'은 대량 서포트 필요 예시.
이 예시 서포트 제거는 복잡: 니들노즈 플라이어로 각 서포트 요소 제거하며 주변 표면 손상 최소화 시도. 제거 후 샌딩·스무딩도 매우 어려움.
서포트 없인 이 모델을 FDM으로 품질·정확도 타협 없이 출력 불가. 추가 비용·시간 들더라도 추가 서포트 소재 사용이 출력을 완료하는 데 필수.
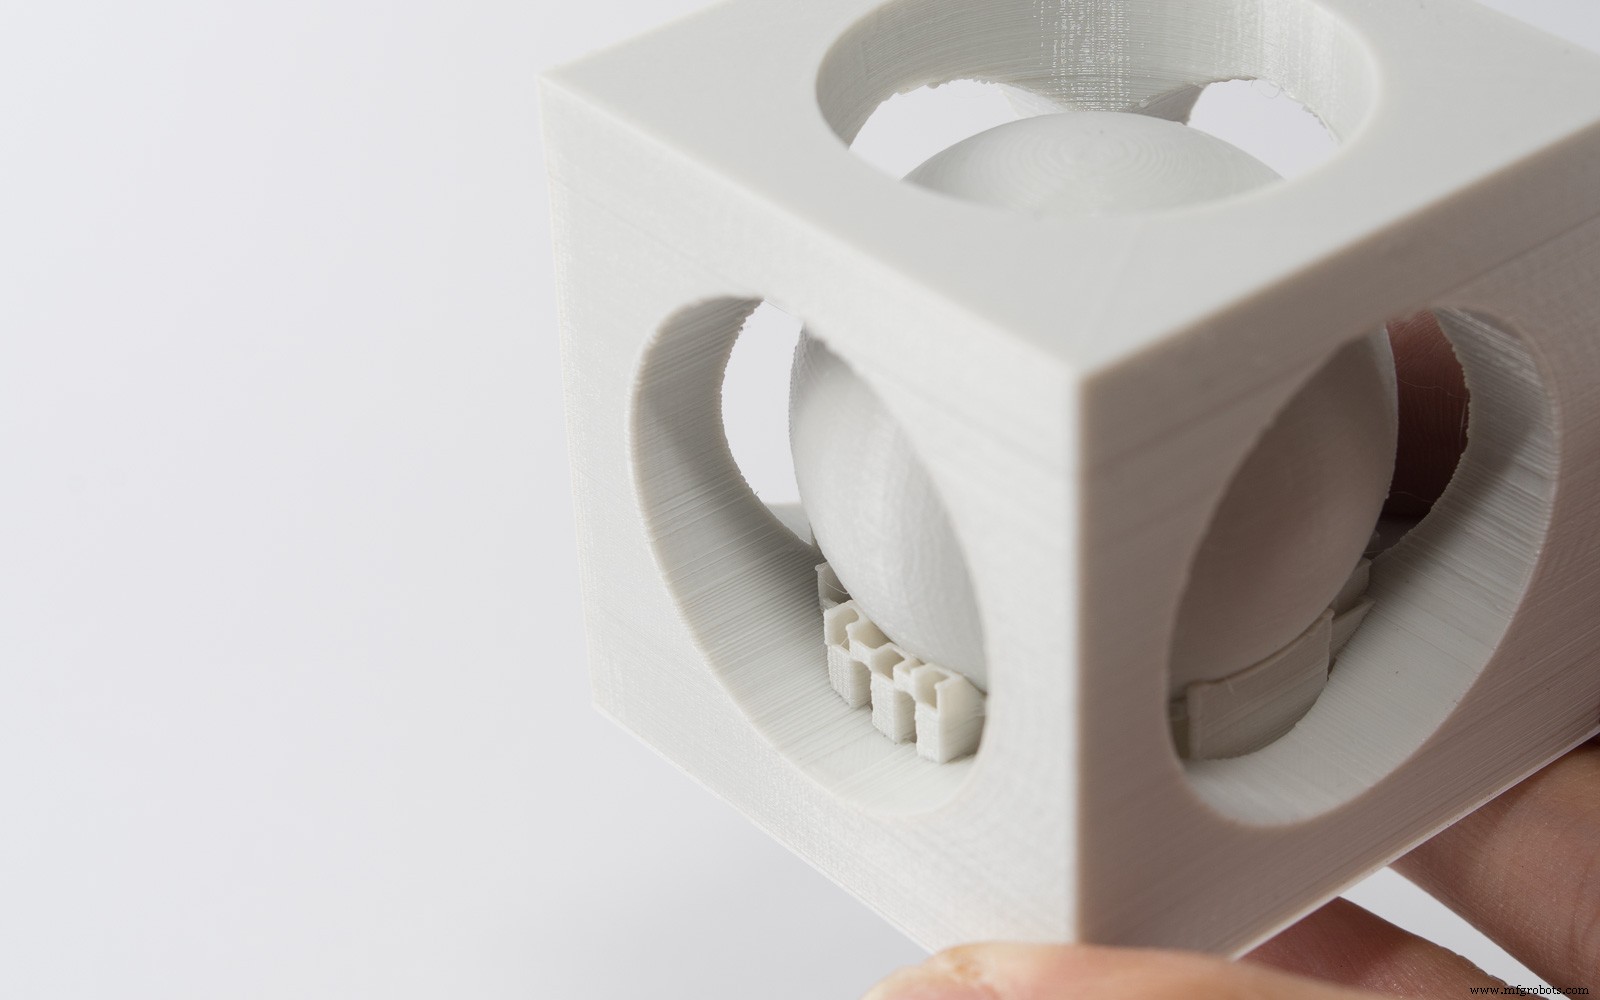 대량 서포트 필요 '큐브 속 공' 모델
FDM 서포트 두 가지 유형
- 첫째, 납작한 아코디언/격자 형태가 가장 일반적, 대부분 FDM 출력에 적합.
- 둘째, '트리 형태(tree-like)' 서포트 일부 프린터 선호. 출력면 접촉 적어 후처리 후 표면 마감 더 나을 수 있으나 덜 대중적.
프린터 운영자가 보통 애플리케이션에 가장 적합한 서포트 유형 지정해 설계 미적 영향 최소화.
FDM 비용과 소재 옵션 궁금하신가요? 즉시 견적 전체 FDM 소재 보기
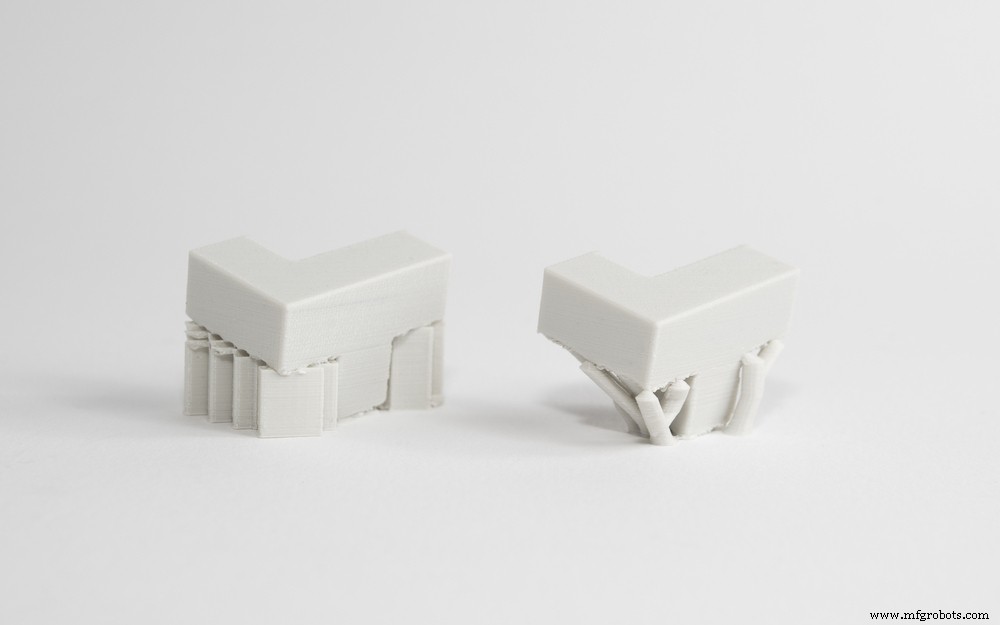 트리 형태 서포트 구조
수용성 서포트(Dissolvable Support)
두 프린트헤드 갖춘 정밀 조정된 프린터에서 서포트 소재를 수용성으로 출력하면, 메인 소재엔 영향 안 주는 화학 용액에 녹여 제거 가능.
서포트 접촉면 표면 마감 더 좋아지지만 비용·시간 더 듬. 예: 얼티메이커 3(Ultimaker 3)는 PVA 수용성 서포트 활용. 모든 산업용 FDM 기계는 수용성 서포트 사용.
SLA & DLP 서포트 구조
스테레오리소그래피(SLA)와 디지털 라이트 프로세싱(DLP)은 액체(광중합체) 레진을 광원으로 고체화해 3D 객체 생성.
정확한 프린터 유형에 따라 모델이 액체 담긴 탱크에서 위로 당겨지며 하단 투명창 통과 광원으로 고체화(보텀업), 또는 상단 광원으로 상단 층 처리하며 액체 속으로 잠김(톱다운).
SLA & DLP에서 서포트 필요한 경우
출력물이 탱크 내 떠다니지 않고 플랫폼에 부착되게 하려면 SLA·DLP 프린터는 거의 모든 경우 서포트 사용 필수.
이 프린터들 서포트 구조는 얇은 갈비뼈 형태, 모델엔 작은 팁만 접촉해 소재·출력 시간 절약. 서포트 개수·위치·접촉점·구조는 소프트웨어가 부품 형상·방향·무게 기반으로 계산.
SLA·DLP는 가장 정확한 기술 중 하나로, 미세하고 복잡한 객체도 정확한 디테일로 출력 가능. 적절한 후처리로 서포트 사용이 출력 품질 영향 주지 않음.
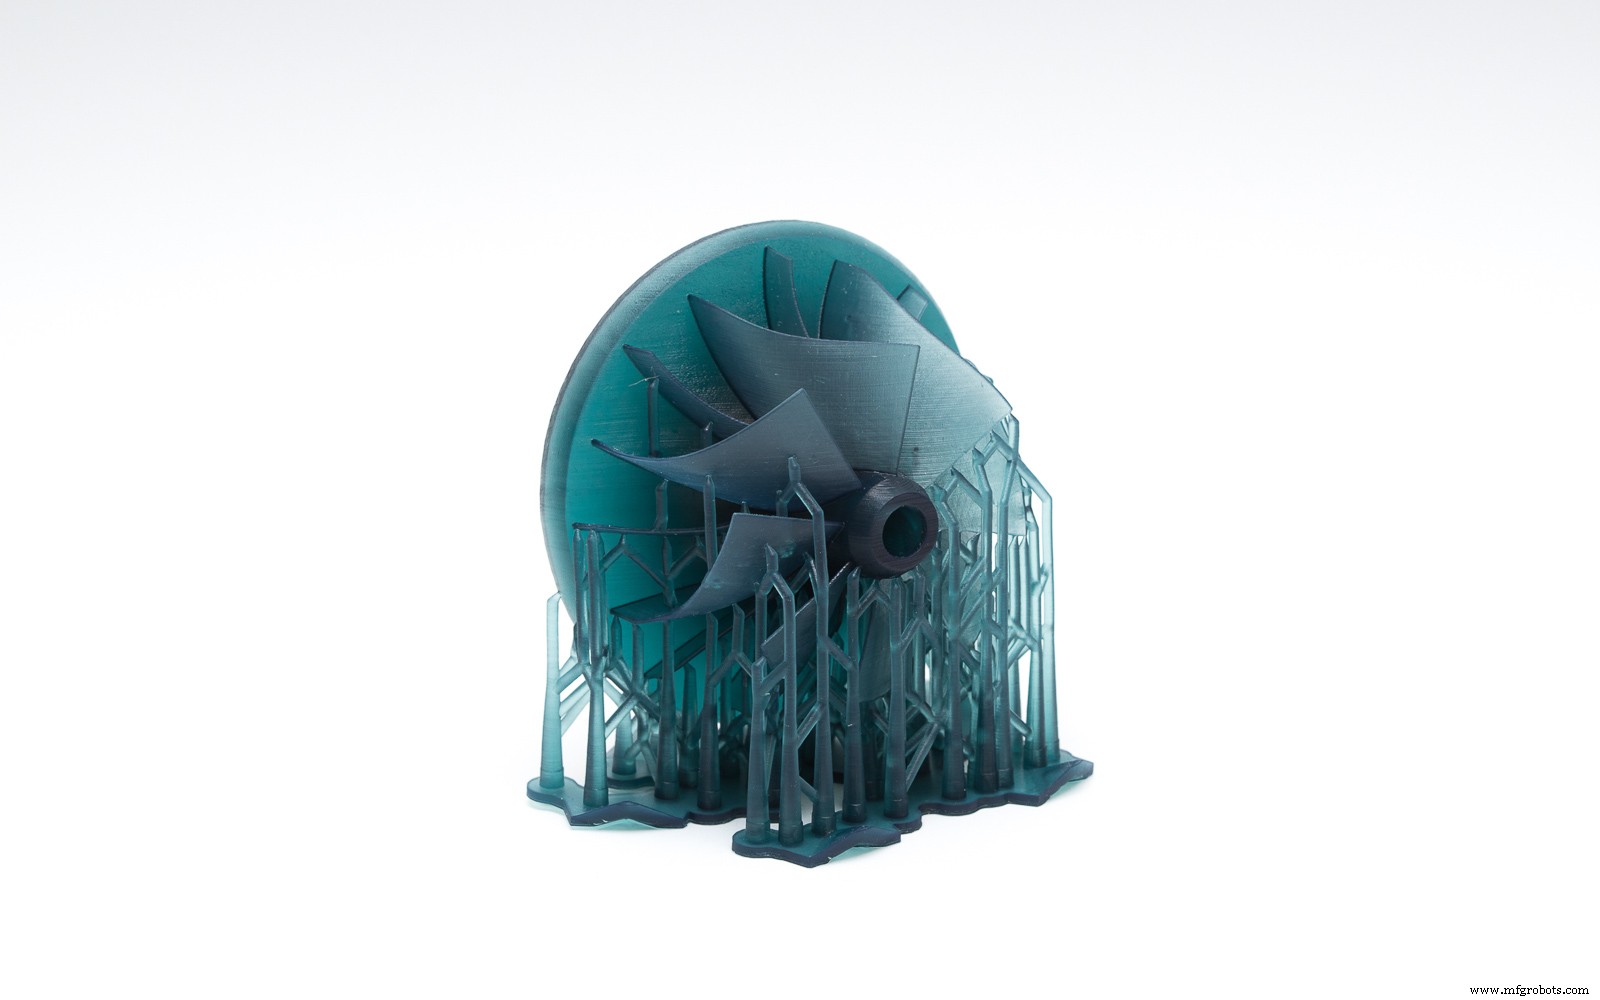 SLA 출력물 서포트 구조(얇은 리브 형태)
SLA & DLP 출력물 서포트 제거
먼저 이소프로필 알코올(IPA)로 액체 레진 세척. 서포트 구조는 모델 표면에서 떼어내거나 플라이어로 제거. 서포트 접촉 지점 샌딩해 잔여 자국 제거.
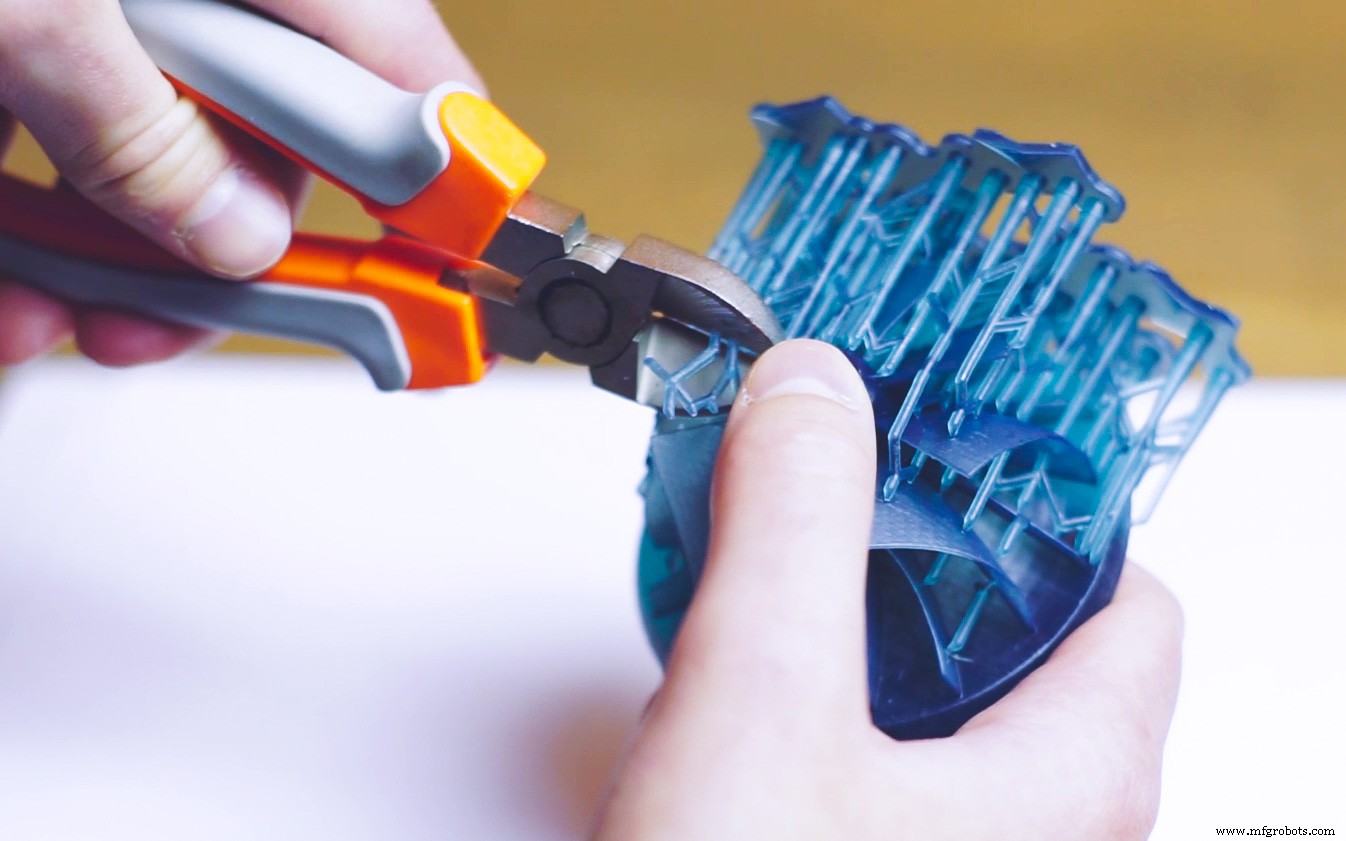 서포트 제거 및 샌딩 과정
SLA & DLP 서포트 설계 고려사항
파트 방향은 SLA·DLP에서 서포트 위치 결정에 핵심 역할. 파트 재방향으로 서포트 양(따라서 출력비용) 대폭 절감 가능.
방향은 서포트 위치에도 중요. 컴포넌트 특정 면 심미성이 최우선이면 해당 영역 서포트 접촉 최소화되게 방향 잡는 것도 방법.
복잡하고 디테일 많고 얇거나 정교한 피처 많은 출력은 분할 출력 후 조립(스냅핏, 인터록킹, 접착제 등)으로 품질·외관 개선 가능.
SLA/DLP 비용과 소재 옵션 궁금하신가요? 즉시 견적 전체 SLA 소재 보기
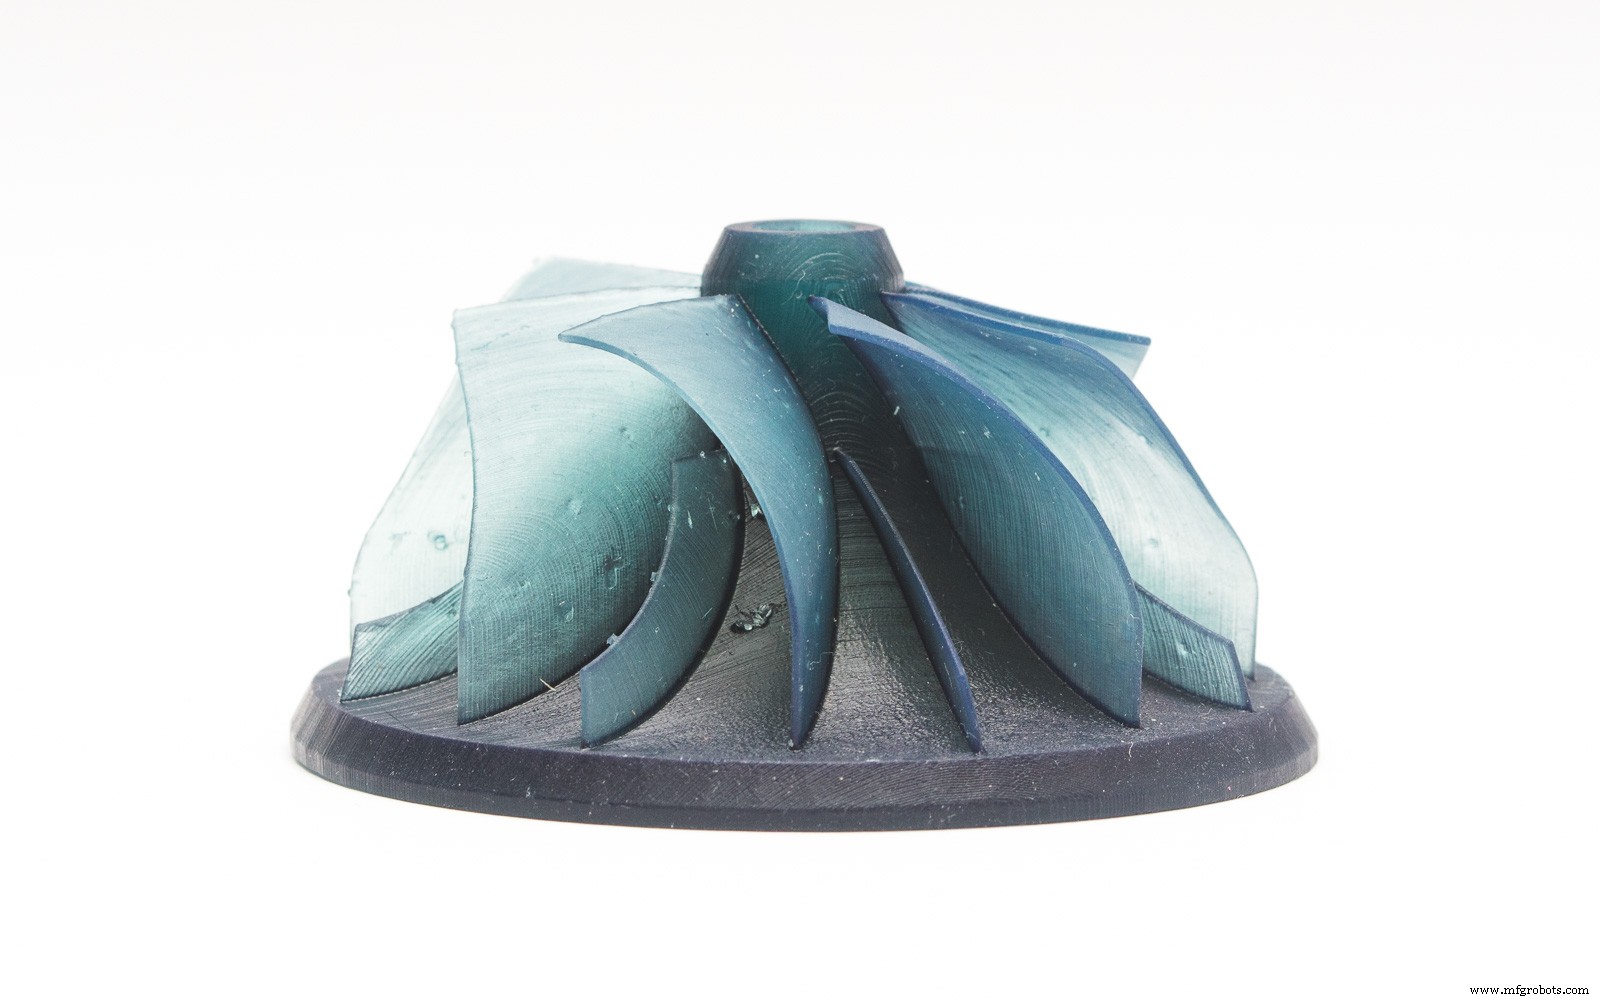 파트 재방향으로 서포트 최소화 예시
머티리얼 젯팅 서포트 구조
머티리얼 젯팅(Stratasys PolyJet, 3D Systems MultiJet Modeling)은 잉크젯 출력과 유사하지만, 종이에 잉크 방울 대신 액체 광중합체 층을 빌드 트레이에 분사·즉시 UV 경화.
머티리얼 젯팅에서 서포트 필요한 경우
이 프린터들은 각도 불문 오버행 파트 있는 모든 경우 서포트 소재 필요. 서포트는 수용성이거나 후처리 시 플라이어, 워터젯, 초음파 세척, 샌드블라스팅으로 제거.
FDM과 달리 이 기술들 서포트는 출력물 외관, 표면 품질, 기술적 특성에 어떤 식으로도 해롭지 않음. 적절한 후처리 후 서포트 덮였던 파트와 나머지 구분 사실상 불가능.
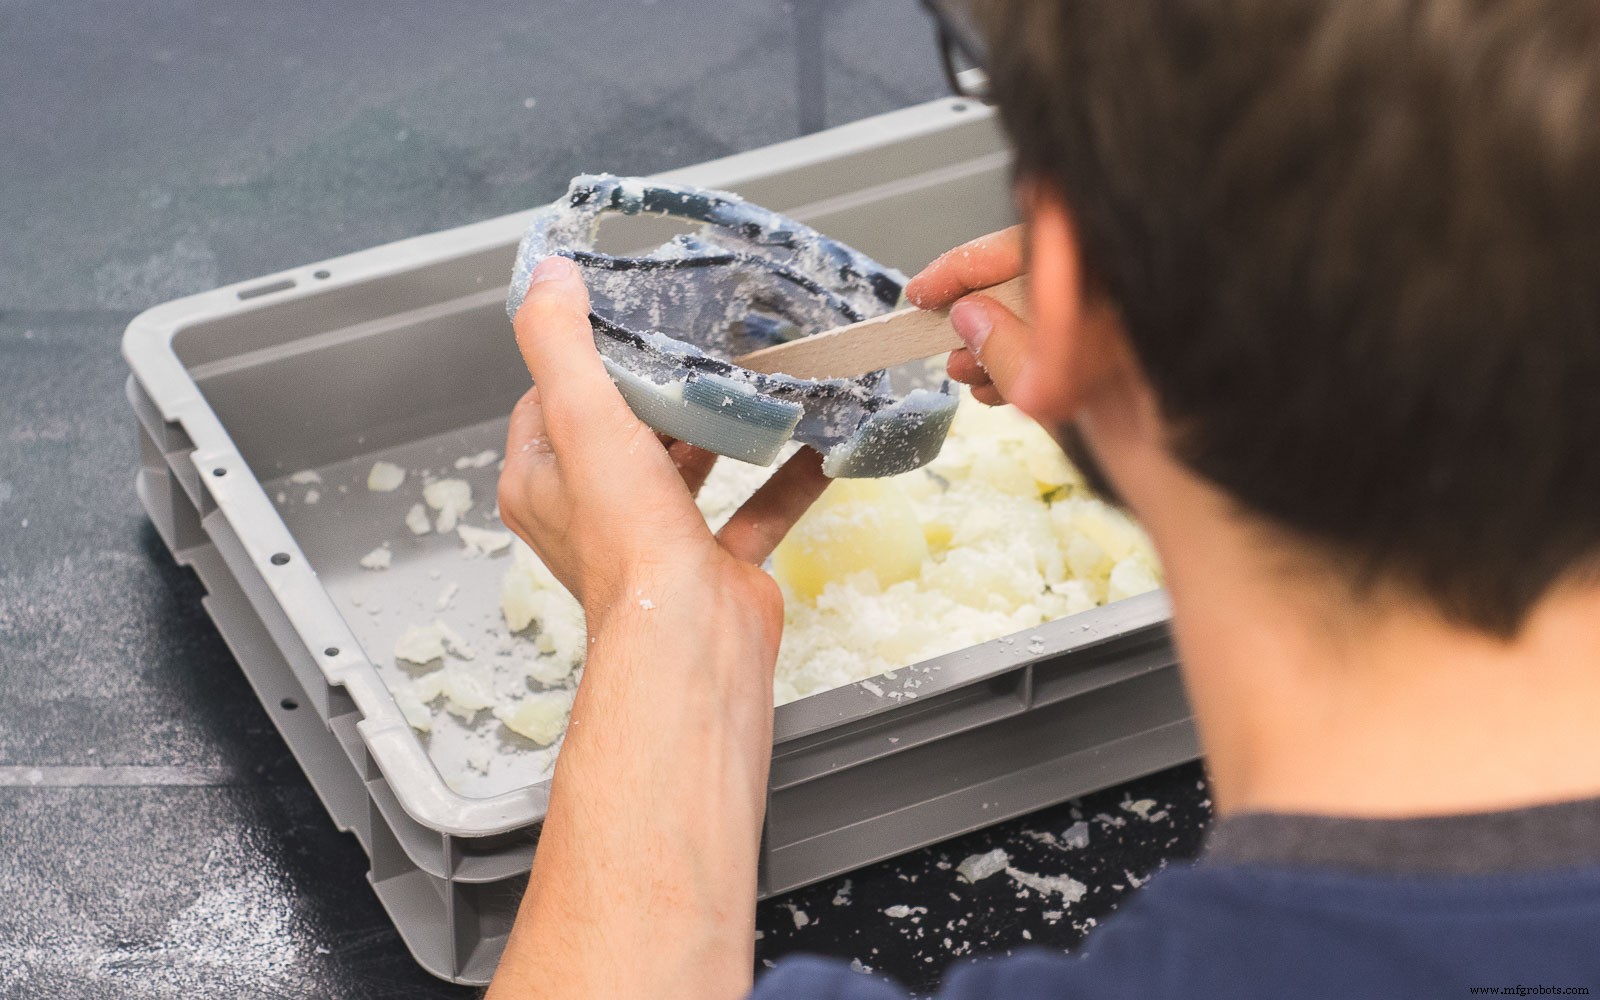 서포트 제거 후 표면: 자국 거의 없음
머티리얼 젯팅 서포트 설계 고려사항
후처리 시 워터젯, 샌드블라스터 등 파워 툴 사용으로 모델 정교한 파트 손상·휘어짐 가능. MJ 설계 규칙 준수 필수. 모델에 정교한 파트·얇은 와이어 많으면 SLS 출력 권장.
SLS 서포트 구조
선택적 레이저 소결(SLS)은 챔버 내 파우더 소재를 레이저로 융합.
SLS는 서포트 구조 불필요: 파우더가 층층이 쌓이며 객체 지지 역할. 이는 큰 설계 자유도 주지만 일반적으로 비용·출력 시간 증가. SLS는 빌드 챔버 냉각 시간 필요, 세척은 미융합 파우더 제거(일반적으로 에어건) 등 다단계 마감 공정 필요.
SLS 비용과 소재 옵션 궁금하신가요? 즉시 견적 전체 SLS 소재 보기
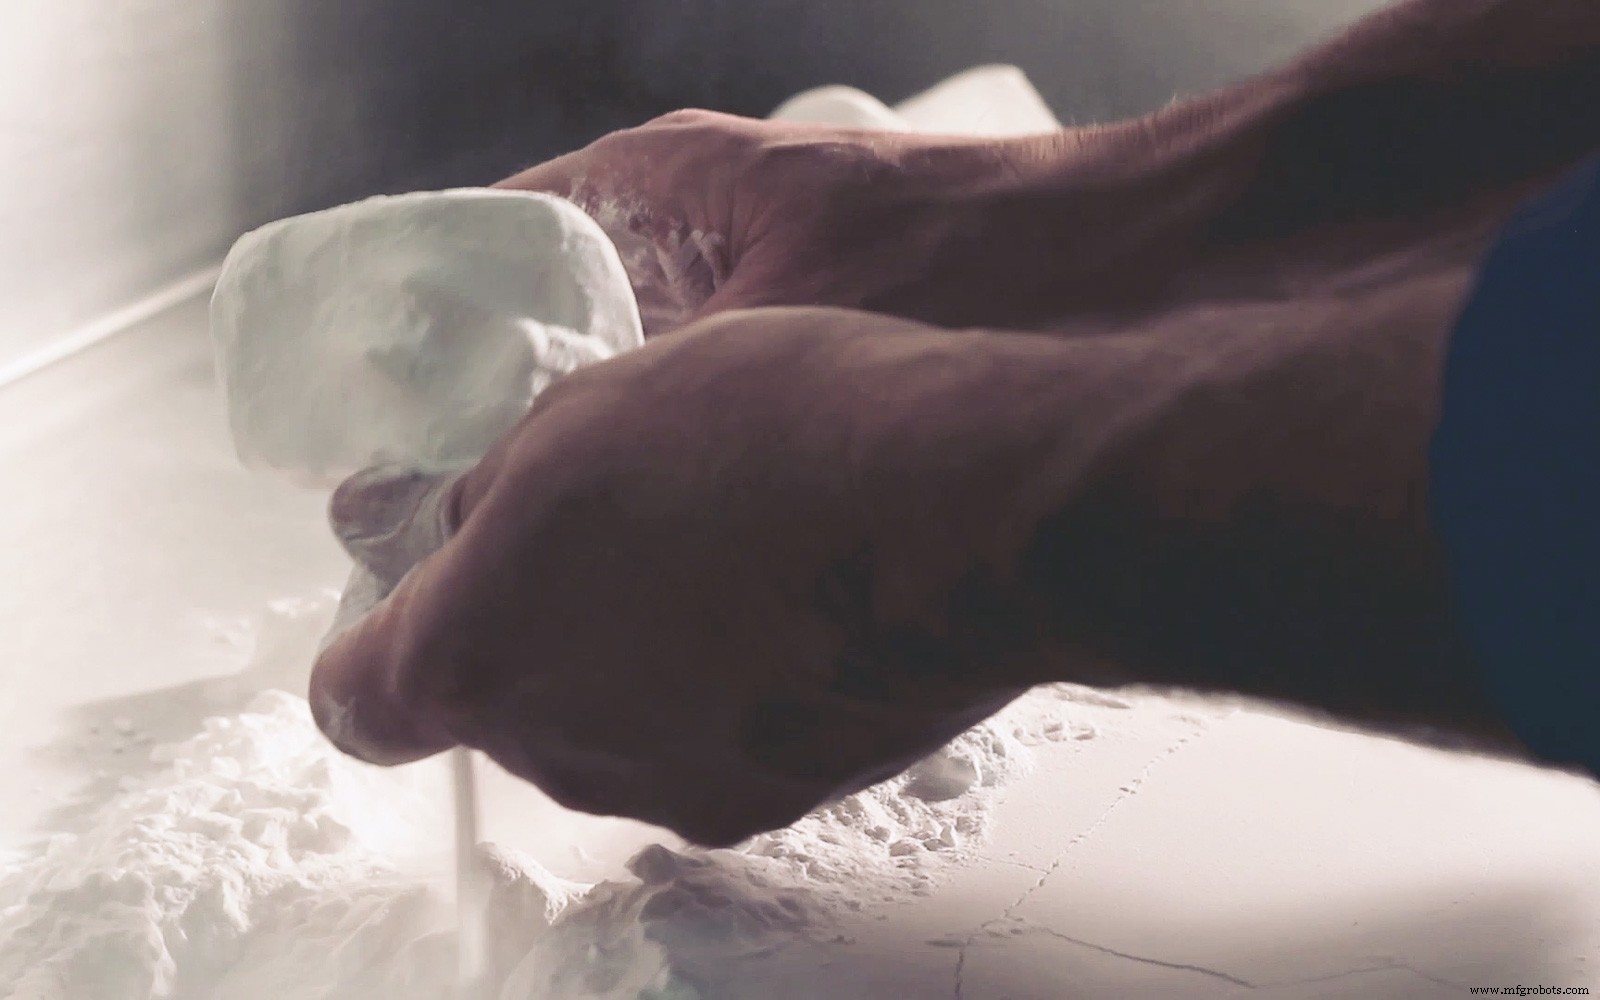 파우더 베드 자체 서포트 역할
바인더 젯팅 서포트 구조
바인더 젯팅은 SLS처럼 얇은 파우더 층으로 객체 쌓지만, 레이저 소결 대신 노즐에서 압출된 바인딩 에이전트로 파우더 결합.
SLS와 마찬가지로 서포트 구조 불필요: 파우더가 객체 쌓일 때 지지 역할. 하지만 세척·후처리엔 미융합 파우더 제거(일반적으로 에어건) 등 다단계 마감 공정 필요.
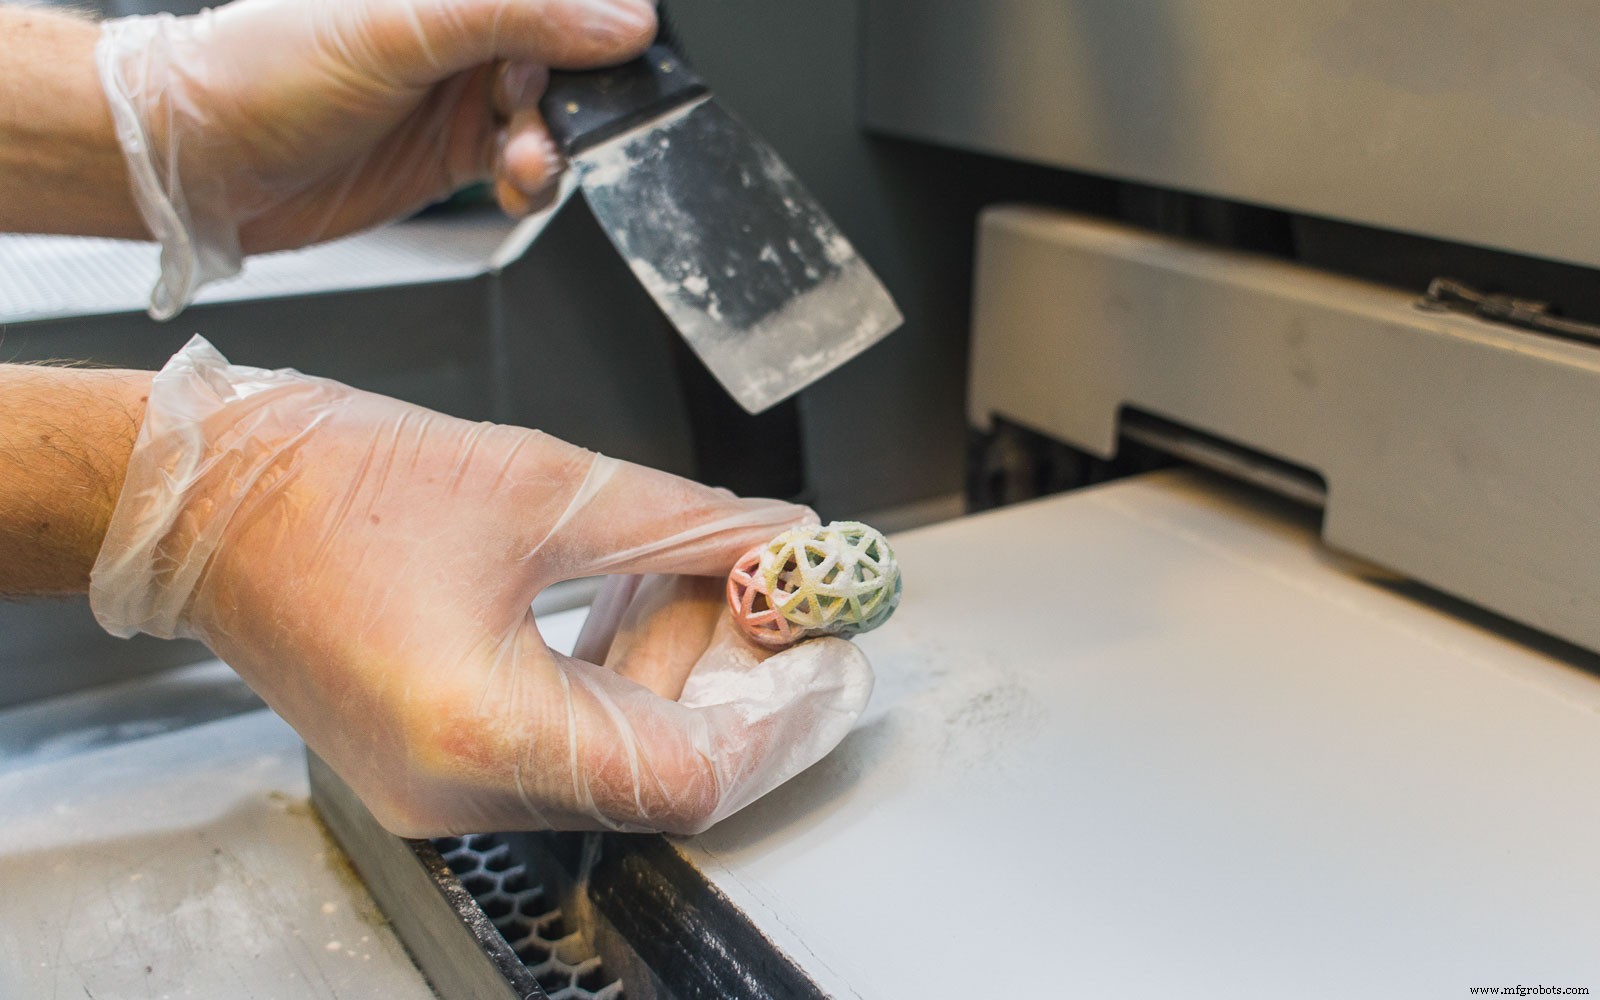 바인더 젯팅 파우더 베드 서포트
금속 프린팅 기술은 모든 경우 서포트 구조로 모델을 빌드 공정 중 베이스 플레이트에 고정. 단, 35° 초과 오버행은 서포트 없이 제작 가능. 서포트 필요 시 후처리 중 제거 가능하도록 접근 용이하게 설계 필수.
서포트 사용이 출력 품질에 어떤 영향도 주지 않음, 적절한 후처리로 출력 모델 모든 자국 제거 가능.
금속 3D 프린팅 비용과 소재 옵션 궁금하신가요? 즉시 견적 전체 금속 3D 프린팅 소재 보기
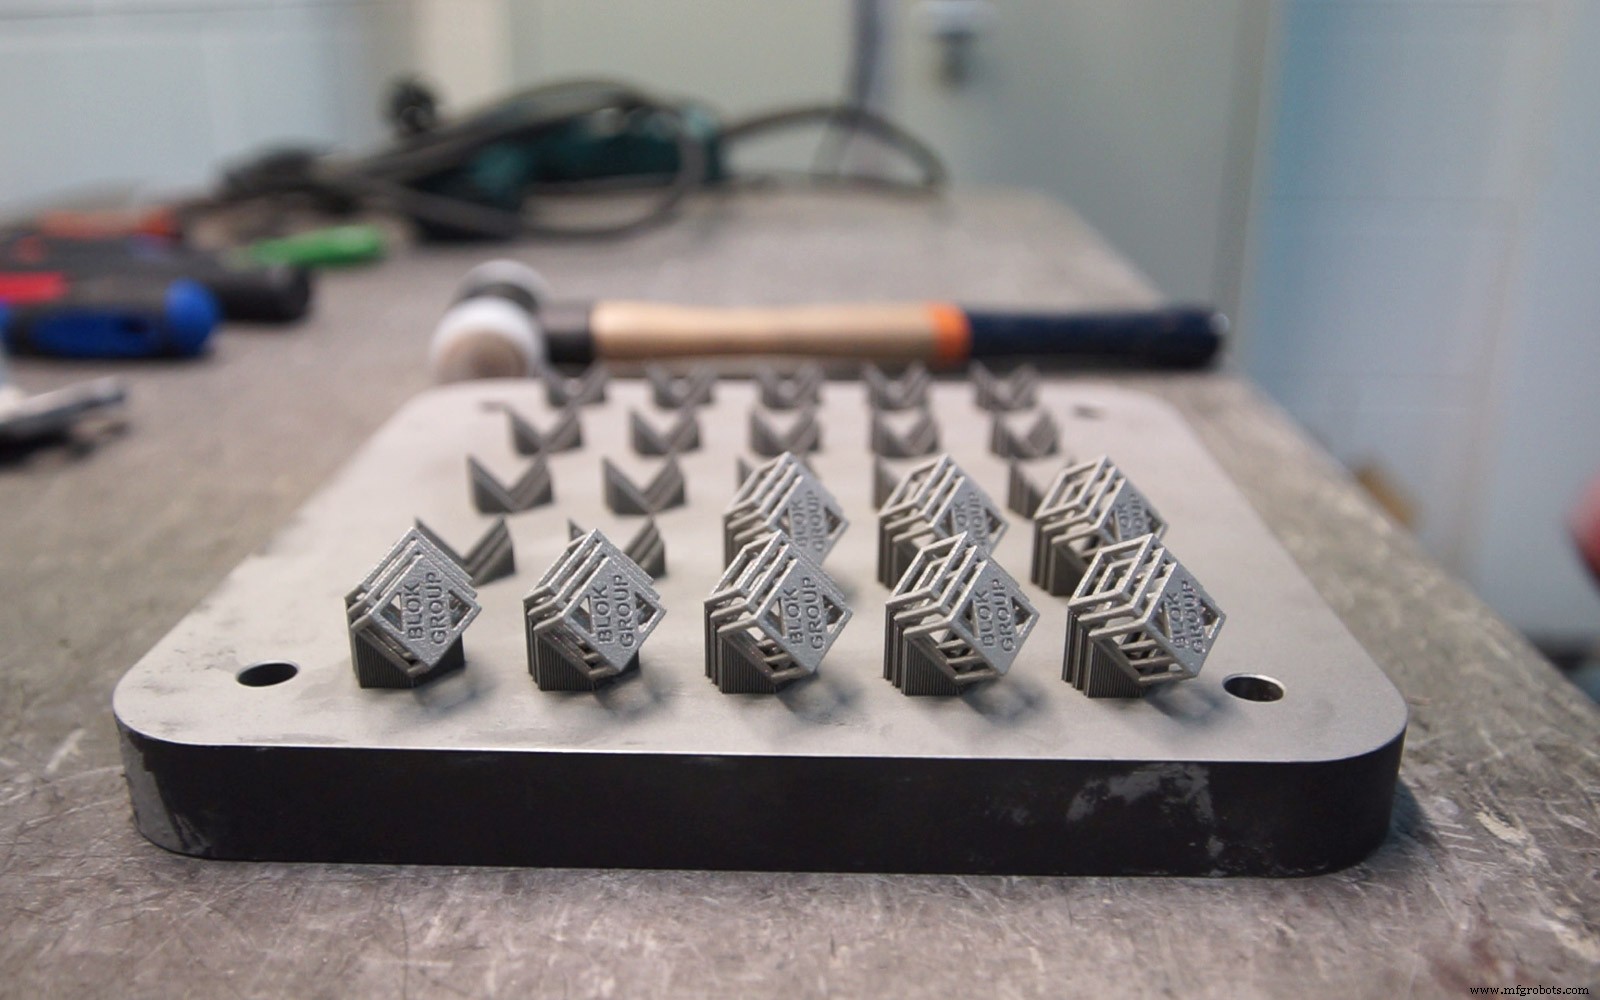 금속 3D 프린팅 서포트 격자 구조
경험칙 (Rules of Thumb)
- 서포트는 일반적으로 부품 외관에 악영향(Material Jetting 예외). 서포트 제거 후 표면 마감 개선 위해 후처리 보통 필요.
- 서포트 추가될수록 더 복잡한 설계 가능. 서포트 양은 파트 방향, 필요 정확도 등으로 최적화해 비용·출력 시간 절감 가능.
- 아래 표는 각 3D 프린팅 기술별 서포트 필요 여부 요약:
| 프린팅 기술 | 서포트 필요 여부 |
|---|
| FDM | 모델 기하학에 의존 |
| SLA & DLP | 항상 필요 |
| Material Jetting | 항상 필요(수용성) |
| SLS | 불필요 |
| Binder Jetting | 불필요 |
| 금속 프린팅 | 항상 필요 |



