리소페인(Lithophane) 제작: 3D 프린팅 이미지 & 최적 필라멘트 선택법
3D 프린터로 사진을 출력할 수 있다는 사실, 알고 계셨나요? 일반 프린터처럼 평면이 아니라 입체적인 두께 차이로 명암을 표현하는 리소페인(Lithophane)입니다. 저렴한 FDM 프린터로도 충분히 만들 수 있습니다.
이 글에서는 리소페인의 원리, 출력 설정, 추천 필라멘트, 제작 단계까지 모두 다룹니다.
핵심 요약: 고해상도·고대비 이미지를 골라 무료 온라인 툴로 STL 변환 → 슬라이서에서 인필 100% 필수 설정 → 출력. 백라이트(LED 조명) 뒤에서 보면 사진처럼 보입니다.
최적 필라멘트: 흰색 PLA. PLA는 유리 전이 온도(약 60°C)가 낮아 백열등 열에 변형될 수 있으니 LED 조명 사용을 권장합니다. 열 저항이 필요하면 PETG를 쓰되 출력 난이도가 더 높습니다.
리소페인이란?
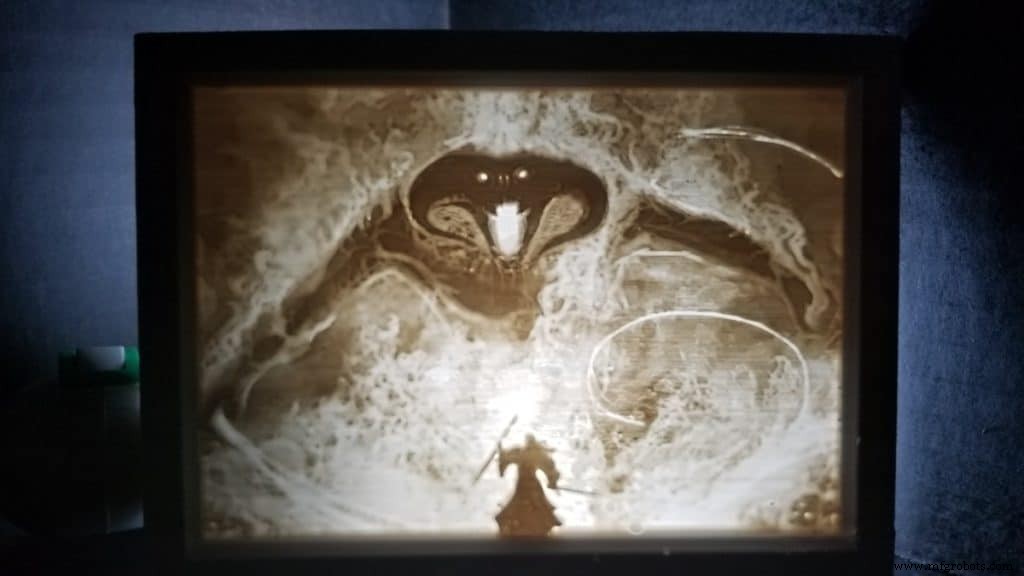
빛을 투과하는 얇은 시트의 두께가 위치마다 다를 때, 두꺼운 부분은 어둡게, 얇은 부분은 밝게 보여 이미지가 나타납니다. 과거엔 왁스로 조각했지만, 이제는 3D 프린터로 레이어 높이(Z축)나 라인 두께를 조절해 같은 효과를 냅니다. 가족·친구·반려동물 사진으로 선물용 램프, 야간 조명 등을 만들기 좋습니다.
커스텀 리소페인 만들기
준비물 체크리스트
- 3D 프린터: 베드 레벨링·리트랙션 설정 등 캘리브레이션이 잘 된 상태여야 합니다. 축 스텝이 틀리면 이미지가 왜곡되고, 리트랙션이 안 맞으면 스트링이 생겨 화질이 나빠집니다.
- 사진/이미지: 고해상도·고대비 이미지 권장. 처음엔 만화 캐릭터 등 단순한 이미지로 연습하세요. JPG 형식이 용량·화질 면에서 유리합니다.
- 슬라이서 소프트웨어: 큐라(Cura) 등 익숙한 것 사용. 인필 100% 필수 외엔 평소 설정 유지.
- 이미지→STL 변환 온라인 툴: 퓨전 360 등 CAD로 직접 만들 수도 있지만, 전용 무료 툴이 훨씬 쉽습니다. 추천: 3dp.rocks (회원가입 불필요, 다양한 커스텀 옵션 제공).
리소페인 생성 단계 (3dp.rocks 기준)
- 사이트 접속 후 Images 버튼 클릭 → 이미지 업로드.
- 하단 메뉴에서 Flat 타입 선택(초보자는 평면부터 시작).
- Refresh → Settings 클릭.
- Model 탭: 최대 크기 150mm, 두께 3mm, 보더 0 권장. Thinnest Layer는 노즐 직경(보통 0.4mm)으로 설정. 노즐이 작을수록 디테일↑, 시간↑.
- Image 탭: 기본값 유지하되 Negative Image → Positive Image로 변경 후 Refresh.
- Download Settings 탭: Binary + Manual 선택 → Download → 슬라이서로 임포트.
슬라이싱 및 출력 설정
출력 방향: 세로(수직) 출력 강력 추천.
- 세로 출력 시 레이어 높이를 노즐 폭(0.4mm)보다 작게(예: 0.1mm) 설정 가능 → 해상도 향상.
- 단점: 출력 시간 대폭 증가. 저크·속도 조절로 완화 가능하지만, 처음엔 품질 우선.
- 가로 출력 시 'Thinnest Layer'를 레이어 높이로 맞춰야 해 미세 디테일이 사라짐. 비추천.
출력 속도: 30~40mm/s로 낮추기. 미세한 둘레 차이가 지저분한 자국을 만드니 천천히 시작하세요.
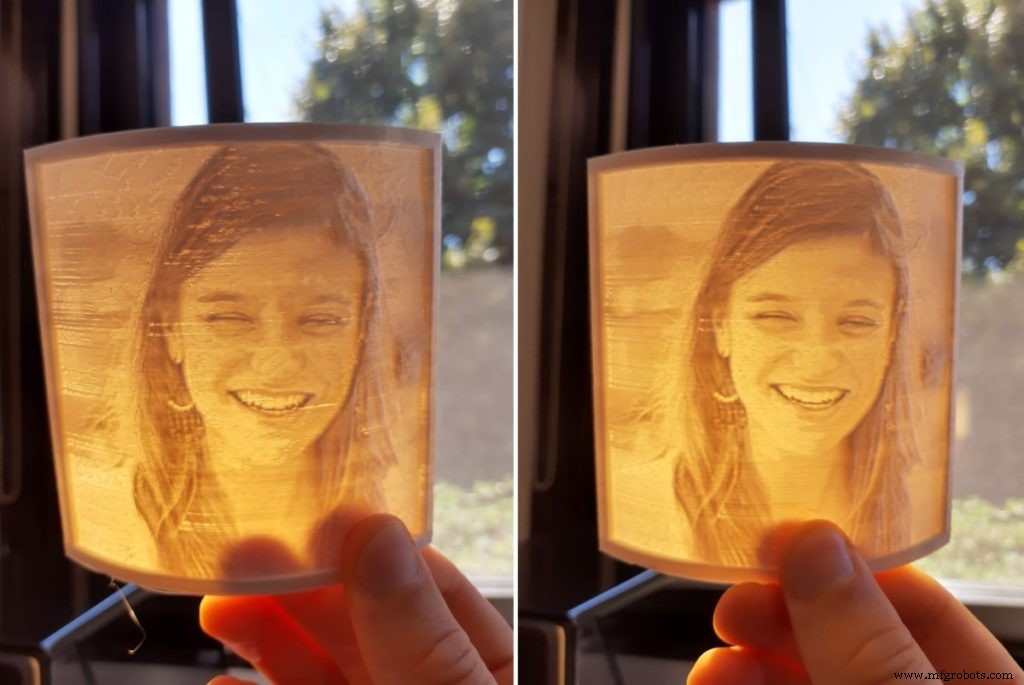
위 비교: 이동 속도 45→30mm/s, 레이어 높이 0.3→0.2mm 변경만으로 품질이 크게 개선되었습니다. 둘 다 일반 흰색 PLA 사용. 출력 시간은 늘지만 리소페인은 필라멘트·시간 소모가 크지 않은 편입니다.
인필 100% 필수! 그렇지 않으면 두꺼운 부분(어두운 영역)이 인필 패턴(그리드/허니콤)으로 채워져 명암 표현이 안 됩니다.
리소페인용 추천 소재
- 흰색 PLA (최우선): 얇은 부분에서 투명도 좋고, 두꺼워질수록 어두워지는 명암 대비가 뛰어납니다. 저전력 램프에서도 잘 보임. 단점: 60°C 이상에서 연화. → LED 조명 사용 필수.
- PETG: PLA보다 투명도 높고 내열성·내구성 우수(페트병 소재). 단점: 워핑·층간 접착 불량·딜라미네이션 발생 쉬움, 히티드 베드 필수, 출력 난이도 높음.
- 나일론: 90°C 견디고 투명도 더 높지만, 고가·건조 필수·전용 핫엔드(~250°C) 필요·출력 매우 까다로움. 비추천.
- ABS: 내열성 좋지만 불투명도가 너무 높아 빛 차단. 얇은 층에서도 이미지 안 보임. 비추천.
결론: 흰색 PLA가 가장 현실적이고 품질 좋음. PETG는 내열 필요 시 차선책.
SLA(레진) 프린터로 리소페인 출력 가능할까?
가능합니다. FDM보다 디테일·정밀도 훨씬 높습니다. 다만 SLA 프린터의 빌드 플레이트가 보통 작아 대형 리소페인엔 부적합합니다.
리소페인 최적 슬라이서 설정 (PLA 기준)
- 노즐 온도: 200~210°C
- 베드 온도: 50~65°C
- 레이어 높이: 0.12~0.2mm (디테일 원하면 0.12mm)
- 리트랙션: 6mm
- 인필: 100%
- 출력 속도: 50mm/s
- 초기 레이어 속도: 20mm/s
- 초기 레이어 높이: 0.2mm
- 초기 팬 속도: 0%
- 팬 속도(이후): 100%
PETG 사용 시: 노즐 230°C, 베드 80°C로 조정.
결론
리소페인 출력은 생각보다 쉽습니다. 이미지 업로드 → STL 변환 → 인필 100% 설정 → 출력. 끝. 꼭 한번 도전해 보세요!
추천 제품 섹션
프린터, 필라멘트, 업그레이드 파츠 선정의 고민을 덜어드리고자 테스트를 거쳐 엄선한 추천 리스트를 마련했습니다. 초보자부터 전문가까지 두루 쓸 만한 제품들입니다.



