3D 프린터 익스트루더 & 핫엔드 완벽 가이드: 유형, 브랜드, 성능
이 글에서는 3D 프린팅에서 가장 흔한 익스트루더와 핫엔드 유형을 다룹니다. 선행해 둘 점: 본문 내용은 E3D Online 같은 선도 브랜드 제품 사용 경험에 기반합니다. E3D는 익스트루더, 핫엔드, 노즐 전문 고품질 부품사입니다. 저가 부품을 쓰면 아래 특성이 충족되지 않을 수 있습니다.
익스트루더의 주 역할은 필라멘트를 스풀에서 핫엔드로 가장 정밀하게, 적정 속도로 이송하는 것입니다. 익스트루더에는 여러 분류가 있는데, 주요 유형을 분석합니다.
구동 방식별 익스트루더 유형
구동 방식에 따라 다이렉트와 보우덴 두 가지로 나뉩니다. 다이렉트 익스트루더는 이름 그대로 필라멘트가 익스트루더 기어에서 핫엔드로 직결됩니다. Titan Aero처럼 익스트루더와 핫엔드가 일체화된 시스템도 있습니다.
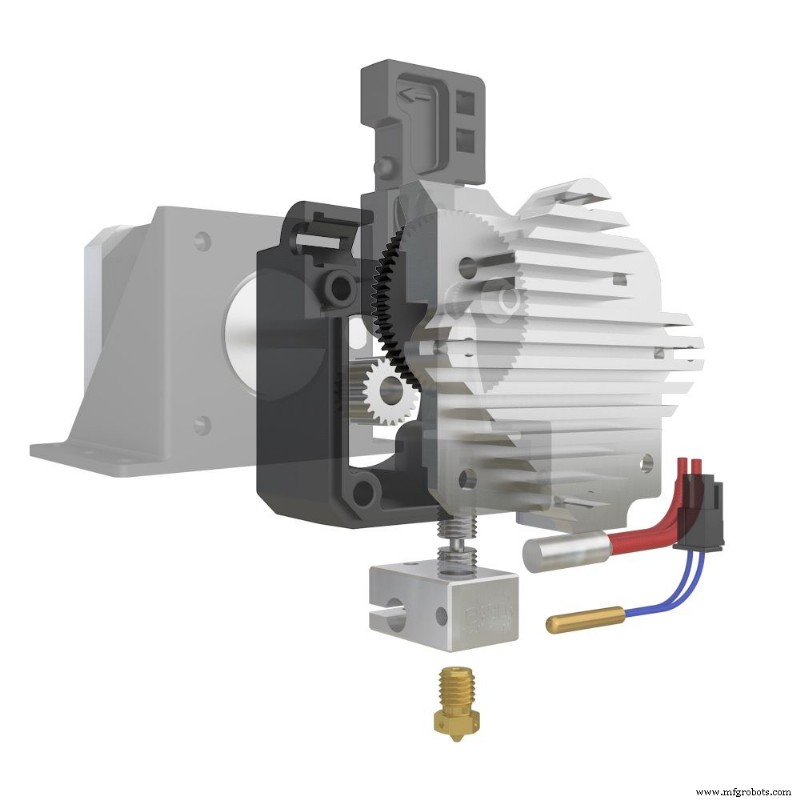
이미지 1: Titan Aero 익스트루더. 출처: E3D
보우덴 익스트루더는 PTFE 튜브를 통해 핫엔드와 연결되며, 필라멘트가 튜브 내부를 통과합니다.
다이렉트 익스트루더
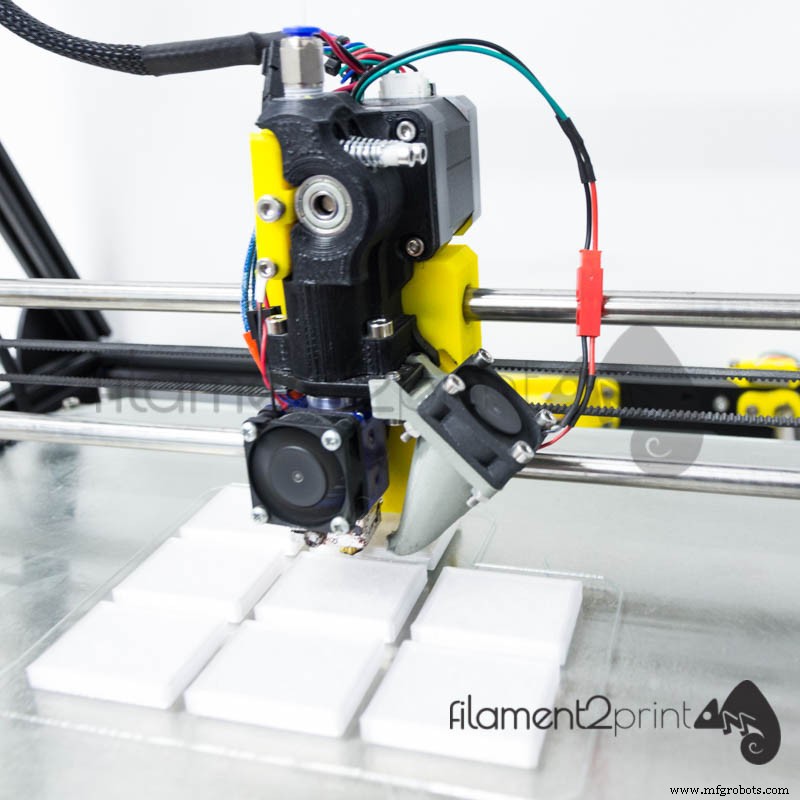
이미지 2: 다이렉트 익스트루더
장점:
- 유연 소재 출력 가능: PLA Soft, TPU, TPE(FilaFlex) 모두 1.75mm, 2.85mm 대응
- 마모성 필라멘트(그래핀 등) 포함 전 소재 출력 가능. 마모성 소재에는 Olsson Ruby 노즐(황동 바디 + 루비 팁, 반영구 수명) 권장
- 짧은 리트랙션 거리로도 양호한 출력 가능 → 막힘 확률 감소
단점:
- 익스트루더+핫엔드+모터 일체 이동으로 이동축 관성이 큼. 고속 출력 시 진동 증가, 다중 익스트루더일 때 심화
- 밀폐형/챔버 가열 프린터에서 익스트루더 모터 과열로 성능 저하 우려
보우덴 익스트루더
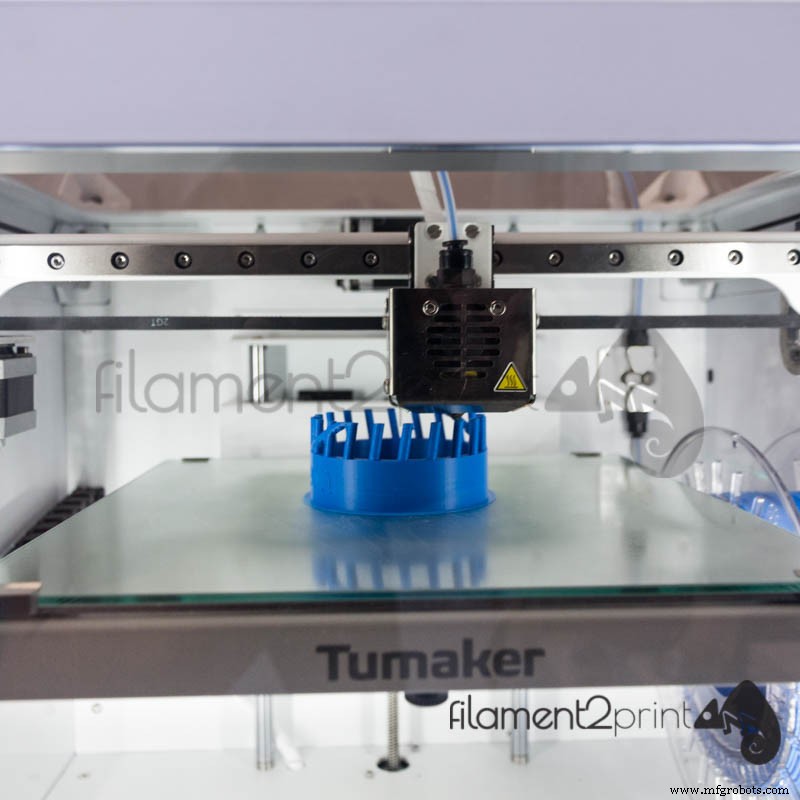
이미지 3: 보우덴 익스트루더
장점:
- 핫엔드 이동축 관성이 매우 낮음. 익스트루더와 모터가 섀시에 고정돼 고속·고품질 출력에 유리
- 필라멘트 견인력 강력. 대부분 기어 감속 세트(리듀서) 탑재로 대용량 스풀도 이송 가능(BCN Sigmax, 3NTR-A2 등)
단점:
- 1.75mm 유연 필라멘트 출력 곤란. 필라멘트가 유연해 PTFE 튜브 내에서 압력 유지가 안 됨. 2.85mm 보우덴은 저속으로 유연 필라멘트 출력 가능
소재 직경별 핫엔드 유형
핫엔드는 필라멘트를 용융해 원하는 부품을 만듭니다. 소재 직경, 부품 유형, 원하는 품질/마감에 따라 핫엔드 유형(V6 또는 Volcano)과 노즐을 구성합니다. V6와 Volcano로 분류해 장단점을 비교합니다.
핫엔드 V6 장단점
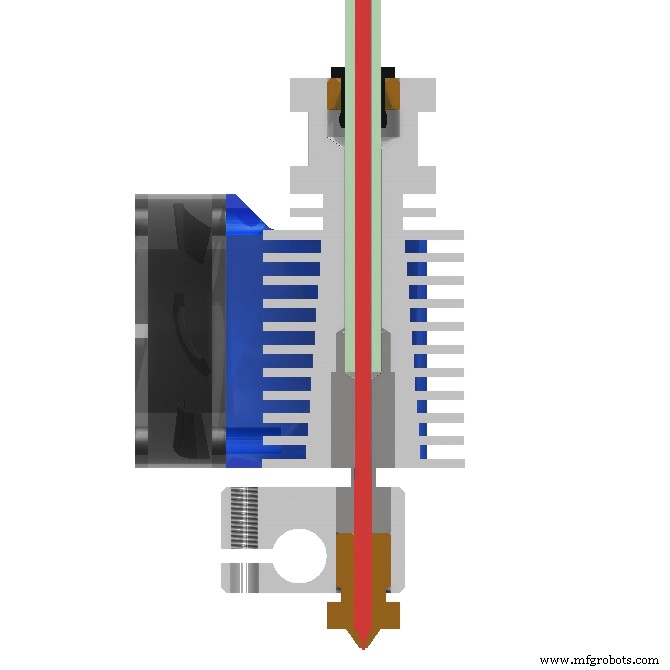
이미지 4: 핫엔드 V6 유니버설 1.75mm. 출처: E3D
장점:
- 시장에서 가장 범용적인 핫엔드. 유연 소재(특히 2.85/3mm 필라멘트) 포함 전 유형 출력 가능. 뛰어난 마감 품질 구현
단점:
- 권장 최대 노즐 직경 0.80mm/1mm. 더 큰 직경은 유량 연속성 문제 발생
핫엔드 Volcano 장단점
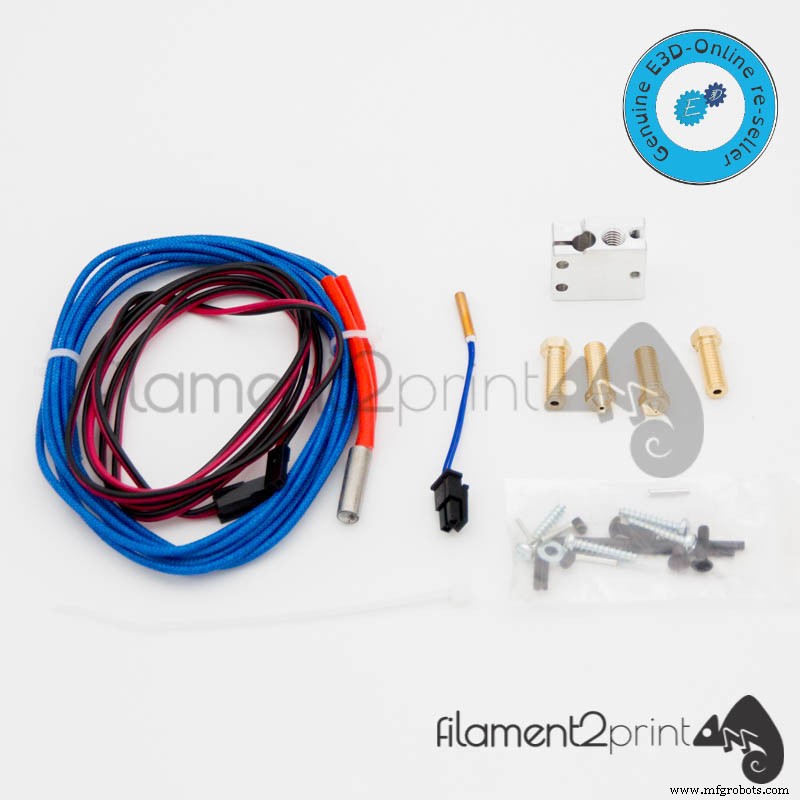
이미지 5: E3D 핫엔드 Volcano
장점:
- 히터 카트리지가 노즐과 평행 배치돼 가열 면적 확대 → 필라멘트 용융 제어력·안정성 향상. 대구경 노즐(1.2mm) 사용 가능 → 제조 시간 단축, V6보다 높은 레이어 높이 출력 가능
- 더 튼튼한 부품. 높은 레이어를 라미나 플로우(기포 없음)로 적층해 분자 간 결합력이 강해져 더 강직하고 튼튼한 부품 제작
단점:
- 디테일 표면 마감 저하. 높은 레이어 높이로 곡면 영역에 계단 현상 발생
일부 제조사는 익스트루더 시스템과 필라멘트 직경에 따라 핫엔드 명칭을 구분합니다. 예: E3D Online은 1.75mm 핫엔드를 '유니버설'(유니버설 다이렉트/보우덴)로 부르며 PTFE 튜브가 히트브레이크 내부까지 도달해 필라멘트를 중단 없이 가열 블록으로 안내합니다. 2.85/3mm는 단순히 '다이렉트' 또는 '보우덴'으로 표기합니다.
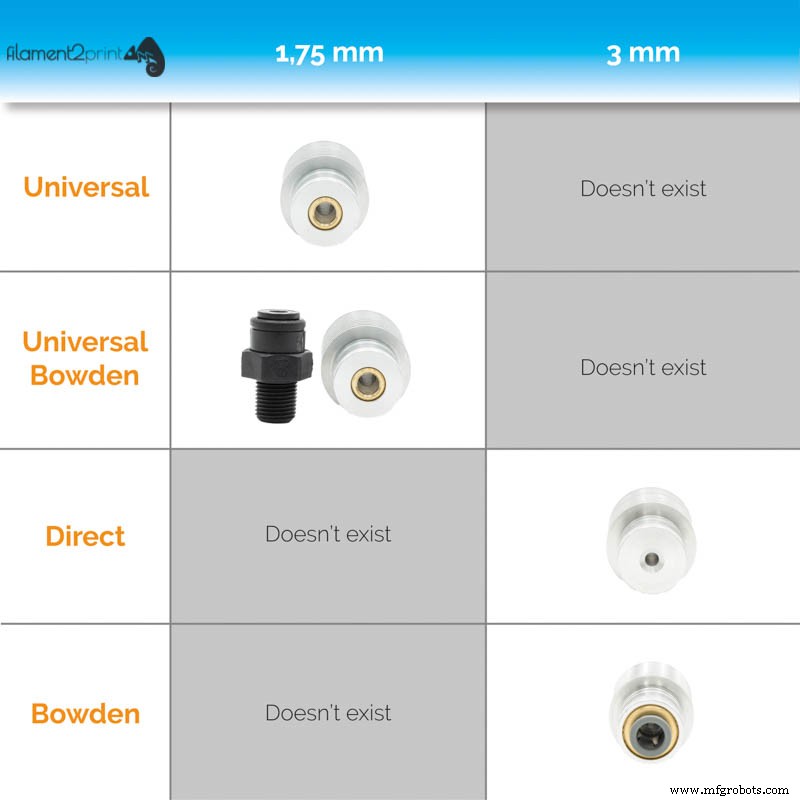
이미지 6: E3D 핫엔드 유형
각 사용자는 출력 부품 유형과 속도 니즈에 맞춰 선택하되, 항상 품질을 보장하는 일류 부품을 사용할 것을 권장합니다.



