FDM 3D 프린터 다이렉트 vs 보우덴 익스트루더 선택 가이드
FDM 프린터 핵심은 익스트루더+핫엔드 조합.
- 핫엔드: 필라멘트 용융·노즐 유동, 열이 핫존 외부로 누출 방지.
- 익스트루더: 필라멘트 당겨 핫엔드 내 압력 생성 → 용융 소재 노즐서 일정·균일 토출.
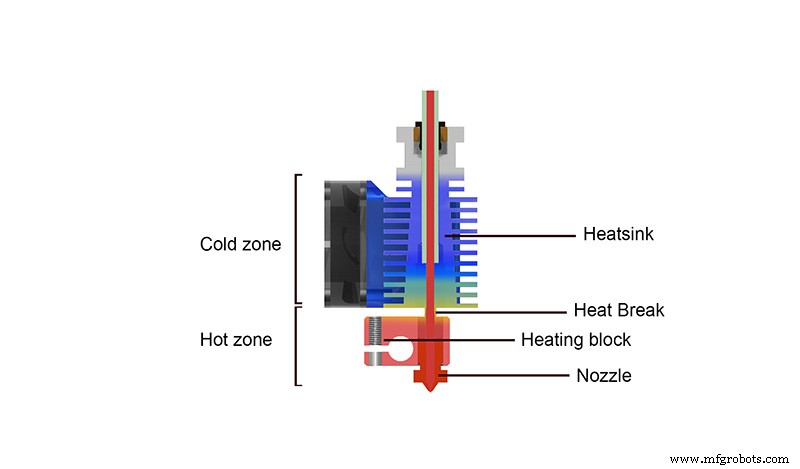
이미지 1: 핫엔드 내부 온도 분포. 출처: E3D.com
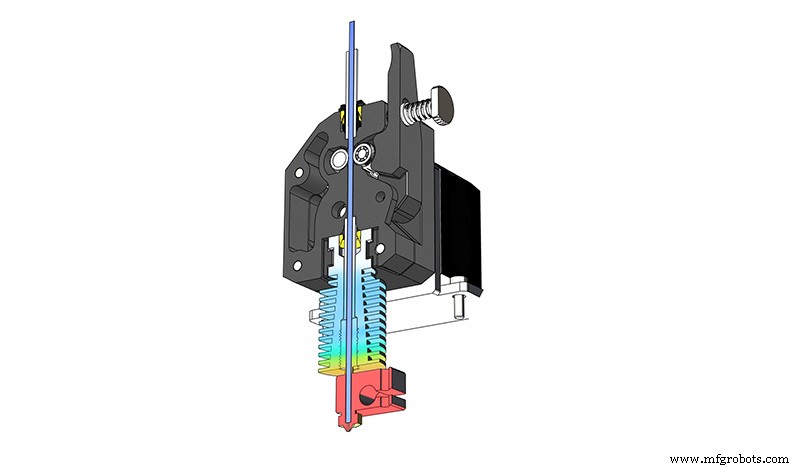
이미지 2: 다이렉트 익스트루더. 출처: E3D.com
익스트루더-핫엔드 결합 방식: 다이렉트 익스트루전 vs 보우덴(Bowden).
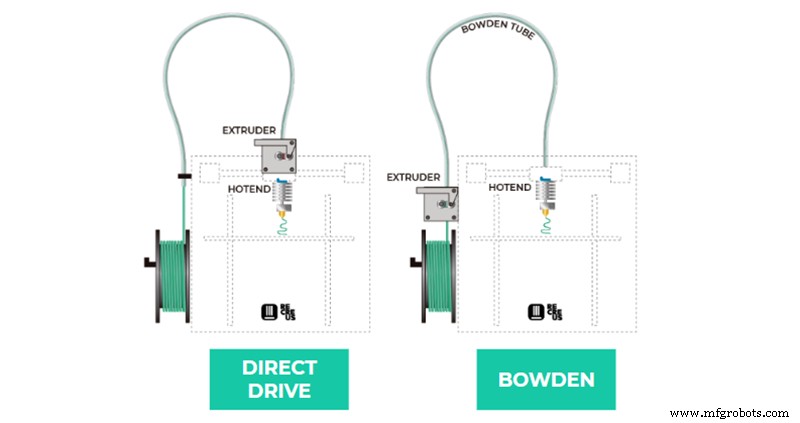
이미지 3: 다이렉트/보우덴 프린터 개략도. 출처: Recreus.com
- 다이렉트: 익스트루더+핫엔드 일체형, 당김점-노즐 거리 최소화
- 보우덴: 익스트루더 프레임 고정, 보우덴 튜브로 필라멘트 핫엔드까지 밀어보냄
어느 쪽이 우월한지 논쟁 많으나 각각 뚜렷한 장단점 존재. 주력 소재, 출력 속도, 프레임 강성 등 요인 따라 최적 선택 달라짐.
리트랙션(Retraction)
익스트루더가 필라멘트 밀어 압력 생성 → 용융 소재 정상 유동. 압출 정지 시 잔류 압력으로 계속 유출 → 이동 시 필라멘트 후퇴(리트랙션)로 압력 해제 필수.
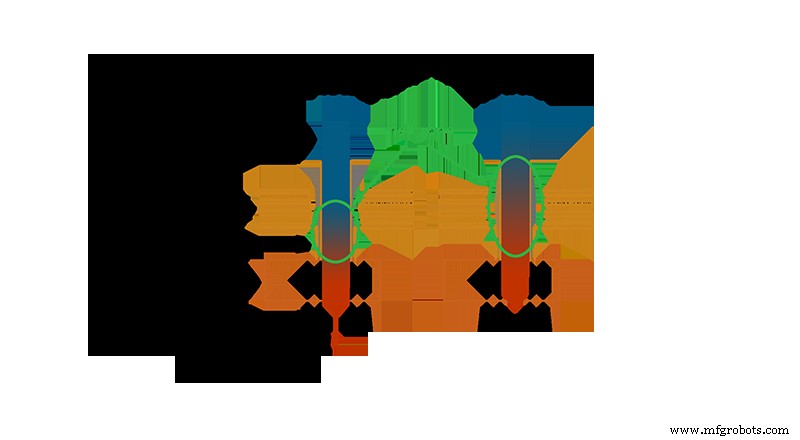
이미지 4: 리트랙션 개요. 출처: sublimelayers.com
플라스틱 비강체 → 익스트루더-핫엔드 거리 길수록 압출 압력 확보 위해 필라멘트 압축량↑ → 해제 위해 더 긴 리트랙션 필요. 다이렉트 0.8~2mm, 보우덴 5~6mm.
짧은 리트랙션 이점:
- 리트랙션 시간 단축 → 다중 리트랙션 부품서 출력 시간 대폭 단축
- 용융부 콜드존 도달·고화·팽창→막힘 위험 최소화
보우덴은 오징(너무 짧음) vs 막힘(너무 김) 마진 매우 좁아 정교한 캘리브레이션 필수.
유연 필라멘트(Flexible Filaments)
익스트루더-핫엔드 거리 영향 직결.
보우덴: 필라멘트 튜브(주로 테플론) 내 이송. 이상적 내경=필라멘트 직경이나 공차·마찰 탓 여유 필수 → 모든 보우덴 튜브는 클리어런스 존재. 일반 소재엔 무방하나 유연 소재(TPU, TPE)엔 치명적.
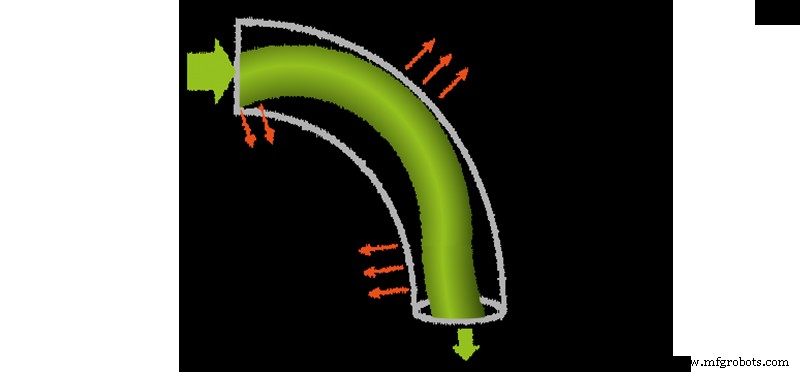
이미지 5: 보우덴 튜브 내 필라멘트 휨. 출처: E3D.com
고유연성 → 튜브 내부서 휨 → 인장력이 튜브 벽으로 분산 → 노즐 일정 압력 유지 난해 → 정상 압출 실패. 압축량도 PLA 대비 과대 → 과도한 리트랙션 필요.
경험 있으면 고경도 유연 소재는 보우덴서도 가능(2.85/3mm 규격, 리트랙션 최소화, Capricorn XS 등 고정밀 튜브).
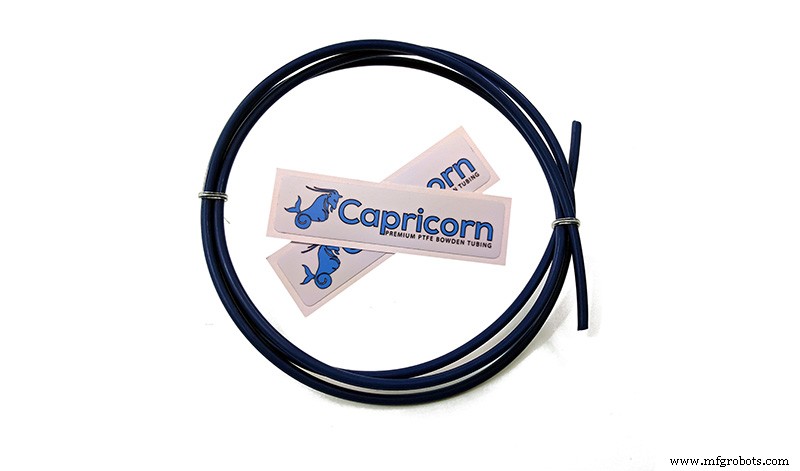
이미지 6: 보우덴 Capricorn XS 튜브. 출처: Captubes.com
유연 소재엔 다이렉트 익스트루더가 정답. 초단거리 → 압축 최소, 휨 방지. 컴팩트 익스트루더(Titan Aero, 특히 E3D Hemera)로 모든 유연 소재 간편·고품질 출력.
관성(Inertia)
리트랙션·유연 소재서 다이렉트 우위이나 보우덴이 우위인 특성: 관성.
출력 속도 핵심 파라미터. 80~100mm/s 지원 프린터 많으나 임계 속도 초과 시 품질 희생 불가피. 핫엔드 등속 불가 → 방향 전환마다 감속·가속.
원인: 뉴턴 제1법칙. 핫엔드 질량×속도 = 관성력. 방향 전환 시 관성력이 프레임에 진동·정밀도 저하 유발. 방지 위해 방향 전환 전 감속 필요. 감속값은 프레임 강성·핫엔드 중량 의존. 경량·저강성 프레임 = 낮은 방향 전환 속도·완만 가감속 → 속도 저하·시간 증가. 관성 저감 = 속도↓ 또는 중량↓.
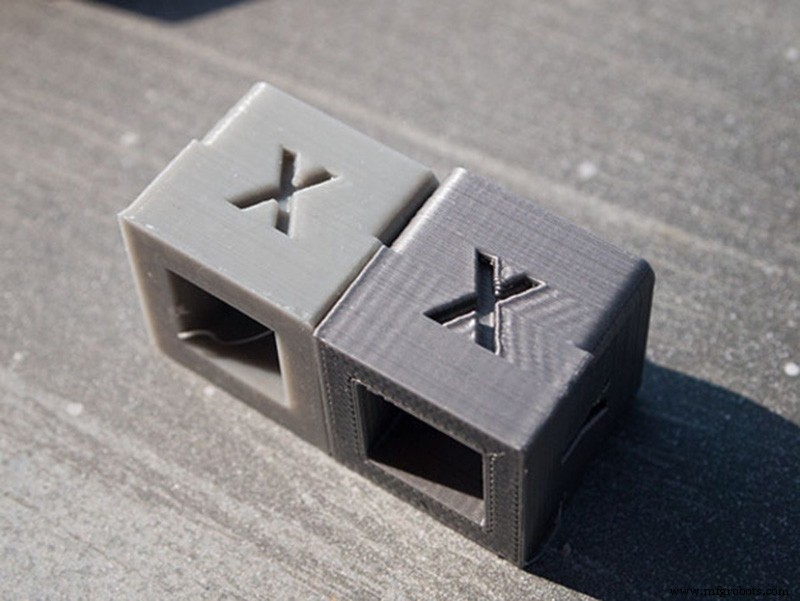
이미지 7: 관성 진동이 출력 품질에 미치는 영향. 출처: 2Dprinterwiki.com
보우덴: 최중량 익스트루더 고정, 경량 핫엔드만 이동 → 관성 대폭 감소. → 다이렉트 대비 고속 출력 가능, 품질 유지.
다이렉트 vs 보우덴 선택 기준
핵심: 출력 속도 우선 vs 소재 범용성·품질 우선.
- 최단 시간 최대 물량 생산, 주로 PLA/PETG 등 강성 소재만 사용 → 보우덴 시스템 최적
- 기술·탄성 소재 활용, 최고 품질 추구, 속도 희생 감수 → 다이렉트 익스트루전 최적



