FDM 3D 프린팅으로 고품질 풀메탈 부품 제작하기
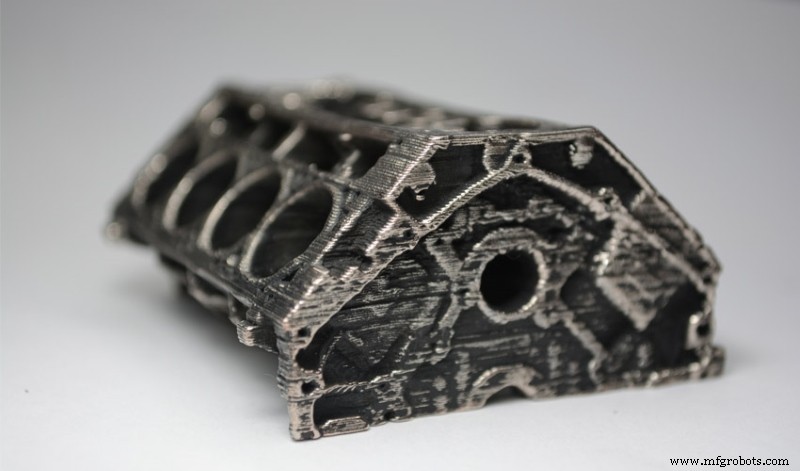
이미지 1: 고탄소강 필라멧™ 소결 모델. 출처: The Virtual Foundry
미국 위스콘신 소재 The Virtual Foundry(TVF)는 용융 금속 전문가들이 2014년부터 필라멘트와 액세서리를 개발해 온 회사입니다. 초기 황동·구리·청동 고함량 필라멘트는 소결 후 순금속 물성을 못 냈으나, 킥스타터 성공으로 순금속과 동등한 물성 구현에 성공, 소재군 확대(316L 스테인리스, 고탄소 철, 6061 알루미늄, 텅스텐).
모든 Filamet™ = 기본 금속 + 생분해성 친환경 폴리머(PLA). 노출 금속 입자·휘발성 용제 무함유로 안전. PLA와 유사한 출력 특성으로 일반 FDM 프린터로도 금속 부품 제작 가능, 고가 산업용 금속 프린터 불필요.
장점: DMLS급 물성 구현 가능(단, 다공성·수축·이방성 존재). DMLS는 완전 치밀(주조급), 0.02mm 레이어, 후가공 불필요하지만 장비·소재·제조 비용 매우 고가.
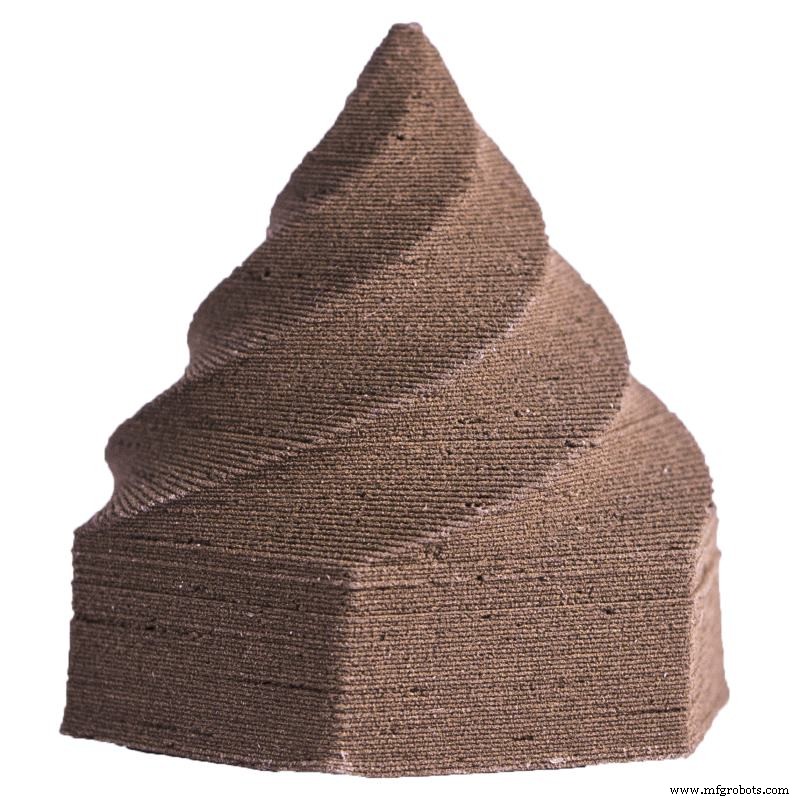
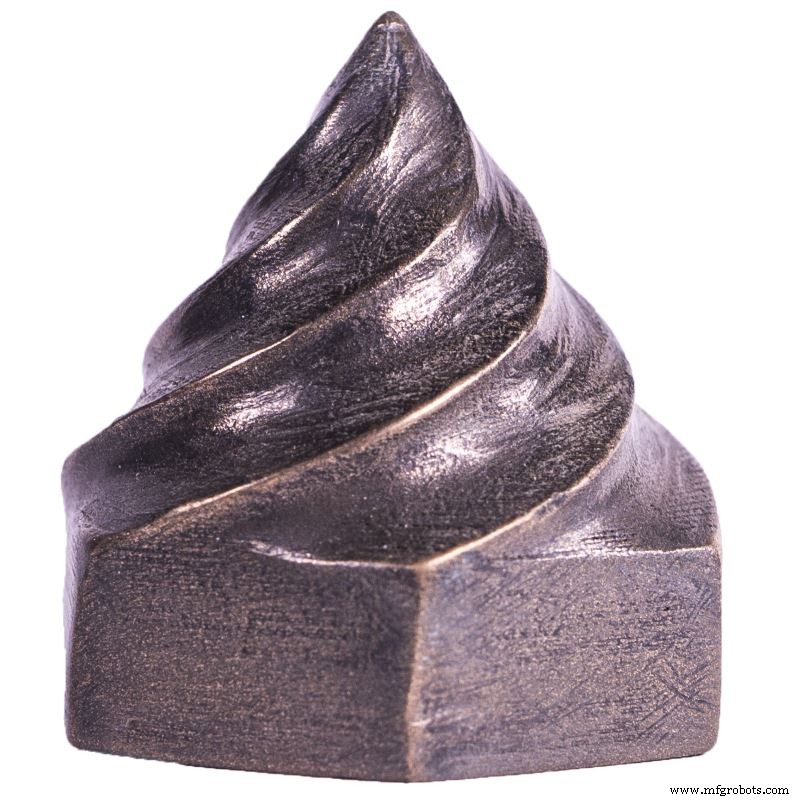
이미지 2: 소결 전/후 청동 필라멧™ 콘. 출처: The Virtual Foundry
소결 공정(Sintering)
출력물은 로에서 소결해 PLA 제거 후 완전 금속화. 소결 = 금속 분말 압축체에 융점 미만 고열 가해 입자 간 강결합 → 고체 블록화.
개방 분위기 소결
준비물: 소결용 야자숯, 내열 도가니(크루시블), Al₂O₃ 내열 분말.
- 거친 가장자리 샌딩
- 도가니에 내열 분말 채우고 상단 여유 공간 확보
- 출력물을 분말에 묻되, 벽·상하단과 ≥15mm 간격 유지. 분말 다짐 금지
- 소재별로 상단 여유 공간에 소결탄 채우거나 그대로 로 투입
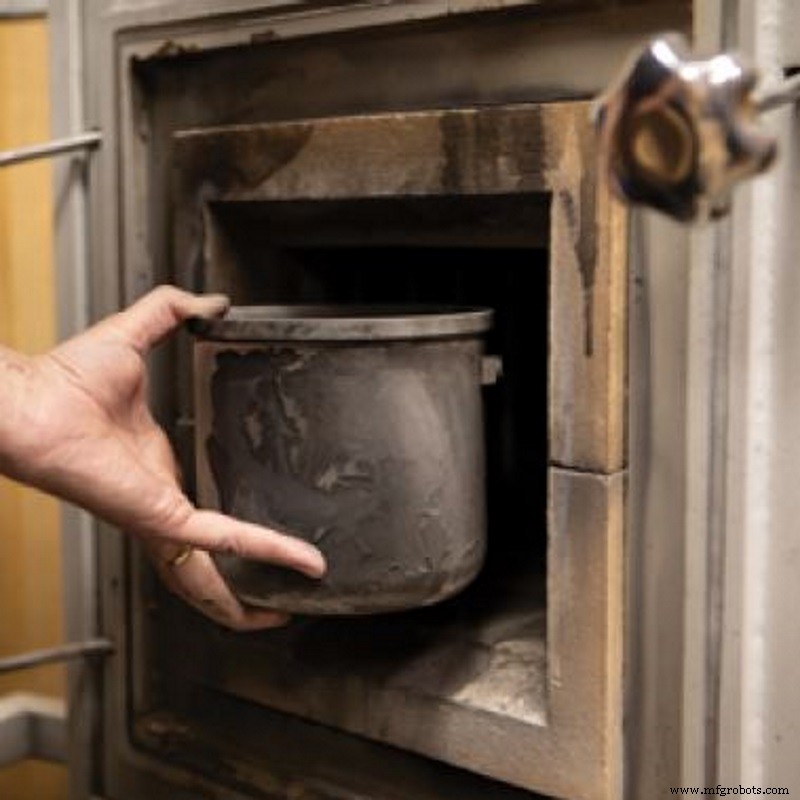
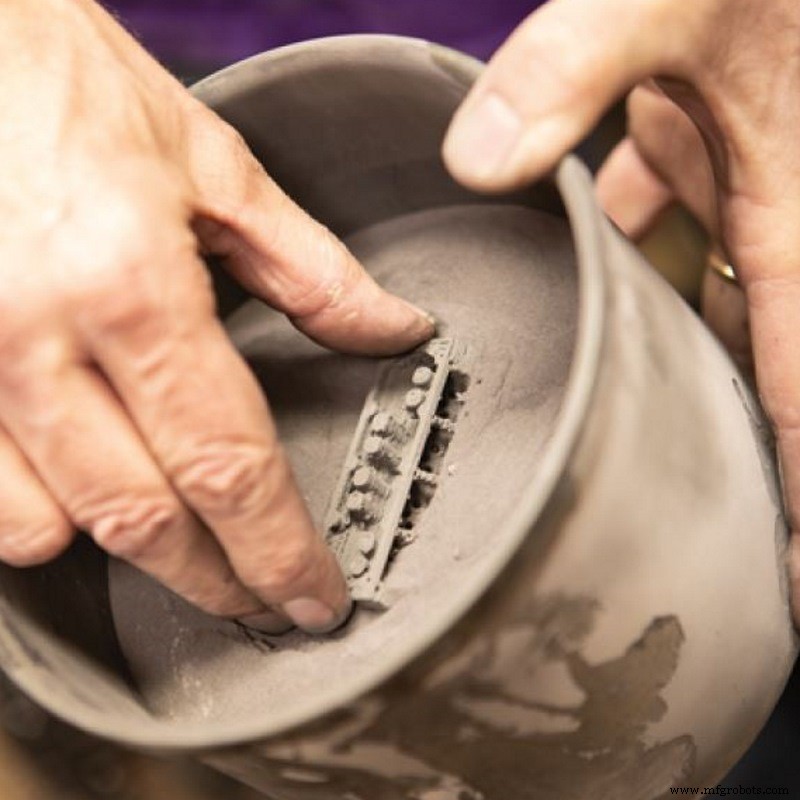
이미지 3: 소결 공정. 출처: The Virtual Foundry
진공/불활성 분위기 소결
준비물: 도가니, 내열 분말. 출력물 도가니에 넣고 분말 덮기(표면-도가니 간 ≥10mm). 로 투입.
TVF 권장 최대 소결 온도(개방/진공/불활성 공통):
| 소재 | 최대 소결 온도 |
|---|
| 청동 | 871 ℃ |
| 구리 | 1,074 ℃ |
| 316L | 1,260 ℃ |
| 인코넬 | 1,260 ℃ |
표 1: 소재별 최대 소결 온도
표 값은 가이드라인. 로 모델 등 조건에 따라 변동 가능. 표 외 필라멧은 실험용으로 데이터 미제공.
소결로 미보유 시 당사 문의 → 당사 시설 소결 가능 여부·조건 안내.
소결 완료 시 전기 전도성 등 순금속 실물성 발현. 샌딩·연마 후 용접 가공도 가능. 단, PLA 손실로 다공성·부피 수축·이방성 잔존. 기계적 물성은 소결 온도 유지 시간에 비례. 분말화·취성 = 시간 부족, 주름 표면 = 과소결.
Filamet 구리
Filamet 청동
Filamet
스테인리스 316L
Filamet
알루미늄 6061
후가공: 샌딩 & 연마
소결품은 금속처럼 샌딩·연마 가능하나 요령 필요.
- 수연마지로 출력 라인·미세 변형 제거(마찰열로 이물질이 기공 메움)
- 일반 샌딩페이퍼/3M 래디얼 디스크: 120#(3M 80#) 시작 → 모서리 등 예민부 변형 주의 → 전면 샌딩 후 상위 입도 반복(6~7단계, 3M 4회)
- 3000#로 마무리 광택 확보
- 플란넬로 세척 후 연마: 회전 공구 + 연마 디스크 + 연마 왁스 권장. 소량 왁스 도포, 일정 움직임으로 과열 방지
이 외 조각, 용융, 용접, 열간 평활화 가능.
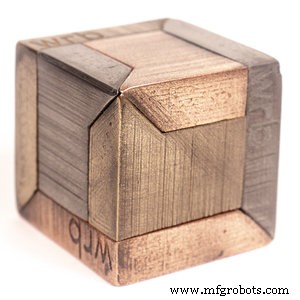
이미지 4: 연마된 구리 버킷. 출처: The Virtual Foundry
FDM 프린팅과 TVF 금속 필라멘트로 산업 분야까지 진출한 금속 적층 제조의 새로운 지평을 확인했습니다.



