3D 프린터 리트랙션 최적화: 설정 팁 및 모범 사례
출력 중 익스트루더가 필라멘트를 핫엔드로 밀어 넣으면 필라멘트가 녹아 노즐 구멍으로 압출됩니다. 이 과정에서 노즐 내부에 압력이 생성돼 플라스틱이 노즐 밖으로 밀려나옵니다.
그러나 익스트루더가 필라멘트 당김을 멈추면 노즐 내부 압력이 유지돼 내부와 외부 압력이 평형에 이를 때까지 소량의 용융 플라스틱이 계속 흘러나옵니다.
이 현상으로 인해 소재가 압출되지 않아야 하는 이동 이동 중에 소량의 소재가 계속 나와 부품 표면에 작은 물방울과 가는 실(스트링)이 생깁니다.
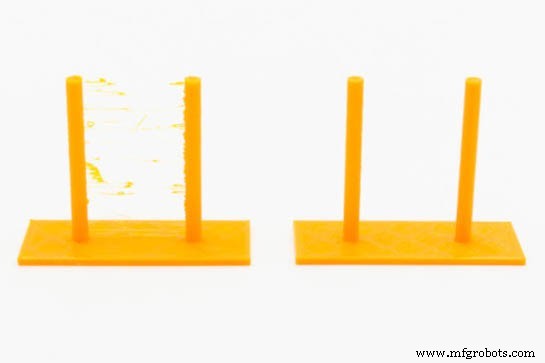
이미지 1: 잘못된 리트랙션 설정(좌)과 올바른 설정(우) 효과. 출처: Filament2print
이를 방지하기 위해 FFF 3D 프린터는 리트랙션(Retraction)이라는 메커니즘을 사용합니다. 이동 이동 수행 전 익스트루더가 소량의 필라멘트를 후퇴시켜 노즐 내부 압력을 해제합니다. 이동이 끝나고 압출 이동이 시작되면 익스트루더가 다시 소량의 필라멘트를 밀어 노즐을 프라이밍하고 내부 압력을 복원합니다.
출력 품질을 최대로 최적화하려면 각 소재별로 리트랙션 파라미터를 설정하는 것이 매우 중요합니다.
리트랙션 파라미터
기본 리트랙션 파라미터는 다음과 같습니다:
- 리트랙션 거리: 익스트루더가 후퇴시킬 필라멘트 길이. 값은 소재 유형 외에 익스트루더와 핫엔드 사이 거리에 따라 달라집니다. 다이렉트 익스트루더는 0.4~1.2mm 범위, 보우덴 시스템은 2~10mm 범위입니다. 보우덴 시스템 초기 리트랙션 거리 계산 경험칙: 보우덴 튜브 길이의 1% 사용. 예: 40cm 튜브면 4mm 사용. 핫엔드 사양을 확인해야 합니다. 많은 제조사가 자사 핫엔드 최대 리트랙션 거리를 명시합니다. 이 값 초과 시 잼 발생 가능성이 높습니다.
- 리트랙션 속도: 익스트루더 모터가 필라멘트를 후퇴시키는 속도. 너무 낮으면 부품 표면에 물방울 방지 안 되고, 너무 높으면 필라멘트 바이트(깨물림) 발생. 일반적으로 25~45mm/s 사이, 다이렉트 시스템에서 30mm/s, 보우덴 시스템에서 40mm/s가 가장 일반적인 값입니다.
- 디리트랙션(Deretraction) 거리: 필라멘트 후퇴 후 익스트루더가 압출할 필라멘트 양. 보통 필라멘트 리트랙션 거리와 같은 값 사용. 때로는 다른 값 필요, 특히 보우덴 시스템. 리트랙션 후 부품 표면에 작은 물방울 보이면 이 값 줄이고, 작은 틈 보이면 늘립니다. 일반적으로 5~10% 증감. 일부 소프트웨어는 '리셋 거리' 용어 사용: 이 값이 리트랙션 값으로부터의 증감분. 예: 리셋 거리 0이면 리트랙션과 디리트랙션 거리 동일, -0.2면 리트랙션 거리에서 0.2mm 뺀 값이 디리트랙션 거리.
- 디리트랙션 속도: 이동 중 필라멘트 압출 속도. 일반적으로 리트랙션 속도와 같거나 약간 낮은 값 사용.
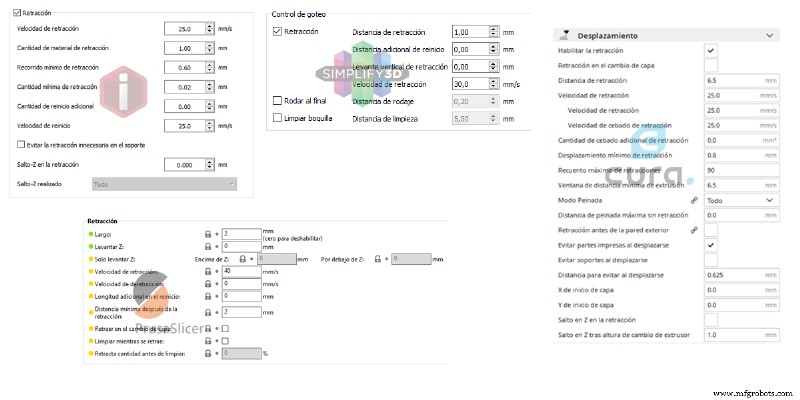
이미지 2: 다양한 라미네이팅 소프트웨어의 리트랙션 설정 섹션. 출처: Filament2print
이 기본 파라미터들 외에도 부품 품질에 영향을 주는 다른 파라미터들이 있습니다:
- 리트랙션 후 최소 이동 거리: 리트랙션이 수행되기 전 최소 이동 거리. 이동 거리가 매우 작을 때 불필요한 리트랙션 방지.
- 리프트, Z-리프트 또는 Z-홉: 0이 아닌 값 설정 시 리트랙션 수행 중 핫엔드가 지정된 거리만큼 상승했다가 이동 후 다시 하강. 부품 표면 자국 방지와 스트링 발생 예방에 도움. 보통 레이어 높이의 100~200%면 충분.
- 리트랙션 중 클리닝, 런인, 노즐 클리닝: 리트랙션 중 핫엔드 소량 이동으로 노즐 청심과 심(Seam) 숨김. 소프트웨어에 따라 체크박스 활성화나 값 설정 방식 다름.
모든 소프트웨어가 이 모든 파라미터를 포함하지는 않으며, 일부 파라미터는 소프트웨어마다 다르게 동작할 수 있습니다. 리트랙션 파라미터 값 수정 전 소프트웨어 매뉴얼을 참조해 각 파라미터 동작 방식을 이해해야 합니다.
리트랙션 파라미터 보정
파라미터가 여러 개라 적절한 조합을 단번에 얻기는 복잡합니다. 여러 단계 테스트를 반복해 올바른 값을 찾아야 합니다. 각 소재별로 리트랙션 파라미터를 독립적으로 조정해야 하며, 이를 위해 각 소재별 적정 출력 온도를 미리 결정해두어야 합니다.
먼저 적절한 리트랙션 속도와 거리를 구해야 하므로 나머지 파라미터는 비활성화하거나 사전 설정값으로 둡니다.
리트랙션 속도와 거리의 최적값은 이동 중 스트링이 나타나지 않는 최소값입니다. 다음 단계로 결정:
- 낮은 리트랙션 속도 설정, 바람직하게 25mm/s.
- 중간 리트랙션 거리 설정: 다이렉트 익스트루더 0.8mm, 보우덴 익스트루더 튜브 길이의 0.75%.
- 리트랙션 테스트 출력. 유명 파일 저장소에 여러 테스트 모델 있음.
- 결과 확인:
- 스트링 없으면 리트랙션 거리 절반으로 감소.
- 스트링 있으면 리트랙션 거리 50% 증가.
- 만족스러운 결과 얻을 때까지 반복.
어떤 경우든 다이렉트 익스트루더는 3mm 이하, 보우덴 시스템은 튜브 길이 5% 이하 거리 사용. 이 범위 내 만족스러운 결과 불가능하면 리트랙션 속도 5mm/s 높여 과정 반복. 리트랙션 속도 40mm/s 초과 사용은 권장하지 않음. 이 속도 도달 후에도 만족스러운 결과 없으면 가장 좋은 조합 선택.
일부 프린터와 필라멘트에서는 최적 속도와 거리 조합으로도 스트링을 완전히 제거하지 못할 수 있습니다. 이런 경우 "Z-리프트", "리트랙션 중 클리닝", "런인", "노즐 클리닝" 등 다른 기능 활성화로 스트링 최소화 또는 제거에 도움.
잘못된 리트랙션 설정 관련 문제
리트랙션 파라미터 값이 과도하게 높거나 낮을 때의 결과는 매우 다릅니다. 리트랙션 속도와 거리가 너무 낮으면 순전히 미관상 결과(부품에 스트링과 물방울 발생)만 초래하지만, 너무 높게 설정하면 히트브레이크 내부 잼으로 이어지는 경우가 많습니다. 리트랙션이 너무 길면 필라멘트 용융 팁이 히트브레이크 콜드 존에 도달해 팽창하며 막히기 때문입니다.
리트랙션 설정 후 잼 발생, 특히 장시간 출력 시에는 리트랙션 거리를 약간 줄여야 합니다.



