광학 계측이 제조 효율을 높이는 방법
최근 자동화와 결합된 광학 계측의 힘이 인정받고 있습니다. 계측 작업을 자동화하는 것이 왜 그렇게 중요한가요?
"계측을 공정으로 이동시키고 품질 연구실에만 두지 않으면 전반적인 품질이 향상되고 제조 자동화 자체도 더 효율적이 됩니다."라고 칼 자이스 인더스트리얼 메트롤로지 LLC(브라이튼, 미시건)의 로버트 와실레스키(Robert Wasilesky)는 말했습니다. "메트롤로지 옵티마이즈드 매뉴팩처링(MOM)은 확실히 우리가 보고 있는 트렌드입니다." 그는 계측이 제조를 가능하게 하는 것이 아니라(이미 잘 작동함), 더 잘 작동하도록 최적화한다는 점을 주의 깊게 지적했습니다.
광학 계측은 그 다양한 형태에서 자동화를 강화하는 최적의 방법이라고 그는 말합니다. 다른 방법들에 비해 속도 때문입니다. 광학 방식의 다른 장점으로는 자동차 차체 판금, 복합 부품, 섬세한 수술용 임플란트 같은 예민한 표면을 마킹하거나 변형시키지 않고 측정할 수 있다는 점입니다. 또 다른 예로 계측 장비를 사용해 로봇을 정밀하게 이동시켜 위치 정확도를 몇 밀리미터에서 100μm 이상으로 높일 수 있습니다.
MOM을 확장하려면 고객 교육을 확대해야 한다고 와실레스키는 말했습니다. 오늘날 제조 엔지니어들은 자신의 공장이 얼마나 더 최적화될 수 있는지 모를 수 있습니다.
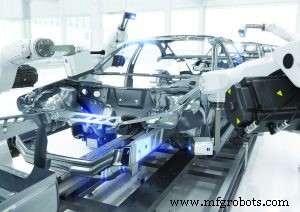
"자동차 분야에서 특히 메트롤로지 옵티마이즈드 매뉴팩처링을 통해 제조 효율을 비교적 비약적으로 높일 잠재력이 있다고 생각합니다."라고 그는 말했습니다. 이 개념이 제조업체들에게 닿고 있으며, 와실레스키는 계측 시장의 자동화 부문이 연간 약 20% 성장하는 반면 나머지 품질 관련 시장은 약 6% 성장한다고 언급했습니다. 이는 접촉 프로브 대비 광학 계측 방식에 대한 고객 수용도가 높아진 덕분이라고 보며, 이는 여러 대화에서 공유된 견해입니다. 기술이 향상되었고, 선택할 수 있는 광학 방법이 더 많아졌으며, 점점 더 빠른 컴퓨팅 플랫폼에서 호스팅되는 처리 소프트웨어가 획기적으로 개선되었습니다. "원리는 같지만 훨씬 더 능숙해졌습니다."라고 그는 말했습니다.
더 빠른 광학, 더 나은 알고리즘, 강력한 컴퓨팅의 수렴을 보여주는 좋은 예가 자이스 AIMax 클라우드 광학 3D 센서입니다. 구조광 시스템으로 분류되며, 프로젝터 하나와 센서 하나만 사용합니다. 이는 더 컴팩트한 센싱 헤드를 만들지만, 아마도 더 중요한 것은 시스템이 특징들을 빠르게 측정하도록 프로그래밍되어 있다는 점입니다. 일반적으로 0.5초 미만으로 구멍, 슬롯, 리벳, T-핀 등을 포인트 클라우드에서 측정합니다. 포인트 클라우드를 최종 결과로 제공하는 것이 아니라요. 이는 자동차 판금 및 BIW(바디 인 화이트) 구성품의 인라인 검사에 이상적인 시스템입니다. 와실레스키는 센서와 로봇 이동을 포함한 시스템이 식스 시그마 수준에서 300μm 이하의 측정 정확도를 제공할 수 있다고 밝혔습니다.
자이스는 근거리 측정 솔루션과 현장 외부 측정용으로 품질실 방문이 필요 없는 더 빠르고 광학적인 CMM 대체품도 제공합니다. AIBox는 CMM 수준의 정확도를 품질실 없이 얻기 위한 완전한 시스템입니다. AIBox는 표준 포토그래메트리 장치와 디지털 프린지 프로젝션 시스템을 모두 사용해 VDI 2634 표준에 따라 40μm 미만의 구면 오차를 측정할 수 있습니다. 최대 2000mm 크기, 1000kg 무게의 대형 부품까지 표준으로 측정 가능합니다.
자동화와 부품
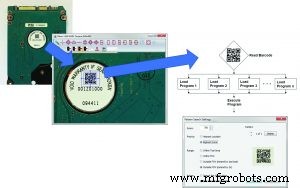
자동화 시스템에 내장하기에 가장 유용한 광학 계측 장치 중 하나는 정밀 이동 테이블 위의 비전 시스템입니다. 니콘 iNEXIV 시리즈가 그 예입니다. 측정 시스템에 카메라가 포함되어 있어 비전 작업에 쉽게 적용할 수 있으며, 오늘날 부품에 흔한 바코드나 QR코드 판독 같은 새로운 가능성을 열어줍니다. 니콘 메트롤로지(브라이튼, 미시건)의 제품 매니저 네이트 프로스트(Nate Frost)에 따르면, "부품 번호나 부품과 함께 동봉된 인쇄물의 텍스트 데이터도 읽을 수 있습니다." 이는 자동화를 다음 단계로 끌어올립니다. 바코드를 읽고 부품을 식별하면 장치가 올바른 측정 프로그램을 호출하고 결과를 해당 부품의 보고서에 자동으로 기록할 수 있기 때문입니다.
이는 스마트 팩토리와 산업용 사물인터넷(IIoT)이 지속적으로 발전함에 따라 특히 유용할 수 있습니다. "이는 전통적인 자동화 작업이 아닙니다."라고 프로스트는 말했습니다. "측정 시스템에 부품 자동 로딩은 모든 계측 공급업체가 수용할 수 있어야 합니다. [바코드 판독은] 대신 의사결정과 관련이 있습니다."라고 그는 말했습니다. 이는 인적 요소를 제거하면서 품질을 향상시킵니다.
효율적인 부품 프로그램 생성 방법도 마찬가지로 중요합니다. 업계의 일반적인 트렌드를 따라 CAD 모델을 오프라인으로 읽어 프로그램을 생성하는 기능이 이제 니콘의 CMM-Manager 3.6에 탑재되었습니다. 이는 니콘 비전 시스템용 지원 소프트웨어의 최신 버전입니다. "이전 소프트웨어는 조이스틱으로만 프로그램을 티칭(teach-in)했습니다."라고 프로스트는 말했습니다. "이것은 비디오 측정 프로그램에 꽤 새로운 기능입니다." 왜일까요? 접촉 프로브나 레이저 라인 센서의 오프라인 프로그래밍과 달리, 비디오 프로그램은 조명, 에지 효과, 반사면에서의 글린트(glint) 등 비디오 고유의 효과를 고려해야 하기 때문입니다. "시뮬레이션을 실행하고 검사 결과를 실시간으로 검증할 수 있습니다. 사실 CAD 모델이 더 완전할수록 검사 프로세스는 더 효율적이 됩니다."라고 프로스트는 말했습니다. "비전, 오토포커스 레이저, 로터리 인덱서, 촉각 입력을 통해 전통적인 비전 시스템으로는 볼 수 없는 특징과 형상도 측정할 수 있습니다."
왜 자동화 추진이 있다고 생각하냐고요? "공통 분모는 기업들이 인력과 운영을 슬림화하고 있다는 점입니다."라고 프로스트는 말했습니다. "직원들이 더 유연해지길 기대합니다. CNC 밀링과 계측 시스템을 모두 다룰 수 있길 원하죠. 이 현상을 전반적으로 보고 있지만, 특히 직원들이 만능이 되어야 하는 잡숍(job shop)에서 두드러집니다." 계측 자동화는 이를 훨씬 쉽게 만듭니다.
대량 생산 자동차
"광학 측정 기술의 정밀도와 속도가 자동화에 그렇게 좋은 이유입니다."라고 옌옵틱(Jenoptik, 로체스터 힐스, 미시건)의 영업, 마케팅, 서비스 부사장 안드레아스 블린트(Andreas Blind)는 동의했습니다. 옌옵틱은 주로 공정 내 제어용으로 다양한 계측 센서를 제공합니다. 에어 게이지, 접촉 게이징부터 고속 광학 센서까지 범위가 넓습니다. "각각 자리가 있습니다. 광학 기술은 더럽거나 기름진 환경에서는 잘 작동하지 않지만, 부품을 건드릴 수 없거나 속도가 필요할 때 훨씬 유연하고 특히 유용합니다."라고 그는 말했습니다.
옌옵틱의 옵틱라인(Opticline) 시리즈는 그림자그래프(shadowgraph)라는 기술을 고속 자동화 캐비닛에 패키징해 샤프트를 측정하는 좋은 예입니다. 그림자그래프 시스템은 축대칭이 아닌 회전 부품(캠축, 크랭크축 등) 측정에도 이상적입니다. 회사는 전 세계에 2500대 이상의 옵틱라인 시스템이 다양한 크기와 성능으로 설치되어 있다고 밝혔습니다. 예를 들어, 그 공장의 SPC 시스템 선택에 따른 빠른 모니터링을 위한 통계적 공정 관리(SPC) 인터페이스를 갖춘 옵틱라인 스테이션 시리즈가 있습니다. 정확도는 MPe로 보고되며, 직경 측정 시 (1.5 + L/200)μm까지, 측정 속도는 최대 80mm/s까지 나옵니다.
블린트에 따르면 공정 내 제어에서 광학의 또 다른 중요한 기능은 표면 결함 검출입니다. "우리의 옵티센스(Optisense) 기술은 독특한 센서, 조명, 자동화, 소프트웨어의 조합으로 부품 표면의 미세한 결함까지 검출합니다."라고 그는 말했습니다. 오늘날 연비와 배출가스 중시로 엔진 실린더 보어의 표면 결함 검출이 특히 중요합니다. 알루미늄 블록에서 더 두껍고 무거운 강철 슬리브를 대체하는 플라즈마 스프레이 보어의 등장으로 표면 결함 검출이 더욱 중요해졌습니다. "우리의 IPS 라인 보어 센서는 사용하는 센서 종류에 따라 4~150mm의 다양한 보어 크기로 제공됩니다."라고 블린트는 말했습니다. "30μm까지 결함을 검출할 수 있으며, 보통 자동화되어 있지만 반자동 버전도 있습니다."라고 그는 덧붙였습니다. 그는 자동화가 자동차 분야에 특히 중요하다고 강조했습니다. "우리 장비의 80%가 현재 자동차 분야로 나갑니다."라고 그는 말했습니다.
새로운 센서, 더 많은 자동화
계측 공급업체들에게 또 다른 불쾌한 현실은 품질 검사가 단순히 생산에서 손실된 시간, 비용으로 여겨진다는 점입니다. 이는 알리코나(Alicona, 그라츠, 오스트리아)의 사장 겸 CEO 슈테판 셰러(Stefan Scherer)의 말입니다. 그는 계측이 가치를 더할 수 있다고 말했습니다. "계측을 사용해 제조 공정을 사전에 개선하고 더 유연하게 만들 수 있음을 보여준다면 큰 차이를 만들 것이라고 생각합니다." 그는 특히 계측 결과가 성장하는 스마트 제조 또는 인더스트리 4.0 운동에 필수적이라고 믿습니다. "기계에 스마트 눈을 줘야 합니다."라고 그는 말했습니다.
알리코나는 포커스 베리에이션(Focus Variation)이라는 비교적 새로운 계측 원리를 기반으로 설립된 혁신적인 회사입니다. 이 기술은 제한된 초점 깊이를 사용해 고해상도 표면 데이터를 제공하는데, 공초점 이미징이나 광학 단면 촬영과 유사하지만 더 발전되어 컬러 데이터도 제공합니다. 표면 형상과 거칠기를 모두 측정하며, 특히 생산 현장에서 유용합니다. "우리 기술은 공차가 20μm 이하인 마이크로 또는 정밀 제조에서 작은 특징을 고정밀도로 측정하거나 상대적으로 작은 특징을 측정할 때 유용합니다."라고 셰러는 말했습니다. 최적 작동을 위해 포커스 베리에이션은 Ra 표면 거칠기 9나노미터 이상을 요구합니다. 데이터 속도는 초당 최대 170만 포인트입니다.
절삭 공구의 엣지 프렙(edge prep) 측정에서 처음 성공을 거둔 후, 회사는 제품을 확장하며 센서를 자동화했습니다.
자동화는 셰러의 스마트 눈 비전에 필수적이며, 회사는 협동 로봇(코봇, cobot)을 활용했습니다. 왜 코봇인가요? "더 높은 정밀도와 동시에 더 적은 볼륨으로의 전환을 봅니다. 예전에는 제조사가 백만 개 부품을 만들었을지 몰라도, 지금은 한 종류 부품 5만 개를 만든 뒤 다른 종류 7만 5천 개로 전환할 수 있습니다."라고 그는 말했습니다. 그는 코봇이 이런 유연한 제조 환경에서 작업자들을 지원해 유용하게 만들고 가치를 더한다고 믿습니다. "코봇을 모바일 플랫폼에 장착해 가공 센터로 더 쉽게 가져갈 수 있습니다."라고 그는 말했습니다. 사용자는 다음 부품 번호 세트를 만들기 위해 기계 설정을 위해 몇 가지 핵심 파라미터를 확인한 뒤 다음 작업으로 넘어갑니다.
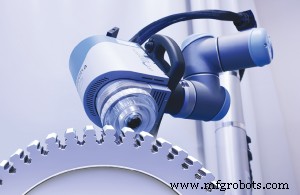
알리코나의 최신 제품은 정해진 애플리케이션용 두 가지 새로운 코봇 제품입니다. 하나는 긴 원형 공구용, 다른 하나는 터빈 디스크용입니다. 공구 솔루션은 휠이 달린 휴대용 플랫폼에서 9축 측정으로 엣지 프렙 측정 전문성을 확장합니다.
알리코나 디스크 솔루션에서는 부착된 측정 센서가 있는 로봇 팔을 조작자가 원하는 표면 위치로 이동시킵니다. 센서에 통합 조이스틱이 달린 두 개의 핸들이 장착되어 있습니다. 앱을 통해 스마트폰에 수동 또는 자동 정밀 위치 결정 및 측정을 위한 라이브 뷰가 표시됩니다.
표준 솔루션, 유연한 자동화
또 다른 일반적인 트렌드는 기존 계측 장치를 중심으로 표준 자동화 솔루션을 개발하는 것입니다. 계측 회사들은 이제 로봇, 인클로저, 지그를 통합한 표준 솔루션을 제공합니다. 보통 한 문제 클래스를 겨냥하며, 제조사의 처리량과 공차 요구사항에 맞춰 조정할 수 있습니다.
2014년 헥사곤 매뉴팩처링 인텔리전스(노스 킹스타운, RI)는 WLS(백색광 스캐너) 구조광 장치를 사용한 360 스마트 인라인 측정 시스템(360 SIMS)을 도입했습니다. 헥사곤에 따르면 WLS를 중심으로 구축된 인라인 시스템은 자동차 바디 인 화이트 생산에 이상적입니다. WLS는 인근 진동에 상대적으로 둔감해 밀리초 단위로 데이터를 수집하기 때문입니다. 360 SIMS는 갭-앤-플러시(gap-and-flush)나 구멍 같은 선택된 특징만 수집해 더욱 빠릅니다. 헥사곤 제품 매니저 아미르 그린보임(Amir Grinboim)에 따르면 그렇습니다.
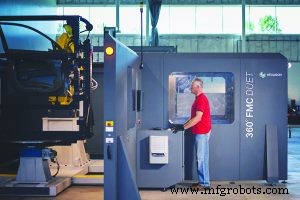
헥사곤은 2016년 9월 처음 소개된 360 플렉시블 측정 셀(360 FMC)로 인라인 제품을 확장했습니다. "기성 솔루션은 설치, 통합, 안전 프로토콜 통합 면에서 강력하고 비용 효율적입니다."라고 그린보임은 말했습니다. "한 번에 엔지니어링과 설계의 전체 비용을 줄여줍니다." 360 FMC의 안전 프로토콜은 ANSI RIA 15.06-2012 표준을 충족합니다. 부품 크기는 길이 2.2m, 무게 1500kg까지 가능합니다.
기본 360 FMC 구성은 헥사곤 WLS400A 센서를 장착한 단일 FANUC M-710iC/50 로봇이 있는 인클로저로, 코어뷰(CoreView) 소프트웨어 패키지로 구동됩니다. 선택한 구성에 따라 하나, 둘, 또는 세 개의 별도 턴테이블에 고정된 부품을 측정합니다. "모듈러하고 유연한 솔루션으로 고객이 셀을 계측뿐만 아니라 처리량 문제 해결에도 사용할 수 있게 합니다."라고 그린보임은 설명했습니다. "제조 수명 주기 전체에서 변화하는 조건에 적응하길 원했습니다." 고객은 주요 재설계나 재통합 없이 턴테이블을 추가하거나 줄일 수 있습니다. "턴테이블 추가 또는 제거가 플러그 앤 플레이입니다."
360 FMC는 부품에 레퍼런스 타겟이 필요하지 않으며, 보상 프로그램이 적용된 로봇 모션에 의존합니다. "특징 유형에 따라 100~150μm의 정확도로 측정하며, 이는 일반적인 자동차 판금 애플리케이션에 적합합니다."라고 그린보임은 말했습니다.



