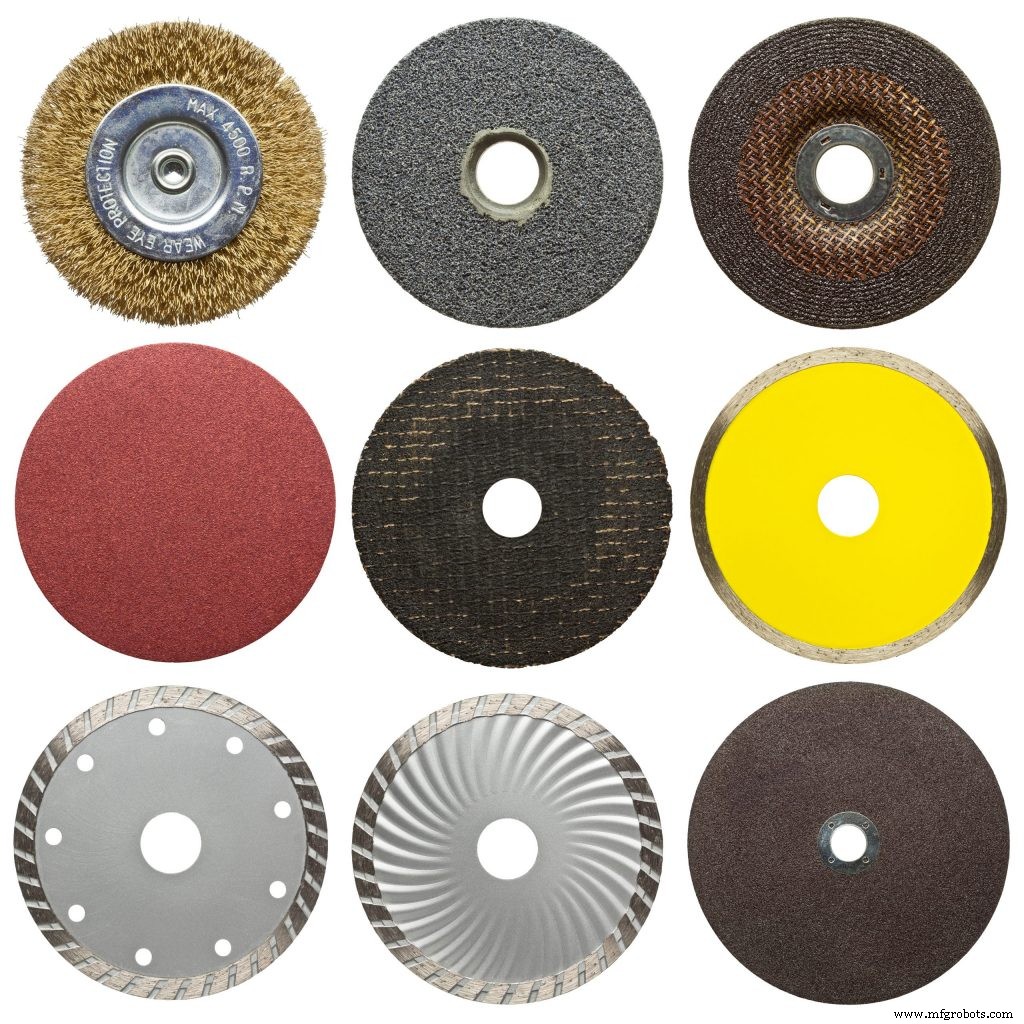
적절한 연마재(Ablesive) 선정 없이는 금속 가공 목표 달성이 어렵습니다. 수많은 변수가 복합적으로 작용하지만, 다음 핵심 원칙만 숙지해도 시행착오를 줄이고 원하는 결과를 얻는 데 큰 도움이 됩니다.
1. 연마재·공법이 모재에 미치는 영향부터 파악하라
출발점은 '이 연마재·공법이 이 모재에 부작용을 주지 않는가' 검증하는 것입니다.
스테인리스강: 연삭휠 발열로 변색 발생 가능. 도장 예정 부품이면 무방하나, 노출 부품이면 치명적. 표면 오염물질이 부동태 피막을 손상시켜 즉각 부식 유발 위험도 있음. 코팅/녹 제거 시 연삭 디스크 대신 로터리 브러시 권장. 브러시는 이물질 끼임(로딩) 적어 오염 위험 낮음.
교차 오염 주의: 탄소강에 쓴 와이어 브러시를 스테인리스강에 쓰면 안 됨(철분 오염).
알루미늄: 저융점 탓에 발열 공법 부적합. 열로 연마재에 알루미늄이 들러붙어 절삭입보다 높게 쌓이면(로딩) 연마 기능 상실. [1]
모재별 잠재 리스크 사전 인지가 성공률 제고와 의도치 않은 후가공 비용 절감의 지름길입니다.
2. 초기 비용 vs 수명: 총소유비용(TCO) 관점으로 보라
예산 압박이 연마재 선택에 영향을 주지만, 초기 단가만 보고 결정해선 안 됩니다.
저가 연마휠은 수명이 짧아 교체 빈도·인건비·다운타임 증가로 총비용 상승 가능.
세라믹 입자 연마재는 초기 단가 2배지만 수명도 2배 이상인 경우가 많음.
마모에 따른 성능 변화도 중요합니다. 지르코니아·세라믹 입자는 마모되며 자가 파쇄되어 절삭력 유지. 반면 알루미나 입자는 초기 절삭 빠르나 마모되며 급격히 저하. [2]
폐기 시점 판단도 비용 직결. 연마휠은 중심부 마모 전까지, 플랩 디스크는 에폭시/접착제 보일 때까지 사용 가능해 외관만 보고 조기 폐기하지 말 것.
3. 도장 전 표면 처리: 균일한 스크래치 패턴이 핵심
도장 예정 부품은 연마로 균일한 스크래치 패턴(거칠기)을 만들어 도막 밀착력 확보가 필수, 특히 지정 도막 두께 충족 시 더욱 중요.
사전 세정: 연마 전 표면 오염 완전 제거. 연마 블라스팅(인erte 매체 사용)으로 화학 반응 없이 세정. [3]
2단계(블렌딩): 라이트 그라인딩·블렌딩 디스크로 봉우리-골(Peaks-Valleys) 격차 최소화. 봉우리 간격 좁고 균일해야 도막 두께 균일, 도장 시간 단축. 봉우리 너무 깊으면 도료 과소비, 너무 얕으면 박리 위험.
초기부터 과한 조립 입도 사용 금물: 깊은 스크래치 생성→후공정에서 제거하느라 시간 낭비. 차라리 초기에 미세 입도로 시작해 공정 단축 도모.
오비탈 샌딩 디스크(2~3단계): 원형 패턴 생성. 후속 랜덤 오비탈 그라인더로 피크·밸리 분해해 패턴 저감.
스크랩/비중요 부품 선(先)테스트로 신규 연마재 성능 검증 후 본작업 투입이 정석입니다.
4. 엔지니어드 연마재(Engineered Abrasives) 블렌드 활용
정밀 연삭휠에 부적합한 합금·강종 가공 시, 블렌드 그레인 연마재가 대안이 됩니다.
심층 연구 사례: 시드 겔(SG) 소결 기술로 고순도 세라믹 알루미나(알루미나 나노입자 시드 주입 → 100~500nm 결정립 이질 구조 형성)로 제어된 파쇄율 연마입자 제조. [5]
타르가(Targa) 그레인 함량 100%, 50%, 30% 연삭휠 비교 테스트 결과: 30%/50%는 전 조건 유사 전력 소모. 100% 휠은 6~8% 높은 전력 소모했으나 대부분 공작물에서 문제 없음. 예외: 저열확산율 소재 가공 시 열손상(크랙) 유발 가능성. 종합적으로 100% 엔지니어드 휠이 일관된 고금속제거율로 마모 적은 고생산성 달성.
연마재 선택이 프로젝트 성패 가른다
신중한 연마재 선정은 총비용 절감, 공정 효율화, 소재별 부적합 연마재 사전 배제로 프로젝트 순항을 이끕니다. 소재·공정별 최적 조합 학습이 사후 오류 방지의 최선책입니다.