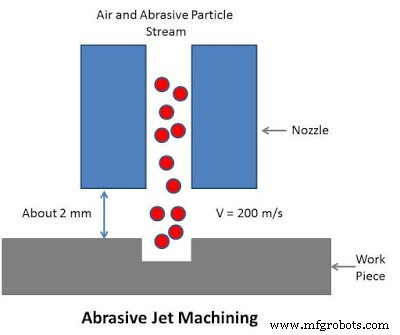
연마제 분사 가공(AJM): 원리, 장비, 응용, 장단점 상세 해설
연마제 분사 가공 (Abrasive Jet Machining)
오늘은 연마제 분사 가공의 원리, 작동, 장비, 응용, 장단점을 다이어그램과 함께 알아보겠습니다. 연마제 분사 가공은 주로 경화 금속 가공에 사용되는 비전통 가공 공정입니다. 이 공정에서 고속 연마 입자 초점 흐름이 공작물에 고속으로 충돌하도록 강제됩니다. 이 고속 연마 입자가 공작물에서 취성 파쇄 또는 침식으로 금속을 제거합니다.
원리 (Principle)
이 가공 공정은 연마 침식의 기본 원리로 작동. 고속 연마 입자가 경질/취성 공작물에 충돌하면 충돌 표면에서 일부 금속 제거. 이 금속 제거 공정은 금속의 취성 파쇄와 연마 입자에 의한 미세 절삭으로 발생. 이것이 연마제 분사 가공의 원리 공정입니다.
장비 (Equipment)
가스 추진 시스템 (Gas Propulsion System)
가공용 청결·건조 고속 공기/가스 공급이 주 목적. 주로 공기, 이산화탄소, 질소 등 사용. 압축기, 에어 필터, 드라이어로 구성. 가스 쉽게 구할 수 있어야 함. 먼저 압축기에서 가스 압축. 압축 가스 필터와 드라이어로 보내 먼지, 수분 등 불순물 제거. 깨끗한 공기 혼합실로 송입.
연마제 공급기 (Abrasive Feeder)
이름 그대로 혼합실에 연마 입자 공급. 50~60Hz 진동 체를 통해 공급되며, 체 진동과 진폭으로 혼합 비율 제어.
연마제 (Abrasive)
가공 공정 주 참여 입자. 높은 금속 제거율과 정밀도 필요. 주로 산화알루미늄, 탄화규소, 탄화붕소 등 사용. 연마 입자 선택은 공작물 재료, 가공 속도, 가공 환경에 따라 결정.
절단 노즐 (Cutting Nozzle)
연마 입자를 공작물로 유도하기 위해 절단 노즐 사용. 주로 탄화텅스텐 제작. 원형/사각 단면 모두 가능. 수명 보통 낮음(탄화텅스텐 약 30시간).
가공 챔버 (Machining Chamber)
공작물 주변 연마 입자 농도 제어하는 완전 밀폐 기밀 챔버. 사용된 연마 입자와 제거 재료 수집하는 진공 집진기 장착.
작동 (Working)
연마제 분사 가공 기본 개념은 연마 침식 또는 고속 연마 입자 금속 절단. 작동 과정 요약:
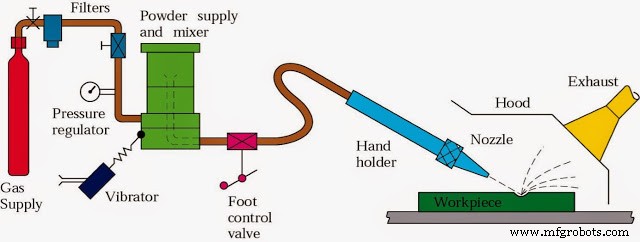 |
| 연마제 분사 가공 다이어그램 |
- 가스/공기 가스 압축기에서 압축. 밀도·압력 증가.
- 압축 가스 여과 장치로 송입. 먼지·부유 입자 제거.
- 건조기로 송입. 수분 흡수. 연마 분말 수분/오일 오염 방지.
- 깨끗·건조 가스 혼합실로 송입. 연마제 공급기에서 연마 입자 공급(약 50μm 그릿 크기).
- 고압 연마 입자 혼합 가스 노즐로 송입. 압력 에너지 운동에너지 변환. 노즐 이탈 연마 입자 속도 약 200m/s.
- 공작물과 노즐 스탠드오프 거리 약 2mm.
- 고속 연마 입자 공작물 충돌. 미세 절삭 작용 및 공작물 재료 취성 파쇄로 재료 제거.
응용 (Application)
- 경화 금속 드릴링 및 절단
- 유리, 석영, 사파이어, 운모, 세라믹 등 취성·열민감 재료 가공
- 전자 소자 제조
- 기계 부품 미세 홀 및 임계 구역 디버링
장점과 단점
장점 (Advantages)
- 높은 표면 조도
- 열민감 재료 가공 가능
- 진동 없음
- 타 비전통 공정 대비 초기 비용 낮음
- 박판 가공 용이
단점 (Disadvantages)
- 금속 제거율 낮음
- 연마 입자 공작물 내 매립(주로 연질 금속)
- 노즐 수명 제한적 → 빈번한 교체 필요
- 연마 입자 재사용 불가
- 연질/연성 재료 가공 불가
이상으로 연마제 분사 가공의 원리, 작동, 장비, 응용, 장단점을 다이어그램과 함께 알아보았습니다. 궁금한 점이 있으시면 댓글로 문의해 주세요. 유익했다면 소셜 네트워크에 공유하고, 더 많은 흥미로운 기사를 위해 웹사이트 구독해 주세요. 읽어주셔서 감사합니다.