초음파 가공(USM): 원리, 장비, 응용, 장단점 완벽 분석
초음파 가공 (Ultrasonic Machining)
오늘은 초음파 가공의 원리, 작동, 장비, 응용, 장단점을 다이어그램과 함께 알아보겠습니다. 초음파 가공은 취성 및 경질 재료 가공에 사용되는 비전통 가공 공정입니다. 이 공정은 1950년 EDM 표면 마무리를 위해 등장. 현재 낮은 비용, 무발열, 효과적 가공으로 많은 산업에서 금속 제거에 사용됩니다.
원리 (Principle)
초음파 용접과 같은 원리. 초음파파를 사용하여 저진폭 고주파 힘 생성 → 연마 입자 구동력 역할. 초음파 기계가 약 20,000~30,000Hz 주파수, 25~50μm 진폭 고주파 진동파 생성. 이 고주파 진동이 연마 슬러리 내 연마 입자에 전달. 연마 입자가 취성 공작물에 압입되어 접촉 표면에서 금속 제거.
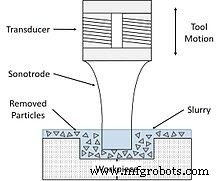
장비 (Equipment)
전원 (Power Source)
고주파 초음파파 필요 → 고주파 고전압 전원 공급 필요. 저주파 전압(60Hz)을 고주파 전압(20kHz)으로 변환.
자왜 변환기 (Magnetostrictive Transducer)
전기 신호 기계적 진동 변환 장치. 초음파 가공에 자왜형 변환기 사용. 니켈 또는 니켈 합금 제작.
부스터 (Booster)
변환기 생성 기계적 진동 증폭 → 혼(horn) 공급.
공구 (Tool)
연마 입자 압입 시 공구 취성 파손 방지 위해 강인·강력·연성 재료(강철, 스테인리스강 등)로 제작.
공구 홀더/혼 (Tool Holder or Horn)
공구-변환기 연결. 부스터 증폭 진동 공구 전달. 높은 내구 한계 필요.
연마 슬러리 (Abrasive Slurry)
수계 슬러리. 탄화규소, 산화알루미늄, 탄화붕소 등 연마 입자 사용. 슬러리 공급/회수 메커니즘도 USM에 사용.
작동 공정 (Working Process)
초음파 가공 기본 부품과 개념 이해. 재료 제거는 공작물 연마 입자 압입으로 수행. 작동 순서:
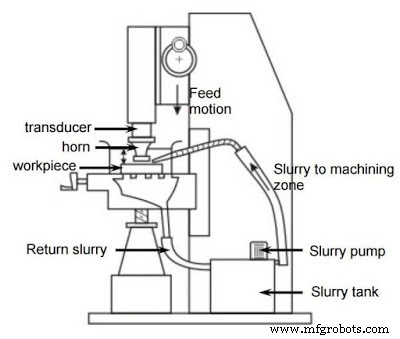 |
| 초음파 머신 다이어그램 |
- 저주파 전류 전원 공급 통과. 전기 장비 통해 고주파 전류 변환.
- 고주파 전류 변환기 통과. 변환기 고주파 전기 신호→고주파 기계적 진동 변환.
- 기계적 진동 부스터 통과. 부스터 고주파 진동 증폭 → 혼 공급.
- 혼(공구 홀더) 증폭 진동 공구 전달 → 공구 초음파 주파수 진동.
- 공구 진동 → 연마 입자 고주파 진동. 연마 입자 공작물 충돌 → 금속 제거.
응용 (Application)
- 탄화물, 세라믹, 유리 등 경질·취성 재료 가공
- 드릴, 와이어 드로잉 머신 등 금형·공구 가공
- 질화규소 터빈 블레이드 제작
- 다이아몬드 원하는 형상 절단
- ECM/EDM으로 가공 불가한 비전도성 경질 재료 가공
장점과 단점
장점 (Advantages)
- 경질 재료 쉽게 가공
- 공작물 발열 없음 → 가공 경화나 구조 변화 문제 없음
- ECM/EDM으로 가공 불가한 비전도성 금속/비금속 가공 가능
- 유의미한 크기 칩 형성 안 함
단점 (Disadvantages)
- 기타 기계적 공정보다 상당히 느림
- 공구 마모 높음(연마 입자 공작물·공구 모두 영향)
- 경질 재료만 가공 가능. 연성 금속 가공 불가
- 깊은 홀 드릴링 불가
이상으로 초음파 가공의 원리, 작동, 장비, 응용, 장단점을 알아보았습니다. 궁금한 점이 있으시면 댓글로 문의해 주세요. 유익했다면 소셜 네트워크에 공유하고, 더 많은 흥미로운 기사를 위해 웹사이트 구독해 주세요. 읽어주셔서 감사합니다.



