


산업기술

산업 제조
이 글에서는 끼워맞춤(Fit), 끼워맞춤 유형과 그 하위 유형, 뉴올 시스템(Newall System) 하의 끼워맞춤 분류, 기계공학에서 다양한 끼워맞춤 유형 명명법에 대해 논의합니다.
한 부품이 다른 부품에 삽입될 때 일정한 조임 또는 느슨함의 정도를 가진 두 부품 간의 관계를 끼워맞춤(Fit)이라고 합니다.
설계 제품은 때때로 기능을 수행하기 위해 서로 미끄러지거나 눌러 맞대야 하는 부품 형태로 제공됩니다. 그 결과, 부품 간의 치수 관계를 설명하기 위해 "끼워맞춤(fit)"이라는 용어가 사용됩니다. 이는 부품이 느슨한지 조임인지를 결정하여 미끄러짐 또는 눌러 맞춤 특성을 돕습니다. 끼워맞춤이 무엇을 의미하는지 이해하려면 아래에 정의된 몇 가지 용어를 이해해야 합니다.
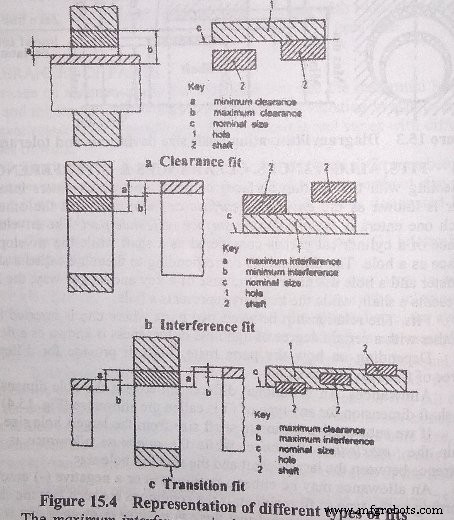
구멍 또는 축의 실제 한계에 따라, 인도 표준과 영국 표준에서의 끼워맞춤 유형은 다음 세 가지 주요 클래스로 나뉩니다:(Fig. 15.4).
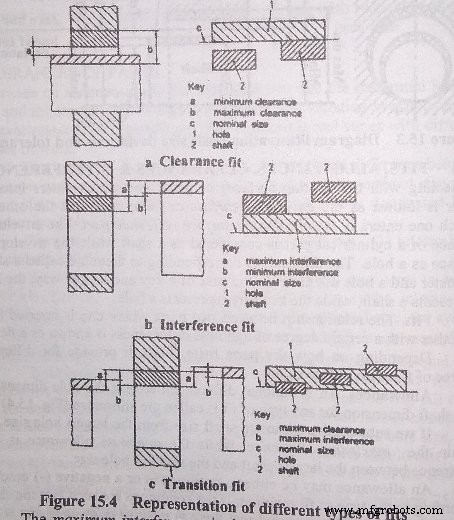
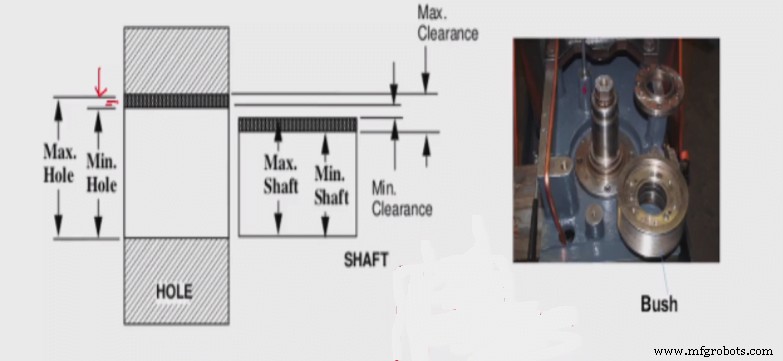
클리어런스 핏에서는 최대 가능 축과 최소 가능 구멍 사이에 양의 여유가 있습니다. 이러한 끼워맞춤에서 최소 틈새는 0보다 큽니다. 이러한 핏은 느슨한 이음매를 제공합니다. 즉, 축과 구멍 사이에 어느 정도의 자유도가 있어야 합니다.
10mm 볼트에 맞는 10mm 너트를 만든다고 가정해 봅시다. 그러나 인간과 가공 오차로 인해 내경이 9.98mm가 되었습니다. 결과적으로 너트가 볼트에 들어가지 않고 이음매가 망가집니다. 이 오류를 방지하기 위해 공차대를 사용합니다.
너트와 볼트의 공차가 약간이라도 맞도록 공차대를 정의하여 두 부품 간 호환성을 유지합니다.
이제 클리어런스 핏에 대해 이야기해 보겠습니다.
이 경우 구멍의 공차대와 축의 공차대 사이에 큰 간격이 있습니다.
따라서 구멍이 축보다 커서 두 맞물림 부품이 서로 회전하거나 미끄러질 수 있으면 클리어런스 핏이라고 합니다.
클리어런스 핏에서 구멍의 최소 크기는 항상 축의 최대 크기보다 큽니다.
어쨌든 축과 구멍을 조립하면 축이 구멍 안에서 쉽게 미끄러지면서 회전할 수 있는 틈새를 얻게 됩니다.
따라서 클리어런스 핏에서 러닝 핏과 슬라이딩 핏을 쉽게 만들 수 있습니다. 피스톤과 밸브를 생각해 보세요.
클리어런스 핏은 다음과 같이 세분화될 수 있습니다:
이 유형의 핏은 두 부품 사이에 아주 작은 틈새가 있어 거의 없지만, 미끄러지고 움직이는 부품에서 훨씬 더 높은 정밀도와 정확도를 제공합니다.
예시: 슬라이딩 기어, 자동차 조립품, 슬라이드 밸브, 클러치 디스크, 공작 기계 부품, 선반의 심압대 스핀들, 축 가이드 등.
구멍과 축 사이에 작은 틈새를 위해 이지 슬라이드가 사용됩니다. 이지 슬라이드는 비정기적 및 느린 정기적 운동 모두에 사용됩니다. 예시: 피스톤.
적당한 속도에서 회전 부품을 사용할 때 정밀도가 필요하지 않은 경우 러닝 핏을 사용해야 합니다. 러닝 핏은 큰 틈새를 가지며 큰 온도 변화, 높은 회전 속도, 큰 저널 압력을 포함합니다. 예시: 기어, 커플링.
이 유형의 핏은 정밀한 요구 사항을 위해 매우 가깝고 최소한의 틈새를 제공하며, 윤활유의 도움으로 힘을 가하지 않고 부품을 조립할 수 있고 자유롭게 회전 및 미끄러질 수 있습니다. 예시: 축 가이드, 롤러 가이드 등.
루즈 러닝 핏은 고속 회전 부품에 사용되며 정밀도가 중요하지 않을 때 더 큰 틈새를 가집니다. 예시: 래치, 피벗, 열, 부식 및 오염의 영향을 받는 부품 등.
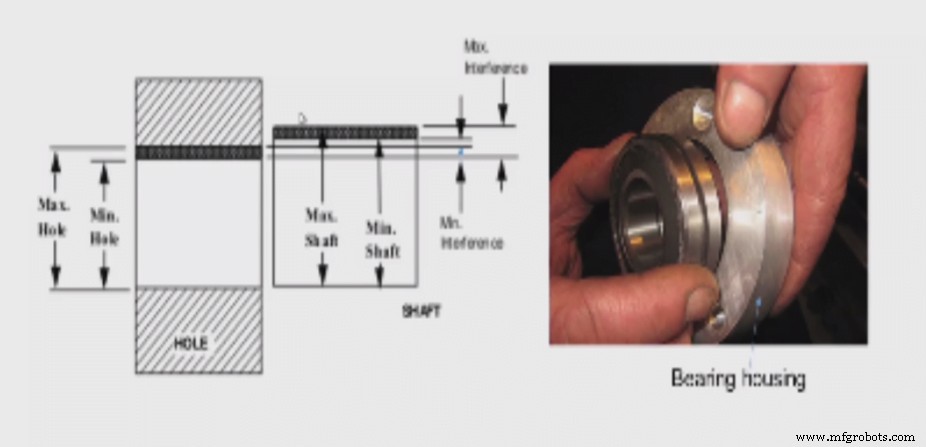
인터피어런스 핏에서는 축의 공차대가 구멍의 공차대를 초과합니다. 이는 축이 크고 구멍이 작다는 것을 의미합니다.
이 둘을 조립하고 분해하려면 큰 힘이 필요하므로 망치를 사용합니다. 또 다른 방법은 유압 프레스를 사용하여 축을 구멍에 밀어 넣는 것입니다.
인터피어런스 핏에서는 최대 구멍과 최소 축 사이에 음의 여유(allowance) 또는 간섭이 있으며, 축이 구멍보다 큽니다.
인터피어런스 핏은 다음과 같이 분류될 수 있습니다: (1) 힘 끼워맞춤(Force fit), (2) 타이트 핏(Tight fit), (3) 드라이빙 핏(Driving fit).
높은 간섭 끼워맞춤을 달성하기 위해 부품을 매우 높은 온도로 가열한 후 구멍과 조립합니다. 맞물림 부품에 외부 힘이 필요합니다.
예시: 기어, 축 등.
힘 끼워맞춤보다 최소한의 간섭을 제공합니다.
예시: 컨베이어의 계단 풀리, 공작 기계의 원통 연삭 등.
중간 정도의 간섭이 필요하며, 냉간 또는 열간 단조를 위해 더 큰 힘으로 조립할 수 있습니다. 드라이빙 핏은 타이트 핏보다 더 신뢰성이 높습니다.
예시: 축, 기어, 부시 등.
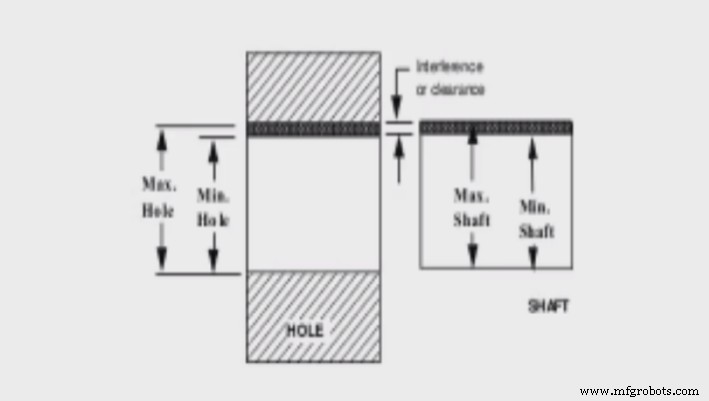
트랜지션 핏은 앞의 두 클래스 사이의 경우를 다룹니다(Fig. 15.4). 트랜지션 핏을 사용하면 간섭이나 틈새 중 어느 것도 보장되지 않습니다. 즉, 트랜지션 핏으로 맞물리는 한 쌍의 부품은 간섭으로 맞물릴 수 있지만, 같은 핏의 다른 쌍은 틈새 끼워맞춤이 될 수 있습니다.
트랜지션 핏에서는 축의 공차대가 구멍의 공차대 하한과 중간 사이에 위치하여 구멍이 축보다 작음을 나타냅니다.
이 핏을 만들기 위해 축이 구멍에 들어갈 때 약간의 압력을 가해야 합니다. 이를 푸시 핏(Push Fits)이라고도 합니다. 트랜지션 핏은 두 맞물림 부품 사이의 높은 정밀도와 정확한 정렬을 가집니다. 예: 축 키.
트랜지션 핏은 다음과 같이 분류될 수 있습니다: (1) 힘 끼워맞춤, (2) 타이트 핏, (3) 링 핏(Wringing fit), (4) 푸시 핏(Push fit).
뉴올 시스템 하의 네 가지 끼워맞춤 유형은 다음과 같습니다:
러닝 핏은 움직이는 베어링 쌍을 위한 매끄럽고 쉬운 핏입니다. 슬라이딩 또는 러닝 핏의 경우, 윤활유 막이 형성될 수 있도록 축 직경이 충분히 작아야 합니다. 평균 베어링 길이의 경우, 베어링 직경 25mm당 0.025mm의 여유면 충분합니다.
푸시 핏에서는 가벼운 손 압력으로 하나가 다른 하나에 조립될 수 있습니다(위치 결정 플러그, 다월 등), 축이 회전할 만큼 충분한 틈새는 없습니다.
드라이빙 또는 프레스 핏에서는 손 망치나 중간 압력으로 하나가 다른 하나에 조립될 수 있습니다. 키가 있는 풀리를 축에 고정하는 데 필요한 반영구적인 핏을 제공합니다.
힘 끼워맞춤은 축을 구멍에 밀어 넣기 위해 큰 압력이 필요하거나 구멍을 가열하여 팽창시킨 후 축에 수축시켜 끼웁니다. 따라서 열 끼워맞춤(Hot fit)이라고도 합니다. 이 유형의 핏은 두 부품이 서로 움직이지 않도록 단단히 고정해야 할 때 사용됩니다. 힘 끼워맞춤에서 축은 확실히 구멍보다 큽니다. 철도 및 전차 바퀴, 수레 바퀴는 이 방법으로 장착됩니다.
일반 한계 시스템에서 원하는 핏을 얻기 위해 한계를 어떤 기준으로 정할지 결정해야 합니다. 부품 크기를 변화시키는 두 가지 구별되는 시스템이 있습니다: 구멍 기준제(Hole basis)와 축 기준제(Shaft basis).
한계 시스템이 구멍 기준제에 있다고 할 때는 구멍이 고정 부재이고 축의 크기를 변화시켜 다른 핏을 얻는 경우입니다. 이 구멍 시스템에서 동일 정밀도 등급과 동일 기본 크기의 모든 핏 유형에 대해 구멍의 상한과 하한은 일정합니다.
한계 시스템이 축 기준제에 있다고 할 때는 축이 고정 부재이고 구멍의 크기를 변화시켜 다른 핏을 얻는 경우입니다. 이 축 시스템에서 동일 정밀도와 등급, 동일 기본 크기의 모든 핏에 대해 축의 상한과 하한은 일정합니다. 구멍 기준제와 축 기준제 모두 Fig. 15.5에 예시되어 있습니다.
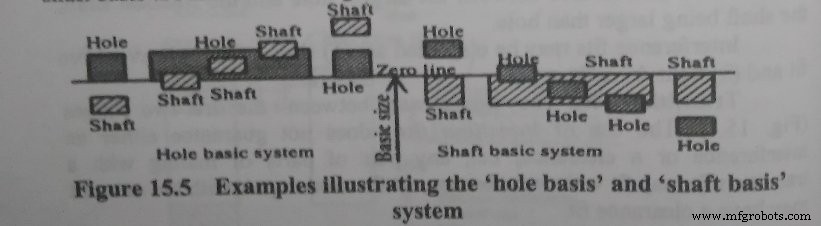
모든 현대 한계 시스템은 구멍 기준제를 채택하는데, 주된 이유는 축의 크기를 변화시키는 것이 구멍의 크기를 변화시키는 것보다 쉽기 때문입니다. 공학적 작업에서 대부분의 구멍은 드릴과 리머 또는 유사한 공구로 제작되며, 구멍 크기를 변화시키려면 다양한 크기의 매우 많은 공구가 필요합니다. 구멍 기준제를 사용하면 특정 직경의 모든 구멍에 한 크기의 리머만 있으면 충분합니다. 그러나 일부 경우에는 축 기준제 시스템이 구멍 기준제보다 더 유리할 수 있습니다.
두 맞물림 면 또는 부품을 다룰 때, 하나가 다른 하나에 들어가는 것을 피포면(Enveloped surface) 또는 수부(Male part)라고 하고, 하나가 들어가는 쪽을 피포되는 면(Enveloping surface) 또는 암부(Female part)라고 합니다. 원통 부품의 피포면은 축으로, 피포되는 면은 구멍으로 간주합니다. 이에 해당하는 치수를 축 직경과 구멍 직경이라고 합니다. 키와 키홈의 경우 키가 축을, 키홈이 구멍을 나타냅니다.
한 부품이 다른 부품에 일정한 조임 또는 느슨함의 정도로 삽입되는 두 부품 간의 관계를 끼워맞춤(Fit)이라고 합니다. 부품이 어떻게 맞물리는지에 따라 핏은 다양한 정도의 이동 자유도를 제공할 수 있습니다.
어떤 유형의 핏이든 구멍 치수와 축 치수 사이의 의도적인 차이를 여유(Allowance)라고 합니다(Fig. 15.4). 최소 축 크기를 최대 구멍 크기에서 빼면 최대 여유를 얻고, 최대 축 크기와 최소 구멍 크기의 차이가 최소 여유입니다.
여유는 요구되는 핏 유형에 따라 양(+) 또는 음(-)의 값일 수 있습니다. 축이 구멍보다 작으면 양의 여유가 있다고 하고, 축이 구멍보다 크면 음의 여유가 있다고 합니다.
구멍 직경이 축 직경보다 커서 부품 간 상대 운동을 허용하는 구멍과 축 직경의 양의 차이를 틈새(Clearance)라고 합니다(Fig. 15.4 참조).
구멍의 최대 한계 크기와 축의 최소 한계 크기의 양의 차이를 최대 틈새라고 합니다. 마찬가지로, 구멍의 최소 한계 크기와 축의 최대 크기의 양의 차이를 최소 틈새라고 합니다.
평균 틈새(Mean clearance)는 최대 틈새와 최소 틈새의 산술 평균입니다.
축 직경이 구멍 직경보다 큰 구멍과 축 직경의 음의 차이를 간섭(Interference)이라고 합니다(Fig. 15.4 참조).
축의 최대 한계 크기와 구멍의 최소 한계 크기의 음의 차이를 최대 간섭이라고 합니다. 마찬가지로, 축의 최소 한계 크기와 구멍의 최대 한계 크기의 음의 차이를 최소 간섭이라고 합니다. 평균 간섭은 최대 간섭과 최소 간섭의 산술 평균입니다.
다양한 끼워맞춤 유형을 어떻게 명명하는지 이해하는 것은 제품을 조립하기 위해 올바른 끼워맞춤 유형을 선택하는 데 도움이 되므로 중요합니다.
국제표준화기구(ISO)에 따르면, 영숫자 코드가 특정 핏을 명명하고 핏의 공차를 나타냅니다. 코드의 알파벳 부분은 구멍 또는 축을 나타냅니다.
대문자로 된 코드는 구멍을, 소문자로 된 코드는 축을 나타냅니다. 예를 들어 H7/h6은 사용된 문자에 따라 구멍(H7)과 축(h6)의 공차 범위를 각각 나타냅니다. 이 코드를 통해 엔지니어는 구멍과 축의 상한 및 하한 크기 한계를 식별할 수 있습니다.
끼워맞춤의 정의부터 다양한 유형, 명명 규칙, 관련 모든 용어까지 모든 세부 사항을 다루었습니다. 이 글이 마음에 드셨기를 바랍니다. 친구들과 공유하고 아래 댓글로 피드백을 남겨주세요.
산업기술
3D 프린팅이라는 용어는 부품을 층별로 쌓아 올리는 여러 제조 기술을 포괄합니다. 각 기술은 플라스틱과 금속 부품을 형성하는 방식이 다르며 재료 선택, 표면 마감, 내구성, 제조 속도 및 비용에서 차이가 있을 수 있습니다. 3D 프린팅에는 여러 유형이 있으며, 다음이 포함됩니다: 광경화성 수지 적층 조형(SLA) 선택적 레이저 소결(SLS) 융합 증착 모델링(FDM) 디지털 광처리(DLP) 멀티 제트 퓨전(MJF) PolyJet 직접 금속 레이저 소결(DMLS) 전자빔 용융(EBM) 애플리케이션에 적합한 3D 프린팅 공정을
지지 타워는 산업 및 제조 기업이 수평뿐만 아니라 수직으로도 작업할 수 있게 합니다. 지지 타워는 벌크 식품을 높여 일반적인 곤충과 습기 위험을 줄일 수 있습니다. 트럭에서 저장소로 제품을 옮기거나, 직원이 현장 접근하기 어려운 위치에 도달하도록 도울 수 있습니다. 지지 타워는 대형 시설에서 수많은 목적을 수행해 효율성과 품질 보증을 개선할 수 있습니다. 일반적인 지지 타워와 용도 많은 산업이 지지 타워를 사용해 현장 공정을 효율화합니다. 농업 산업은 예를 들어 곡물 이송·저장, 물 보관, 가공 시설 대형 덕트웍 시스템 지지에 타