머신 몰딩(기계 주형): 유형·공정·이점 및 한계 완벽 분석
머신 몰딩(Machine Moulding)은 주형 제작 공정(모래 다짐·패턴 인발)을 기계 장치로 자동화해 대량 생산에 적합하도록 한 주조 공법입니다. 수작업(Hand moulding) 대비 치수 정밀도·생산성·작업 환경이 획기적으로 개선됩니다.
1. 수작업 vs 기계 주형 비교
| 항목 | 수작업 | 기계 주형 |
|---|
| 적용 수량 | 소량·단품 | 대량·반복 생산 |
| 소요 시간 | 긺 | 짧음(단위 면적당 산출량 ↑) |
| 치수 정밀도 | 기술자 숙련도 의존 | 공차 내 고정밀도 구현 |
| 주물 중량 | 여유 있게 설계 | 정밀도 높여 경량화 가능 |
| 작업자 숙련도 | 고숙련 필요 | 반숙련도 가능 |
| 비용(대량 시) | 고비용 | 저비용 |
2. 기계 분류: 다짐 방식별
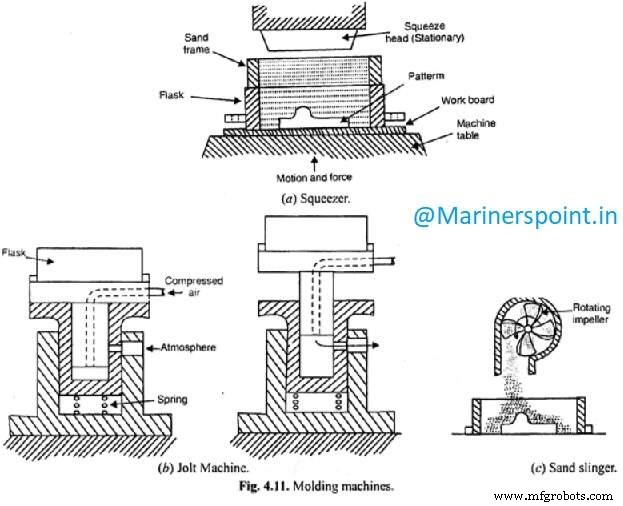
① 스퀴저 머신(Squeezer Machine)
- 원리: 테이블 상승으로 플라스크 내 모래를 상부 스퀴즈 헤드(플래튼)와 압착.
- 탑 스퀴저/보텀 스퀴저 구분.
- 한계: 상부 밀도 높고 하부로 갈수록 낮아짐 → 주형 깊이 150 mm 이하 권장.
② 졸트 머신(Jolt Machine)
- 원리: 플라스크 장착 테이블을 30~80 mm 들어 올렸다 낙하(졸팅) → 관성력으로 모래 다짐.
- 파팅 면·패턴 주변 밀도 높으나 상부 밀도 낮음 → 상부 보충 다짐 필요.
- 수평 면 주형에 유리.
③ 졸트-스퀴저 머신(Jolt-Squeeze Machine)
- 졸팅(패턴 면 밀도 확보) → 스퀴징(전체 균일 밀도) 순차 수행.
- 고압형은 플라스크 전 구간 최대 경도·균일 밀도 실현.
④ 샌드 슬링어(Sand Slinger)
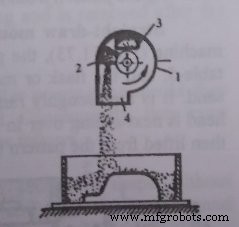
- 원리: 고속 회전 임펠러(블레이드)가 모래를 500~2,000 kg/min 속도로 분사·충격 다짐.
- 모래 속도 제어로 경도 조절 가능, 중대형 주형에 최적.
3. 기계 분류: 패턴 인발 방식별
① 스트레이트 드로(Straight-Draw)
패턴 고정 → 플라스크 적층·다짐 → 스트리핑 핀으로 플라스크 들어 올려 패턴 분리.
② 스트리핑 플레이트(Stripping-Plate)
패턴과 플라스크 사이에 패턴 형상 리세스 가진 스트리핑 플레이트 삽입 → 패턴만 하향 인발, 플레이트가 주형 지지.
③ 턴오버(Turn-over)
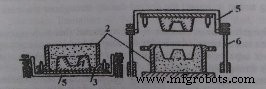
대형·높은 주형, 취약 돌기 부위 보호. 작업대+플라스크 180° 회전 후 핀이 패턴만 인발.
4. 장점 요약
- 대량 생산 최적화
- 작업자 피로·수작업 지연 감소 → 원가 절감
- 반숙련 인력 투입 가능
- 고생산성·고품질·저불량
5. 한계
- 대형·복잡 형상 적용 곤란
- 다품종 소량 생산 시 설비 투자비 회수 어려움
- 특수 주형 공법 대응 유연성 부족
6. 핵심 MCQ 풀이(발췌)
- 모래 다짐 전용 머신 → 샌드 슬링어 (관성 이용)
- 샌드 슬링어 밀도 결정 요인 → 관성(Inertia)
- 얕은 패턴용 → 스퀴즈 머신
- 동력원 아닌 것 → 모래 관성 (압축공기·유압·전자석은 동력원)
- 스퀴즈 머신에서 몰드 에지도 다져짐 → 참(True)
- 머신 몰딩 주 대상 → 소형 주물
- 영구 금형 주조 탕입 방식 → 중력(Gravity)
- 게이팅 시스템 매치 플레이트 일체화 → 머신 몰딩
7. 결론
머신 몰딩은 반복·대량 생산 현장에서 시간·노력·비용을 절감하는 핵심 기술입니다. 스퀴저·졸트·졸트-스퀴즈·샌드 슬링어 등 다짐 방식과 스트레이트 드로·스트리핑 플레이트·턴오버 등 인발 방식을 조합해 최적 라인을 구성할 수 있습니다.



