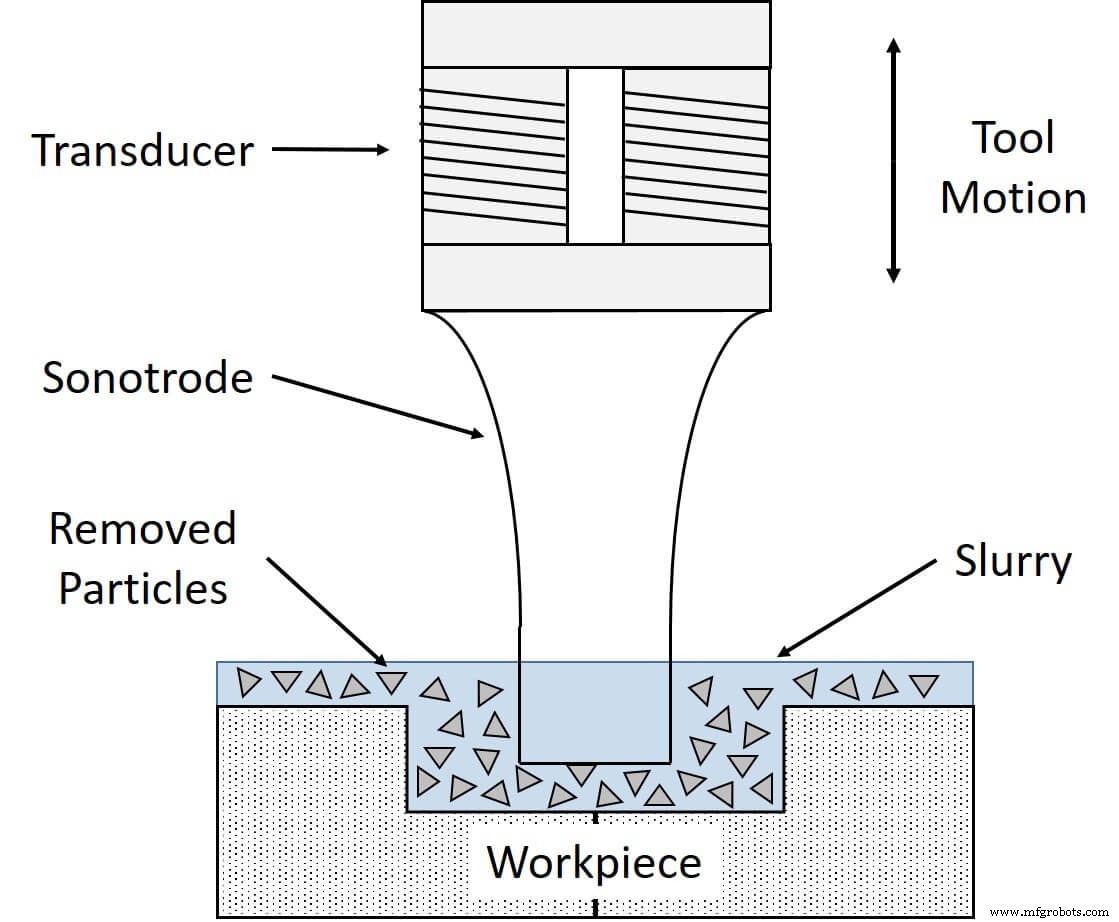
초음파 가공(Ultrasonic Machining)은 산업계에서 널리 사용되는 비전통적인 절삭 가공 공정으로, 취성 및 고경도 소재 가공에 특화되어 있습니다. 높은 정밀도 덕분에 중요 부품 가공에 권장되는 방식입니다. 본 글에서는 초음파 가공 공정, 작동 원리, 핵심 부품, 장단점을 자세히 다룹니다.
초음파 가공의 정의
초음파 가공은 단단하고 부서지기 쉬운 소재 가공에 특화된 비전통적 가공 공정입니다. 세라믹 가공에도 널리 사용됩니다.
레이저 빔 가공, 방전 가공 등 다른 비전통적 가공 공정과 달리 초음파 가공은 열이나 잔류 응력을 발생시키지 않습니다. 이 때문에 세라믹과 취성 부품을 파손 없이 쉽게 가공할 수 있습니다.
초음파 가공은 고주파로 진동하는 공구와 연마 입자가 결합하여 공작물에서 소재를 제거하므로 초음파 진동 가공(ultrasonic vibration machining)이라고도 합니다.
초음파 머신의 핵심 부품
초음파 머신에는 주로 다섯 가지 핵심 부품이 있습니다.
전기기계식 트랜스듀서(Electromechanical Transducer)
소노트로드(Sonotrode)
제어 장치(Control Unit)
연마 슬러리(Abrasion Slurry)
연마 건(Abrasion Gun)
전기기계식 트랜스듀서
전기기계식 트랜스듀서는 제어 장치에 연결됩니다. 제어 장치에는 28~40kHz 범위의 고주파에서 교류를 진동시키는 전자 발진기가 있습니다.
트랜스듀서는 진동하는 전류를 기계적 진동으로 변환합니다. 초음파 머신에는 주로 두 가지 유형의 트랜스듀서가 사용됩니다.
압전 트랜스듀서(Piezoelectric transducer)
자기수축 트랜스듀서(Magnetostrictive transducer)
소노트로드
트랜스듀서는 소노트로드를 고주파 저진폭으로 구동합니다. 소노트로드 한 끝은 트랜스듀서에 연결되고 다른 끝에는 공구가 장착됩니다. 소노트로드는 저탄소강으로 제작됩니다.
제어 장치
제어 장치는 전력을 전달합니다. 고주파에서 교류를 생성하는 전자 발진기가 내장되어 있습니다.
연마 슬러리
산화알루미늄, 탄화규소, 탄화붕소 같은 연마재를 물과 혼합하면 연마 슬러리가 됩니다. 물 비율은 20~60%입니다.
연마 건
연마 건은 소노트로드와 공작물 사이에 연마 입자와 물 혼합물을 제어된 압력으로 공급합니다.
초음파 가공 공정의 작동 원리
초음파 가공은 자기수축(Magnetostriction) 현상으로 공작물에서 소재를 제거합니다. 이는 자기장이 가해질 때 자성 물질의 크기와 형상이 변하는 현상을 의미합니다.
제어 장치/전원 장치가 고주파에서 교류를 트랜스듀서에 공급합니다. 트랜스듀서는 전기 에너지를 기계적 진동으로 변환합니다.
소노트로드가 진동하며 공작물에 압착되면 연마 슬러리가 소노트로드와 공작물 사이로 흐릅니다. 소노트로드 진동의 충격과 연마 입자-공작물 표면 간 마찰이 공작물 표면에서 원하는 금속 입자를 떼어냅니다.
가공 시간은 공작물의 경도와 인성, 연마 입자 크기, 소노트로드 진동 진폭, 연마 슬러리 내 물 비율에 따라 달라집니다. 초음파 가공의 매끄러움과 정밀도는 소재의 경도와 인성에 좌우됩니다. 연질 금속은 매우 매끄럽고 정밀한 가공이 가능하지만, 경질 취성 금속은 거친 표면이 형성됩니다.
초음파 가공의 종류
초음파 가공 공정에는 두 가지 유형이 있습니다.
회전 초음파 가공(Rotary Ultrasonic Machining)
화학 보조 초음파 가공(Chemical Assisted Ultrasonic Machining)
회전 초음파 가공
회전 초음파 가공에서는 공구가 수직 중심선을 따라 진동합니다. 연마 슬러리를 사용하지 않습니다. 대신 공구 팁에 다이아몬드를 함침시켜 공작물을 연삭합니다. 이 공정은 세라믹, 석영 등 가공에 적합합니다. 연마 슬러리가 구멍 끝까지 도달할 필요가 없으므로 깊은 구멍 가공도 가능합니다.
화학 보조 초음파 가공
화학 보조 초음파 가공은 기존 초음파 가공과 유사하지만 연마 슬러리 형성 시 물 대신 불산 같은 화학약품을 사용합니다. 이는 기존 초음파 가공보다 더 빠른 소재 제거율과 더 나은 표면 조도를 제공합니다.
초음파 가공의 응용
취성 및 고경도 소재 가공
정밀도가 중요한 부품 가공
홀 및 슬롯 프로파일링
유리 및 세라믹 가공
작고 복잡한 가공이 중요한 전자기계 부품
조각 및 나사 가공
고경도 소재의 슬라이싱 및 브로칭
초음파 가공의 장점
고경도 취성 소재 가공 가능
작고 복잡한 형상 가공 가능
유리를 파손 없이 가공 가능
가공 중 금속의 물리적 특성 변화 없음
상대적으로 저비용으로 고정밀도 달성 가능
열 발생 없음으로 부품 형상 변형 없음
도체 및 비도체 금속 모두 가공 가능
고숙련 기술자 불필요
정밀 공차 부품 생산 가능
초음파 가공의 단점
소재 경도 45 HRC 이상이어야 초음파 가공 가능
생산 속도 매우 느림. 대량 생산 부적합
소재 제거율 낮음
소노트로드 마모율 높음
연마 입자가 구멍 끝까지 도달 못 해 깊은 구멍 가공 어려움
초음파 가공은 작은 구멍과 절단으로 제한됨
결론: 초음파 가공
이상으로 초음파 가공 공정, 작동 원리, 장단점에 대한 기본 개념을 설명했습니다. 아직 초음파 가공에 대해 궁금한 점이 있으면 댓글란에 적어주세요. 기꺼이 도와드리겠습니다.