초음파 가공(Ultrasonic Machining) 기초, 구성 요소, 산업 응용 완벽 가이드
초음파 가공은 공구와 소재 표면 사이 미세 연마 입자 존재 하에 고주파, 저진폭 진동으로 소재 표면에서 재료를 제거하는 제조 공정입니다.
이 글에서는 초음파 가공의 정의, 구성/부품, 작동 원리, 장단점, 응용 분야를 자세히 다룹니다.
초음파 가공 공정(What is Ultrasonic Machining Process?)
초음파 가공은 연마 입자가 공작물에 부딪혀 재료 제거하는 비전통 가공 공정. 이 가공법은 연마 입자를 공작물에 타격/해머링하는 방식에 의존하며 공구 사용.
공구가 공작물 직접 충격 아닌, 공작물과 공구 사이 연마 입자 존재. 이 연마 입자는 단단하고 형상 유지(강성)되어 타격 모드에서 공작물 재료 충격 침식 유발.
해머링하는 물체는 공구. 공구 재료는 충분히 연성 있어 자체 취성 파괴 안 겪음.
초음파 가공 구성/부품(Ultrasonic Machining Process Construction or Parts)
초음파 가공 주요 부품:
- 전원 공급 장치(Power Supply)
- 속도 변환기(Velocity Transformer)
- 공구(Tool)
- 연마 슬러리(Abrasive Slurry)
- 전기-기계 변환기(Electro-mechanical Transducer)
- 연마 건(Abrasive Gun)
- 공작물(Workpiece)
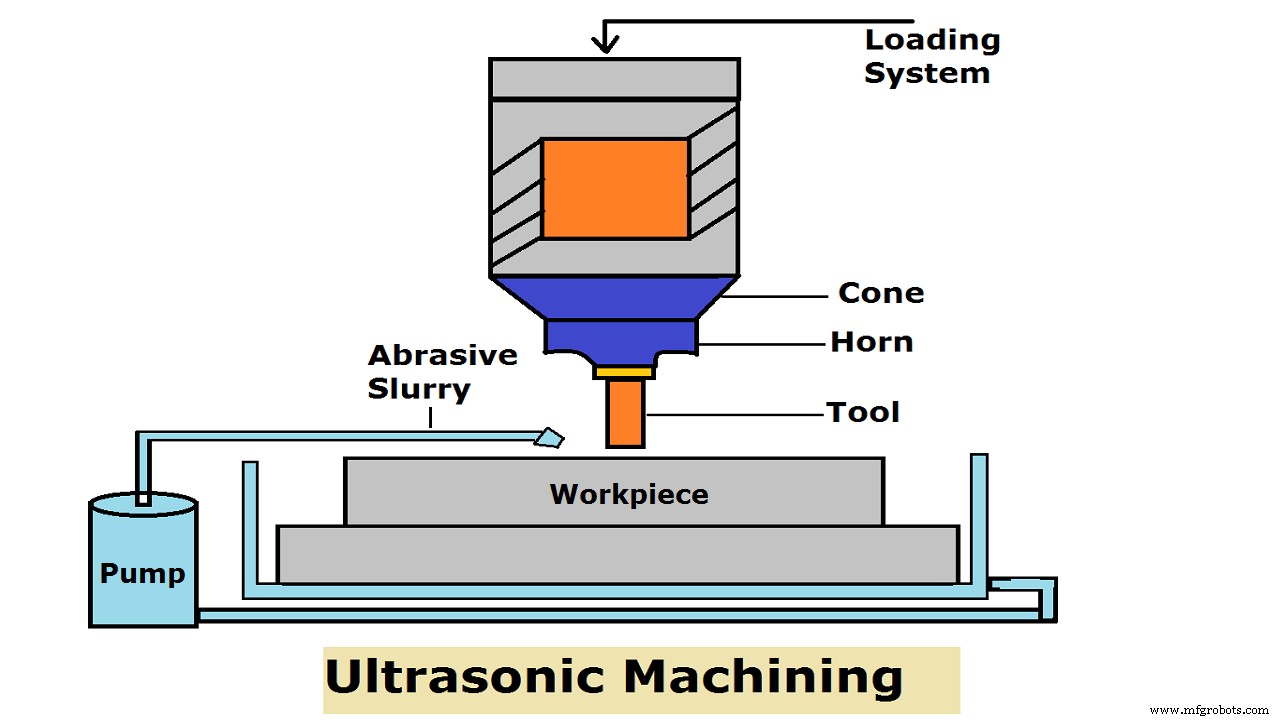
전원 공급 장치(Power Supply)
고주파 발생기 또는 전자 발진기라고도 함. 일반 전원(50-60Hz)을 고주파 전원(20-40kHz) 변환, 진동 진폭 마이크론 범위(μm)로 작음.
속도 변환기(Velocity Transformer)
혼(Horn) 설계라고도 함. 변환기 진동 증폭·집중해 공구 구동 충분 강도 확보로 절삭 작업 수행.
단단하고 비자성이며 가공 쉬운 강철(K-Monel, 금속 청동, 연강 등)로 제작, 피로 강도 양호. 선형/지수 테이퍼 혼 길이는 금속 내 음파 파장 절반과 같음.
공구(Tool)
해머링하는 물체. 공구 재료 충분히 연성 있어 취성 파괴 없음. 공작물과 함께 공구 재료 제거 불가피하므로 공구 마모 상당, 피로 저항 필요. 초음파 주파수로 해머링 속도 높여 재료 제거율 높이면 공구 재료 동적 하중 받음. 가공률 이 해머링에 비례.
연마 슬러리(Abrasive Slurry)
연마재 가공 현장 공급·제거(공작물·공구 가공 잔재) 위해 슬러리 형태로 이송. 공구 공작물 눌러 약간 압력 생성: 연마입자 분쇄 안 되게 충분히 낮고, 공작물 파단 보장 충분히 높음.
연마재 공작물보다 파단 강도 높음. 우선 연마재 공급 필요. 물 매질로 가공 현장 운반 → 슬러리.
전기-기계 변환기(Electro-mechanical Transducer)
전기 에너지 기계 진동 변환. 고주파 전기 신호 변환기 전달 → 고주파 저진폭 진동 변환.
두 변환기 유형 사용:
- 압전 변환기(Piezoelectric Transducer)
- 자왜 변환기(Magnetostrictive Transducer)
압전 변환기(Piezoelectric Transducer)
압축 시 미약 전류 생성. 전류 흐르면 팽창. 전류 차단 시 원래 크기·형상 복원. 900W까지 사용 가능.
자왜 변환기(Magnetostrictive Transducer)
자기장 가하면 형상 변화. 니켈·니켈 합금 제작. 효율 20-30%. 2000W까지, 최대 길이 변화 ~25μm.
연마 건(Abrasive Gun)
연마재 물 매질(슬러리)로 가공 현장 공급. 부피비 20:100(연마재:물) 혼합, 노즐/연마 건으로 제트 분사해 가공 현장 항상 신선한 연마재 일정 압력 공급. 가공 잔해(제거 재료, 파손 연마재) 물+연마재 제트로 제거.
공작물(Workpiece)
공학 세라믹 등 취성 비전도체 소재 초음파 가공. 공작물 열적 손상 없음, 잔류 응력 도입 안 함. 3D 형상 복잡 가공 가능.
초음파 가공 작동 원리(Ultrasonic Machining Process Working Principle)
공구-공작물 간 간극 ~0.25mm. 공구 연성 재료. 사이 연마 슬러리.
연마입자 공구 박힘, 공구 하강 시 연마입자 공작물 타격→재료 제거. 가공 영역 슬러리 흐름으로 제거물 배출. 공구 약간 테이퍼로 직선 구멍 가공.
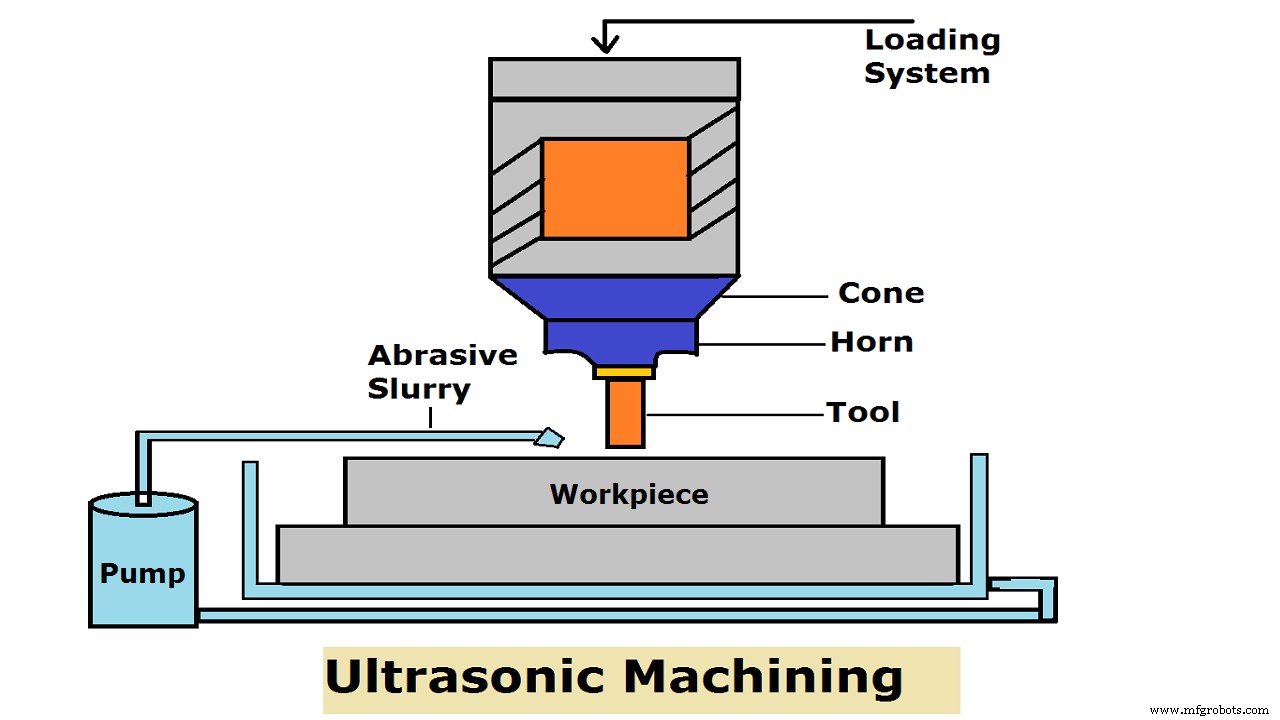
캐리어 유체 점도 증가 → 배출 어려워 재료 제거율 감소. 주파수 증가 → 단위 시간 충격 횟수 증가→MRR 증가. 진폭 증가 → 연마입자 운동량 증가→MRR 증가.
진동 진폭 5-75μm, 주파수 19-25kHz 범위.
연마재 농도 증가 → 충격 위치 다발→MRR 증가. 단, 일정 값 넘어가면 연마입자 간 충돌로 운동량 손실→MRR 감소.
연마입자 크기 증가 → 더 큰 영역 충격. 단, 일정 값 넘어가면 연마입자 운동량 감소.
참고: MRR: ECM > EDM > USM
초음파 가공 작동 영상(Ultrasonic Machining Working Video)
초음파 가공 장점(Ultrasonic Machining Advantages)
주요 장점:
- 취성, 비전도체, 경질, 파손 쉬운 소재 가공 가능
- 열 발생 없어 공작물 물리적 변화 거의 없음
- 전기 전도성 낮아 EDM·ECM 불가능한 비금속 가공 가능
- 버(Burr) 없고 변형 적은 공정
- EDM, ECG, ECM 등 신기술과 병용 가능
- 무소음 작업
- 숙련/비숙련 작업자 모두 장비 사용 가능
- 양호한 표면 조도와 고정밀도 달성
- 전도성 무관 모든 소재 가공 가능
초음파 가공 단점(Ultrasonic Machining Disadvantages)
주요 단점:
- 재료 제거율(MRR) 낮음
- 절삭 에너지 소모 높음
- 연질 소재 가공 어려움
- 슬러리 이동 제한으로 깊은 구멍 드릴링 곤란
- 연마입자 이동으로 공구 마모율 높음
초음파 가공 응용(Ultrasonic Machining Application)
주요 응용 분야:
- 비전도체 세라믹 가공
- 고 스크랩율(파손 쉬운) 소재 효과적 가공
- 와이어 드로잉, 펀칭, 블랭킹용 다이 가공
- 치과: 통증 없이 치아 임의 형상 구멍 뚫기
- 석영, 유리, 세라믹 연마
- 산업용 다이아몬드 절단
- 다이 제작



