


산업기술

산업 제조
압출 공정은 벌크 성형 공정 유형 중 하나로, 공작 금속을 다이 홀을 통해 강제로 압축해 원하는 단면 형상을 얻는 공정입니다.
간단히 말해, 압출은 금속을 다이 홀을 통해 고압으로 강제 통과시켜 단면적을 압축하는 금속 가공 절차입니다.
압출 공정 발전 이래, 세계는 막대, 튜브, 중공/고체 모든 형상 단면 생산에 압출 의존하게 되었습니다.
빌릿을 다이를 통해 밀거나 당기는 작업이므로 빌릿 압출에 필요한 힘이 꽤 큽니다. 고온에서 금속 변형 저항이 낮아 열간 압출이 가장 일반적이며, 냉간 압출은 일반적으로 연질 금속만 수행합니다.
압출 개념은 성형 공정에서 탄생. 1797년 조셉 브라마(Joseph Bramah) 엔지니어가 압출 공정 특허 획득 기록.
시험은 금속 예열 후 다이 캐비티 강제 통과로 빌릿에서 파이프 제작. 손으로 구동하는 플런저로 금속 압출.
브라마는 압출 발명 후 유압 공정 발명. 토마스 버(Thomas Burr)가 유압 프레스 기술과 기본 압출 기술 결합해 파이프(중공) 생산. 1820년 특허.
기술은 세계 성장 필수불가결해졌으나 경금속엔 작동 안 함. 1894년 토마스 버가 구리·황동 합금 압출 도입해 압출 기술 진화.
압출 기술 발명 이래 다양한 기술로 진화, 최저 비용으로 복잡 구조 광범위 제품 생산 가능.
주요 압출 공정 유형:
빌릿을 재결정 온도 이상에서 가공. 이 열간 가공으로 공작물 가공 경화 방지, 램 쉽게 다이 통과.
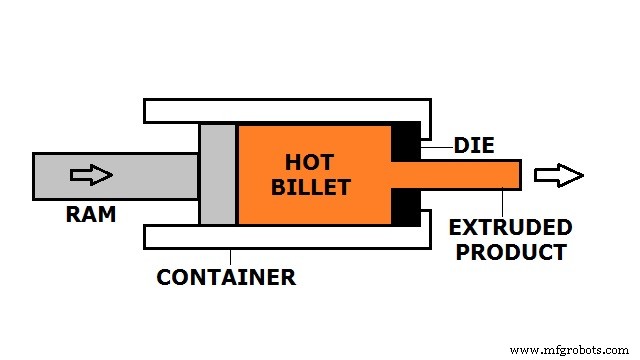
열간 압출은 보통 수평 유압 프레스 수행. 압력 30~700 MPa 범위. 고압 유지를 위해 윤활 사용. 저온 압출엔 오일/그래파이트, 고온 압출엔 유리 분말 윤활제.
빌릿에 0.5 Tm ~ 0.75 Tm 열 공급해 양질 작업.
자주 쓰이는 소재 열간 압출 온도:
| 소재 | 온도 (˚C) |
| 알루미늄 | 350~500 |
| 구리 | 600~1100 |
| 마그네슘 | 350~450 |
| 니켈 | 1000~1200 |
| 강철 | 1200~1300 |
| 티타늄 | 700~1200 |
| PVC | 180 |
| 나일론 | 290 |
열간 압출 장점:
열간 압출 단점:
슬러그를 펀치/램으로 밀폐 캐비티에서 타격해 성형. 램이 금속을 다이 캐비티 통과시켜 고체 빌릿을 고체 형상으로 변형.
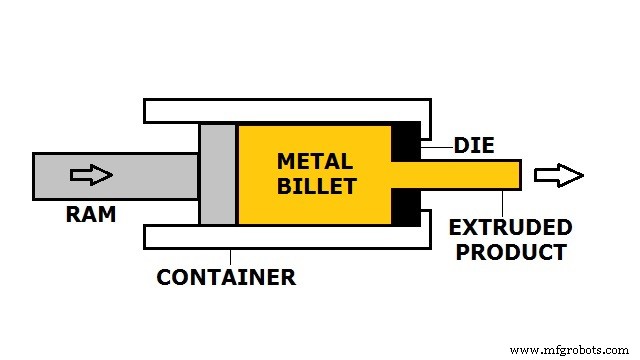
실온 또는 약간 위 온도에서 공작물 변형. 힘이 매우 커서 강력한 유압 프레스 사용. 압력 최대 3000 MPa.
장점:
단점:
실온 이상, 소재 재결정 온도 미만에서 빌릿 압출. 압출 공정 중 발생 미세조직 변화 방지 필요 시 사용.
필요 힘과 연성 적정 균형 위해 중요. 작업 금속 온도 424~975°C 사이.
온간 공정 장점:
단점:
빌릿과 컨테이너가 서로 반대 방향으로 강제 회전하면서 동시에 빌릿이 다이 캐비티 통해 밀려 원하는 소재 생산.
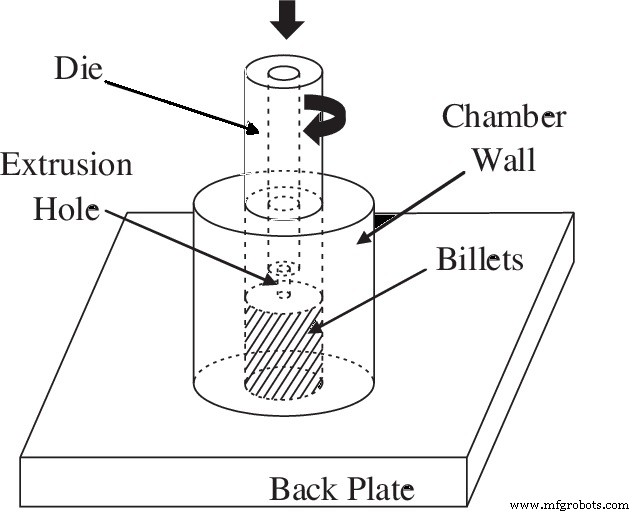
공정은 빌릿과 다이 상대 회전 속도 영향. 빌릿과 다이 상대 회동은 큰 의미.
첫째, 큰 전단 응력 생성해 빌릿 소성 변형. 둘째, 빌릿-다이 상대 운동 중 대량 열 발생, 예열 불필요해 공정 효율 증대.
금속 분말, 플레이크, 가공 폐기물(칩/스와프), 고체 빌릿 등 다양한 전구체에서 실질적 통합 와이어, 로드, 튜브, 비원형 금속 형상 직접 생산 가능.
마찰 공정 장점:
마찰 공정 단점:
서브밀리미터 범위 제품 생산 공정.
매크로 압출과 비슷하게 빌릿 다이 오리피스 강제 통과시켜 빌릿에 예상 형상 생성. 출력은 1mm 사각 통과 가능.
정방향/직접(Forward/Direct) 및 역방향/간접(Backward/Indirect) 미세 압출이 현재 미세 요소 생산 두 기본 기술.
정방향 미세 압출: 램 빌릿 전진, 빌릿 동일 방향 이동. 역방향 미세 압출: 램과 빌릿 반대 방향 이동.
미세 압출은 생체 흡수·이식 의료 기기 부품 생산(생체 흡수 스텐트~약물 방출 제어 시스템) 널리 사용. 기계 분야선 미세 기어, 미세 파이프 등 제조에 응용.
미세 공정 장점:
단점:
직접 압출에서 금속 빌릿 먼저 컨테이너 배치. 컨테이너에 윤곽 다이 홀. 램으로 금속 빌릿 다이 홀 통과시켜 제품 제작.
금속 흐름 방향 = 램 이동 방향 동일.
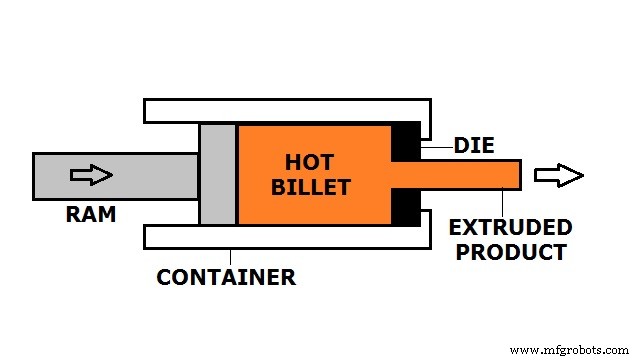
빌릿 다이 개구부 향해 강제 이동 시 빌릿 표면과 컨테이너 벽 사이 큰 마찰 발생. 마찰 존재로 램 힘 대폭 증가, 동력 소모 증가.
텅스텐, 티타늄 합금 등 취성 금속 압출 어렵다. 공정 중 인장력으로 미세 크랙 급속 형성→파괴. 빌릿 표면 산화층 마찰 심화, 압출품 결함 유발 가능.
이 문제 해결 위해 램과 공작 빌릿 사이 더미 블록(Dummy Block) 배치해 마찰 완화.
튜브, 캔, 컵, 소형 기어, 샤프트 등 압출품 예.
매 압출마다 빌릿 일부 끝부분 잔존 → 버트(Butt)라 함. 다이 출구 직후 절단해 제품서 제거.
직접 공정 장점:
직접 공정 단점:
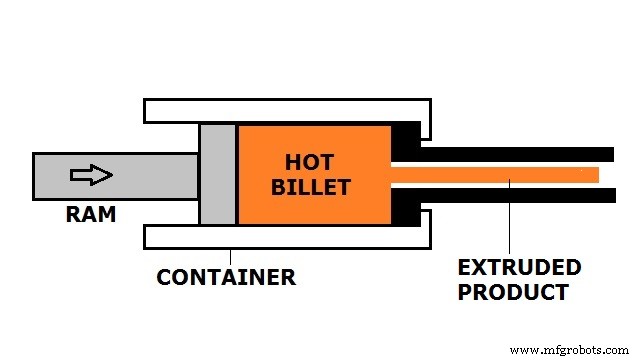
다이 고정, 빌릿과 컨테이너 결합 이동. 다이가 컨테이너 아닌 램에 장착.
금속 램 측 다이 홀 통해 램 이동 반대 방향으로 흐름(램 압축).
빌릿 압축 시 소재 맨드릴과 다이 개구부 사이 통과.
빌릿-컨테이너 상대 운동 없음 → 마찰 없음. 램 힘 직접 압출보다 작음.
다이 고정 위해 컨테이너 길이보다 긴 '스템(Stem)' 사용. 스템 기둥 강도 결정 → 최종/최대 압출 길이 제한.
빌릿 컨테이너와 결합 이동 → 모든 마찰력 제거 용이.
간접 공정 장점:
간접 공정 단점:
빌릿 컨테이너 내 유체로 둘러싸여 램 전진으로 빌릿 가압. 유체로 컨테이너 내 마찰 없음, 다이 홀 마찰 극소.
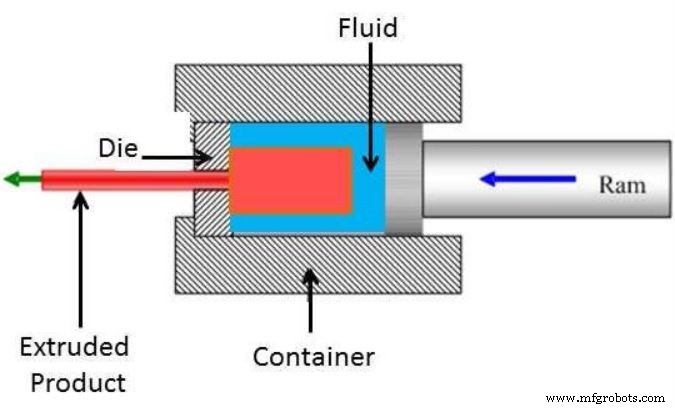
균일 정수압으로 빌릿 컨테이너 보어 채울 때 교란 없음. 긴 길이-직경 비 빌릿, 와이어 코일도 완벽 압출 가능, 고르지 않은 단면도 가능.
정수 압출과 직접 압출 1차 차이: 정수 압출 중 컨테이너-빌릿 직접 접촉 없음.
고온 작업 시 특수 유체·공정 필요.
소재 정수압·무마찰 조건서 연성 증가. 일반 압출법으로 어려운 취성 금속 적용 가능.
연성 금속용, 높은 감소비 가능.
장점:
단점:
금속 압출 프로파일 생산 주요 공법. 전통 압출은 고온으로 연화 필요하나 충격 압출은 냉간 빌릿 자주 사용. 고압·고효율 압출.
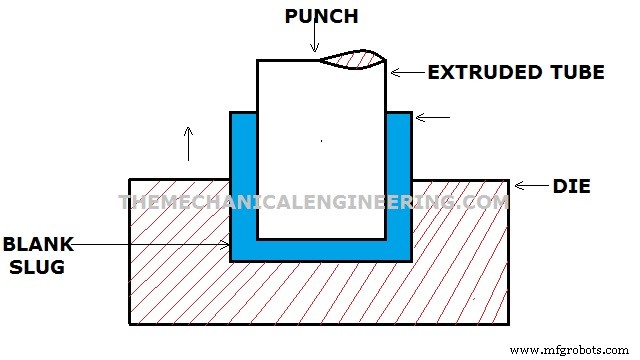
적절 윤활된 슬러그 다이 캐비티 넣고 펀치로 단일 스트로크 타격(일반적 충격 압출). 금속 펀치 주위 다이-펀치 사이 갭 통해 역류.
연질 소재(납, 알루미늄, 주석)에 효과적. 항상 냉간 상태 수행. 역방향 충격 공정으로 매우 얇은 벽 가능. 치약 튜브, 배터리 박스 예.
빠른 속도, 짧은 스트로크. 압력 아닌 충격 압력으로 빌릿 다이 통과. 충격은 정방향/역방향/혼합 모두 가능.
장점:
단점:
산업기술
기어 절삭 개요 기어는 동력/운동을 축 간 전달하는 기계 핵심 요소입니다. 치형 정밀도, 강도, 내구성, 경제성이 모두 요구되는 고난도 부품으로, 전용 기어 절삭기에서 가공됩니다. 범용 밀링머신도 기어 가공 가능하나 대량 생산에는 부적합합니다. 기어 절삭 역사 고대에는 마찰 휠(friction wheel)로 동력을 전달했으나, 1897년 허만 피아터(Herman Pfauter)가 기어 절삭기를 발명하면서 현대적 치차 가공의 기틀이 마련되었습니다. 기어 제조 3대 공법 주조(Casting) 소성 가공(Forming) 절삭 가공
플라스틱은 다용도성, 수명, 단순한 제조 요건 덕분에 어디에나 있습니다. 플라스틱 압출은 사출 성형과 함께 대량 생산에 가장 일반적인 공정 중 하나입니다. 일반적으로 압출은 파이프, 튜브, 도어 프로파일 등 연속 프로파일을 사용하는 벌크 아이템에 흔히 쓰입니다. 플라스틱 압출의 산업적 응용은 100년 전에 시작되어 시간이 지남에 따라 발전했습니다. 오늘날에도 단순함, 효율성, 정확한 결과 제공으로 많은 플라스틱 제조 프로젝트의 필수 공정입니다. 다음 내용은 플라스틱 압출 공정의 기초, 장점, 한계, 유형, 다양한 산업에서의 일반적인