CNC 가공 비용 절감: 품질 저하 없이 비용 줄이는 전략
CNC 가공에서 계획은 필수적입니다. 종종 CNC 가공 설계와 프로젝트가 불필요하게 복잡해지는데, 인생의 거의 모든 것과 마찬가지로 시간은 돈입니다. 프로토케이스는 일부 설계가 단순화할 수 없는 정밀한 디테일을 요구함을 이해하지만, 비용을 줄이면서 설계 유연성을 유지하고 싶다면 이 블로그 게시물이 적합합니다.
CNC 가공 공정과 가격 영향 요소를 이해하면 기능성을 유지하거나 개선하면서 가공 프로젝트 비용을 절감할 수 있습니다. 제조 용이성(Manufacturability)은 특정 파트 제작에 필요한 제조 공정의 복잡도 수준입니다. 본질적으로 제조 용이성이 높을수록 비용은 낮아집니다.
이 블로그 게시물은 CNC 가공 부품과 인클로저 비용을 줄이는 몇 가지 핵심 방법을 검토합니다.
자재 비용
가공에서 소재가 더 단단할수록 가공이 더 어렵습니다. 시간 효율이 낮은 공정과 절삭 파라미터를 써야 하기 때문입니다.
자재 선택에 여유가 있는 CNC 작업에는 6061 알루미늄 사용을 권장합니다. 이 알루미늄은 CNC 가공에 흔히 쓰입니다. 6061 알루미늄은 강도, 강성, 내식성, 그리고 가장 중요한 뛰어난 제조 용이성의 균형을 제공해 CNC 프로젝트에 이상적입니다.
설계
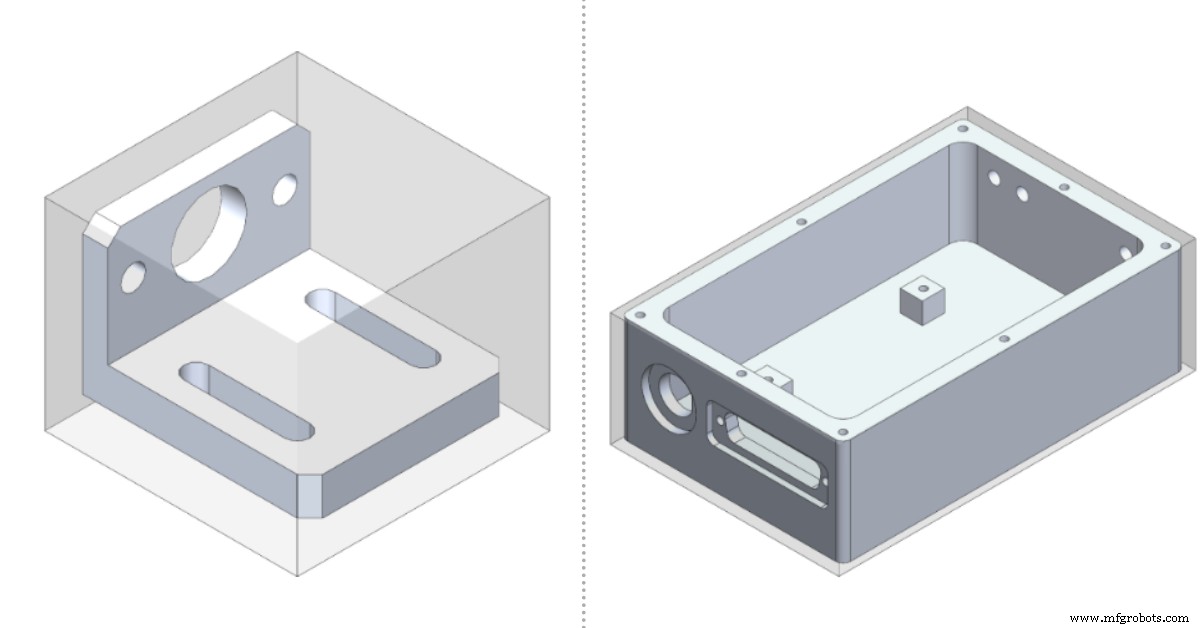
설계를 최대한 단순화할수록 프로젝트 비용이 낮아집니다. 프로젝트의 디테일, 치수, 기하학이 비용에 큰 영향을 미칩니다. 복잡하고 고도로 디테일한 파트는 다중 셋업이 필요해 비용이 높아질 수 있습니다. 여러 면이 있는 복잡한 프로젝트도 적절한 수정으로 비용을 낮출 수 있습니다.
비용 절감을 위한 몇 가지 설계 팁:
- 모든 면에 홀이나 슬롯이 있는 파트라면 가능하면 그 디테일을 같은 면으로 이동하세요. 셋업 비용이 줄어들어 비용 절감됩니다.
- 홀, 슬롯 등 작은 피처는 복잡하고 비용이 많이 드는 설계로 이어질 수 있습니다.
벌크 자재 제거 최소화
때로 파트 설계 변경이 파트에서 제거되는 자재 양에 극적인 영향을 미칩니다. 대부분 파트는 직사각형 또는 원통형 모양의 바 스톡에서 시작합니다. 제거해야 할 스톡 양이 설계 가격에 직접적인 영향을 미칩니다.
완성된 파트 주위에 맞을 수 있는 가장 작은 상자(직사각형 또는 원통형, 파트에 더 잘 맞는 쪽)를 생각하세요. 상자 안 파트가 차지하지 않는 부피가 파트 제조를 위해 제거해야 할 자재를 나타냅니다. '빈' 공간이 많을수록 더 많은 자재 제거가 필요해 가공 가격이 올라갑니다. 빈 공간이 덜한 특정 모양이 있으며, 설계를 이런 모양으로 수정하면 비용을 줄일 수 있습니다.
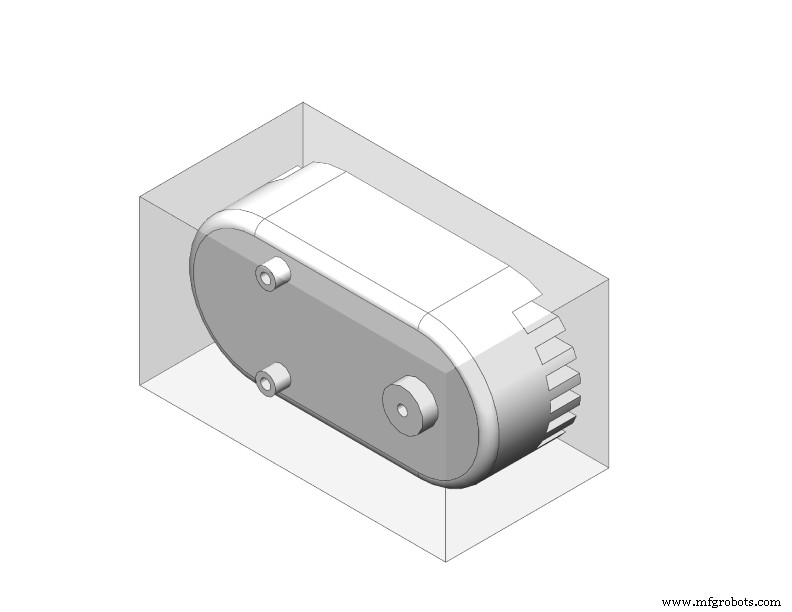
많은 공기(빈 공간) 제거 비용을 상쇄하는 한 가지 방법은 설계를 여러 개의 더 단순한 파트로 분해해 이 '상자'에 더 잘 맞게 하는 것입니다. 이는 자재 제거를 최소화하고 비용을 절약합니다.
이 옵션은 프로토케이스 어카운트 매니저와 설계 및 비용 절감 옵션을 논의하는 것이 가장 좋습니다. 대부분 파트 제조를 단순화하지만, 엔지니어링팀의 올바른 방향 없이 제대로 완료되지 않으면 셋업 증가로 가격이 오를 수 있습니다.
공차 (Tolerance)
CNC 가공 파트에서 일반적인 최소 공차는 ±0.005인치입니다. 더 타이트한 공차도 달성 가능하지만, 더 관대한 공차는 제조에 더 적은 정밀도가 필요하므로 비용을 절약합니다.
설계가 허용하는 한 공차를 최대한 크게 유지해 제조 용이성을 높이고 비용을 낮추세요. 설계에 타이트한 공차가 필요하면 수용 가능하지만, 비용 최소화를 위해 공차를 최소 ±0.005인치 이상으로 유지할 것을 권장합니다.
내부 코너 반경 (Inside Corner Radius)
선택한 내부 코너 반경은 파트 가공 효율성에 극적인 영향을 줄 뿐만 아니라 설계 비용에도 영향을 줍니다. 설계가 허용하는 가장 큰 반경을 사용하면 표면 마감 품질이 향상되고 가공 비용이 절감됩니다.
중요: 파트나 인클로저 외부의 반경은 공구 직경에 제약되지 않습니다.
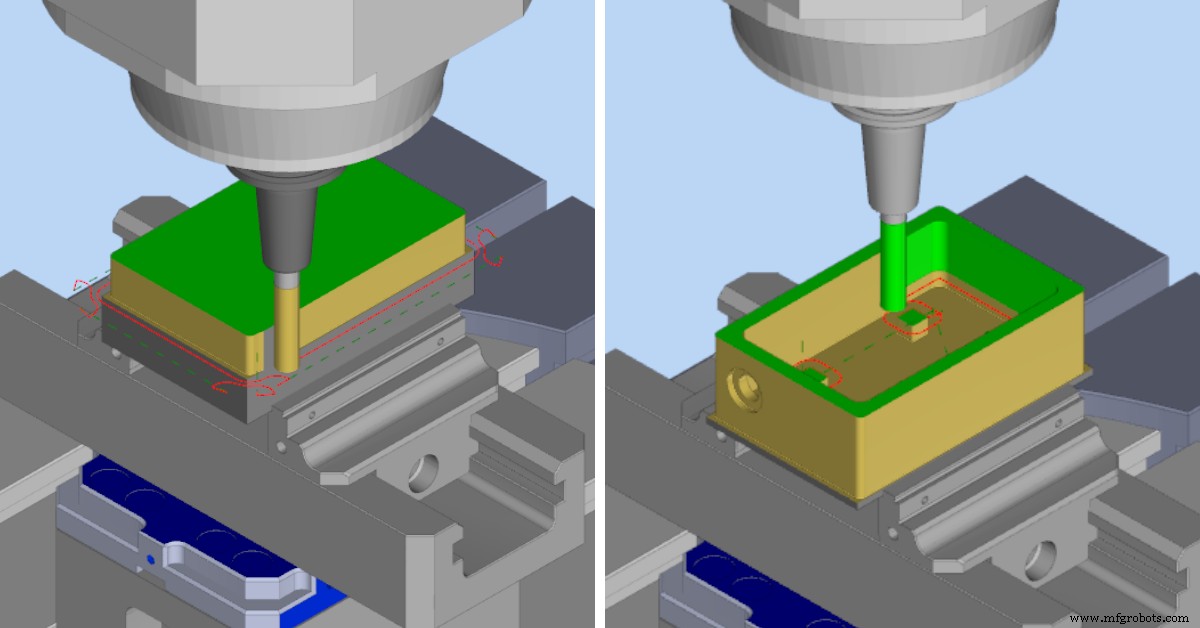
코너 반경은 설계가 허용하는 한 항상 최대한 크게 유지해야 합니다. 내부 코너에 더 작은 반경이 필요하면 권장 최소 크기는 코너 깊이에 따라 다릅니다. 코너가 깊을수록 최소 반경이 더 커야 합니다.
아래 표는 각 깊이 범위에 대해 특정 깊이 범위의 코너에 권장하는 최소값을 보여줍니다. 권장 최소는 해당 값에 잘 작동하는 공정이 있음을 의미. 최소 필드는 이론적 최솟값이지만 권장값 미만으로 가면 비용 증가와 표면 마감 품질 저하 시작.
항상 가능한 한 큰 반경 유지를 권장합니다.
| 피처 깊이 |
최소 반경 |
권장 최소 반경 |
| 0.47" (11.938mm) |
0.016" (0.406mm) |
0.031" (0.787mm) |
| 0.75" (19.05mm) |
0.032" (0.813mm) |
0.063" (1.6mm) |
| 2" (50.8mm) |
0.063" (1.6mm) |
0.094" (2.388mm) |
| 3" (76.2mm) |
0.125" (3.175mm) |
0.15" (3.81mm) |
| 3.25" (82.55mm) |
0.25" (6.35mm) |
0.275" (6.985mm) |
| 4.25" (107.95mm) |
0.3" (7.62mm) |
0.325" (8.255mm) |
| 5.75" (146.05mm) |
0.75" (19.05mm) |
0.8" (20.23mm) |
(이 주제에 대해 더 알아보려면 CNC 가공 코너 반경 블로그 게시물을 읽어보세요.)
기성품 인클로저 CNC 가공 (OTS)
CNC 가공 프로젝트 비용 절감의 또 다른 방법은 기성품(OTS) 인클로저 사용입니다. 프로토케이스는 CNC 가공과 커스터마이징이 가능한 다양한 다이캐스트 인클로저를 보유합니다.
OTS는 맞춤형 CNC 가공 인클로저가 솔리드 블록에서 깎아지는 반면, 다이캐스트 OTS 인클로저 커스터마이징 시 자재 낭비가 없기 때문에 훨씬 저렴합니다. OTS 인클로저 사용 시 설계 요구사항에 맞춰 맞춤 홀을 가공해 드려 비용을 절약합니다.
프로토케이스에 OTS 인클로저 커스터마이징을 의뢰하려면 맞춤형 다이캐스트 인클로저에 대해 자세히 알아보세요.
더 긴 리드타임 선택 (가능하다면)
프로토케이스는 이제 두 가지 서비스 스트림을 제공합니다:
- 프라이어티: 보유 자재/사내 서비스 주문 시 시그니처 제조 처리 시간 2~3일.
- 이코노미: 기본 리드타임 2~3주 + 프라이어티 2~3일. 프라이어티 가격에서 약간 할인.
새 이코노미 서비스는 생산팀이 생산 시설에서 작업을 더 효율적으로 스케줄링하고 우선순위를 정할 수 있게 합니다. 두 서비스 스트림으로 장비와 생산팀을 항상 최적화해 더 린한 제조 공정을 만듭니다.
프로젝트 마감일에 시간적 여유가 있고 프로토케이스에서 가능한 최적 가격을 원한다면 이코노미 서비스가 적합합니다.
결론
CNC 가공 파트나 인클로저 설계 시 제조에 필요한 복잡도 수준과 설계를 어떻게 단순화할 수 있는지 고려하세요. 기억하세요: 제조 용이성이 높을수록 비용은 낮아집니다.
질문이 있으면 프로토케이스 어카운트 매니저에게 연락하세요. CNC 엔지니어링 & 디자인 서비스팀과의 논의를 조율해 드립니다! 설계 단계에서 불필요하게 비싼 파트 설계를 피하도록 도와드릴 수 있습니다.
우리의 사명은 고객에게 맞는 솔루션을 찾아 프로젝트를 계속 진행해 마감일을 맞추고 혁신을 지속할 수 있게 하는 것입니다.



