전문가 칩 관리 기술로 공구 수명과 생산성 극대화하기
열악한 칩 관리는 공구 수명 단축, 불량 표면 조도, 안전 위험 등 가공 기술자에게 여러 문제를 야기합니다. 이 문제들은 기업에 셀 수 없는 생산 시간 손실과 매출 손실을 안깁니다. 여기에 대처하는 방법을 소개합니다.
탭핑 작업 중 칩 패킹(chip packing)은 불량 나사산, 공구 수명 단축, 심지어 파멸적 고장을 초래합니다. 부품을 살릴 수 있다 해도, 마지막 경우엔 싱커 EDM이나 기계적 방법으로 부러진 탭을 뽑아내는 데 추가 비용과 시간이 듭니다.
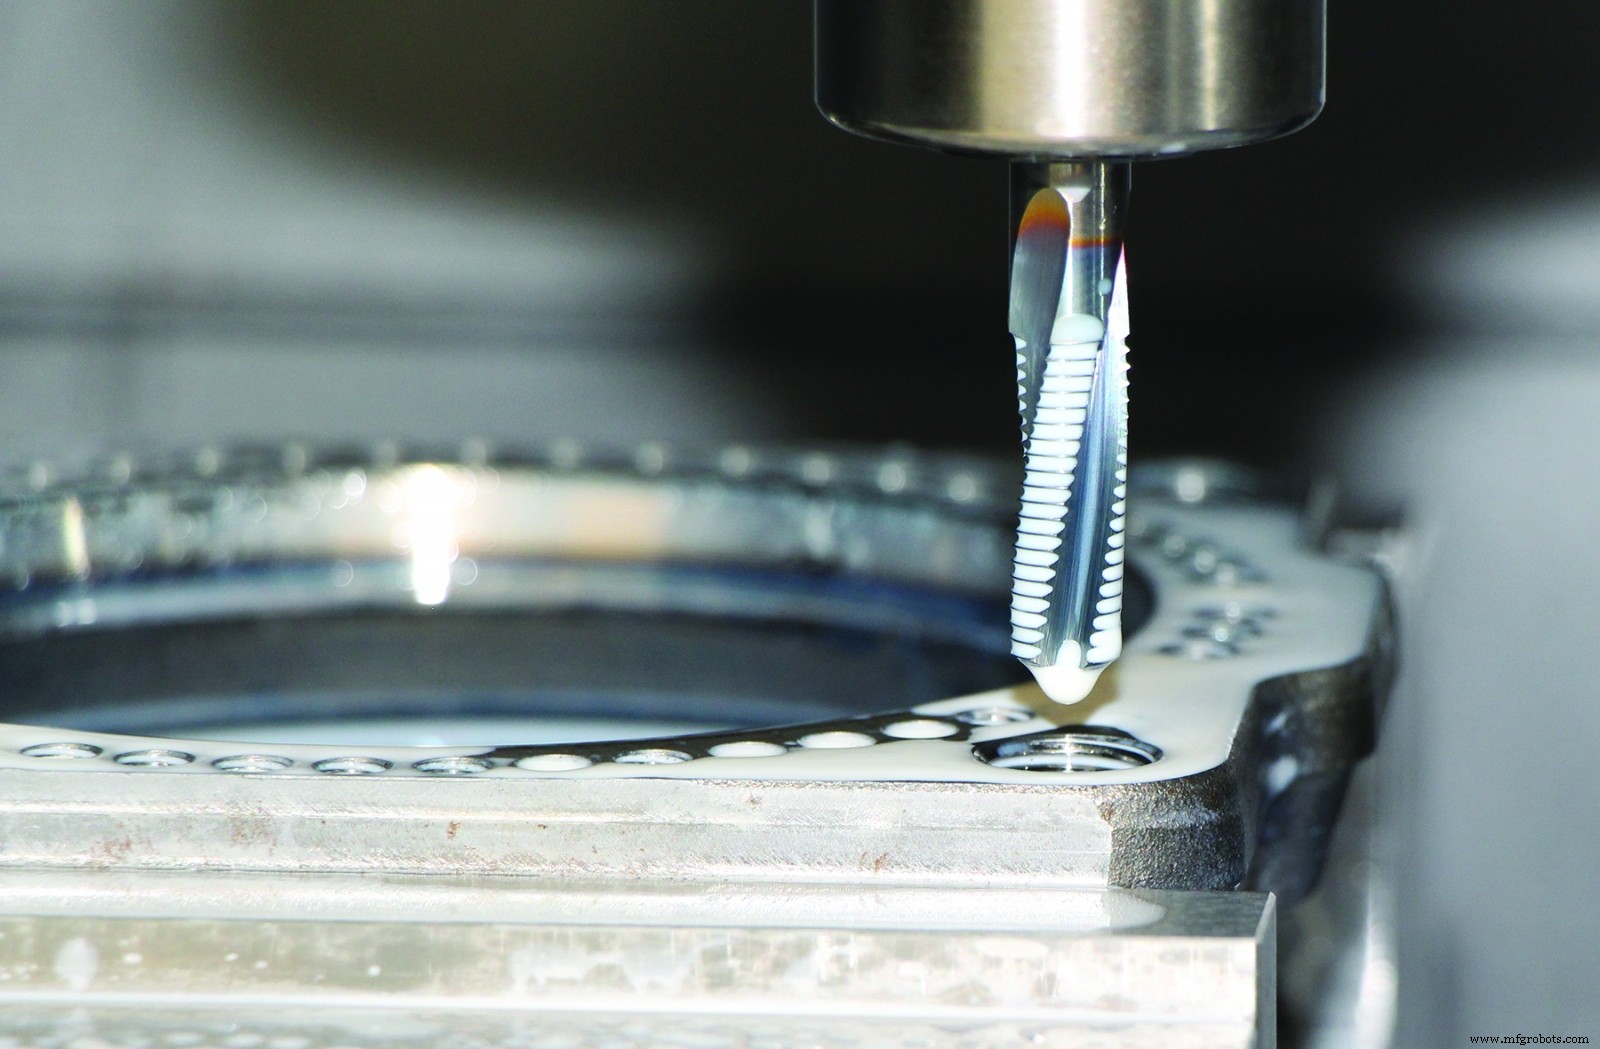
이 시나리오의 위험성이 스레드 밀링(Thread Milling) 인기의 배경을 설명합니다. 스레드 밀링은 나사 가공 공정에 대한 훨씬 더 큰 제어권을 줄 뿐만 아니라, 칩 관리 문제를 크게 해소해 줍니다.
"내부 나사 가공 시 스레드 밀링이 궁극적인 칩 제어를 제공합니다."라고 에뮤지(Emuge Corp.) 제품 디렉터 마크 해치(Mark Hatch)는 말합니다.
"탭핑은 연속 가공 공정이라 연성 소재에서 연속적인 칩을 만드는데, 스레드 밀링은 단속 가공이라 가장 질긴 소재도 작고 관리하기 쉬운 칩으로 끊어냅니다."라고 그는 설명합니다. "이 때문에 항공우주 산업과 고부가가치 부품을 생산하는 모든 작업장이 밀링을 탭핑보다 선호합니다. 정밀도와 예측성을 모두 제공하기 때문입니다."
스레드 밀링 그리고 그 너머
해치는 이 중요한 나사 가공 공정이 최근 몇 년간 더 쉬워졌다고 지적합니다. 오늘날 거의 모든 CNC 공작기계는 나사 밀링에 필요한 헬리컬 보간 기능을 갖추고 있고, 대부분 스핀들 스루 쿨런트(바람직하게는 고압)도 제공해 홀에서 칩을 효과적으로 씻어냅니다. 또한 CAM 시스템도 과거보다 스레드 밀 친화적이어서, 나사 홀 밀링 시 쓰는 아크 인/아웃 모션의 수동 프로그래밍 걱정을 덜어줍니다.
절삭 공구 자체도 더 효과적이 되었습니다. 예를 들어 에뮤지의 ZGF 시리즈 스레드 밀은 3xD 길이로 제공되어 도달 범위를 확장했습니다. 인덱서블 시리즈를 포함한 여러 추가 스레드 밀 라인으로 UNC, UNF부터 파이프, STI, 미니어처, '거대' 나사까지 모든 것을 커버합니다. 오늘날 에뮤지와 경쟁사들의 다양한 고품질 공구 덕분에 스레드 밀링으로 불가능한 건 거의 없어, 칩 제어 문제는 과거의 일이 되었습니다.
성형(Forming)에 대한 의견
하지만 많은 매력적 특성에도 불구하고 스레드 밀링이 만능 해결책은 아닙니다. 대안인 탭핑이 더 빠르고 단순하기 때문에, 대량 생산, 수동 기계, 또는 작업장이 어떤 이유로든 스레드 밀링을 피하고 싶을 때 여전히 1순위입니다. 해치는 칩 제어 관점에서 차선책으로 콜드 포밍(roll tapping)을 꼽습니다. 이는 소재를 깎아내는 게 아니라 변위시켜 나사를 만듭니다.
"자동차 산업은 실린더 헤드와 트랜스미션 부품의 깊은 홀 나사 가공에 콜드 포밍을 광범위하게 쓰는데, 강하고 고품질 나사를 만들면서 칩 관련 문제를 없애주기 때문입니다."라고 그는 말합니다. "단, 포밍은 나사산 크레스트에 아주 작고 거의 U자형의 디보트(divot)를 남깁니다. 특정 의료 부품과 식품 가공 장비에서는 이 미세한 결함이 세균 번식처가 되므로, 롤 포밍 나사가 종종 허용되지 않습니다."
훌륭한 탭(Terrific Taps)
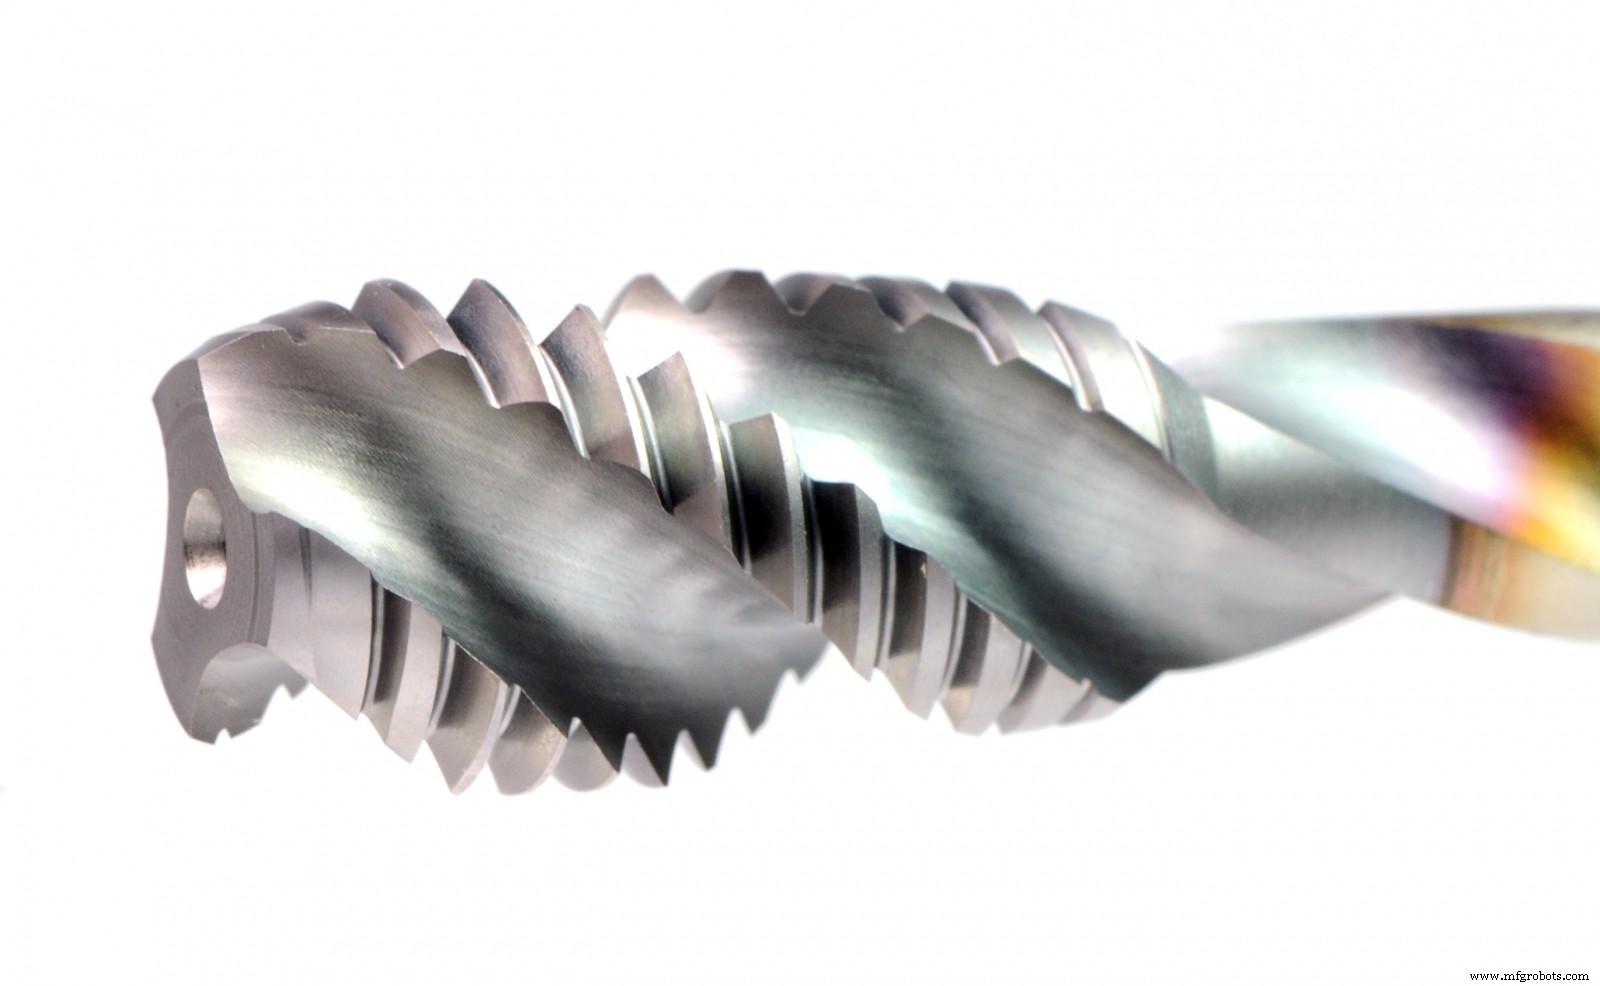
스레드 밀링과 롤 포밍이 안 되면 컷 탭(Cut Taps)이 남습니다. 다행히 에뮤지와 다른 절삭 공구 제조사들은 블라인드 홀에서도 칩을 공작물 밖으로 잘 뽑아올리는 다양한 범용 및 소재별 탭을 개발했습니다. OSG USA의 제품 매니저 카일 마츠모토(Kyle Matsumoto)는 A-탭(A-Tap)이 바로 그 역할을 하도록 설계되었다고 제안합니다.
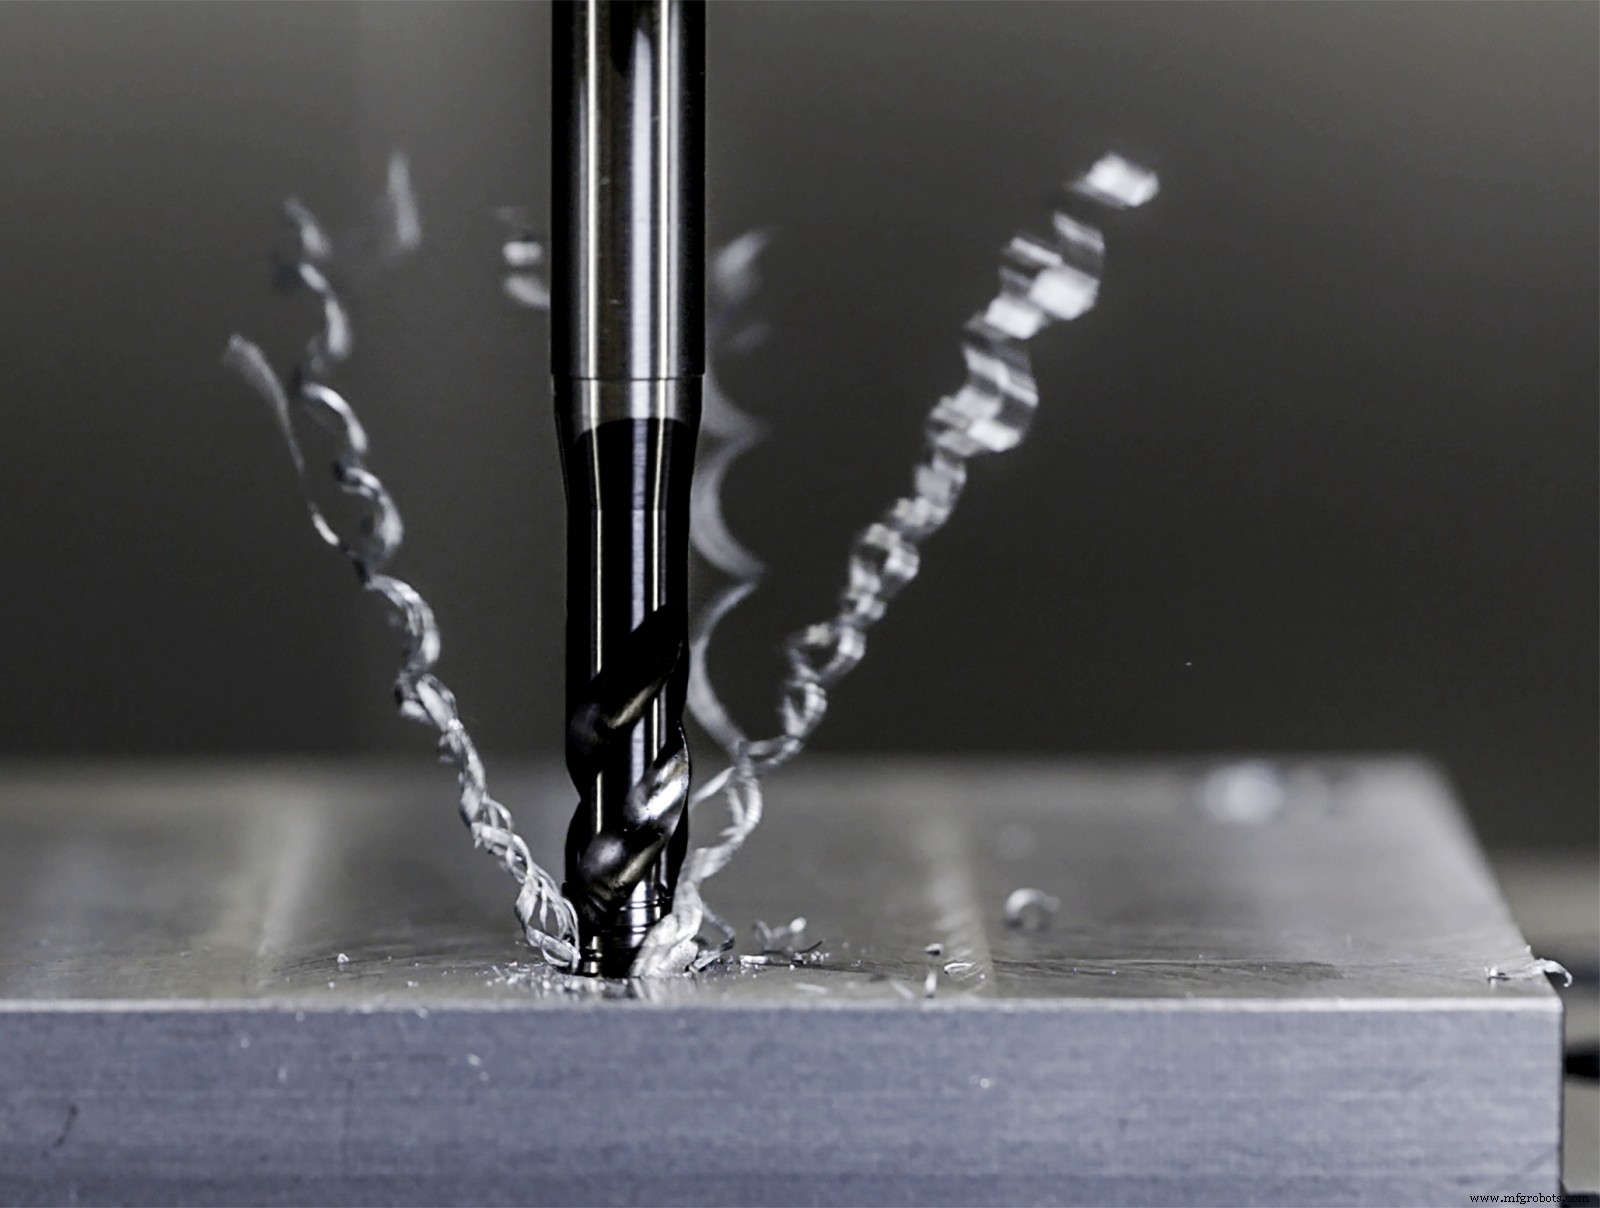
A-탭은 가변 리드 플루트(variable lead flute)를 사용해 안정적인 칩 형성을 돕고 배출을 가속화한다고 그는 설명합니다. 그 결과 탭핑 작업을 방해하던 뒤틀린 새둥지 같은 칩과는 달리 예측 가능한 나선형 칩이 나옵니다. 이 공구는 예외적으로 날카로운 절삭날을 가져 칩 형태를 더욱 안정화하고 갤링(galling)을 제거하는 데 도움을 줍니다. 둘 다 지나가는 칩이 걸리지 않을 매끄러운 나사 표면을 만들고 부품 품질도 향상시킵니다.
"가변 헬릭스 형상을 써서 탭 챔퍼(절삭이 일어나는 부분)에서 더 날카로운 각도를 만들 수 있습니다."라고 마츠모토는 말합니다.
"이건 절삭 작용을 더 매끄럽게 할 뿐 아니라 칩을 멋지고 콤팩트하게 유지합니다."라고 그는 덧붙입니다. "플루트 끝쪽으로 가면 헬릭스 각도가 줄어들어 칩 배출을 가속화합니다. A-탭은 강과 스테인리스강용으로 설계되었지만 주철과 35 HRC 정도의 경질 소재에서도 꽤 잘 작동합니다."
행복한 칩 만들기!
구링(Guhring Inc.)의 나사 가공 공구 제품 매니저 폴 모첼(Paul Motzel)은 비슷한 솔루션을 제시합니다. 파이오넥스(Pionex) 탭 라인은 컷과 롤 형태로 제공되며, 공구에 따라 시리우스(Sirius) 또는 슬라이더(Slidur) 코팅으로 마찰을 줄이고 칩 배출을 돕습니다. 파이오넥스 탭은 연마 후 호닝 및 폴리싱, 코팅 후 재폴리싱을 거쳐 매끄럽고 강한 절삭날과 긴 공구 수명을 제공합니다. 그는 파이오넥스 탭의 롤 형태가 표면 접촉을 줄이고 윤활 홈이 있어 탭핑 힘을 30% 줄여준다고도 언급합니다.
"수년 전 독일 동료가 '좋은 칩은 행복한 칩'이라고 말하더군요."라고 모첼은 회상합니다. "칩이 갈 곳이 있고, 갈 방법이 있다는 뜻이죠. 탭핑 문제의 90%가 칩 관련이란 걸 고려하면, 그의 말이 정확히 맞았습니다."
첨단 코팅과 공구 형상 외에도, 모첼은 작업장이 자주 저지르는 실수 중 하나로 잘못된 스타일의 탭 선택을 꼽습니다.
"스파이럴 포인트 탭은 칩을 앞으로 밀어내므로 블라인드 홀에 절대 써선 안 됩니다. 바닥에 공간이 많아도요."라고 그는 말합니다. "관통 홀용으로 설계되었는데 안 관통하면 칩이 릴리프 면 뒤에 끼어 탭을 터뜨릴 수 있습니다."
"해법은 블라인드 홀엔 항상 스파이럴 플루트 탭을 쓰는 겁니다. 더 높은 헬릭스 각도로 칩을 공작물 밖으로 배출하고, 스파이럴 포인트는 관통 홀용으로 아껴두세요."라고 그는 덧붙입니다.
칩 관리에 대한 팁, 트릭, 기술이 있으신가요? 아래 댓글로 공유해 주세요.
수용성 쿨런트가 귀사 작업장에 맞는지 확실치 않으신가요? 이 영상에서 절삭유 쿨런트 입문서를 확인하세요:



