그리핑 토크: 공구 보안을 위한 올바른 질문 이해하기
그리핑 토크: 잘못된 질문에 대한 답.
2부작 시리즈 2부
(1부: 그리핑 토크: 이게 공구/툴홀더 효과 측정의 올바른 방법인가? 참조).
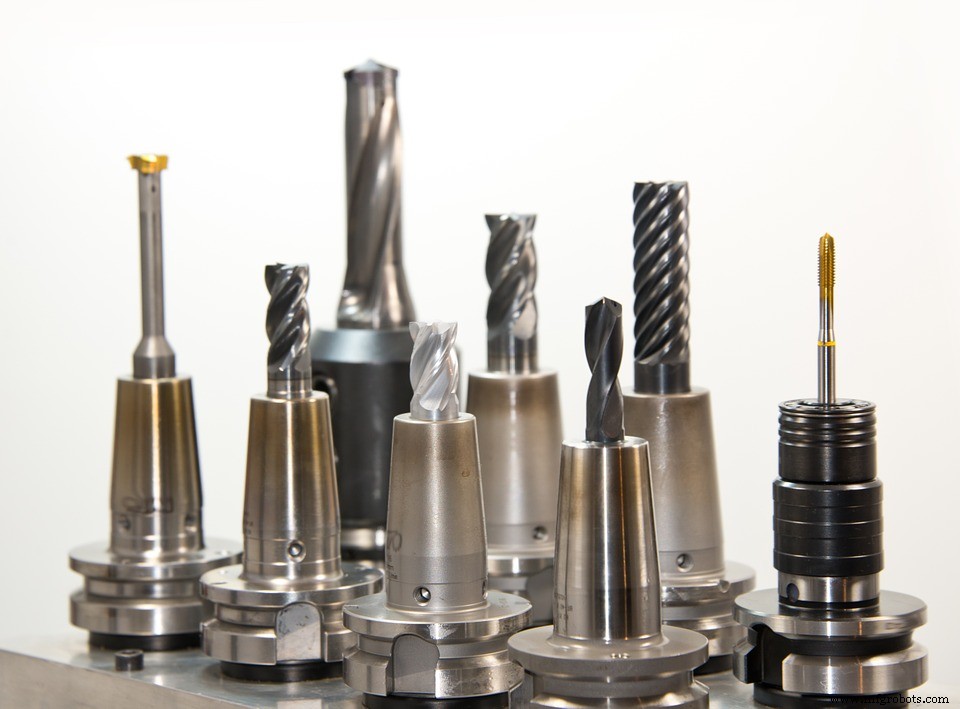
금속가공 기계가 더 빨라지며 진화함에 따라, 우리가 '공구 보안(Tool Security)'이라 부르는 것에 대한 탐구도 계속됐습니다. 새로운 형태의 툴홀더가 등장하면서 그리핑 토크는 여전히 공구를 최적 생산성을 위해 제자리에 고정하는 다양한 방법을 판단하고 비교하는 선호되는 방식이었습니다.
사이드락 엔드밀 척(Sidelock End Mill Chucks)
사이드락 척은 공구 보안을 보장하기 위한 초기(약 100년 전) 솔루션이었습니다. 이 인터페이스는 홀더 측면의 나사를 조이고 공구 측면에 가공된 플랫(flat)과 결합하는 방식입니다. 공구 보안은 보장되지만, 이 폼핏(Form-fit) 솔루션은 현대 가공 방식에 덜 이상적인 시스템으로 만드는 다른 문제들을 낳습니다.
첫째, 셋스크류에 의한 단면 클램핑 특성은 명백한 동심도 이슈를 만듭니다. 생크 하단 근처에 힘이 가해지면 공구 절삭단이 반대 방향으로 움직여 런아웃 문제가 발생해 공구 수명과 치수 정확도를 떨어뜨립니다. 둘째, 홀더 한쪽에 나사와 한쪽에 재료가 빠진 절삭 공구는 명백한 언밸런스 이슈를 만듭니다. 결과는 진동 증가로 공구 수명, 마무리, 스핀들 베어링 수명에 영향. 일반적인 해결책은 속도와 이송을 낮춰 수명, 마무리, 가공 소음을 개선하는 것. 궁극적 손해는 종종 깨닫지 못한 채 생산성 감소로 이어집니다. 많은 가공 공정이 대물림되기 때문입니다.
앞서 기사에서 언급했듯 사이드락 척은 여전히 공구 보안 척도 때문에 오늘날에도 쓰입니다. 하지만 고유한 런아웃 정확도 부족과 언밸런스로 인해 동등하게 인기 있는 콜렛 척 시스템으로 진화했습니다. 하지만 이 시스템은 정확성을 얻는 대신 공구 보안을 내줬습니다.
콜렛 척(Collet Chucks)
콜렛 척은 기존 사이드락 홀더보다 더 큰 정확성이 필요해 진화했습니다. 이 점에서 정확성 표식이 크게 개선됐습니다. 게다가 설계의 다재다능함이 또 다른 엄청난 속성이었습니다. 다른 공구 직경 필요 시 완전히 새로운 홀더를 살 추가 비용을 줄여줬습니다. 향상된 다재다능함과 정확성으로 이 척은 업계에서 가장 인기 있는 툴 홀딩 방식 중 하나가 됐습니다. 하지만 콜렛 척이 정확성을 얻는 대가로 그리핑 토크를 잃었습니다. 이 솔루션의 기계적 특성으로 무거운 밀링 작업을 시도한 이들에게 공구 풀아웃(Pullout)이 진짜 문제가 됐습니다. 많은 조작자가 너트를 과도하게 조여 보상하려 했지만, 알다시피 이는 런아웃 정확도 손실과 여전히 불충분한 공구 보안만 초래했습니다. 그래서 더 발전이 계속됐습니다.
밀 척(Mill Chucks)
툴홀딩의 다음 진화는 밀 척 형태로 왔습니다. 50년 전 개발된 기계적 솔루션으로 콜렛 척보다 더 큰 그리핑 토크(더 나은 보안)를 제공하면서 비슷한 정확성으로 제조업체가 황삭 밀링 가능한 콜렛 같은 시스템을 갖게 했습니다. 밀 척은 사이드락보다 개선된 정확성과 향상된 그리핑 토크로 향상된 보안을 제공해 우월하다고 여겨졌습니다... 제대로 클램핑된다면. 정확성 증가는 콜렛 인터페이스에서 왔는데, 커터 생크를 360° 고르게 잡으면서 베어링 레이스가 조임 시 토크 전달을 증가시켰습니다. 또한 슬리브 다운이 가능해 각 공구 직경마다 다른 홀더 수를 제한할 수 있었습니다.
하지만 밀 척은 별도 구성요소가 많습니다. 앞서 언급했듯 공구는 롤러 베어링 케이지로 잡히고, 큰 외부 너트로 조여 척을 공구 주위로 압축합니다. 그리핑 토크가 콜렛 대비 크게 증가하지만, 롤러 베어링 케이지를 수용하려면 큰 너트가 필요해 홀더 프로파일이 매우 두껍고 리치(reach) 능력이 떨어집니다.
앞서 암시했듯 밀 척 효과는 작업자에게 매우 의존적입니다. 제대로 클램핑하려면 너트를 끝까지 조이고 1/4턴 풀어야 합니다. 베어링이 조일 때 스스로 약간 굴러 런아웃을 유발하기 때문입니다. 풀어주면 베어링 압력을 해제합니다. 하지만 많은 조작자가 인식 부족, 시간 제약, 기타 이유로 너트를 과도하게 조이고 풀지 않습니다.
이 시스템의 또 다른 단점은 니들 베어링이 조일 때마다 같은 위치에 안착하지 않고, 종종 서로 겹쳐 굴러간다는 점. 결과는 반복 가능한 밸런스 달성 불능. 저속에선 언밸런스 해악이 즉각 보이지 않지만, 속도가 올라가면 런아웃 정확도와 공구 수명이 급격히 떨어집니다.
마지막으로 밀 척은 비싼 홀딩 솔루션입니다. 초기 비용 외에 유지보수 비용도 고려해야 합니다. 대부분 6개월마다 분해하고 그리스칠해야 합니다. 시간과 돈 들으니 조작자가 이 중요한 단계를 종종 건너뜁니다. 결과적으로 그리핑 토크 감소와 런아웃 정확도 타협.
기타 옵션
공구 보안을 달성하려고 엔드밀 척이나 밀 척 대안으로 조작자들이 써온 다른 옵션들은 뭐가 있을까요?
슈링크 핏(Shrink fit)은 마찰 결합 방식을 다음 단계로 끌어올립니다. 열팽창 특성을 이용해 높은 그리핑 토크에 추가 정확도와 밸런스 반복성을 더합니다. 세이프락(Safe-Lock™) 시스템과도 사용 가능. 이 시스템은 높은 클램핑 토크, 정확도, 밸런스를 가질 뿐 아니라 조작자가 배우기 가장 쉬운 시스템 중 하나입니다.
프레스 핏(Press fit) 시스템은 기계적 프레스로 콜렛/슬리브를 일시 변형시켜 라운드 생크 공구를 삽입합니다. 홀더는 콜렛 슬리브와 일치하는 약간의 각도를 가집니다. 유압 프레스가 중간의 직선 보어를 통해 콜렛과 공구를 함께 누릅니다. 그리핑 토크는 높고 런아웃 정확도도 좋지만, 홀더 바디에 물리적 질량이 부족해 무거운 측면 하중엔 덜 이상적, 즉 중황삭엔 부적절. 유연성도 부족해 공구가 특정 생크 크기여야 하고 아니면 콜렛이 깨질 수 있습니다. 독점 시스템이라 가격, 재고 가용성, 선택 다양성에서 단일 제조사에 매우 의존하게 됩니다.
유압 척(Hydraulic chucks)은 직선 수직 작업(드릴링/리밍)엔 좋지만 밀링엔 아닙니다. 압력 하 유체로 내부 블래더를 팽창시켜 결국 공구를 잡습니다. 낮은 절삭 깊이와 절삭력인 고속 가공엔 적절하지만, 더 큰 반경 방향 힘이나 열이 있는 중황삭이나 시나리오엔 이상적이지 않습니다. 왜? 척 내 유체가 너무 유연해 충분한 그리핑 토크 전달을 못 하기 때문. 게다가 고성능 밀링은 경우에 따라 내부 오일을 증발시켜 고장 내는 온도를 생성할 수 있습니다. 밀 척과 비슷하게 주기적 유지보수도 필요해 내부 블래더가 과도하게 마모돼 새지 않게 해야 합니다.
이 기사가 보여주듯, 최대 그리핑 토크 탐구는 니즈가 제대로 정의되지 않아 수십 년간 실질적 만족 없이 계속됐습니다. 그리핑 토크는 잘못된 질문에 대한 답이었습니다.
이전 하이머-USA.com(Haimer-USA.com) 게재 글.



