


제조공정

산업 제조
실제 공작물 가공 시 특정 공작물 가공 정밀도와 공정 요건, 구체적 가공 조건에 따라 올바른 조작 방법을 합리적으로 선택하여 제품 정밀도 보장해야 합니다.
가공 센터 정밀도는 가공 품질에 영향. 오늘 다음 측면 고려: 공작기계 선택, 공구 홀더 선택, 공구 선택, 가공 계획, 프로그램 생성, 운영자 요구사항 등, CNC 부품 가공 시 가공 정밀도 문제없도록 보장.
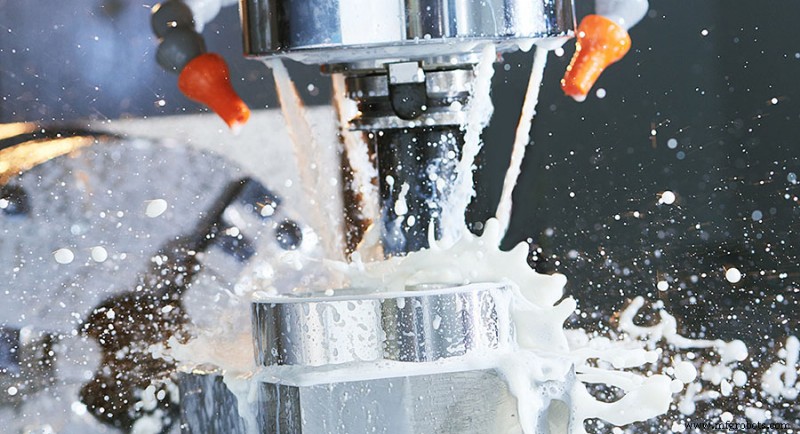
공구 마모/손상으로 무뎌지면 재연마 또는 더 좋은 공구 선택 후 재보정. 공작기계 공진 또는 설치 불안정 시 수평 조정, 기초 다지기, 견고히 고정. 크롤링 원인은 안장 가이드웨이 마모, 리드스크류 볼 마모/느슨함, 공작기계 유지보수 필요, 퇴근 후 가이드웨이 청소 및 윤활유 적시 주입으로 마찰 감소. 공작물 가공에 적합한 냉각수 선택. 다른 공정 가공 요건 충족 가능하면 더 높은 스핀들 속도 선택 시도.
수평계로 공작기계 수평 조정, 견고한 기초 다지기, 공작기계 고정으로 강성 향상. 합리적 공정과 적절한 절삭 이송 선택으로 공구 강제 포기 방지. 심압대 조정.
급속 위치결정 속도 너무 빠르면 G00 속도 적절히 조정, 절삭 가감속과 시간 조정으로 드라이브/모터 정격 주파수에서 정상 작동. 공작기계 마모로 안장/나사/베어링 너무 조여 잠기면 재조정/수리. 공구대 너무 느슨하면 공구대 역회전 시간 충족 여부, 공구대 내 웜기어 마모/간극 과대/설치 느슨 등 확인. 프로그램 원인이면 프로그램 수정, 공작물 도면 요건 따라 합리적 가공 공정 개선, 매뉴얼 지침 따라 올바른 프로그램 작성. 치수 편차 너무 크면 시스템 매개변수 적절 설정 여부 확인, 특히 전자 기어/스텝 각도 등 매개변수 손상 여부. 이 현상은 다이얼 인디케이터로 측정 가능.
공진 부품 찾아내 주파수 변경으로 공진 회피. 공작물 소재 가공 공정 고려, 합리적 프로그램 작성. 스테퍼 모터용 가공 속도 F 너무 크게 설정 불가. 공작기계 견고히 설치/안정적 배치, 마모 후 안장 너무 조임/간격 증가/공구대 느슨 등 확인. 타이밍 벨트 교체.
블록 프로그램 매개변수 합리적인지, 예정된 궤도에 있는지, 프로그래밍 형식이 매뉴얼 요구사항 충족하는지.
나사 난조/피치 오류 시 즉시 주변 구성(인코더) 및 기능 객관적 요인과 연관.
프로그램 사용 지시가 매뉴얼 지정 필요 궤적 따라 실행되는지 확인. 다이얼 인디케이터로 판단 가능. 다이얼 인디케이터를 프로그램 시작 위치에 놓고 프로그램 종료 후 안장이 시작 위치로 돌아오는지 확인. 반복 실행하며 법칙 파악. 시스템 매개변수 합리적 설정 여부 확인 또는 변경 고려; 관련 공작기계 구성이 연결 계산 커플링 매개변수 요구사항 충족하는지, 펄스 당량 정확한지 확인. 공작기계 전달 부품 손상 여부, 기어 커플링 균일 여부, 주기적/규칙적 고장 현상 있는지 확인, 있으면 핵심 부품 점검 제거.
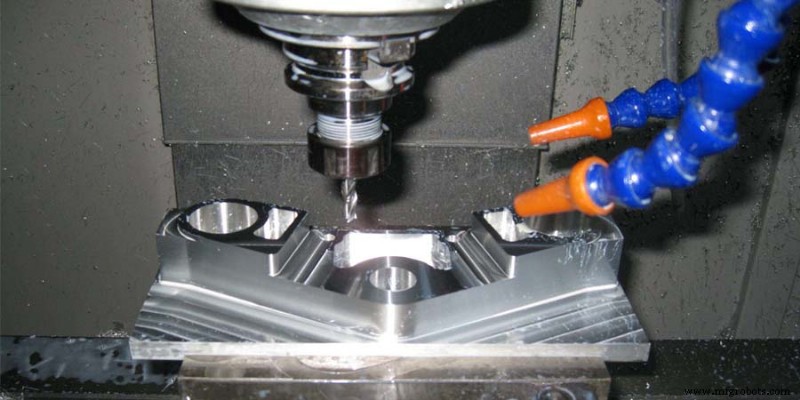
속도/가속 시간 과대 여부, 스핀들 속도/절삭 속도 합리적 여부, 운영자 매개변수 수정이 시스템 성능 변화 유발하는지 확인. 전압 안정 장비 설치. 접지선 연결 확실하게, 드라이버 펄스 출력 접점에 안티 인터페어런스 흡수 커패시터 추가. 적절한 커패시터 모델 선택. 시스템-드라이브 간 신호 연결선 차폐 여부, 연결 신뢰성, 시스템 펄스 신호 손실/증가 여부 확인. 공장 수리 또는 마더보드 교체 의뢰.
3축 CNC 가공 센터에서 위 공작물 가공 시 공작물 내부 구조 이동, 치수 정밀도 아웃오브톨러런스 등 문제 발생 가능. 원인은 주로 2차 클램핑 위치결정 정밀도 불량.
레버 다이얼 인디케이터를 CNC 가공 센터 스핀들에 흡착, 다이얼 인디케이터를 수평 위치 근접시키고, 보정할 정밀 기준면까지 다이얼 인디케이터 내리고, CNC 수치제어 시스템 펄스 핸들휠로 작업대 이동, 동시에 수동으로 메인 스핀들 회전시켜 다이얼 게이지가 정밀 기준면에 눌려 최대값 표시되게 하고 공작물 조정. 동시에 CNC 가공 센터 수치제어 시스템 관련 방향 상대 좌표값 클리어.
패드 법은 표준 패드 등 보조 도구로 공작물 정밀 기준면 평행 이동 필요. 공구 세터와 공작물 사이 표준 스페이서 블록 배치, CNC 가공 센터 스핀들에 광전 에지 파인더 장착, 저속 회전, 광전 에지 파인더가 좌우 스페이서 직접 접촉, 차이값이 오차값. 이 차이 따라 공작물 조정. 하지만 스페이서와 공작물 사이 간격으로 인해 레버 인디케이터 법만큼 정확하지 않음.
위 내용은 CNC 가공 센터가 부품 가공 시 가공 정밀도 문제 해결책, 도움이 되길 바랍니다.
제조공정
CNC 가공에서 공구 수명은 공구 끝이 공작물 절삭 시작부터 공구 끝 폐기 또는 공작물 표면 실제 길이까지 시간. 공구 끝 가공 시간이 공구 회사 공구 수명 계산 주요 평가 지표. 일반 공구 수명 각 날 연속 가공 15-20분. 공구 수명은 기업이 실험실 상대적 이상 조건서 측정. 피삭재별 절삭 깊이·이송 다름 따라 날당 15-20분 연속 가공, 해당 선속-이송 관계 계산해 절삭 파라미터 표 생성. 따라서 각 회사 절삭 데이터 표도 다름. 1. 공구 수명 연장 가능한가? 공구 수명 15-20분만, 더 연장 가능? 당연히 가능. 단
공구 및 커터 그라인더는 밀링 커터, 공구 비트 및 기타 다양한 절삭 공구를 연마하는 데 사용됩니다. 공구 연삭은 연마재나 맞춤형 연삭 휠을 사용하여 공작 기계 공구를 재연마해야 하는 연삭 기술의 더 큰 분야의 하위 전문 분야입니다. 공구 및 커터 그라인더는 평면, 원통, 복잡한 형상 등 다양한 연삭 작업을 수행합니다. 구성 그림 1 일반 구성, Best Mechanical Engineering 공구 및 커터 그라인더의 일반 구성은 그림 1에 나와 있습니다. 선반과 유사한 기본 구조를 가지지만, 선회 헤드가 죠 척 대신 연삭 휠을