오늘날의 경쟁적인 가공 세계에서 우위를 점하려면 작업장이 절삭 공구 기술을 따라잡아야 합니다. 항공우주, 에너지, 의료 산업에서 흔히 쓰이면서 악명 높게 가공하기 어려운 금속인 초합금(슈퍼알로이) 몇 가지 솔루션을 소개합니다.
인코넬(Inconel)은 모든 금속 합금 중 가공성이 가장 낮은 축에 속합니다. 하스텔로이(Hastelloy), 니모닉(Nimonic), 와스팔로이(Waspaloy), 르네(Rene)도 마찬가지입니다. 모두 니켈, 코발트, 크롬(때로는 셋 다)을 비교적 많이 함유하고, 몰리브덴과 탄탈럼 같은 내화 금속을 포함합니다.
극한의 인성, 경도, 내열성, 내마모성을 고려하면 이 중요한 금속들이 '슈퍼 합금(super alloys)'이라는 거창한 칭호를 얻은 것은 당연합니다.
예를 들어 인코넬 718은 가스터빈 엔진의 고온 부품 제조에 널리 쓰이므로 내열 초합금(HRSA)으로 분류됩니다.
모넬 K-500(Monel K-500)은 증기와 해수에 대한 내성이 뛰어나 해양 용도로 선호됩니다.
반면 코발트 크롬(CoCr)은 치과 브리지와 인공 무릎부터 풍력 터빈과 결혼 반지까지 모든 곳에 쓰입니다.
초합금에는 니켈 베이스, 코발트 베이스, 철 베이스 세 가지 일반 계열이 있습니다. 대부분 독점 합금으로, 헤인즈 인터내셔널(Haynes International)과 스페셜 메탈 코퍼레이션(SMC) 같은 기업이 항공우주용과 극한의 고온·저온·부식 환경용으로 개발했습니다. 앞서 언급했듯 모두 가공이 까다로워, 견고한 장비와 이러한 까다로운 소재용으로 설계된 절삭 공구가 필요합니다.
엔드밀, 드릴, 터닝 인서트
다행히 HRSA 및 기타 초합금 가공에 기꺼이 나서는 기계 작업장엔 요즘 선택할 수 있는 절삭 공구가 많습니다.
이 기사에서 인터뷰한 세 절삭 공구 제조사 모두 이러한 까다로운 소재 전용 엔드밀, 드릴, 터닝 인서트를 제공하며, 다른 공급업체들도 마찬가지입니다. 다만 각 경우 공통된 주의점은, 작업장이 이 공구들을 최대한 활용하려면 다른 가공 전술이 필요할 수 있다는 것입니다.
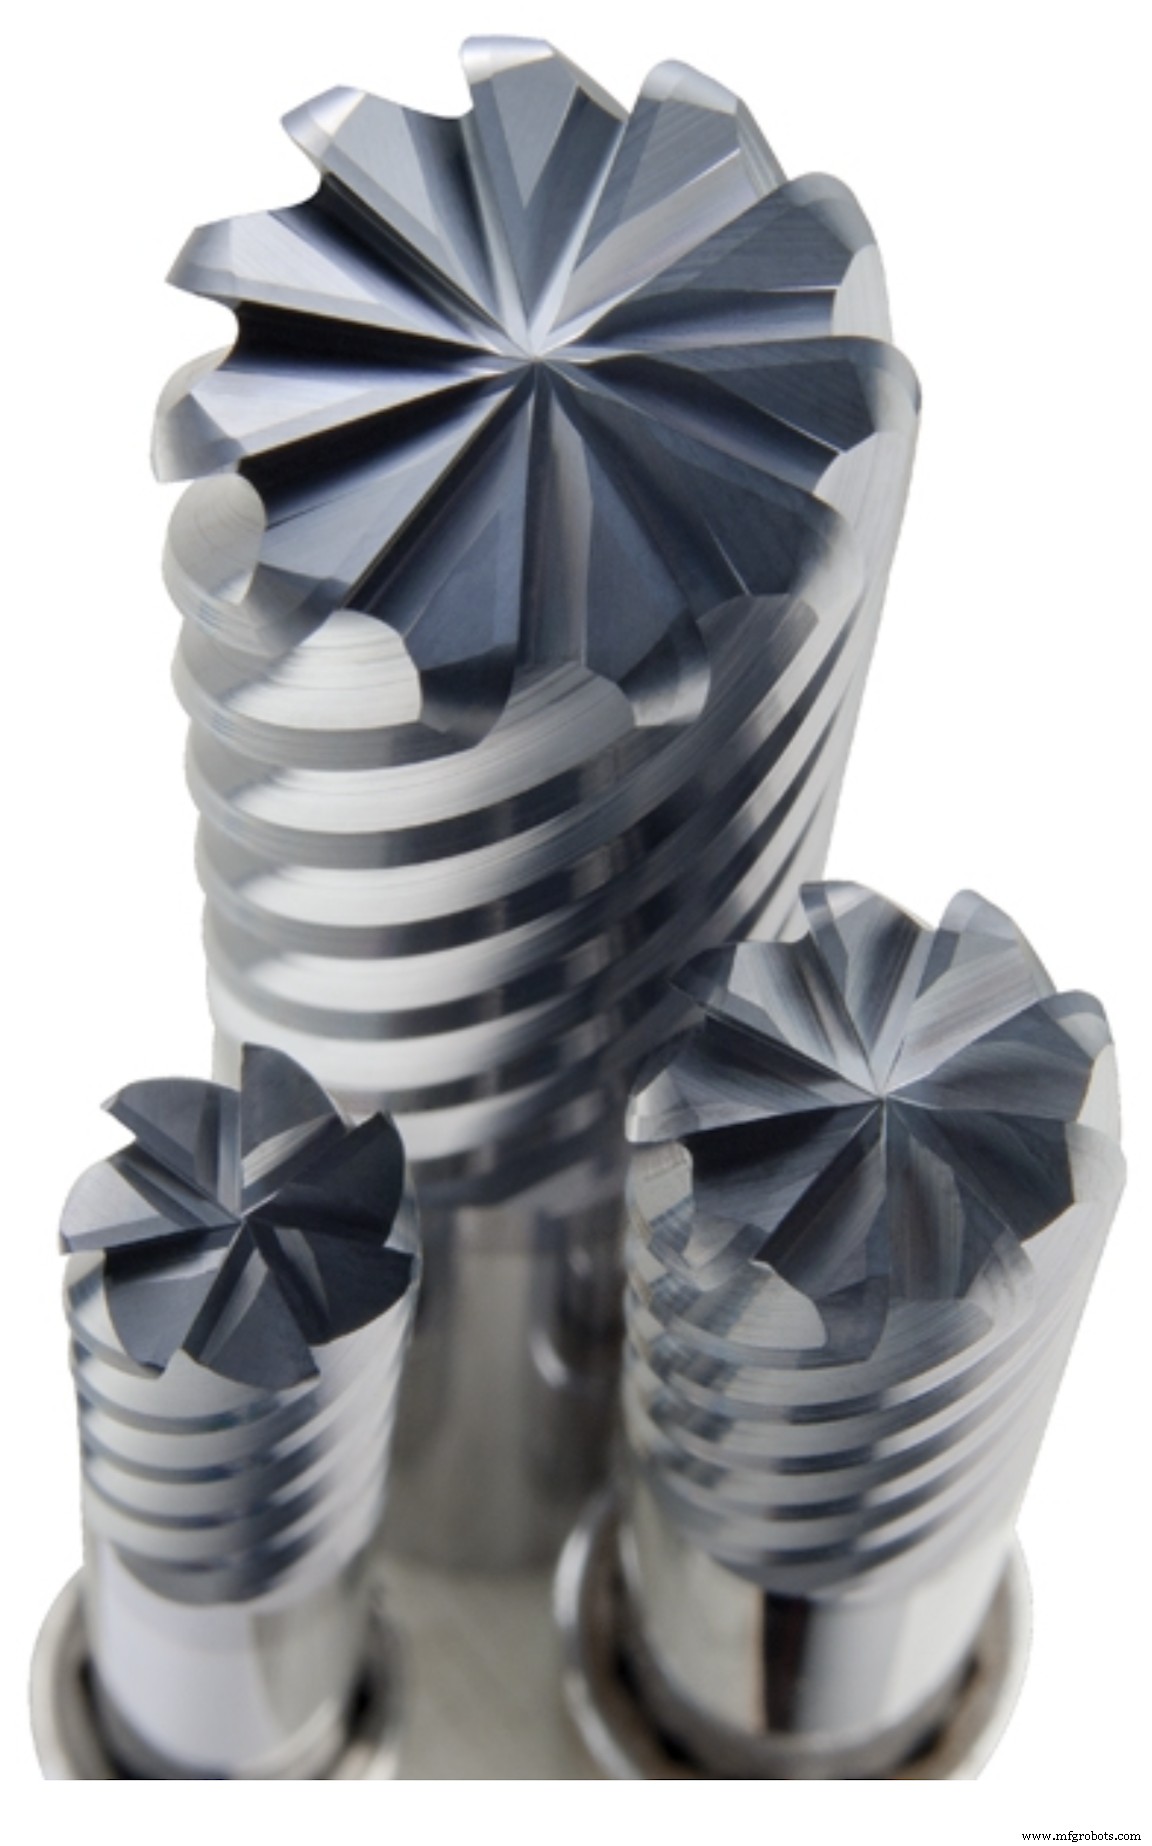
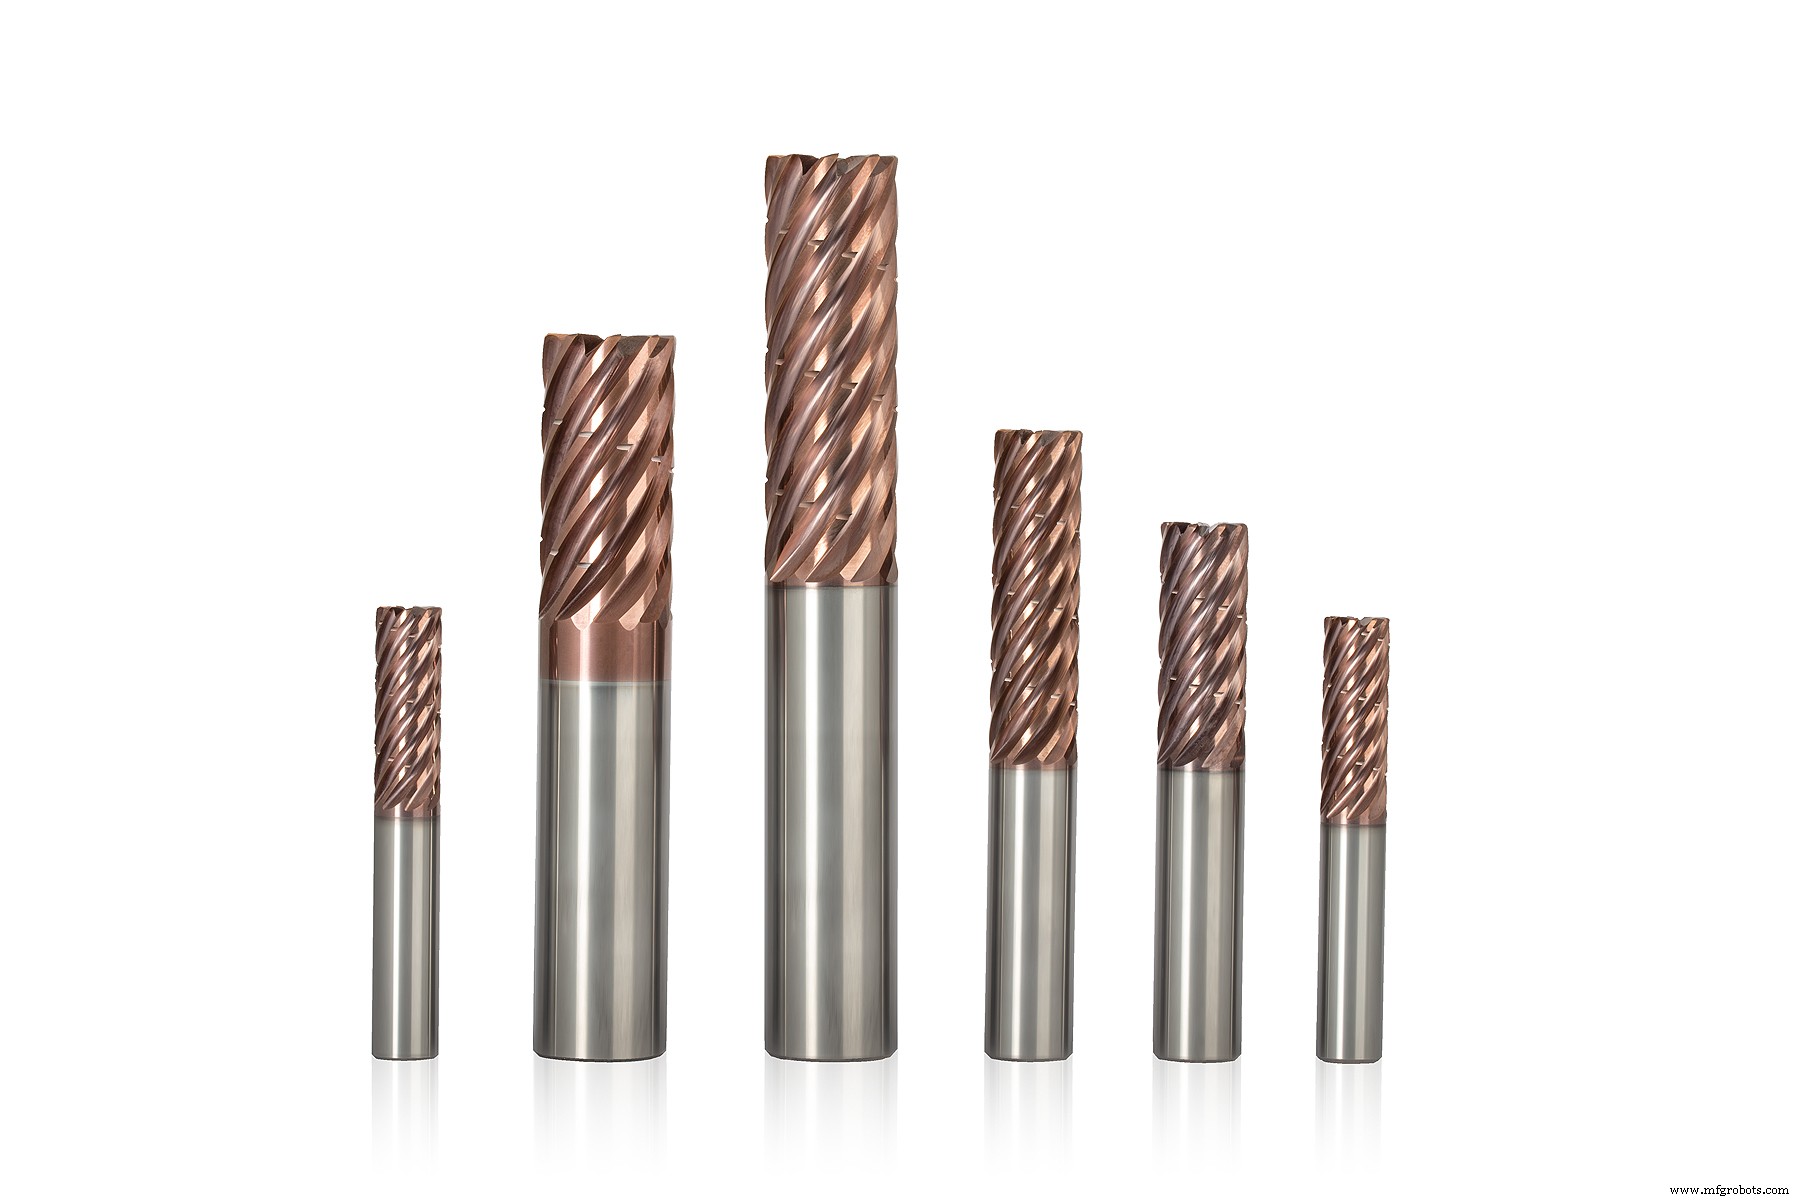
예를 들어 KYOCERA SGS Precision Tools Inc.는 Multi-Carb 시리즈 엔드밀을 보유하고 있는데, 애플리케이션 엔지니어 제이콥 라크에 따르면 7, 9, 11날 버전이 있으며 매우 두꺼운 코어로 강성을 확보했습니다.
"과거 초합금 가공의 관행은 날 수가 적은 엔드밀로 공격적으로 파고드는 것이었습니다." 그가 말합니다. "하지만 내부 테스트와 항공우주 고객 사례를 통해, 날 수가 많은 공구를 비교적 얕은 절삭 깊이와 저~중간 절삭 속도로 적용하면 초합금에서 극히 효과적임을 확인했습니다."
구체적 소재에 따라 라크는 일반적으로 공구 직경의 5% 이하 반경 절삭 깊이(DOC)로 시작할 것을 권장합니다. 이는 물론 고효율 가공(HEM) 또는 다이내믹 밀링 전략이 사용된다는 전제하에이며, 이러한 전략은 칩을 얇게 만들고 절삭 구역의 열을 줄여줍니다.
"9날 공구로 20% DOC까지 올려도 아주 잘 작동하는 것을 보았습니다." 그가 말합니다. "핵심은 고효율 가공 툴패스를 활용해 절삭 힘을 분산시키고 공구 부하 스파이크를 방지하는 것입니다."
두꺼운 코어 공구 사용
라크는 초합금 가공에서 흔한 휨을 줄여주는 두꺼운 코어 공구의 필요성을 재차 강조합니다. M.A. Ford Mfg. Co. Inc.의 애플리케이션 엔지니어 데릭 네이딩도 동의하며, 어려운 초합금 애플리케이션에 직면하면 보통 자사의 TuffCut XT9(380 시리즈)로 시작한다고 말합니다.
"XT9는 대형 항공우주 계정을 위해 몇 년 전 특수품으로 설계한 9날, 가변 피치, 37도 헬릭스 엔드밀입니다." 그가 말합니다. "초내열 초합금에서 타의 추종을 불허하는 성능을 발휘함을 빠르게 발견했고, 몇 가지 추가 조정—그중 TiAlSiN 기반(ALtima Xtreme) 코팅—을 거쳐 표준 제품으로 출시했습니다."
SGS 및 다른 절삭 공구 제조사와 마찬가지로 M.A. Ford도 트로코이달 밀링 전략이 초합금 가공의 명확한 길이라고 제안합니다.
"최근 수년간 공작기계와 제어 시스템의 발전으로, 다이내믹 밀링 기술과 코팅 초경이 결합하면 최상의 공구 수명과 금속 제거율을 얻을 수 있습니다."라고 M.A. Ford 오대호 지역 영업 매니저 더크 디치는 말합니다.
"하지만 이것이 다이내믹 밀링의 유일한 장점은 아닙니다." 그가 덧붙입니다. "절삭 힘 감소, 부품 표면 품질 향상, 공작물 임계 열 감소, 절삭 공구 치명적 파손에 대한 가장 일관되고 안전한 공정 제공 등도 이점입니다."
공구 냉각 유지
두 절삭 공구 전문가 모두 견고한 셋업과 그에 못지않게 견고한 공작기계의 필요성을 강조하며, Kennametal Inc.의 지역 제품 관리자 스티브 아샴보도 동의합니다. 자사 엔드밀 중 초합금 가공에 가장 적합한 것을 묻자 여러 가지를 거론하며 HARVI 1 TE를 첫 번째로 꼽았습니다.
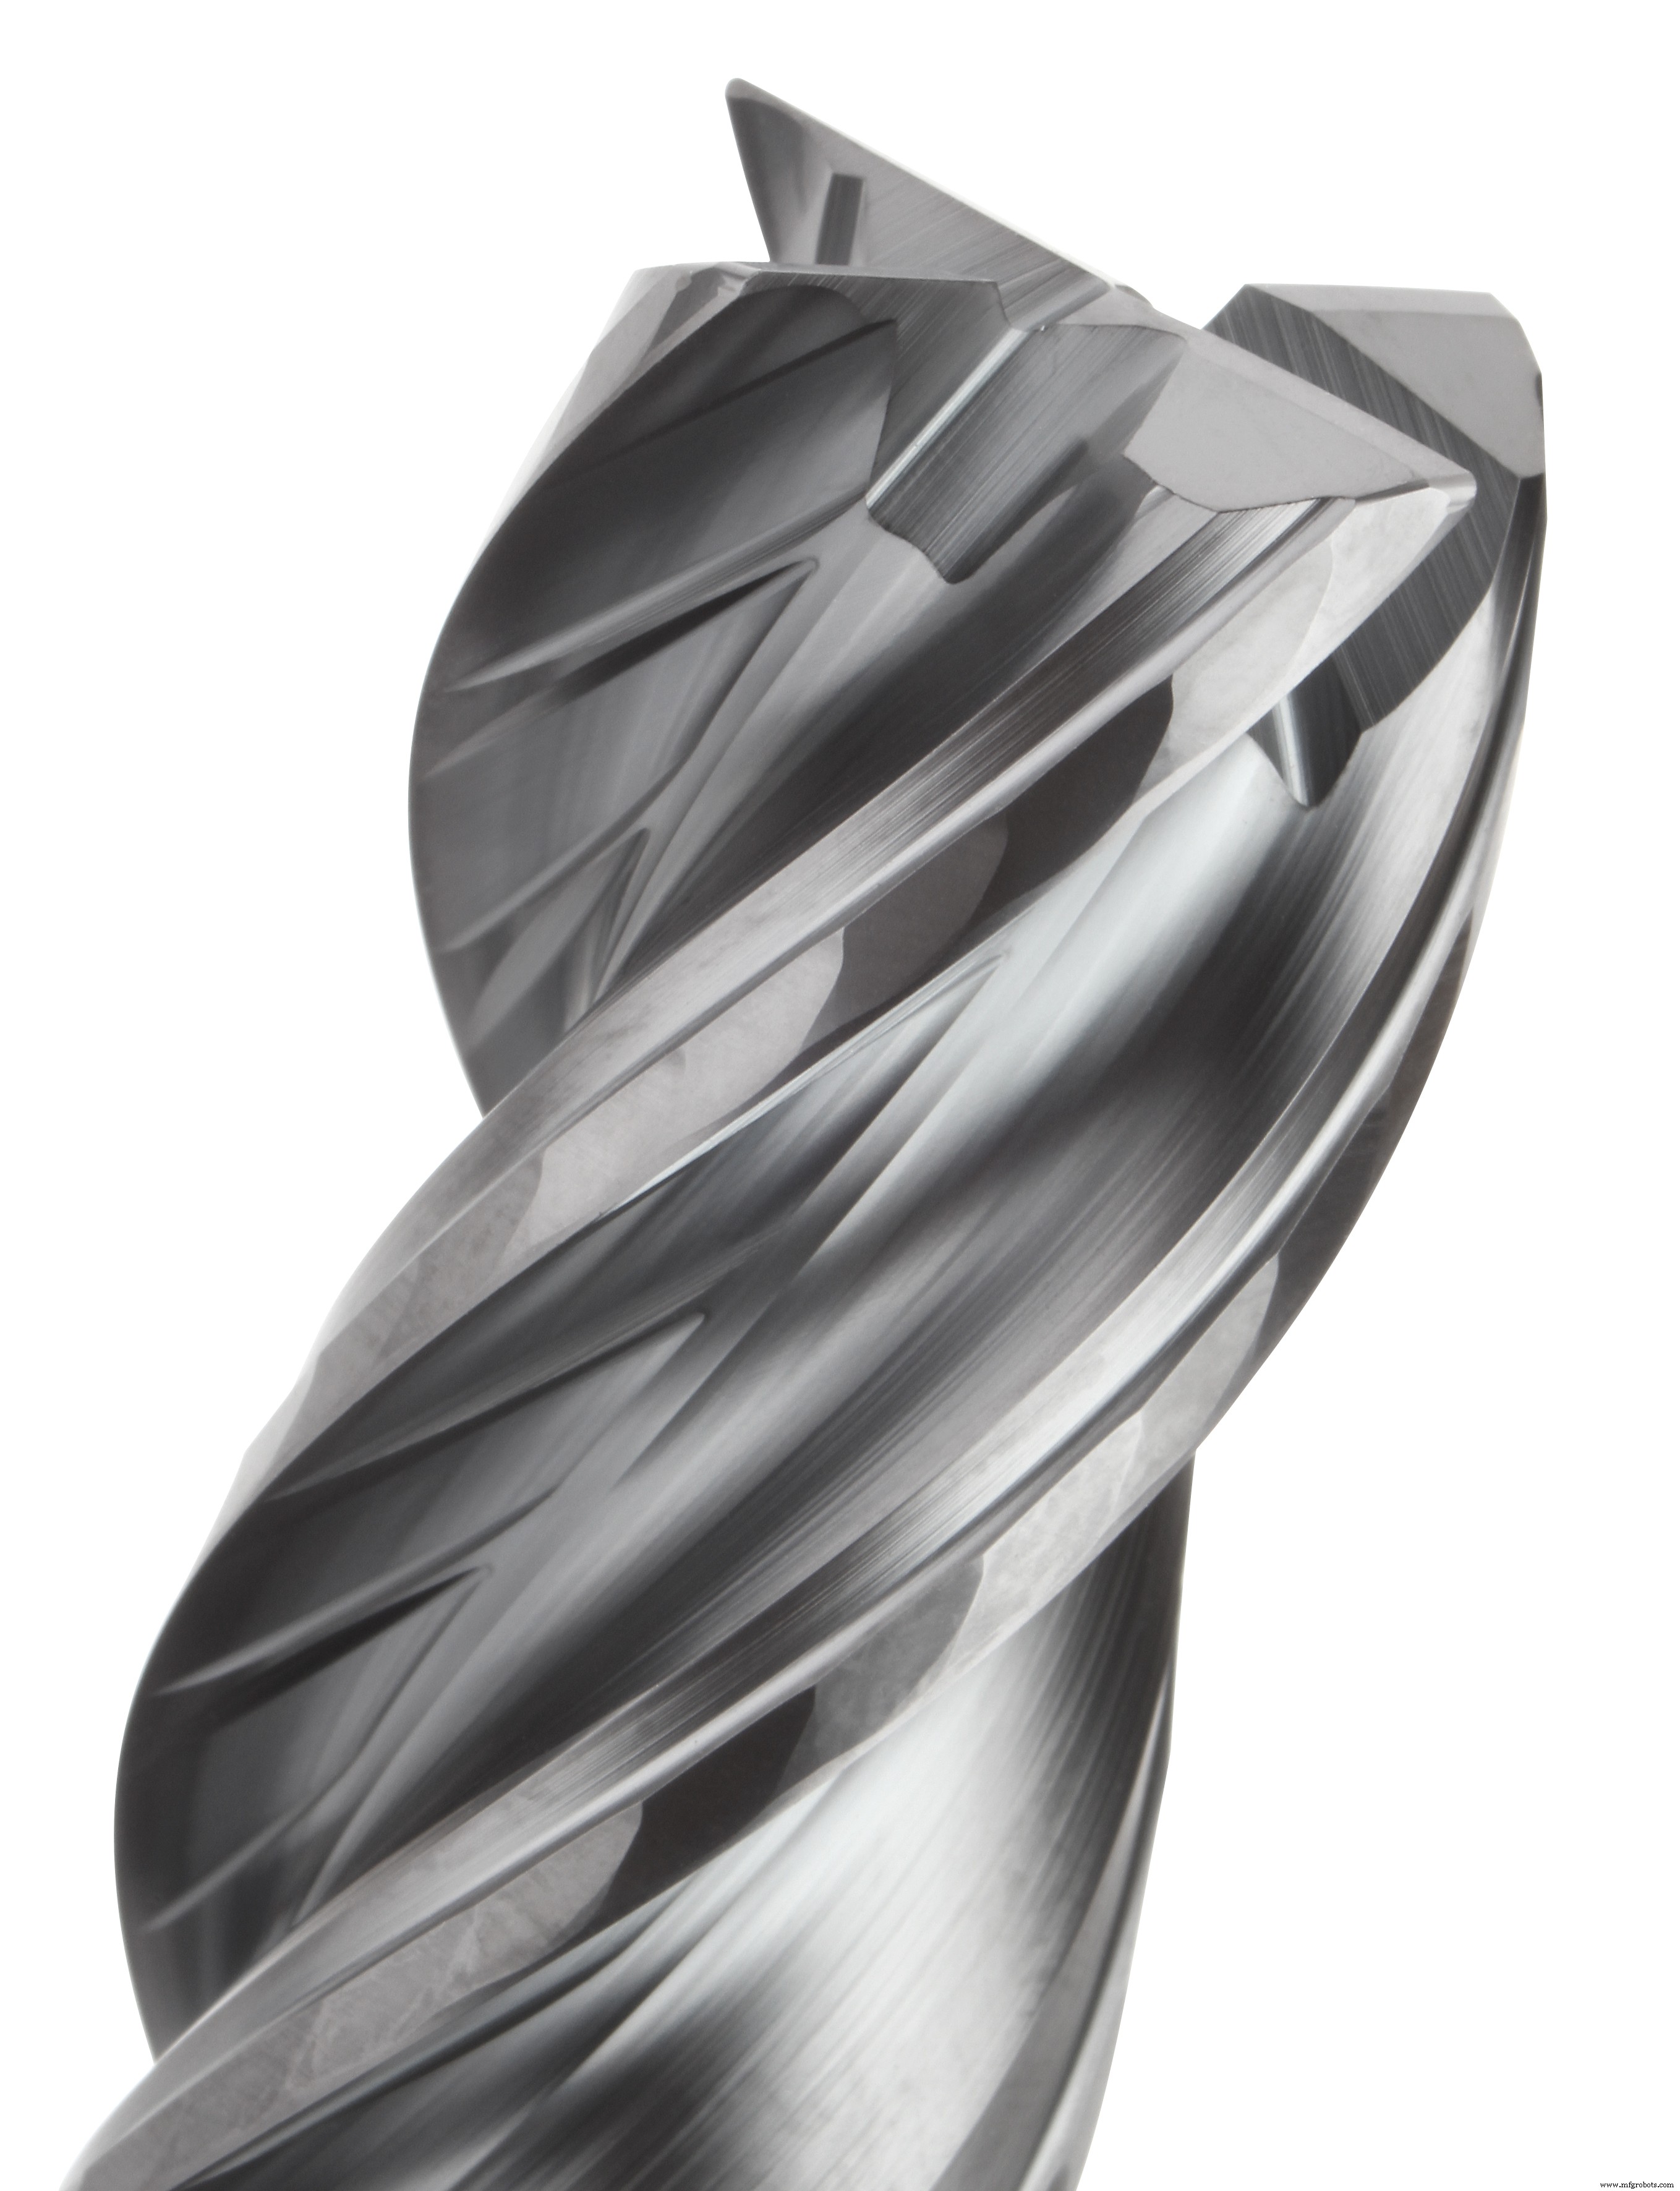
"HARVI 1 TE가 더 부드럽게 작동하고 마찰을 줄이게 하는 설계상의 비결이 몇 가지 있습니다." 그가 말합니다. "이 고온 합금에서 마지막 부분—열과 마찰—이 엄청난 문제입니다. 편심 페싯 릴리프, 특수 칩 가싱, 강성을 위한 포물선 코어를 갖춘 이 공구는 효율적인 초합금 절삭에 필요한 모든 속성을 갖추고 있습니다."
Kennametal의 터닝 지역 제품 관리자 그렉 세이지는 초합금 가공에서 초경 솔리드만이 유일한 선택지가 아니라고 지적합니다. 세라믹도 있습니다.
세이지는 다른 전문가들의 견고성 조언을 지지하면서, 특히 Kennametal의 풀 세라믹 엔드밀이나 세라믹 또는 PCBN(입방정 질화붕소)을 쓰는 터닝 애플리케이션에서 견고성이 더욱 필수적이라고 덧붙입니다.
"견고한 셋업이 전제된다면, 우리 KYS25 세라믹 같은 재종으로 초합금에서 700sfm 이상의 절삭 속도를 달성해 처리량을 크게 늘릴 수 있습니다." 세이지가 말합니다. "정삭 작업에서는 Kennametal의 KB1630 PCBN 터닝 인서트가 환상적인 일을 해냅니다. 중요한 것은 작업장이 선택지가 많다는 사실을 기억하고, 어떤 것을 어떻게 적용할지 결정할 때 절삭 공구 공급업체에 지원을 요청해야 한다는 점입니다."
셋업을 '슈퍼'하게 만들기
절삭 공구 제조사들은 소재별 재종과 형상, 견고한 셋업, 적절한 공작기계가 인코넬과 하스텔로이 같은 내열 초합금 가공 성공에 모두 필요하다고 말합니다.
맞는 말이지만, HRSA 이야기에는 그 이상이 있습니다.
드릴이나 엔드밀이 허용한다면, 70bar(1,000psi) 이상의 압력으로 여과되고 잘 관리된 쿨런트를 공구 내부급유로 사용하는 것도 권장됩니다. 물론 이는 덜 까다로운 소재나 대부분의 터닝 작업에도 동일하게 적용됩니다.
공구 홀더 구조도 신중히 고려해야 합니다. 초합금, 티타늄, 심지어 알루미늄 황삭 시 공구 풀아웃이 우려되므로 Haimer Safe-Lock이나 동급의 안티슬립 공구 홀더는 좋은 투자입니다. 공구 밸런싱 시스템도 마찬가지입니다. 모든 기계공이 알듯, 런아웃과 진동 제거는 공구 수명 연장과 부품 품질 향상의 열쇠이며, 고품질 유압·기계식·슈링크핏 공구 홀더 사용 외에 이를 달성하는 최선의 방법 중 하나는 사용 전 공구 홀더 어셈블리 전체를 밸런싱하는 것입니다.
이 단계들을 따르면, 초합금이 결국 그렇게 '슈퍼'하게 어렵지 않음을 곧 알게 될 것입니다.
초합금 가공에 대한 팁과 기술을 공유해 주십시오. 아래 댓글로 생각과 통찰을 남겨 주세요.
난삭 소재 가공을 어떻게 관리하십니까?
제조업체들이 어려운 글로벌 시장에서 우위를 점하려 할 때, 특정 금속 가공법을 이해하는 것은 필수적입니다.
항공우주, 에너지, 의료 산업에서 흔히 쓰이면서 악명 높게 가공하기 어려운 금속인 초합금 가공 기술은 따라서 알아두면 유용합니다.