자동차 전자기기 SMT 납땜 신뢰성 향상: 멀티 칩 모듈 과제 연구
전자 제품의 소형화 추세로 인해 제품 구조가 복잡해지면서 멀티 칩 모듈(MCM)의 보급이 촉진되고 있습니다. 코어 모듈의 등장은 SMT에 새로운 과제를 안겨주었습니다. 그러나 기판의 대규모화와 열 이론으로 인해 신제품 양산 과정에서 가용접(콜드 조인트)과 연속 주석 전착 등의 문제가 발생하고 있습니다.
회로 모듈 SMT 납땜 신뢰성 연구
가용접은 주석 층이 용접면 표면에 완전히 도금되지 않고, 부품 용접면과 패드 사이에 금속 합금이 생성되지 않으며, 압력으로 인해 부품이 느슨해져 불량 접촉이 발생하고, 납땜점의 최소 높이가 (납땜점 최소 높이 + 납땜 가능 높이)의 25%보다 작은 상황을 말합니다.
가용접의 일반적인 원인으로는 납 페이스트 품질 불량, 플럭스 조성, 부품 핀의 산화막, 패드 표면 처리 불량, 납땜 파라미터 설정, 불안정한 리플로우 납땜 등이 있습니다.
문제 원인 분석
a. 코어 모듈 기판 분석
PCB 기판 재료 성능을 나타내는 주요 파라미터는 Tg(유리 전이 온도), CTE(열팽창 계수), Td(박리 온도)입니다.
초기 개발 단계에서 FR-4 Tg150(재료 >145)을 코어 모듈 기판 재료로 사용했으며, 기판 바닥면에 비교적 두꺼운 솔더마스크 필름을 덮었습니다. 리플로우 납땜 공정에서 낮은 Tg로 인해 약간의 휨 변형이 발생하여 2차 리플로우 납땜 시 가용접이 발생하고 납땜 신뢰성이 저하되었습니다.
b. 납 페이스트 양 분석
일반적인 공정 요구사항에 따르면 스텐실 두께는 0.13mm여야 하며, 인쇄 후 코어 모듈의 패드 납 페이스트 두께도 0.13mm입니다. 코어 모듈이 납땜 공정에서 변형, 가용접, 낮은 납땜 신뢰성을 겪기 때문에 제품은 품질 리스크에 직면할 수 있습니다.
개선 실험
a. 기판 재료 및 실험 설계
기판 재료는 제품 신뢰성에 영향을 미치는 가장 중요한 요소 중 하나입니다. 초기 제품에는 비교적 저렴한 FR-4 Tg150(재료 >145)을 사용했습니다. 초기 실험 개발에서 더 높은 신뢰성을 위해 FR-4 Tg170(재료 >175)을 FR-4 Tg150(재료 >145) 대체재로 적용했습니다.
기판 바닥면 솔더마스크를 재설계하여 솔더마스크 두께를 줄이고 재료 품질을 개선함으로써 솔더마스크 품질을 보장하고 2차 리플로우 납땜 신뢰성에 영향을 주지 않도록 했습니다.
b. 스텐실 컷아웃 실험 설계
초기 스텐실 설계 단계에서 PCB의 0.5mm 핀 간격 QFP 부품 때문에 스텐실 두께를 0.13mm로 설계했습니다. 최초 제조 공정에서 0.13mm 납 페이스트 두께의 코어 모듈에 가용접이 발생하여, 일반적인 스텐실 설계의 최소 두께인 0.15mm로 스텐실 두께를 늘렸습니다. 이 조건에서 스텐실 홀과 외부 확대 홀 비율은 1:1.2이나 품질 개선 효과가 미미했습니다. 따라서 특수 캐스케이드 스텐실을 적용하여 실험을 진행했으며, 스텐실 두께를 기존 0.15mm에서 0.3mm로 높여 모듈 마운팅 패드의 납 페이스트 인쇄 양을 확보했습니다.
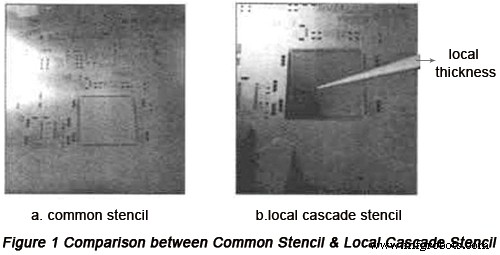
캐스케이드 스텐실 적용 시 다양한 실험 방안을 사용했으며, 비교적 합리적인 방안은 다음과 같습니다:
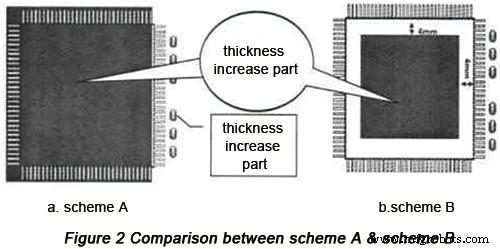
방안 A: 모듈 전체 영역의 두께를 0.3mm 증가시키고, 소규모 영역이 포함된 측면의 두께는 변경하지 않음.
방안 B: 두께 증가 영역이 방안 A보다 4mm 작고 두께를 0.3mm 증가시키며, 패드 홀 두께는 변경하지 않음.
시험 생산과 방안 A, B 비교 결과, 저항 팩 위치에서 연속 주석 전착이 발생하여 방안 B가 더 우수한 것으로 결론지었습니다.
c. 제조 공정 개선 실험
리플로우 오븐 진입 전 젤 도포 작업을 수행하고, 젤 경화 및 수축 효과로 위치를 결정하여 회로 모듈 고정 기능을 부여함으로써 납땜 시 모듈 기판의 변형과 이동을 효과적으로 줄였습니다.
실험 결과
스텐실 설계 개선, PCB 재료 재선정 및 위치 결정, 제조 공정 개선 등 일련의 개선 조치 덕분에 코어 모듈의 납 페이스트 양과 주석 클라이밍 높이가 납땜 공정에서 IPC 표준에 도달했습니다. 코어 모듈 공정 불량률이 686PPM에서 23PPM으로 크게 감소하여 제품 신뢰성이 확보되었습니다. 다음 표가 결과를 잘 보여줍니다.
| 결과 |
기판 재료 |
생산 수량 |
시험 점 개수 |
불량 유형 |
불량 개수 |
불량품 개수 |
불량률 (PPM) |
| 초기 시험 생산 상황 |
Tg150 |
50 |
43750 |
코어 모듈 가용접 |
20 |
20 |
457 |
| 코어 모듈 연속 주석 전착 |
0 |
0 |
0 |
| 합계 |
20 |
20 |
457 |
| 1차 개선 실험 결과 (방안 A) |
Tg170 |
50 |
43750 |
저항 팩 가용접 |
0 |
0 |
0 |
| 저항 팩 연속 주석 전착 |
30 |
30 |
686 |
| 합계 |
30 |
30 |
686 |
| 2차 개선 실험 결과 (방안 B) |
Tg170 |
50 |
43750 |
코어 모듈 가용접 |
1 |
1 |
23 |
| 코어 모듈 연속 주석 전착 |
0 |
0 |
0 |
| 합계 |
1 |
1 |
23 |
결론
코어 모듈 적용은 자동차 전자 제품의 연구 개발과 업그레이드 진전을 가속화할 수 있습니다. 신제품 단계에서 이식을 구현하여 개발 비용과 복잡성을 줄일 수 있습니다. 그러나 코어 모듈의 대규모화와 높은 제조 공정 요구사항으로 인해 초기 시험 생산 단계에서 불량점이 발생하여 신뢰성이 저하되고 모듈 적용이 어려울 수 있습니다.
PCB에 속하는 코어 모듈은 고온 리플로우, 보관, 또 다른 고온 리플로우 등의 일련의 공정을 거쳐야 하는 동안 PCB 변형, 가용접, 연속 주석 전착 등의 문제가 발생합니다. 이러한 코어 모듈 관련 문제들이 실험과 제품 시험 생산을 통해 성공적으로 해결됨으로써 코어 모듈 적용에 더 많은 기회가 제공되고, 자동차 전자 제품의 모듈 적용 진전도 가속화될 것입니다.
참고 자료:
• SMT 납땜 품질에 영향을 미치는 요소와 개선 조치
• 자동차 PCB 특성 및 설계 고려사항
• EMI를 극복하기 위한 자동차 회로 설계 5가지 팁
• 자동차 PCB 제조업체 신뢰성 판단을 위한 5가지 검증된 방법
• SMT 조립업체 역량 평가를 위한 유용한 방법들
• PCBCart의 풀 피처 PCB 제조 서비스 - 다양한 부가 가치 옵션
• PCBCart의 고급 PCB 조립 서비스 - 1개부터 시작



