


산업기술

산업 제조
전자 부품 패키지 기술이 소형화, 경량화, 고성능화 방향으로 발전함에 따라 부품 기능 밀도를 높이고 입출력 단자 간 간격을 줄이는 것이 전자 부품의 발전 추세가 되었으며, 이는 SMT(표면 실장 기술)가 특징인 자동 조립 기술로 가장 잘 구현됩니다. 부품 표면 실장을 구현하기 위한 첫 단계는 PCB에 해당 패드를 제조하여 구조화된 PCB를 얻는 것입니다. 그런 다음 스텐실 인쇄 기술로 PCB 패드 표면에 솔더 페이스트를 도포합니다. 마지막으로 가열하여 솔더 페이스트를 액체 상태로 만들어 부품 핀과 PCB 패드 사이에 액체 브리지를 형성합니다. PCB의 솔더 마스크 영향으로 용융된 솔더 페이스트는 해당 솔더 패드 영역으로 제한되어 솔더 조인트 간 브리징을 방지함으로써 칩의 PCB 자동 조립이 구현됩니다. 패키지 유형에 따라 원형과 직사각형 솔더 패드가 주로 선택되며, 이는 BGA(볼 그리드 어레이)와 QFN(쿼드 플랫 노리드) 패키지에 해당합니다. BGA에 대해 더 알고 싶다면 4단계면 충분합니다.
QFN 핀 크기와 핀 간 간격이 상대적으로 작기 때문에, 솔더 페이스트 도포량의 정확도에 따라 솔더 조인트 브리징이나 위장 납땜이 발생할 수 있습니다. 따라서 스텐실 두께(h₀)를 기반으로 한 PCB 패드 크기의 합리적 설계는 납땜 성공률을 크게 높이는 데 도움이 됩니다. 솔더 패드 상의 솔더 주석 젖음 각도(θₐ)를 30°, 솔더 마스크 상의 젖음 각도(θᵣ)를 160°로 가정합니다. 패드 표면 거칠기를 무시하면 젖음 각도를 3상 접촉선의 전진 또는 후퇴 각도로 근사할 수 있습니다. 실제 QFN 부품 납땜 공정에 따라, 리플로 납땜 온도 곡선을 이상적 조건(솔더 주석 완전 용융 및 패드 표면 완전 젖음)에서 합리적으로 제어하면 납땜 효율을 보장할 뿐만 아니라 부품이 자동 조립 납땜 평형에 도달하도록 도울 수 있습니다. 패드가 합리적으로 설계되면 솔더 조인트의 이상적 상태는 PCB의 전기적 성능과 기계적 연결 요구 사항을 충족할 뿐만 아니라 브리징과 위장 납땜 같은 솔더 조인트 결함도 방지합니다. 이를 위해 솔더 조인트 상태는 다음 공식들을 만족해야 합니다:
a. QFN 내부 솔더 조인트가 PCB 패드에 완전히 분포할 때, θₐ ≤ θⱼ(Zᵤ) ≤ θᵣ, θⱼ(0)=30°, x₃(0)=x₄(0)=Dₓ₄
b. QFN 외부 측면 패드에서 주석이 성장할 때,
(1) θⱼ(Zᵤ)=θₛ₃+90°, θ₄(0)=30°, θ₃(0)=30°,
(2) x₃(0)=x₄(0)=Dₓ₄(0), x₃(Zᵤ)=0.
이 공식에서 θₛ₃은 θₐ와 같으며, 둘 다 측면 패드 상의 솔더 주석 젖음 각도입니다.
수직 방향에서 브리징 액체의 정적 평형 방정식:
PdLy(x₃(0)-x₄(0)+Lx)+Wz-[T(x₃(0)-x₄(0)+Lx)(sinθ₂(0)+sinθ₁(0))+TLy(sinθ₃(0)+sinθ₄(0))]-ρgV₀=0
솔더 조인트 바닥의 압력 강도(Pd)는:
Pd=[T(x₃(0)-x₄(0)+Lx)(sinθ₂(0)+sinθ₁(0))+TLy(sinθ₃(0)+sinθ₄(0))+ρgV₀-Wz]/[Ly(x₃(0)-x₄(0)+Lx)]
이 공식들에서 ρ는 솔더 주석의 액체 밀도, T는 솔더 조인트 액체의 표면 장력, x₃(0)과 x₄(0)은 바닥 패드 액체에서 액체 솔더 조인트 양단 미끄러짐, θ₁(0)과 θ₂(0)은 솔더 조인트 양측의 액체-기체 계면과 바닥 패드 표면에 의해 형성된 양측 접촉 각도, θ₃(0)과 θ₄(0)은 양끝에서 형성된 접촉 각도, V₀는 솔더 조인트 부피, Wz는 칩 끝단 패드와 솔더 조인트에 가해지는 수직 방향 힘을 나타냅니다.
공식 (1)과 (2)의 제한 하에서, 솔더 조인트의 프레임 곡선은 초기값 문제 해법의 효과적인 방법을 기반으로 솔더 조인트 상단의 경계 조건을 초기 조건과 동등하게 만들 수 있습니다. 초기값 문제 해법은 z=0 요구 사항을 충족할 수 없으므로, 목적 함수 최소화 문제로 변환되며 이는 방정식 (3)에 표시됩니다.
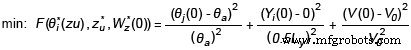
이 최소화된 목적 함수는 패드의 이상적 설계 크기 Dₓ₄를 결정하는 데 적용할 수 있습니다.
또한 PCB 패드 주석 랩 각도의 기하학적 특성도 고려해야 합니다. 이에 따라 패드 확장 크기는 아래 근사식을 준수해야 합니다:
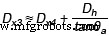
이 방정식에서 Dh는 칩 외부의 노출된 측면 패드 두께를 나타냅니다. 암시적 변수 최적화를 통해 목적 함수가 기대 오차 요구 사항을 충족하면, 하단 측면 값의 필요에 따라 패드 내부와 외부 설계 크기(Dₓ₄, Dₓ₃)를 계산할 수 있습니다.
이 방법은 QFN에 적합한 패드를 잘 설계하여 이 부품과 PCB의 높은 전기적 성능을 달성하도록 보장합니다. 그런 다음 전문적이고 자격 있는 조립 역량으로 PCBCart는 귀하의 이상적 설계를 현실로 구현할 수 있습니다.
산업기술
2016년 3월 15일 PCB 제조 및 어셈블리 서비스 제공업체는 누군가의 아이디어를 현실로 구현하는 큰 책임을 집니다. PCB 설계 및 제조 공정의 각 단계에는 다른 파일과 정보가 필요합니다. 따라서 PCB 문서화는 제조업체에게 고객이 정확히 무엇을 원하는지 전달하는 데 도움이 됩니다. 그리고 필요한 정보를 미리 준비하면 전체 리드타임을 단축할 수 있습니다. 이는 더 쉽고 빠르며 정확한 견적을 받을 수 있게 할 뿐만 아니라 오류 없는 PCB 설계 및 제조를 보장합니다. PCB 설계에 필수적인 문서 항목 인쇄 회로 기판을 효율적으
2017년 1월 31일 경쟁 테스트 기술의 발전에도 불구하고 인-서킷 테스트(ICT)는 PCB 어셈블리 테스트의 효과적인 방법 중 하나로 남아 있습니다. ICT의 지속적인 매력은 테스트 속도(보통 몇 초)에서 나옵니다. 또한 테스트가 정밀하고 부품 수준의 오류 감지가 진단 과정을 가속화하여 숙련도 의존도를 낮춥니다. 이 글에서는 PCB 설계에서 인-서킷 테스트의 중요성을 논의합니다. 인-서킷 테스트란? ICT는 제조 결함 분석(MDA)을 수행하는 전문 자동 테스트 장비(ATE)가 필요합니다. PCB의 각 부품을 개별적으로 테스트합니