밴드쏘 작업 및 안전 완벽 가이드: 수평·수직·초프쏘
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
- 밴드쏘의 종류와 구조 파악하기
- 필수 안전 수칙 이해 및 준수하기
- 수평 밴드쏘 조작 절차 설명하기
- 수직 밴드쏘 조작 절차 설명하기
- 초프쏘(Chop Saw) 조작 절차 설명하기
- 톱날(Blade) 선정 기준 이해하기
- 톱니 셋(Tooth Set) 종류와 특징 설명하기
- 바이스 로딩(Vise Loading) 요령 설명하기
- 윤활(Lubrication) 관리 방법 설명하기
밴드쏘 개요
시중에는 수평 밴드쏘(Horizontal Bandsaw)와 수직 밴드쏘(Vertical Bandsaw) 두 종류가 있습니다. 밴드쏘는 기계 공작실에서 매우 흔한 장비로 특별한 기술 없이도 사용할 수 있지만, 작업 특성상 장비에 익숙해지고 몇 가지 기본 수칙을 지키는 것이 중요합니다. 여기서는 수직 밴드쏘의 안전한 사용법을 중심으로 설명합니다.
1단계: 안전 제일
전동 공구 작업 전에는 반드시 안전 고글, 장갑 등 필요한 보호구를 착용하십시오. 헐거운 옷은 톱날에 말려 들어갈 수 있으니 피하십시오.
2단계: 기계 구조 숙지
대부분의 밴드쏘는 가변 속도 기능을 갖추고 있으나, 단일 속도 모델이라도 문제없습니다. 기계 정면에서 볼 때 전원 스위치와 속도 표시기는 보통 좌측에, 변속 레버와 가변 속도 조절기는 후면에 있습니다. 전면의 틸트 테이블(Tilt Table)로 공작물 위치를 쉽게 조정할 수 있습니다. 톱날 상단의 에어 블로어(Air Blower)는 절삭 칩이 작업자 쪽으로 날아오지 않게 불어줍니다.
3단계: 치수 표시 및 확인
공작물에 가공 치수를 표시하십시오. 절단하려는 크기가 기계 통과 용량을 초과하지 않는지 확인하십시오. 이는 직선 절단보다 윤곽 절단(Contour Sawing)에서 더 중요합니다. 직선 절단 시 공작물 폭이 톱날과 컬럼 사이 거리를 초과하지 않는지, 윤곽 절단 시 공작물이 모든 방향에서 톱날과 컬럼 사이 간극을 통과할 수 있는지 확인하십시오. 통과가 어렵다면 밴드쏘 사용 전 불필요한 부분을 미리 잘라내십시오.
4단계: 속도 설정
피삭재 종류에 따라 톱날 속도를 조절하십시오. 일반적인 원칙: 연질 재료는 고속, 경질 재료는 저속으로 절단합니다. 기계를 켠 후 몇 초 기다려 정상 작동 속도에 도달하게 하십시오.
5단계: 피드(Feed) 작업
치수 표시와 속도 설정이 완료되면 공작물을 기계에 투입합니다. 기계 종류에 따라 수동 피드 또는 동력 피드(Power Feeder)를 사용합니다. 공작물 투입 전, 심지어 기계 시동 전에도 톱날 이빨 방향을 확인하십시오. 이빨이 향하는 쪽에서 공작물을 밀어 넣어야 합니다.
수동 피드 시 손을 톱날 경로에서 멀리 유지하고, 동력 피드 시 신체가 움직이는 부위에 끼이지 않도록 주의하십시오. 공작물을 단단히 잡고 절단선을 톱날에 맞춘 후 손을 톱날 경로에서 치우고 천천히 밀어 넣으십시오. 절단 완료 후 공작물을 꺼내고 기계를 끄십시오.
안전 수칙
- 시동 및 정지 스위치 위치를 숙지하십시오.
- 톱날 장력이 적절히 조절되었고 모든 도어가 닫혔는지 확인 후 기계를 가동하십시오.
- 피삭재 두께에 맞는 톱날을 사용하십시오. 재료 두께당 최소 3개 이상의 톱니가 물려야 합니다.
- 피삭재별 권장 최고 속도를 초과하여 운전하지 마십시오.
- 톱날이 충분히 날카로운지 확인하십시오.
- 모든 가드를 제자리에 장착하십시오. 상단 가이드/가드 어셈블리는 공작물에서 1/4인치(약 6.35mm) 이내에 위치해야 합니다.
- 공작물이 테이블에 평평하게 밀착된 상태에서 절단을 시작하십시오.
- 톱날이 최대 속도에 도달하기 전에는 절단을 시작하지 마십시오.
- 손과 톱날 사이에 안전한 거리를 유지하십시오.
- 절단 시 적절한 힘만 가하십시오. 무리한 힘은 금물입니다.
- 불규칙하거나 작은 공작물은 푸시 스틱(Push Stick)이나 판재를 사용하여 밀어 넣으십시오.
- 얇은 공작물이 테이블 삽입구 슬롯에 끼이거나 슬롯 끝부분에 부딪히지 않게 주의하십시오.
- 톱날 바인딩(Blade Binding) 발생 시: 전원 코드를 뽑고 톱날이 완전히 멈출 때까지 기다린 후 공작물에서 톱날을 빼내십시오. 억지로 빼내면 톱날 파손이나 부상 위험이 있습니다.
- 기계가 완전히 정지하기 전에는 어떤 조정도 하지 마십시오.
- 톱날 파단 시: 즉시 전원 코드를 뽑고 기계가 완전히 멈출 때까지 접근하지 마십시오. 강사에게 즉시 보고하십시오.
- 기계 정지 후 브러시나 걸레로 칩을 제거하여 과도한 칩 축적을 방지하십시오.
- 작업장 이탈 전 기계 전원이 꺼지고 청소되었는지 확인하십시오.
수평 밴드쏘(Horizontal Bandsaw)
바이스 조정 및 로딩
- 핸들을 좌측(반시계 방향)으로 돌리면 바이스 조(Jaw)가 열리고, 우측(시계 방향)으로 돌리면 조여집니다.
- 바이스가 고정되지 않은 상태에서는 손으로 이동 가능합니다. 이동이 뻑뻑하면 핸들을 약간 풀어주면 해결됩니다.
- 공작물이 절단 중 튀어 나오지 않도록 단단히 고정하십시오.
- 톱날 이빨이 여러 개 동시에 공작물을 물도록 하십시오. 이빨 하나만 물면 톱날 손상과 부정확한 절단 원인이 됩니다.
바이스 회전(앵글 절단)
- 직각(90°)이 아닌 앵글 절단 시 바이스를 최대 45°까지 회전시킬 수 있습니다.
- 절단 헤드를 들어 올리고 볼트를 조정하여 앵글을 맞추십시오. (아래 이미지 참조)
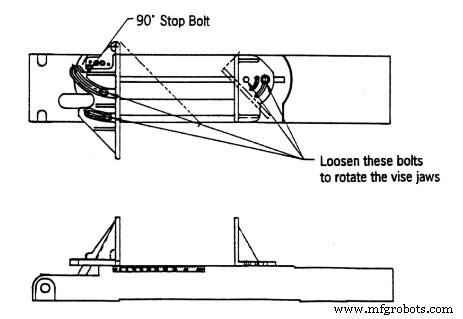
- 절단 전 볼트를 다시 조이고 바이스 조를 원위치로 복원하십시오.
- 바이스를 45° 완전 회전 시 최대 공작물 크기는 원형 8인치, 사각 8인치로 제한됩니다.
수평 밴드쏘 작업 절차
- 핸들을 들어 올려 기계를 고정하십시오.
- 공작물을 바이스에 물리고 조이십시오.
- 얇고 세로로 긴 공작물은 절단하지 마십시오. 톱날 손상 원인이 됩니다.
- 크고 평평한 공작물은 수평 밴드쏘가 아닌 수직 밴드쏘로 절단하십시오.
- 블레이드 홀더(Blade Holder/Guide)를 공작물에 닿지 않게 조정하십시오.
- 필요 시 쿨런트(Coolant) 또는 절삭유를 켜십시오.
- 비상 정지 버튼을 돌출(연장) 위치에 두십시오.
- 녹색 버튼을 눌러 기계를 켜십시오. (원문: "Turn the machine off by pressing the green button"은 오타로 보임. 시동 버튼은 보통 녹색)
- 피삭재에 맞게 톱날 속도를 조절하십시오.
- 수직 피드 레버(Vertical Feed Lever)를 천천히 돌리며 속도를 조절하십시오. 헤드 속도에 대해서는 강사에게 문의하십시오. 속도가 너무 낮으면 톱날이 무뎌지고, 너무 높으면 톱날이 손상될 수 있습니다. 톱날이 스스로 절삭하도록 하십시오.
- 공작물 절단 완료 후 기계가 자동으로 정지합니다.
- 헤드 속도를 기본값으로 되돌리고 기계를 청소하십시오.
수직 밴드쏘(Vertical Bandsaw)
준비(Setup)
- 전원이 꺼진 상태에서 가이드 포스트(Guide Post) 높이를 공작물 상단면에서 1/4인치(약 6.35mm) 위로 올리십시오. 가이드 포스트 잠금을 풀고 조정한 후 반드시 다시 잠그십시오.
- 푸시 스틱(Push Stick)이 준비되어 있는지 확인하십시오.
작업 절차
- 기계를 켜고 최대 속도에 도달할 때까지 기다리십시오.
- 공작물을 절단하되, 손가락을 톱날로부터 최소 4인치(약 100mm) 이상 떨어뜨리십시오.
- 작은 공작물 절단 시 푸시 스틱을 사용하십시오.
- 곡선이나 복잡한 형상 절단 시 릴리프 컷(Relief Cut)을 미리 내십시오. 톱날 부하를 줄이고 절단 중 뒤로 빼는 작업을 방지합니다.
- 대형 공작물 리쏘잉(Resawing) 또는 긴 재료 절단 시 테일 맨(Tail Man)(보조 작업자)을 배치하십시오.
- 베벨 리핑(Bevel Ripping) 시 펜스(Fence)를 톱날의 낮은 쪽에 위치시키십시오.
- 톱날에서 '딱딱' 하는 소리가 나면 즉시 기계를 끄십시오. 톱날 파손 전조 증상입니다. 강사에게 즉시 알리십시오.
- 작업 완료 시 기계를 끄고 풋 브레이크(Foot Brake)로 톱날을 완전히 정지시킨 후 떠나십시오. 톱날이 도는 상태에서 자리를 비우지 마십시오.
작업 후 정리
- 빗과 쓰레받기로 톱밥과 절단 조각을 청소하십시오.
- 기계 표면을 닦고 손상 여부를 점검하십시오. 이상 발견 시 강사에게 즉시 보고하십시오.
초프쏘(Chop Saw) 작업 절차
- 공작물을 테이블에 놓고 펜스(Fence)에 밀착시키십시오.
- 테이블 앵글을 원하는 각도로 조정하고 피벗(Pivot)을 고정하십시오.
- 이 단계에서는 톱을 켜지 마십시오. 톱날을 원하는 절단 길이 위치에 맞추십시오.
- 톱을 완전히 들어 올리십시오. 톱을 갑자기 놓지 마십시오.
- 공작물을 테이블과 펜스에 단단히 고정하고, 절단 중 손이 톱날로부터 최소 6인치(약 150mm) 이상 떨어지도록 하십시오.
- 톱이 최고점에 있을 때 핸들을 단단히 잡고 스위치를 누른 상태에서 시동하십시오.
- 톱날이 최대 속도에 도달하면 천천히 내려 공작물을 절단하십시오.
- 절단 완료 후 스위치에서 손을 떼어 톱을 끄십시오.
- 톱날이 완전히 정지한 후 천천히 톱을 원래 위치로 올리십시오.
초프쏘에도 여러 종류가 있으며 각각 약간의 차이가 있습니다.
- 컴파운드 초프쏘(Compound Chop Saw): 틸트(Tilt)와 피벗(Pivot)이 모두 가능하여 공작물 측면과 상단 모두에 앵글 절단 가능.
- 슬라이딩 컴파운드 초프쏘(Sliding Compound Chop Saw): 틸트와 피벗 외에 리니어 레일 상으로 슬라이드 가능하여 더 긴 절단 가능.
톱날 선정 가이드(Saw Blades Selection)
피삭재에 맞는 적절한 톱날 선택은 경제적인 밴드쏘 작업의 핵심입니다. 올바른 결정을 돕기 위한 지침을 정리했습니다.
톱날 용어(Blade Terminology)
톱날 용어를 명확히 이해하면 절단 문제 논의 시 혼란을 방지할 수 있습니다.
- 블레이드 백(Blade Back): 톱니 부분을 제외한 톱날 본체.
- 두께(Thickness): 톱날의 좌우 두께 치수.
- 폭(Width): 톱니 끝에서 블레이드 백까지의 공칭 치수.
- 셋(Set): 톱니를 좌우로 휘게 하여 톱날 본체가 절단면을 통과할 클리어런스를 확보하는 것.
- 커프(Kerf): 톱날 절단에 의해 제거되는 재료 폭.
- 톱니 피치(Tooth Pitch): 한 톱니 끝에서 다음 톱니 끝까지의 거리.
- TPI(Teeth Per Inch): 인치당 톱니 수. 걸러트(Gullet) 기준 측정.
- 걸러트(Gullet): 톱니 뿌리의 곡면 부분. 톱니 끝에서 걸러트 바닥까지의 깊이가 걸러트 깊이.
- 톱니 면(Tooth Face): 칩이 형성되는 톱니 표면.
- 톱니 레이크 각(Tooth Rake Angle): 톱니 면과 톱 진행 방향에 수직인 선 사이의 각도.
톱니 형상(Tooth Form)
톱니 절삭날 형상은 톱날 수명, 소음, 절단면 조도, 칩 배출 능력 등에 영향을 미칩니다.
- 가변 포지티브(Variable Positive): 가변 톱니 간격과 걸러트 용량으로 소음과 진동 감소, 고속 절단, 긴 수명, 매끄러운 절단면 실현.
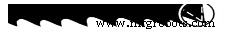
- 가변(Variable): 가변 포지티브와 유사한 이점을 저속 절단용으로 구현.
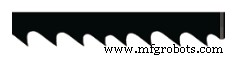
- 스탠다드(Standard): 광범위한 용도에 적합한 범용 톱니 형상.
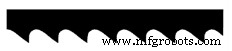
- 스킵(Skip): 넓은 걸러트 설계로 목재, 코르크, 플라스틱, 복합 소재 등 비금속 가공에 적합.
- 훅(Hook): 스킵 형상과 유사하나 높은 레이크 각을 가져 주철 등 불연속 칩 발생 소재 및 비금속 가공에 적합.
톱니 셋(Tooth Set)
톱니 수와 톱니가 좌우로 휘어진 각도를 '톱니 셋(Tooth Set)'이라 하며, 절단 효율과 칩 배출 능력에 영향을 줍니다.
- 레이커(Raker): 3톱니 시퀀스(좌, 우, 직선)로 균일한 셋 각도. 변형 레이커(Modified Raker): 5~7톱니 시퀀스(좌, 우, 좌, 우, 직선)로 더 높은 절단 효율과 매끄러운 마감. 시퀀스 순서는 제품별 상이.
- 바리-레이커(Vari-Raker): 톱니 피치와 제품군에 따라 시퀀스 결정. 조용하고 효율적인 절단, 적은 버(Burr)로 매끄러운 마감 제공.
- 얼터네이트(Alternate): 모든 톱니가 번갈아 가며 셋팅. 마감이 중요하지 않은 빠른 재료 제거용.
- 웨이비(Wavy): 전체 셋 패턴 내에서 그룹별로 톱니를 좌우로 셋팅. 제어된 패턴으로 톱니마다 셋 양이 다름. 미세 피치 제품에 주로 사용되며, 얇거나 단속 절단 시 소음·진동·버 감소.
- 바리-셋(Vari-Set): 제품군과 피치에 따라 톱니 높이/셋 패턴 변화. 다양한 셋 크기와 각도로 조용한 작동과 진동 감소. 난삭재와 대형 단면 절단에 효율적.
- 싱글 레벨 셋(Single Level Set): 단일 톱니 높이 치수. 모든 톱니를 같은 위치에 같은 양으로 휘게 함.
- 듀얼 레벨 셋(Dual Level Set): 가변 톱니 높이 치수. 각 톱니를 서로 다른 높이와 셋 크기로 휘어 다중 절삭면 형성.
바이스 로딩(Vise Loading)
공작물을 바이스에 어떻게 배치하느냐에 따라 절단 단가가 크게 달라집니다. 작은 번들로 적재하는 것이 절단 효율을 높이는 경우가 많습니다.
모든 기계에는 정격 적재 용량이 명시되어 있으나, 실제 작업 가능 용량은 보통 정격의 1/2~1/3 수준입니다(경질 재료는 정격의 1/3 권장).
앵글, I-빔, 채널, 튜브 등 형강 절단 시 핵심은 절단 전 구간에서 톱날이 최대한 균일한 폭을 절단하도록 배치하는 것입니다. 아래 도면들은 경제적인 로딩 및 고정 방식을 제안합니다. 어떤 방식을 선택하든 공작물이 단단히 고정되어 기계 손상이나 작업자 부상을 예방할 수 있어야 합니다.
윤활(Lubrication)
윤활은 톱날 수명 연장과 경제적 절단을 위해 필수적입니다. 전단 영역(Shear Zone)에 적절히 공급되면 열을 크게 줄이고 톱니 면으로 칩 배출을 원활히 합니다. 윤활 없이 마찰열이 과도하면 칩이 톱니에 용착되어 절단 속도 저하, 에너지 과다 소모, 톱니 치핑/스트리핑으로 톱날 파손을 초래합니다.
- 윤활제 제조사의 혼합 및 공급 지침을 준수하십시오.
- 적절히 혼합된 보충액을 상시 비치하십시오.
- 기계 섬프(Sump)에 물만 보충하지 마십시오. 물 비율이 너무 높으면 윤활 불량으로 급속한 톱니 마모와 톱날 파손 발생.
- 굴절계(Refractometer)로 농도 확인하고 육안으로 오염 여부 점검하십시오.
- 윤활 공급 시스템이 정확히 전단 영역을 향하도록 조준하십시오.
밴드쏘 톱날 주문 사양
톱날 주문 시 다음 정보를 명시해야 합니다:
예시: 제품명 길이 × 폭 × 두께 TPI
CONTESTOR GT 16' × 1-1/4" × .042" ¾ TPI
톱날 선정 7단계 프로세스
- 작업 분석 - 기계: 대부분의 경우 톱날 치수(길이×폭×두께)만 알면 충분.
- 작업 분석 - 피삭재: 다음 특성 파악
- 등급(Grade) • 경도(열처리/경화 여부)
- 형상(Shape) • 크기(Size)
- 번들(Bundle) 절단 여부 또는 단일 절단 여부
- 기타 고객 요구사항: 용도별 세부 사항 고려
- 양산(Production)용인가 범용(Utility)용인가?
- 고속 절단 우선인가 공구 수명 우선인가?
- 절단면 마감 품질이 중요한가?
- 제품 선정: 권장 차트에서 피삭재에 맞는 톱날 찾기.
- 적정 TPI 결정: 톱니 선정 차트 참조. 두 피치 중 고민되면 더 미세한 쪽이 일반적으로 성능이 우수. 타협 필요 시 올바른 TPI 우선 선정.
- 절삭유/윤활제 주문: 모든 톱날의 성능 향상과 수명 연장.
- 톱날 장착 및 절삭유 공급.
- 톱날 연마 길들이기(Break-in) 올바르게 수행.
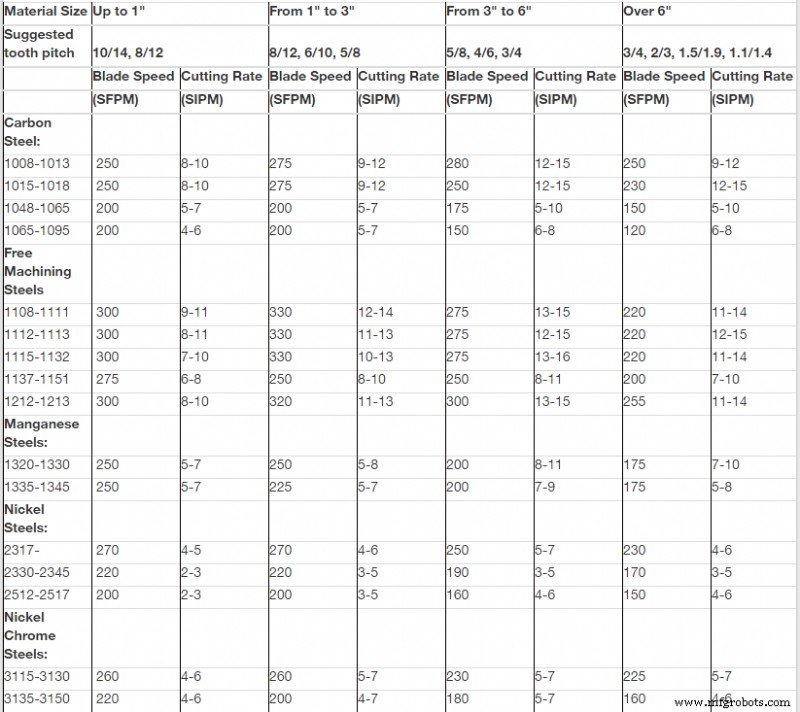
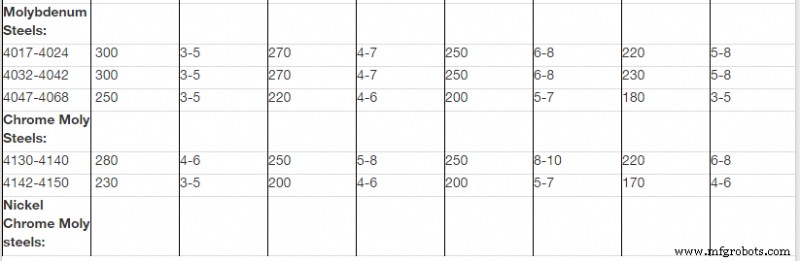
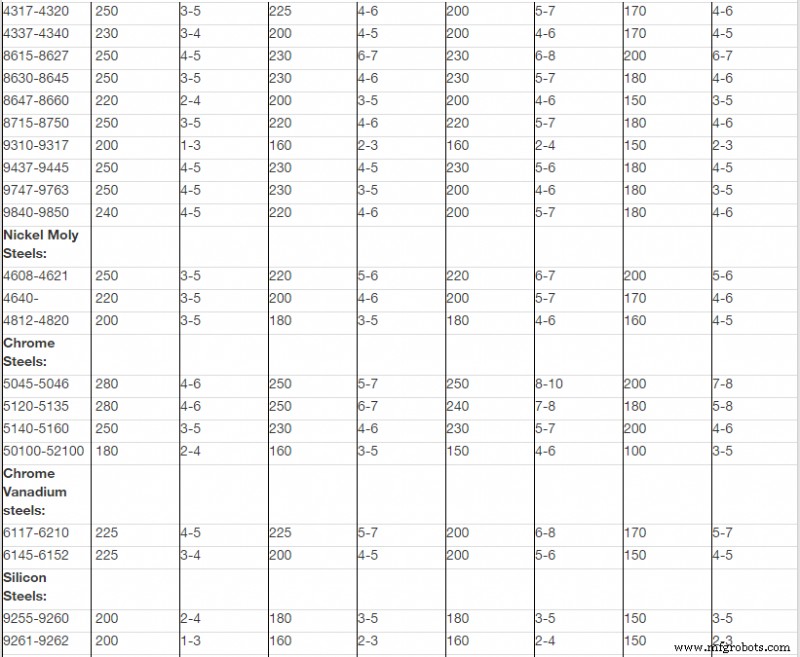
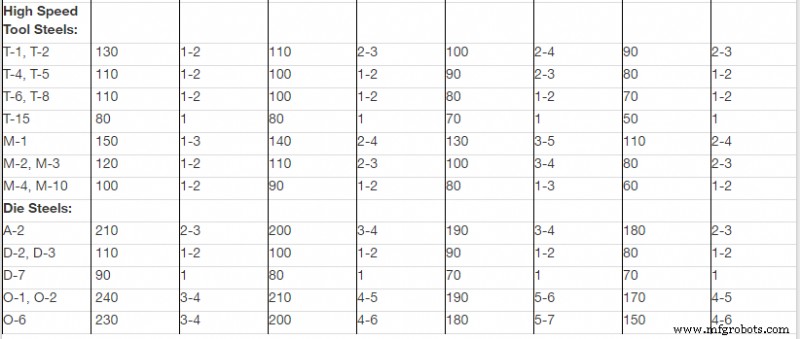
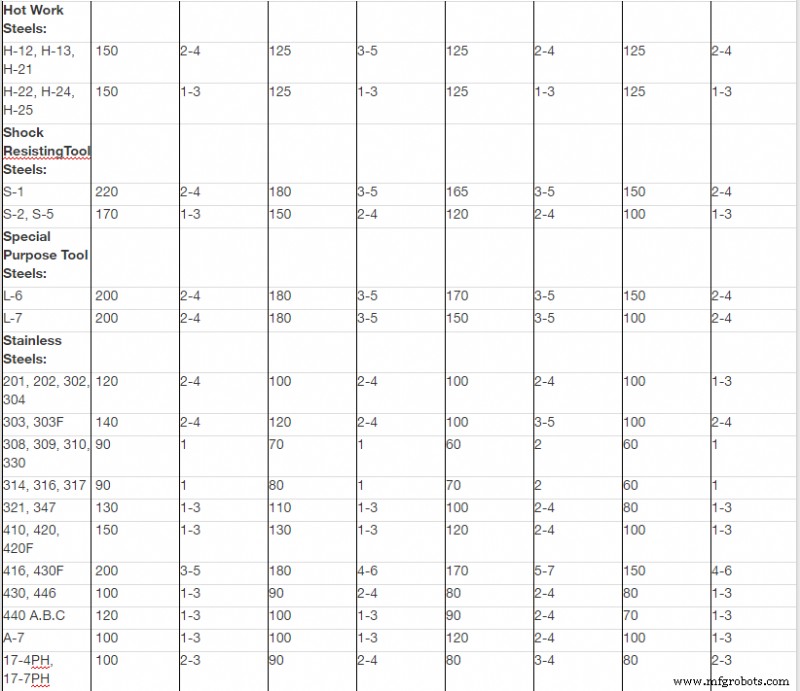
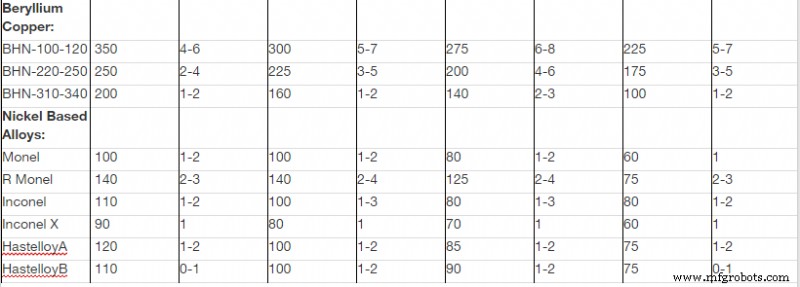
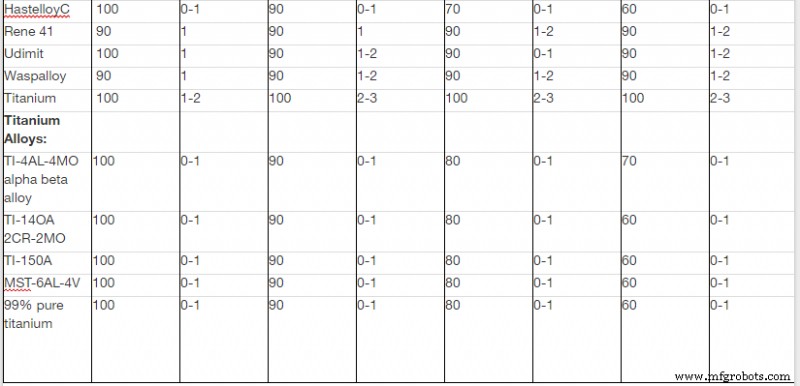
- 올바른 밴드 속도와 피드 속도로 운전. (하단 차트 참조)
바이메탈 톱날 권장 밴드 속도 및 절단 속도 차트 (이미지 참조)
단원 평가
- 밴드쏘 두 가지 종류를 말하시오.
- 밴드쏘 사용 시 중요한 5단계를 나열하시오.
- 커프(Kerf)란 무엇인지 설명하시오.
- 톱니 피치(Tooth Pitch)란 무엇인가?
- TPI를 정의하시오.
- 가변 포지티브(Variable Positive) 톱니 형상을 설명하시오.
- 톱니 셋(Tooth Set)이란 무엇인가?
- 톱니 셋 5가지를 나열하고 설명하시오.
- 윤활을 하는 3가지 이유를 설명하시오.
- 밴드쏘 톱날 주문 시 명시해야 할 정보는?
출처 정보
본 단원은 다음 자료를 바탕으로 작성되었습니다.
- 수평 밴드쏘 절차 - 아이다호 대학교 '수평 밴드쏘 조작(Horizontal Band Saw Operation)', CC:BY-SA 3.0
- 수직 밴드쏘 절차 - [출처 미상], CC:BY-SA 3.0
- 초프쏘 절차 - novaLABS '목공실 레드 안전 및 기본 사용법(Woodshop Red Safety and Basic Usage)', CC:BY-SA 3.0



