린 제조 마스터하기: 5S, 카이젠(Kaizen), 지속적 개선
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
- 기계 공작실에 5S 적용하기
- 카이젠(Kaizen) 개념 설명하기
- 린 제조(Lean Manufacturing) 구현 방안 설명하기
린 5S (Lean 5S)
5S는 5개의 일본어 단어(영어 S로 시작)로 구성된 직장 정리 정돈 기법입니다: 정리(Seiri/Sort), 정돈(Seiton/Set in Order), 청소(Seiso/Shine), 표준화(Seiketsu/Standardize), 습관화(Shitsuke/Sustain). 이 5요소는 물품 보관법과 새로운 질서 유지법을 정의합니다. 의사결정 시 표준화를 논의하여 작업 프로세스를 작업자 간 명확히 공유함으로써 각 구성원이 프로세스에 대한 오너십(Ownership)을 갖게 합니다.
0단계: 안전(Safety) - 전제 조건
5S를 잘 수행하면 안전이 개선된다고 흔히 생각하지만 이는 오해입니다. 안전은 선택 사항이 아닌 최우선 순위(Priority)입니다.
1단계: 정리(Sort - 整理)
작업장 내 모든 물품을 검토하여 필요한 것만 남기고 불필요한 것은 폐기/이동.
2단계: 정돈(Straighten/Set in Order - 整頓)
"모든 물건에 제자리가 있고, 모든 물건이 제자리에 있다." 물품을 구분하고 라벨링(Labeling)하십시오. 신중하게 배치하십시오. 작업자가 반복적으로 허리 굽히는 일 없도록 배치. 사용 위치 근처에 장비 비치. 이 단계가 5S를 단순 '표준화된 청소'와 차별화하는 이유입니다.
3단계: 청소(Shine - 清掃)
작업장을 깨끗하고 정돈된 상태로 유지하십시오. 그래야 물건 위치와 제자리를 쉽게 인지할 수 있습니다. 작업 후 작업 공간 청소하고 모든 것을 제자리에 돌려놓으십시오. 청소를 일상 루틴에 통합하십시오.
4단계: 표준화(Standardize - 清潔)
작업 절차를 표준화하고 일관성 있게 만드십시오. 모든 작업자가 1~3단계 수행 시 자신의 책임을 명확히 알도록 하십시오.
5단계: 습관화(Sustain - 躾)
기준을 평가하고 유지하십시오. 앞서 단계들이 새로운 업무 규범(New Norm)이 되게 하십시오. 예전 방식으로 서서히 회귀하지 마십시오. 새 절차 참여 시 개선점을 고민하십시오. 새 공구나 산출 요구사항 발생 시 1~4단계 재검토.
카이젠(Kaizen - 改善)
린 5S가 낭비(Waste) 제거에 초점을 맞춘다면, 카이젠은 지속적 개선(Continuous Improvement) 실천에 초점. 린 5S와 마찬가지로 카이젠도 직장의 3대 측면을 규명합니다: 무다(Muda - 낭비), 무라(Mura - 불균형/불일치), 무리(Muri - 사람·기계 과부담). 다만 카이젠의 단계별 프로세스가 5S보다 더 광범위하고 체계적입니다.
카이젠 프로세스 개요
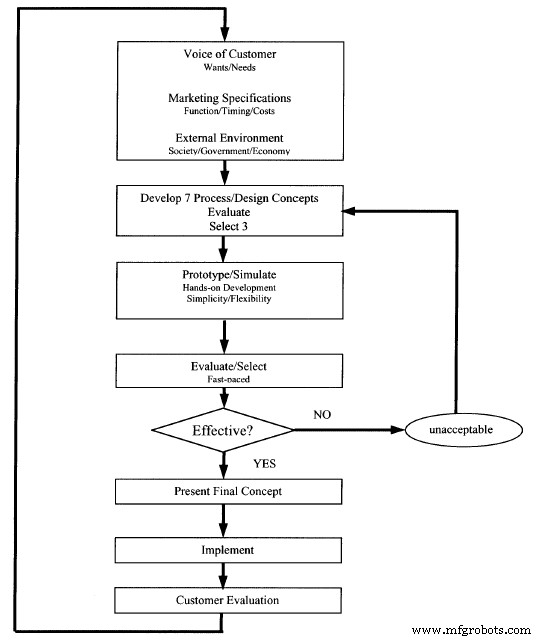
- 문제 식별(Identify a Problem)
- 팀 구성(Form a Team)
- 내외부 고객 정보 수집, 프로젝트 목표 설정(Gather Info & Set Goals)
- 현황/프로세스 검토(Review Current Situation)
- 브레인스토밍으로 7가지 대안 도출(Brainstorm 7 Alternatives)
- 최적 3대안 선정(Select 3 Best Alternatives)
- 시뮬레이션 및 평가(Simulate & Evaluate)
- 경영진에 제안 및 아이디어 발표(Present to Managers)
- 카이젠 결과 물리적 구현 및 효과 검증(Implement & Verify Effects)
린 제조는 시간이 갈수록 개선되므로 표준 유지 교육 지속 필수. 새 장비나 규칙 도입 시 표준 변경 및 작업자 재교육 필수.
린(Lean) 제조 철학
유지보수 부서를 내부 고객(Internal Customers: 사내 타 부서·작업자)을 섬기는 부서로 생각하십시오.
린은 규모의 경제(Economies of Scale)로 이익을 내는 전통적 서구식 대량 생산(Mass Production)과 다릅니다. "많이 만들수록 단가 하락 → 이윤 증가" 논리. 고객 수요 예측 또는 수요 창출 기반. 수요 급변 대응 어렵음.
린 생산(Lean Production)은 검증된 고객 수요(Proven Customer Demand)에 반응. 풀 처리(Pull Processing): 고객이 생산을 당김. 대량 생산은 생산자가 시장에 밀어내기(Push Processing).
린 철학의 핵심 요소:
- 고객 니즈 충족(Meeting Customer Needs)
- 점진적 지속 개선(Continuous, Gradual Improvement)
- 지속적으로 더 나은 제품 만들기(Making Continuously Better Products)
- 작업자 의견 존중(Valuing Worker Input)
- 장기적 관점(Long-term View)
- 실수 제거(Eliminating Mistakes)
- 낭비 제거(Eliminating Waste)
낭비(Wastes): 자재, 시간, 에너지, 공간, 비용, 인적 자원, 불량 지침 등 자원 과다 사용.
7대 낭비(7 Wastes / 7 Muda)
- 과잉 생산(Overproduction)
- 불량(Defects)
- 불필요한 가공(Unnecessary Processing)
- 대기(Waiting - 시간 낭비)
- 인적 시간·재능 낭비(Wasting Human Time & Talent)
- 과도한 이동/공정 단계(Too Many Steps/Moving Around / Excessive Transportation)
- 과잉 재고(Excessive Inventory)
린 생산은 공급업체, 하청업체, 판매업체와 협력해 전체 프로세스 효율화. 목표: 비용 큰 가동/정지 반복 없이 생산 흐름 원활화.
JIT(Just-In-Time) 개념: "필요한 것, 필요한 때, 필요한 양만 생산(Produce only what is needed, when it is needed, and only in the quantity needed)." 생산 공정은 유연하고 빨라야 함.
- 재고 = 딱 필요한 만큼만
- 대량 생산 = '혹시 몰라서(Just-in-Case)'. 여분 자재/제품 비축.
핵심 용어(Terminology)
- 공정 단순화(Process Simplification): 생산 흐름 외부에서 수행되는 공정.
- 불량(Defects): 대량 생산은 생산 끝단에서 검사(Inspection)해 불량품 출하 차단. 하지만 이미 불량품 만드는 데 자원 '소비'됨. 문제 발생 즉시 예방 → 공정 중 매 단계 검사(In-process Inspection).
- 안전(Safety): 부상 시간 = 낭비 시간.
- 정보(Information): 적시·적량·적절 정보 필요 (과다/부족/지연 모두 문제).
핵심 원칙(Principles)
- 포카요케(Poka-Yoke - 誤かよけ): 실수 방지(Mistake-proofing). 문제 원인 규명 후 원인 제거로 재발 방지.
- 판단 오류(Judgment Errors): 공정 후 문제 발견.
- 정보 검사(Informative Inspections): 공정 중 검사 데이터 분석.
- 원천 검사(Source Inspections): 공정 전 검사로 오류 선제 예방.
민 린(Mean Lean) - 왜곡된 린
단순 원가 절감·인원 감축으로 린을 오해·왜곡 적용하는 것을 '민 린(Mean Lean)'이라 부릅니다. 현장 작업자와 장기적 관계 중요성을 이해하지 못한 채 린을 한다고 착각하는 관리자들이 많습니다.
신뢰성 중심 정비(Reliability Centered Maintenance - RCM)
RCM은 비용 효과적인 정비 프로그램을 설계하는 체계입니다. 복잡한 통계·컴퓨터 기반 시스템일 수 있으나 기초 원리는 단순합니다. 이 원리는 PM(예방정비) 시스템 설계·운영에 적용 가능하며, 정비·트러블슈팅·수리·에너지 업무 학습 가이드 역할도 합니다.
RCM 9대 핵심 원리(Core Principles)
- 고장(Failures)은 발생한다.
- 모든 고장이 같은 확률로 발생하지 않는다.
- 모든 고장이 같은 결과를 낳지 않는다.
- 단순 부품은 마모(Wear Out)하고, 복합 시스템은 고장(Break Down)한다.
- 좋은 정비는 요구 기능을 최저 실용 비용으로 제공한다.
- 정비는 장비 설계 고유 신뢰성(Inherent Design Reliability) 달성이 한계.
- 불필요한 정비는 필요 정비의 자원을 뺏는다.
- 좋은 정비 프로그램은 지속적 개선을 겪는다.
정비란 부품, 설비, 시스템이 요구될 때 의도된 기능을 발휘하도록 보장하는 모든 조치입니다.
RCM 분석 7대 질문(Seven Questions)
- 설비의 기능과 요구 성과 기준은 무엇인가?
- 어떤 방식으로 기능을 상실할 수 있는가? (가장 가능성 높은 고장? 각 고장 발생 확률? 고장이 명백한가? 부분 고장 가능?)
- 각 고장의 원인은 무엇인가?
- 각 고장 발생 시 무슨 일이 일어나는가? (위험, 위험도 등?)
- 각 고장이 왜 중요한가? 완전/부분 고장의 결과(Consequences)는?
- 각 고장 예측·예방 조치는 무엇인가? 비용은?
- 적절한 사전 조치 없을 때 기본 조치(Default Actions)는? (조치 없거나 리스크 대비 비용 과다 시)
설비는 사용되는 상황(언제, 어디서, 어떻게) 맥락에서 연구되어야 합니다.
정비 분류(Maintenance Categories)
모든 정비 활동은 다음 3범주 중 하나에 속합니다:
- 수정 정비(Corrective Maintenance): 상실/저하된 기능 복구.
- 예방 정비(Preventive Maintenance): 기능 상실 기회 최소화.
- 개선 정비(Alterative Maintenance): 시스템 설계/용도 변경으로 불만족 상태 근원 제거.
예방 정비 5대 작업 유형(5 Major Task Types)
- 상태 지향(Condition Directed): 측정된 상태가 기준 대비 악화 시 수명 갱신.
- 시기 지향(Time Directed): 상태 무관하게 주기적 수명 갱신.
- 고장 탐지(Failure Finding): 고장 발생 여부 확인.
- 소모품 보충(Servicing): 소모품 추가/보충.
- 윤활(Lubrication): 오일, 그리스 등 윤활.
우리는 하드웨어 신뢰성이 시간이 지남에 따라 저하된다고 믿으며, 이를 복구·유지하는 투자가 스스로 비용을 회수한다고 판단하기 때문에 정비를 수행합니다.
RCM은 신뢰성 중심입니다. 목표는 시스템/설비 설계의 고유 신뢰성 유지. 고유 신뢰성 변경은 설계 변경을 통해서만 가능. 설비/시스템이 작동하는 실제 상황에서 연구되어야 함을 이해해야 합니다.
린 제조 구현(Implementing Lean Manufacturing)
변경 전 원공정 각 단계 분석(Analyze each step in the original process before making change)
린 제조의 주안점은 원가 절감, 회전율 증대, 제조 공정에서 부가가치 없는 활동 제거입니다. 기본적으로 린 제조는 적용·유지 쉬운 도구·기법 도입으로 기업이 목표 생산량 달성 등을 돕습니다. 이 도구·기법은 제조 공정에서 불필요한 것(낭비)을 줄이고 제거합니다.
제조 엔지니어들은 식스 시그마 DMAIC(Define, Measure, Analyze, Improve, Control) 방법론을 린 제조와 결합해 튜브 생산 관련 고객 요구사항 충족에 나섰습니다.
엔지니어들은 튜브 생산 라인의 새로운 공정 레이아웃 설계 임무 부여. 프로젝트 목표:
- 품질 개선(Improved Quality)
- 스크랩 감소(Decreased Scrap)
- 사용 현장 직접 납품(Delivery to Point of Use)
- 소량 로트(Smaller Lot Sizes)
- 풀 시스템(Pull System) 도입
- 피드백 개선(Better Feedback)
- 생산량 증대(Increased Production)
- 개인 책임(Individual Responsibility)
- WIP(재공품) 감소(Decreased WIP)
- 유연성 확보(Dine Flexibility - 원문 오타 추정: Line Flexibility)
변경 전 분석 단계:
- 원상태(Original State) 프로세스 이해, 문제 구간, 불필요 공정, 무가치 활동 식별.
- 공정 맵핑 후 MRB(Material Review Board) 벤치 데이터 수집·분석으로 주요 불량 유형 파악. 20일간 타임 스터디(Time Study) 병행으로 프로세스 심층 이해.
원상태에서 튜브 라인은 1명 작업자, 4개 공정, 대형 테이블로 2개 스테이션 분리, 푸시 시스템(Push System) 운영. 테이블이 2·3공정 사이 버퍼 역할.
발견된 제1문제: 라인 언밸런스(Unbalanced Line). 1스테이션 가동률 70%, 2스테이션 작업자 사이클 타임 사이 대기 시간 과다. 1·2스테이션 통합 시 개인 책임, 작업자 재고 관리, 문제 발생 즉시 피드백 등 개선 여지 명확. 타임 스터디와 부서 레이아웃이 이를 반영.
제2문제: 공정 흐름상 생산 속도가 2스테이션 체제로는 생산 스케줄 충족 불가. 작업자들이 머신 사이클 놓쳐 기계가 작업자 대기. 1스테이션(병목)에서 부품 밀어내기(Push) 후 후공정 계속 생산. 통상 다량 WIP 적재, 불량 다량 발생 후 발견.
원상태 데이터: 변경 전 20일간 수집. 팀이 원공정 각 단계 분석 후 변경. 타임 스터디 결과 → 사이클 타임 단축, 라인 밸런싱, JIT 칸반(Kanban) 및 스케줄링 설계, 품질 개선, 로트 크기·WIP 감소, 흐름 개선 근거. 신공정 데이터: 구현 1개월 후 수집(작업자 교육·적응 기간).
U자 셀(U-Shaped Cell) 설계 도입 성과
- 파트 전 고객 요구사항 충족.
- 원공정 테이블 제거 → WIP 거의 완전 제거.
- WIP 감소 + 생산량 증대.
적용된 개선 개념들
- 전원 참여(Total Employee Involvement - TEI)
- 소량 로트(Smaller Lot Sizes)
- 스케줄링(Scheduling)
- 사용 현장 재고(Point of Use Inventory)
- 레이아웃 개선(Improved Layout)
전 직원·관리자 전 단계 참여, 아이디어 반영으로 변경 수용성 확보. 소량 로트로 불량 조기 발견. 칸반(자재 운반 랙 형태)으로 WIP 통제·풀 시스템 구현. 셀 레이아웃으로 공정 간 이동 거리 단축.
작업자 라인 정지 권한(Andon) 부여. 원상태에선 공정 다운 시에도 계속 가동. 칸반 통제로 WIP 적재 공간 제거 → 작업자 강제 라인 정지. 셀 레이아웃으로 작업자 간 소통·조정 용이 → 품질 향상.
원상태에선 작업자가 자재 대기나 자재 운반에 시간 다수 소모. U자 셀로 사용 현장 납품(Point of Use Delivery) 개선. 작업자가 원자재 박스 6개를 이동식 롤러 카트에 적재, 24시간 분량 확보.
세팅 시간 단축 위해 기계 수리·조정 공구 셀 내 비치. 나사 미표준화 → 공구 크기순 정렬로 신속 식별.
3개월간 공정 모니터링으로 관리 상태 검증. 원상태·신레이아웃 타임 스터디 비교 결과:
재설계 성과(Results of Redesign)
- WIP 97% 감소
- 생산량 72% 증가
- 스크랩 43% 감소
- 설비 가동률 50% 증가
- 노동 가동률 25% 증가
- 노무비 33% 절감
- 시그마 레벨 2.6 → 2.8 상승
이 프로젝트로 인건비·스크랩비 절감, 납기 준수 개선, 완제품 재고 축소 달성. 일일 생산량과 단품 사이클 타임을 진척도 벤치마크로 활용. 시그마 레벨 상승 폭은 작으나 불량 43%↓, WIP 97%↓, 생산 72%↑가 프로젝트 목표 달성에 기여.
린 구현은 끝없는 과정, 이것이 지속적 개선(Continuous Improvement)의 본질. 한 측면 구현해도 항상 더 개선 가능. 집착하지 말되, 원점으로 후퇴하지 않게 관리. 언제든 돌아가 프로세스 다듬을 시간 있음.
Nypro Oregon Inc. 린 도입 전: 전통 제조(Traditional Manufacturing) - 장비 놀리지 않으려 전 제품 대량 생산 → 창고 보관 또는 고객 미준비 상태 출하. 과잉 생산 시 헐값 매각(손실) 또는 폐기 → 막대한 낭비. 린 도입 후: JIT(Just-In-Time) - 고객 요구 수량, 요구 시점에 생산·납품. 고객이 원하는 것, 원하는 때만 생산. 고가·대량 설비 대비 훨씬 비용 효율적.
단원 평가
- 5S란 무엇인가?
- 5S 각 'S'의 의미 설명.
- 카이젠(Kaizen) 개념 설명.
- 풀 처리(Pull Processing)란 무엇인가?
- 포카요케(Poka-Yoke)란 무엇인가?
- 식스 시그마 DMAIC란 무엇인가?
- 튜브 생산 라인 신공정 레이아웃 목표는?
- 변경 전 제조 엔지니어 팀이 가장 먼저 한 일은?
- 재설계 성과 나열.
- 린 새 아이디어/컨셉 구현 핵심은 무엇인가?
출처 정보
본 단원은 다음 자료를 바탕으로 작성되었습니다.
- 린 5S - 다양한 저자 '린 제조(Lean Manufacturing)', CC:BY-SA 3.0.
- 카이젠(Kaizen) - 버지니아텍 '카이젠 기반 셀룰러 제조 시스템 설계 사례연구(A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study)', CC:BY-SA 4.0.
- 카이젠(이미지) - 동일 출처, CC:BY-SA 4.0.



