연삭기 기초: 작업 기법, 숫돌 드레싱 및 선정 가이드
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
- 연삭기(Surface Grinder) 구조 파악하기
- 작업 절차 이해하기
- 숫돌 드레싱(Dressing the Wheel) 절차 설명하기
- 링 테스트(Ring Test) 설명하기
- 숫돌 교체(Replacing the Grinding Wheel) 절차 설명하기
- 숫돌 선정(Select the Grinding Wheel) 절차 설명하기
- 주요 연마재(Abrasives)와 최적 용도 나열하기
- 주요 본드(Bond) 종류와 적용 분야 나열하기
- 무표시 스케치나 실물로부터 숫돌 유형 번호와 명칭 식별하기
- 숫돌 형상·치수 표시와 5대 기본 기호(규격)를 해석하여 숫돌 사양 파악하기
- 대표적인 연삭 작업 사례에 적합한 연마재, 입도(Grit Size), 경도(Grade), 본드 추천하기
연삭기(Surface Grinder)는 주로 마무리 공정(Finishing Process)에 사용됩니다. 고정밀 장비로, 고정된 연마 숫돌이 회전하며 바이스에 고정된 금속 표면을 미세하게 깎아냅니다. 이 바이스는 테이블(캐리지, Carriage)의 일부로, 숫돌 앞뒤로 왕복 운동합니다. 연삭기 가공 용량은 최대 18인치(길이) × 8인치(폭) × 6인치(높이)입니다. 테이블은 자석식(마그네틱 척)으로 공작물을 고정하며, 전면 레버로 자력 온/오프 전환 가능합니다. 최대 절삭 깊이는 0.005인치(약 0.127mm), 최소 절삭 깊이도 0.005인치입니다. 테이블 이동은 자동 왕복 또는 수동 조작 모두 가능합니다.
안전 주의사항
일반 공작실 안전 수칙 외에 연삭기 전용 안전 팁입니다:
- 연삭기에서 연마 입자가 사방으로 튀므로 반드시 안전 안경 착용.
- 숫돌이 최대 속도에 도달할 때까지 기다린 후 사용하십시오. 보이지 않는 결함으로 파손될 수 있습니다.
- 긴 머리는 묶어 기계에 말려들지 않게 하십시오.
- 숫돌을 공작물에 강하게 부딪치지 마십시오. 숫돌 결함으로 파열될 수 있습니다.
- 숫돌 가드(Guard)가 항상 제자리에 있는지 확인하십시오. 가공 중 튀는 파편으로부터 작업자 보호.
- 공작물이 단단히 고정되었는지 확인하십시오.
- 마그네틱 테이블이 깨끗한지 확인 후 공작물을 올리십시오. 칩이 공작물을 긁거나 가공 중 미끄러짐 유발.
- 작업자가 쉽게 닿는 위치에 시동/정지 버튼이 있는지 확인하십시오.
- 숫돌 장착 전 상태 점검: 적절히 관리되었고 양호한 작동 상태인지 확인.
- 제조사 숫돌 장착 지침 준수.
- 숫돌 면을 균일하게 드레싱 유지.
- 숫돌 가드가 숫돌의 최소 절반 이상을 덮도록 하십시오.
- 마그네틱 척에 올릴 공작물 표면의 버(Burr)는 미리 줄로 제거.
- 마그네틱 척을 천으로 닦고 손바닥으로 한번 더 닦으십시오.
- 공작물보다 약간 큰 종이 한 장을 척 중앙에 깔으십시오.
- 공작물을 종이 위에 올리고 마그네틱 척 전원을 켜십시오.
- 공작물을 당겨봐서 마그네틱 척이 제대로 작동하는지 확인.
- 숫돌이 공작물과 간섭 없이 회전하는지 확인 후 시동.
- 새 숫돌은 공작물 가공 전 약 1분간 공회전시키십시오. 보이지 않는 결함 확인.
- 기계 시동 시 숫돌 옆쪽에 서십시오(파편 직격 방지).
- 숫돌 정지 전 쿨런트를 먼저 끄십시오. 아웃오브밸런스(Out-of-balance) 상태 방지.
- 작업대 위에 스크랩, 공구, 자재를 두지 마십시오.
- 연삭기 주변 바닥을 깨끗이 유지하고 기름기 제거.
- 분진, 파편, 쿨런트 미스트 흡입 저감을 위해 적절한 배기 환기 시스템 사용. 시스템은 적절히 설계·유지되어야 함.
- 정비 작업 시 록아웃(Lockout) 절차 준수.
사용 절차(Procedure for Use)
- 1단계: 피삭재 적합성 확인 - 알루미늄, 황동 등 연질 재료는 연마 숫돌 기공에 끼어(Loading) 절삭 불능 상태가 되며, 이 경우 드레싱으로 복구해야 함(유지보수 섹션 참조). 최대 가공 크기: 18" L × 8" W × 6" H.
- 2단계: 공작물 고정 - 바이스로 고정 후 마그네틱 척 작동. 공작물 고정 후 경도/위도 핸들(Longitude/Latitude Wheels)로 숫돌 아래 정확한 위치로 이동. 숫돌 자체도 미세 조정 가능.
- 3단계: 기계 시동 - 안전상 숫돌이 최대 속도 도달 후 사용. 정상 작동 확인 시 수동 모드로 정밀 작업 수행.
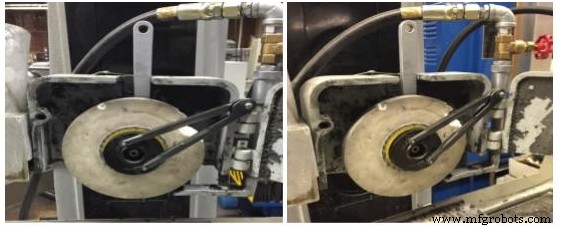
Figure 1. Chevalier Surface Grinder
숫돌 드레싱(Dressing the Wheel)
- 다이아몬드 드레서(Diamond Wheel Dresser)를 베드(Bed)에 올리십시오.
- 다이아몬드 드레서를 숫돌 중심에서 좌측으로 1/4인치(약 6.35mm) 떨어진 위치에 두십시오.
- 마그네틱 척을 켜서 드레서를 베드에 고정하십시오.
- 메인 전원 스위치를 ON으로 하고, 녹색 버튼을 눌러 스핀들을 시동하십시오.
- 수직 테이블 핸들휠(Vertical Table Handwheel)로 숫돌을 내려 드레서와 살짝 접촉시키십시오.
- 접촉 후 기계를 끄십시오.
- 다시 기계를 켜고, 숫돌 회전 중 Z방향(수직)으로 내려 미세한 분진 기둥(Plume of Dust)이 일 때까지 내리십시오.
- 분진 기둥이 생기면 Y축(전후)으로 왕복 1패스(Pass) 이동하십시오. 드레서가 왕복 1회 완료되면 기계를 멈추십시오.
- 기계 정지 시 드레서가 숫돌에서 약 1/2인치(약 12.7mm) 떨어지도록 하십시오.
- 숫돌 면이 깨끗한지 확인하십시오. 깨끗하지 않으면 8~9단계 반복.
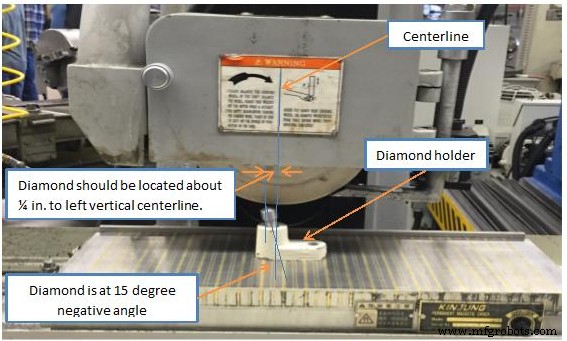
Figure 2. Dressing the wheel
링 테스트(Ring Test)
숫돌 장착 전 반드시 검사하고 '링 테스트'를 수행하여 크랙(Crack) 등 결함 유무를 확인해야 합니다. 가볍고 비금속 재질의 도구(드라이버 손잡이 등)로 숫돌을 가볍게 두드립니다. 건전하고 결함 없는 숫돌은 맑은 금속음('울림')을 냅니다.
링 테스트 수행 방법
- 숫돌이 건조하고 톱밥 등 소리가 둔해질 이물질이 없는지 확인하십시오.
- 단단한 플라스틱 또는 목재 도구(드라이버 손잡이, 목재 망치 등) 준비. 금속 도구 사용 금지.
- 숫돌을 핀이나 샤프트에 걸어 자유롭게 회전 가능하게 매달으십시오(기계 장착 상태 아님). 대형 숫돌은 깨끗한 단단한 바닥에 세워두어도 됨.
- 숫돌 중심에 수직 수직선(Plumb Line)을 상상하십시오.
- 이 수직선에서 양옆 45°, 숫돌 가장자리에서 1~2인치(대형은 가장자리 근처) 지점을 두드리십시오.
- 숫돌을 180° 돌려(아래가 위로) 같은 4지점을 다시 두드리십시오.
- 4지점 모두 맑은 금속음이 나면 합격. 어느 지점이든 둔탁한 소리가 나면 크랙이 있는 것이니 절대 사용 금지.
숫돌 교체(Replacing the Grinding Wheel)
- 휠 케이스(Wheel Case)를 여십시오. 너무 조여 있으면 브레이스 렌치(Brace Wrench), 렌치, 고무 망치 필요.
- 상단 금속 플레이트를 고정 나사 풀어 분리하십시오.
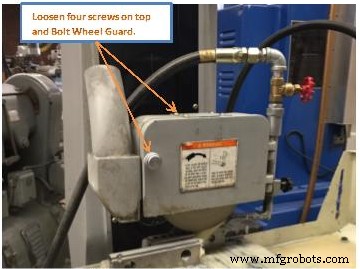
Figure 3. Remove metal plate and wheel case- 숫돌 뒤쪽 스핀들(Spindle)에 구멍이 있습니다. 우측 브레이스 렌치를 스핀들 뒤쪽 구멍에 삽입하십시오. 렌치가 구멍에 맞아야 합니다.
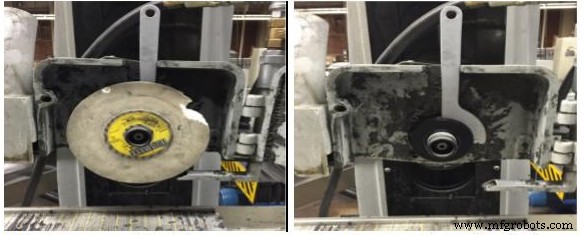
Figure 4. Brace wrench into hole / Figure 5. Remove the grinding wheel- 렌치를 숫돌 전면 두 구멍에 걸고 숫돌을 풀으십시오. 우측으로 돌리면 풀리고(Loosen), 좌측으로 돌리면 조여집니다(Tighten).
- 위시본(Wishbone) 형상 렌치를 고무 망치로 쳐서 숫돌을 완전히 풉니다.
- 새 숫돌 장착은 역순으로 진행. 위시본 렌치를 좌측으로 돌려 조이십시오(Tighten). 렌치는 우측이 아닌 좌측에 걸어야 합니다. 손으로 돌릴 수 있을 때까지 돌린 후 고무 망치로 마무리.
- 스핀들 뒤쪽에서 렌치 제거.
- 상단 플레이트 나사 조여 고정.
- 휠 케이스 닫고 노브(Knob) 조이기.
연삭 가공 절차(Grinding Procedure)
- 피삭재에 맞는 적절한 숫돌인지 확인하십시오. 알루미늄, 스테인리스, 티타늄용 숫돌이 각각 다릅니다.
- 베드(Bed)를 청소한 후 공작물을 올리십시오. 마그네틱 척 간섭 방지.
- 공작물 주위에 마그네틱 패럴렐(Magnetic Parallels)을 배치하여 가공 중 이동 방지.
- 마그네틱 척 ON으로 공작물 고정.
- 베드와 새들(Saddle) 위치를 조정하여 공작물이 숫돌 중앙 아래 오게 하십시오.
- 숫돌을 공작물 위 약 1인치(25.4mm) 위치로 내리십시오.
- 종이 한 장을 숫돌과 공작물 사이에 끼우고 앞뒤로 움직이면서 숫돌을 내려 종이가 더 이상 움직이지 않는 지점(Zero Z-axis)을 찾으십시오. (Figure 1 참조)
- 다운피드 핸들휠(Downfeed Handwheel) 다이얼을 0인치로 맞춰 공작물 Z-제로(Zero) 설정. (Figure 2 참조)
- 테이블 종스트로크(Longitudinal Stroke) 설정 블록을 잠가 테이블 스트로크 양단에 약 1인치 오버트래블(Overtravel) 확보.
- 테이블 위치를 조정하여 숫돌이 공작물 우측 약 1인치 위치에 오게 하십시오.
- 원하는 연삭 깊이로 숫돌을 내리십시오. 패스당 최대 다운피드(Downfeed)는 0.001인치(약 0.025mm) 이하.
- 숫돌이 공작물과 접촉하지 않은 상태에서 메인 전원 ON. 녹색 버튼으로 스핀들 시동, 쿨런트 스위치 ON.
- X축(좌우) 방향으로 패스하며 공작물 연삭.
- 첫 스트립 연삭 완료 후 Y축 핸들휠을 시계 방향 반 바퀴 돌리십시오.
- 다시 X축 방향으로 다음 스트립 연삭.
- 공작물 전체 연삭 완료 후 반대편도 동일하게 반복.
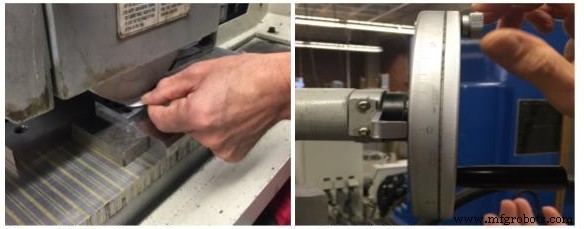
Figure 6. Setting the z axis / Figure 7. Setting downfeed
숫돌(Grinding Wheel) 선정 가이드
숫돌 선정 원칙
숫돌은 일종의 절삭 공구입니다. 범용 연삭용을 제외하고는, 커터·드릴·탭을 용도에 맞게 선정하듯 숫돌도 연마재, 입도, 경도, 구조, 본드 타입을 해당 작업에 맞게 선정해야 합니다.
숫돌 사양 선택에 영향을 미치는 8대 요인:
- 숫돌 제조사 지침
- 피삭재 종류와 경도
- 제거할 스톡(Stock) 양과 요구 표면 조도
- 연삭 접촉 면적(Area of Grinding Contact)
- 연삭 작업 강도(Severity)
- 숫돌 속도(Wheel Speed)
- 피드 속도(Feed Rate)
- 작동 기술(Operating Technique)
선정 제안(Suggestions)
1. 피삭재와 경도 우선 고려 → 연마재, 입도, 경도(Grade) 결정
- 알루미나(Aluminum Oxide, A/WA): 강철(Steels) 계열에 최적.
- 탄화규소(Silicon Carbide, C): 주철(Cast Iron), 비철금속, 비금속 재료에 적합.
- 상대적으로 고운 입도(Fine Grit)가 정삭에 유리. 거친 입도(Coarse Grit)는 연질·연성 재료의 중절삭에 유리.
- 피삭재 경도에 따른 휠 경도(Grade) 선택: 피삭재가 연하면 경도 높은 휠(Harder Grade) 사용 가능(무뎌짐 느림). 피삭재가 경하면 연한 휠(Softer Grade)로 무딘 입자 탈락시켜 새 절삭날 노출.
2. 제거량과 요구 조도 → 입도와 본드 결정
- 다량 제거·조도 무관(황삭): 거친 입도(Coarse Grit).
- 고정도 마무리 요구: 고운 입도(Fine Grit).
- 비트리파이드 본드(Vitrified Bond): 일반 상업적 조도 충분 시.
- 유기 본드(Organic Bonds: 레지노이드/고무/셀락): 최고 조도 구현 시.
3. 연삭 접촉 면적 → 입도와 경도 결정
- 접촉 면적 큽(컵 휠, 실린더, 세그먼트 등): 칩 포켓 확보 위해 거친 입도 필요. 접촉 면적 작아 단위 압력 커지면 고운 입도 사용.
- 넓은 접촉 면적: 연한 휠(Soft Grade)로 정상적 자가 파쇄(Self-sharpening) 유도. 좁은 접촉 면적: 높은 단위 압력 견디게 경한 휠(Hard Grade) 필요.
4. 연삭 작업 강도(Severity) → 연마재와 경도 결정
- 강철 황삭·중절삭(스내깅 등): 강인한 4A 알루미나.
- 정밀 연삭(경강/반경강): 32, 38 알루미나 (마일드).
- 정밀/준정밀 연삭(연강/경강): 57, 19 알루미나 (중간).
- 작업 강도에 따른 휠 경도: 황삭·스내깅은 경한 휠, 정밀 작업은 중간~연한 휠.
5. 숫돌 속도 → 본드 타입 결정
- 비트리파이드 본드: 6,500 SFPM(분당 표면 피트) 초과 사용 금지. 예외 극소수. 이 속도 초과 시 레지노이드, 고무, 셀락 본드 사용. 태그/숫돌/블로터에 표시된 안전 최고 속도 절대 초과 금지.
6. 피드 속도(Feed Rate)
- 피드 속도 높으면 연삭 압력 증가. 공작물 속도 증가 위해 피드 올리면 숫돌 마모 가속 → 더 경한 휠 필요.
표준 숫돌 표시 시스템(Standard Wheel Marking System)
숫돌 선정에 필요한 5대 요소를 식별하는 표준 마킹:
- 연마재 종류(Type of Abrasive)
- 입도(Grit Size)
- 경도/등급(Grade/Hardness)
- 구조(Structure)
- 본드(Bond)
제1 기호: 연마재 종류
예: A 60-J8V → A = 용융 알루미나(Fused Aluminum Oxide)
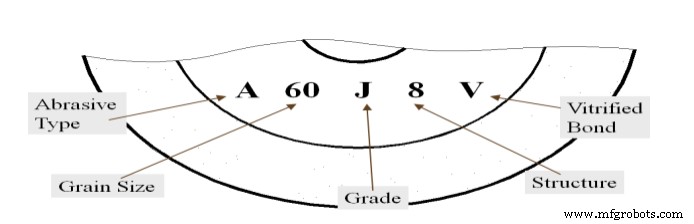
Figure 8: Grinding Wheel Marking
제2 기호: 입도(Grit Size)
입도 판정 척도:
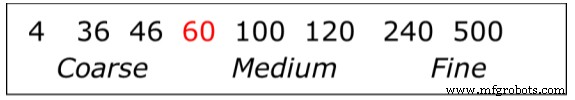
제3 기호: 경도 등급(Grade of Hardness)
- 경도 등급 = 본드 결합 강도 측정. 본드 강할수록 휠이 경함.
- A~G: 연한 등급(Soft)
- H~P: 중간 등급(Medium)
- R~Z: 경한 등급(Hard)
제4 기호: 구조(Structure)
- 연마립 간격. 숫자로 표시.
- 1: 치밀(Dense) 8: 중간(Medium) 15: 개방(Open)
제5 기호: 본드(Bond)
- 문자로 표시:
- V - 비트리파이드(Vitrified)
- B - 레지노이드(Resinoid)
- R - 고무(Rubber)
- E - 셀락(Shellac)
- M - 금속(Metal)
표준 숫돌 마킹 예시
1- A – 305 × 25 × 127 WA 46 K 8 V 7N 2000m/min
- 휠 타입(FROM): 1 (Straight-plain)
- 페이스(FACE): A
- 치수(SIZE): 외경(D) × 폭(W) × 보어(H)
- 연마재(ABRASIVE): WA (Figure 2 참조)
- 입도(GRAIN SIZE): 46 (Figure 2 참조)
- 경도(GRADE): K (Figure 2 참조)
- 구조(STRUCTURE): 8 (Figure 2 참조)
- 본드(BOND): V (Figure 2 참조)
- 메이커 코드(MAKER CODE): 7N
- 최대 속도(MAX. RPM): 2000 m/min
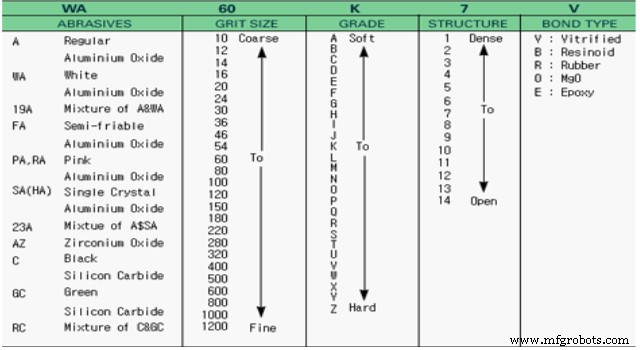
Figure 9: Grinding Wheel Selection Chart
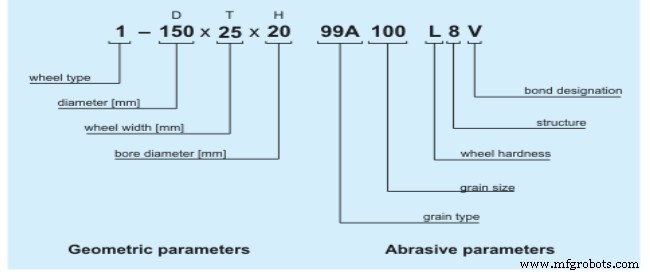
Figure 10: Grinding Wheel Selection Chart
단원 평가
- 안전 주의사항 5가지를 나열하시오.
- 연삭기 주요 5대 부품을 나열하시오.
- 다이아몬드 휠 드레서란 무엇인가?
- 드레싱 시 다이아몬드 드레서를 숫돌 중심에서 좌측으로 얼마나 떨어뜨려야 하는가?
- 링 테스트(Ring Test)란 무엇인가?
- 링 테스트 수행 방법을 설명하시오.
- 숫돌 선정 시 8대 영향 요인 중 5가지를 나열하시오.
- 알루미나(Aluminum Oxide) 숫돌은 무엇에 최적인가?
- 표준 숫돌 마킹 시스템의 5대 주요 요소를 모두 나열하시오.
- WA 80-L9B 마킹 숫돌의 사양을 해석하시오.
출처 정보
본 단원은 다음 자료를 바탕으로 작성되었습니다.
연삭 및 버핑(Grinding and Buffing) - MIT 기계공학 도구(Mechanical Engineering Tools), CC:BY-NC-SA 4.0.



