PCB 스텐실 마스터하기: 정밀 솔더 페이스트 인쇄를 위한 완전 가이드
인쇄 단계는 PCB 조립에서 가장 중요한 단계입니다. 사소한 실수도 보드 전체를 손상시킬 수 있으므로 솔더 조인트 배치에 대한 세심한 통제가 필수적입니다. PCB 스텐실을 사용하면 솔더 페이스트를 단일 정밀 패스로 적용하여 시간을 절약하고 일관된 품질을 보장합니다.
PCB 스텐실이란?
스텐실은 일반적으로 금속 또는 폴리이미드로 된 얇은 시트로, PCB 패드 레이아웃과 일치하는 패턴으로 천공되어 있습니다. 스텐실을 보드에 누르고 솔더 페이스트를 바르면 페이스트가 아페르처를 통해서만 증착되어 각 패드에 깨끗하고 균일한 코팅을 남깁니다. 결과는 신뢰할 수 있는 기계적 결합과 견고한 전기적 연결입니다.
대부분 PCB 패드 제조업체는 맞춤형 스텐실도 공급합니다. 보드와 일치하는 스텐실을 함께 주문하면 처음부터 완벽한 정렬을 보장합니다.
스텐실은 프레임형과 프레임리스 두 가지 주요 형태로 제공됩니다. 프레임형 스텐실(글루-인)은 매끄러운 아페르처 벽과 타이트한 공차로 대량 생산에 이상적. 프레임리스 스텐실은 텐셔닝 시스템을 사용하며 더 경제적이고 보관 용이하여 소량 런과 프로토타입에 적합.
PCB 스텐실 설계
스텐실 설계는 최적의 페이스트 릴리스와 조인트 품질을 보장하기 위해 여러 요소를 신중하게 고려해야 합니다.
스텐실 두께
두께는 각 아페르처를 채우는 페이스트 양에 직접 영향. 너무 얇은 스텐실은 페이스트가 아페르처 벽에 달라붙게 하고, 너무 두꺼운 스텐실은 패드 언더필 유발.
종횡비 (W/T)
종횡비는 아페르처 폭을 스텐실 두께로 나눈 값. 업계 가이드라인은 충분한 페이스트 흐름과 유지를 위해 최소 1.5 종횡비 권장. 예: 0.12mm 아페르처는 0.08mm 두께 스텐실과 짝(0.12/0.08=1.5).
면적 비율
아페르처 면적과 아페르처 벽 면적의 비율. 최소 허용 면적 비율 0.66; 이 값 초과 시 에지 거칠기 감소와 페이스트 균일성 개선.
QFP 및 BGA 피치 고려사항
- QFP 피치 ≤ 0.5mm: 0.12-0.13mm 두께 사용
- QFP 피치 > 0.5mm: 0.15-0.20mm 두께 사용
- BGA 볼 피치 ≥ 1.0mm: 0.15mm 두께 사용
- BGA 볼 피치 0.5-1.0mm: 0.13mm 두께 사용
SMT 조립 세부사항
화학 에칭 공정용 종횡비 1:1.5 권장; 레이저 컷 스텐실용 1:1.12 목표.
아페르처 설계
아페르처 모양과 크기는 브리징이나 솔더 비드 같은 결함률에 영향. 잘 설계된 아페르처는 스텐실과 보드 사이 개스킷 씰 유지에도 도움, 오염 감소.
정렬
정밀 정렬이 중요. PCB와 스텐실 양쪽에 피듀셜 마크 설치; 이 기준점은 자동 정렬 시스템과 높은 반복성의 수동 설정 가능.
스텐실 소재
금속(스테인리스 스틸) 스텐실은 대량 런에 최적의 에지 품질과 치수 안정성 제공. 폴리이미드 스텐실은 비용 효율적이고 소량 런에 적합; 레이저 컷 폴리이미드도 뛰어난 아페르처 충실도 달성 가능.
솔더 페이스트 품질
플럭스 조성과 합금 선택이 조인트 강도에 영향. 부품 리드 프로필과 보드 패드 지오메트리에 맞는 페이스트 사용하여 언더/오버플로 방지.
스텐실 코팅
특수 코팅은 아페르처 벽 잔여 솔더 감소, 인쇄 후 세척 노력 최소화, 페이스트 릴리스 개선. 대량 배치 실행 시 고속 생산용 코팅 고려.
특수 스텐실 설계
구리 채움 패드나 스루홀 비아가 있는 보드는 페이스트 양 제한과 구리 리프트 방지를 위한 "윈도우 이펙트" 아페르처 필요. 스텝업 또는 스텝다운 두께의 다층 스텐실은 동일 보드에서 다양한 피치와 크기의 부품 수용.
PCB 스텐실 제조 방법
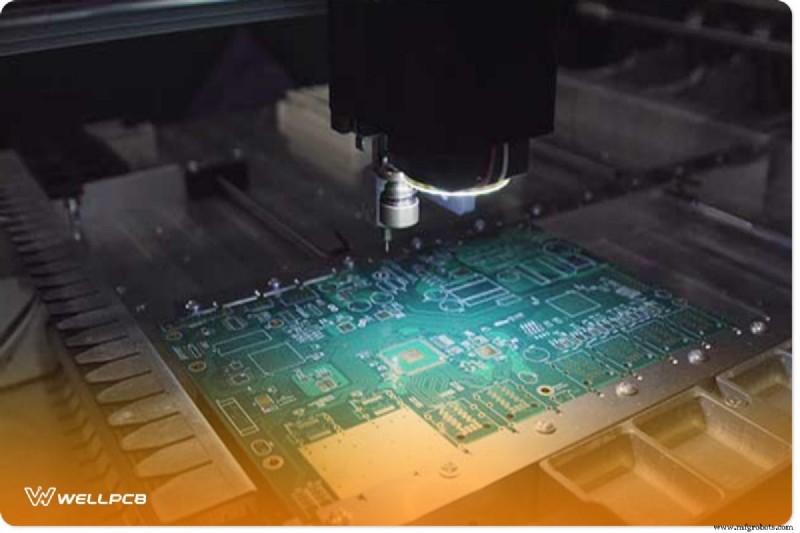
대규모 정밀 아페르처 생성은 자동화 공정 요구. 세 가지 가장 일반적인 방법은 화학 에칭, 레이저 컷, 전기주조.
레이저 컷은 매끄러운 벽과 제로 먼지로 고해상도 스텐실 업계 표준. 초타이트 피치에는 부적합하지만 0.25mm 피치까지 잘 작동.
레이저 컷 워크플로
핵심 도구: 레이저 커터, 마일라 시트, CAD 소프트웨어(EagleCAD 또는 ExpressPCB), 거버 처리용 ViewMate 또는 AutoCAD, PDF 프린터, DXF 뷰어.
1단계: 마일라 스택 준비
두 마일라 시트 결합. 상단 시트가 부분적으로 녹아 하단 시트가 용융물 흡수할 때까지 가열. 상단 시트 깨끗이 제거하여 균일한 두께 남김.
2단계: 설계 파일 내보내기
EagleCAD에서 상단 및 하단 크림 레이어를 거버로 내보내기. ExpressPCB에서 기계적 DXF 도면 내보내기.
3단계: 용융 수축 보상
ViewMate에서 거버 가져오기, 레이저 열팽창 계수에 따라 패드 치수 축소하는 "Swell" 연산 사용. 조정된 파일 PDF로 저장.
4단계: AutoCAD에서 DXF 스케일링(필요시)
AutoCAD에서 DXF 열기, 모든 객체 선택, 레이저 설정에 맞는 스케일 팩터 적용. 스케일된 도면을 PDF로 내보내기.
5단계: 레이저 컷
레이저 파라미터(파워, 속도, 주파수) 설정으로 마일라 스택 컷. 상단 시트 약간 녹음; 하단 시트 용융물 흡수로 깨끗한 에지 보장. 컷 후 시트 분리하고 확대경으로 아페르처 품질 검증.
PCB 스텐실 프린터
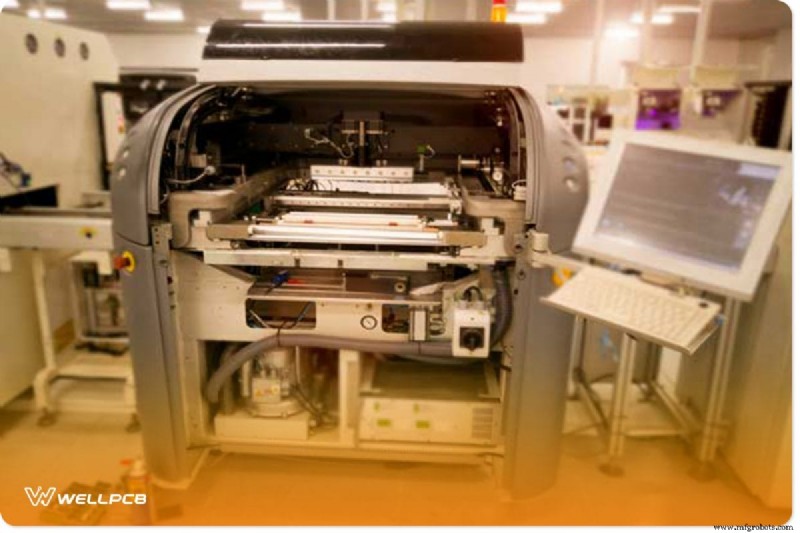
고정밀 스텐실 프린터는 자동 정렬과 반복성 결합. 자동, 반자동, 수동 변형으로 프로토타입 런부터 전체 생산까지 모두 적합.
주요 기능: 조절 가능한 스퀴지 압력, 스트로크 길이, 인쇄 속도 제어. 통합 카메라 시스템이 피듀셜 마크로 스텐실 정렬, 진공 또는 습식-건식 사이클로 아랫면 잔여 페이스트 세척.
결론
스텐실 설계, 소재 선택, 제조 기술 마스터링으로 가장 흔한 인쇄 오류 제거하고 매번 고품질 솔더 조인트 달성 가능. PCB 생산 중 어려움 겪으면 경험 많은 엔지니어 팀과 최첨단 장비가 지원 준비되어 있습니다.



