성공적인 사출 성형을 위한 언더컷 설계 최적화
언더컷 사출 성형은 금형에서 손상 없이 부품을 빼낼 수 없는 복잡한 형상과 특징을 가진 부품을 만드는 공정입니다. 사출 성형에서 언더컷 특징은 일반적으로 설계 전반의 복잡성과 관련 비용을 증가시킵니다. 그래서 가능하면 피하는 게 좋습니다.
이 글에서는 사출 성형에서 언더컷이 발생하는 상황과 언더컷 생성을 위한 다양한 방법을 자세히 탐구합니다.
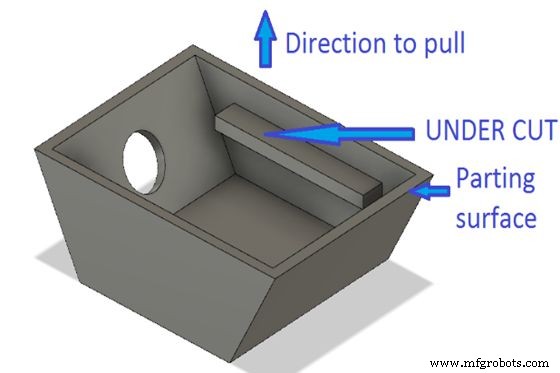
어떤 상황에서 언더컷 사출 성형이 필요한가?
언더컷 사출 성형이 필요한 시나리오는 많지만, 흔한 것들은 다음과 같습니다.
1. 맞춤 인서트 (Custom Inserts)
언더컷 사출 성형 공정으로 더 큰 부품에 들어맞는 맞춤 인서트 제작 가능. 기계 가공자들은 의료 기기나 정확한 핏이 필요한 제품에 이 인서트 유형 자주 사용. 두 조각 부착 시 나사나 리벳 대체로 언더컷 인서트 활용도 가능.
2. 측면 홀 (Side Holes)
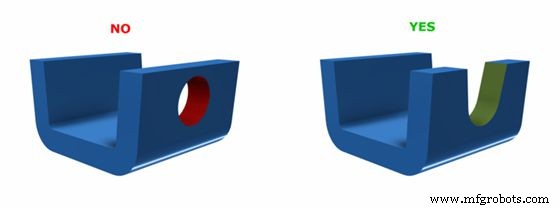
언더컷 사출 성형으로 기존 방법으론 만들기 어려운 측면 홀 생성 가능. 기계 가공자들은 컴포넌트 장착이나 다른 장비 부착용으로 측면 홀 자주 사용. 미적 목적(디자인 요소 추가, 제품 내 열 배출)에도 활용 가능.
3. 수직 나사산 (Vertical Threads)
수직 나사산은 언더컷 사출 성형의 또 다른 흔한 용례. 이 나사산은 볼트와 나사에서 흔히 볼 수 있지만, 여러 부품이 제대로 작동하려면 서로 나사 결합해야 하는 어셈블리 일부로도 사용 가능.
4. 바브 피팅 (Barb Fittings)
바브 피팅 경우 수컷 부품이 암컷 결합 부품을 잡는 립을 형성하도록 언더컷돼야 함.
5. 인터록킹 특징 (Interlocking Features)
텅 앤 그루브 같은 인터록킹 특징 설계 시 텅 한 쪽을 언더컷해 다른 쪽 그루브와 결합 가능하게 해야 함.
사출 성형 언더컷 관련 도전 과제
사출 성형 언더컷의 주요 도전은 가공 부품의 설계, 소재 선택, 미적 요구사항에서 기인합니다.
1. 탈형 각도 부족 (Lack of Draft)
배열이 복잡할수록 언더컷 설계 이슈 더 많이 발견. 모든 게 거기서 시작. 최적 성능 위해 탈형 각도, 캐비티 각도, 기타 복잡한 각도 제어 필수. 이젝션 공정 어려움 가능성 줄이려면 핸드 로드 코팅을 적절한 물질로 해야 함.
2. 금형에서 소재 분리 어려움 (Difficulty in Pulling Materials from Mold)
일부 소재에 언더컷 특징 포함하기 어려울 수 있음. 예: 유리 충전 플라스틱 등 일부 소재는 금형에서 분리 더 어려움. 경험칙: 소재가 더 단단할수록 추출 시 어려움 더 큼. 따라서 더 단단한 소재 쓸 땐 가능한 한 많은 탈형 각도 적용. 또한 언더컷 몰딩 극대화 위한 해결책은 소재 전반적 유연성과 탄성에 달림.
3. 미적 고려사항 (Aesthetic Consideration)
프로젝트 미적 요구사항이 또 다른 큰 장애물 될 수 있음. 예: 사출 성형 부품에 눈에 띄는 파팅 라인 원치 않거나 기타 미적 우려 있는 컴포넌트 작업 시, 쓸 수 있는 언더컷 설계 옵션에 제약 생김. 결과적으로 추가 어려움 감수해야 함.
몰드 부품에서 언더컷 성공적으로 활용하는 다양한 방법
언더컷 성공엔 작은 금형 변경과 높은 숙련도 필요. 금형 결함과 마모 최소화 돕는 설계들:
1. 핸드 로드 인서트 사용 (Use Hand-Loaded Inserts)
기계 가공자들은 예리한 각도 립 같은 어려운 특징에 언더컷 포함 필요할 때 핸드 로드 인서트 사용. 표준 해결책(범포프 등) 불가능한 어색한 위치 홀 같은 추가 특징 있을 때도 유용.
핸드 로드 인서트 활용 위해 작업자가 플라스틱 사출 전 금형에 금속 조각 하나 이상 삽입. 조각 수와 위치는 가공 부품 필요 언더컷 수에 달림. 이 금속 조각들이 차지하는 공간에 플라스틱 흐름 막아 캐비티 효과적 생성.
아이템 생성 후 작업자 금형 열면 핸드 로드 인서트 물리적으로 회수해야 함. 단점: 작업자가 각 캐비티 개별 적재·비적재해야 해 사출 성형 비용과 사이클 타임 증가.
2. 파팅 라인 배치 (Part Lines Placement)
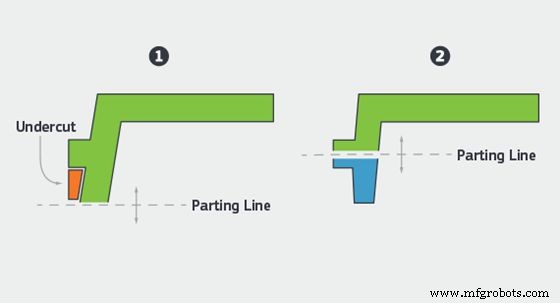
금형 파팅 라인을 이동해 언더컷과 겹치게 하는 게 언더컷 처리 가장 간단한 방법일 수 있음. 논리: 특징이 파팅 라인으로 반반 갈리면 작업자가 언더컷 필요 없이 부품을 금형에서 분리 가능. 기계 가공자는 지그재그 파팅 라인으로 다양한 특징 정렬해 언더컷 필요성 제거. 단, 이 방법엔 한계 존재. 기하형상과 플라스틱 유동 특성 범위에서.
3. 인서트 범포프 (Insert Bumpoffs)
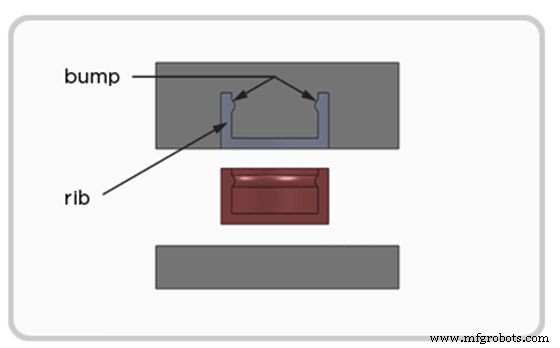
범포프는 유연하고 탄성 있는 직물 작업 시 좋은 선택. 표준 사출 성형 공정과 차이는 인서트 하나 추가뿐. 작업자가 공정 완료 후 이 인서트 먼저 제거. 남겨진 진공이 컴포넌트에 'wiggle room(윗글 룸)' 제공. 인서트 제거 후 부품 금형에서 꺼냄. '윗글 룸' 덕분에 언더컷 있어도 기계 가공자가 부품 살짝 구부려 금형서 꺼낼 수 있음.
범포프가 밖에서 보기엔 단순해 보여도 사용엔 여러 세심한 고려 필요. 첫째, 기계 작업자가 구부릴 때 부품 안 부러질 만큼 탄성 있어야 함. 둘째, 리드 각도 30~40도 범위 확보해야 함.
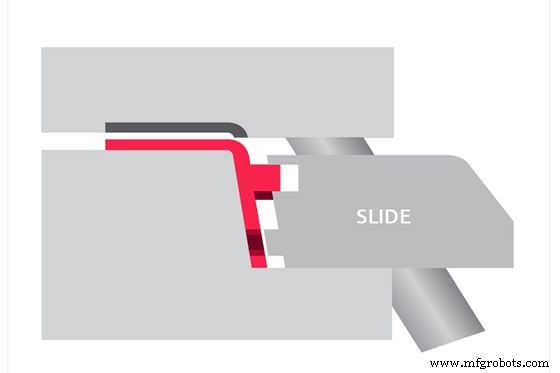
4. 사이드 액션 (Side Actions)
언더컷 불가피한 경우 사이드 액션 특징이 부품 기능 유지 돕음. 사이드 액션 코어는 플라스틱 금형 사출 전 삽입되는 인서트. 작업자가 소재 금형에 사출하면 이 인서트 차지 부피 채워지지 않음. 기계 가공자는 성형 완료 후 인서트 슬라이드 아웃.
하지만 범포프와 달리 작업자가 부품 꺼낸 후 사이드 액션 코어 제거. 사이드 액션은 금형 표면 잘 안 붙는 경질 소재에 가장 적합. 단점: 각 인서트별 특수 설계 필요해 공정 더 복잡해짐.
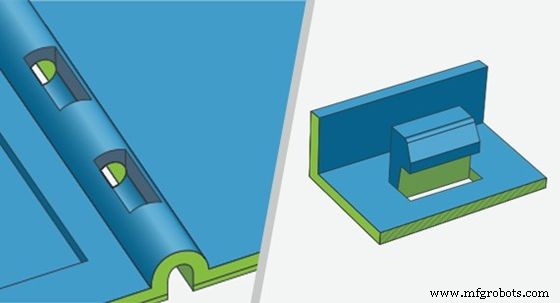
5. 셧오프 활용 (Make Use of Shutoffs)
기계 가공자는 몰딩 측면에서 튀어나온 훅 같은 특징을 다른 방법으로 쉽게 만들 수 없을 때 슬라이딩 셧오프 사용. 메인 컴포넌트 벽 구멍으로 슬라이딩 컷오프 삽입해 언더컷과 훅 생성. 금형 다른 절반이 나머지 훅 특징 생성.
슬라이딩 셧오프 문제: 극도로 타이트해야 함. 플라스틱이 특징 형상 넘어 현상 발생 못 하게 해야 두 메이팅 툴 섹션으로 쓸 수 있음. 아니면 툴 열닫 시 마찰 상당 발생. 추가로 그런 면 각각 약 3도 디프트 줘 금형 손상 방지 필요. 금형 완전 닫히고 기계적 실 형성될 때까지 완전 금속-금속 접촉 안 일어나기 때문.
사출 성형에서 언더컷 응용
언더컷 사출 성형은 언더컷 특징 부품 생산 능력 덕분에 수많은 분야에서 널리 쓰임. 몇 산업 선정해 설명:
가전제품 (Consumer Electronics)
이 응용에서 버튼과 플랜지 같이 달성 어려운 특징 형성 위해 다른 방법 사용. 언더컷은 모바일폰, 노트북 같은 가전제품 전자 컴포넌트용 캐비티 생성에도 사용.
의료 기기 (Medical Devices)
사출 성형이나 가공 같은 다른 방법으로 쉽게 제조 못 하는 복잡한 형상 생성 위해 언더컷 사용. 주사기, 카테터 같은 의료 기기에서 길이 방향 그루브 생성해 제대로 작동하게 함.
WayKen이 언더컷 문제 효과적 해결 돕습니다
언더컷 사출 성형 공정은 복잡하고 제대로 실행하려면 많은 경험 필요. WayKen에서는 언더컷 사출 성형이든 가공 언더컷이든 모든 언더컷 요구사항 처리해 지속적으로 최적 결과 제공.
WayKen은 제품 개발 빠르고 효율적으로 돕는 고품질 신속 툴링과 프로토타입 사출 성형 서비스도 제공. 즉시 견적과 DFM으로 부품 설계 최적화와 복잡성 최소화 도움 받으세요.
결론
설계 공정에서 언더컷 활용 이유 수많음. 첫째, 사출 성형용 부품 설계 시 컴포넌트 금형가능성 파악이 필수. 직벽 설계든 언더컷이든, 플라스틱이 제대로 흐르고 결함 최소 부품 생산되도록 형상을 정밀 사양으로 구축해야 함.
FAQ
사출 성형에서 언더컷이란?
몰딩에서 언더컷은 일체형 금형에서 철수 못 하게 하는 형상의 함몰이나 돌출. 몰드 컴포넌트 언더컷은 부품이 사출 성형기에서 직선으로 배출되지 않게 함. 내부 또는 외부 언더컷 가능, 외부 언더컷은 컴포넌트 바깥쪽, 내부 언더컷은 안쪽.
언더컷 공정이란?
컴포넌트 금형서 꺼낼 때 언더컷 닿는 금형 부분 조정해 부품 금형서 꺼내려면 일부 메커니즘 필요. 부품이 장치 없이 직접 분리 불가하므로. 이게 언더컷 절차.
사출 성형에서 '파팅 라인'이란?
파팅 라인은 금형 드로우 라인 방향이나 기계 가공자가 부품 손상 없이 금형 두 절반 분리하는 지점 표시. 분리선 보통 부품 중심 아래로 가나 부품 형상에 따라 변경.



