복잡한 항공기 브래킷에 5축 가공이 필수적인 이유
항공우주 제조에서 구조적 무결성을 유지하면서 중량을 최소화하는 것은 최우선 과제입니다. 현대 항공기 컴포넌트는 통합된 경량 토폴로지와 복잡한 형상을 특징으로 합니다. 항공우주 분야를 전문으로 하는 CNC 가공 엔지니어로서 항공기 브래킷 같은 구조 컴포넌트가 다축 가공을 엄격히 요구하는지 자주 질문을 받습니다. 현장 현실: 5축 항공우주 가공은 더 이상 선택이 아닙니다. 제조 필수 사항입니다.
글로벌 티어-1 공급업체가 5축 CNC 가공 서비스를 찾을 때 검증된 능력, 엄격한 공차 제어, 고가치 소재에 대한 포괄적 리스크 완화를 요구합니다. 이 글은 복잡한 항공기 컴포넌트가 고급 다축 생산을 필요로 하는 이유와 이러한 시스템이 기존 밀링 한계를 어떻게 극복하는지 엔지니어링 분석을 제공합니다.
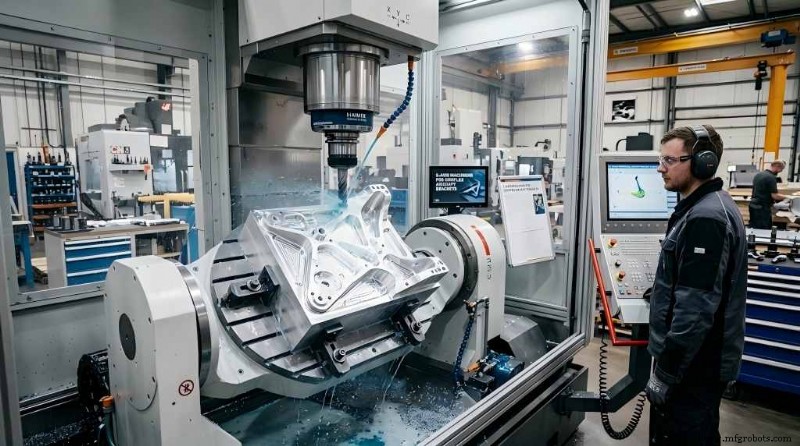
5축 CNC 가공이란 무엇이며 항공우주에 왜 필요한가?
기존 CNC 밀은 3개 선형 축(X, Y, Z)으로 작동합니다. 프리즘형 부품에는 탁월하지만 복잡한 형상에는 키네마틱적으로 제한됩니다. 5축 밀은 두 회전 축(일반적으로 X축 중심 틸트인 A축, Y 또는 Z축 중심 회전인 B-또는 C-축)을 추가해 반구형 작업 엔벨로프 내 모든 방향에서 절삭 공구가 공작물에 접근할 수 있게 합니다.
항공우주 컴포넌트(구조 브래킷, 임펠러, 벌크헤드 프레임)는 유기적 윤곽, 자유형 표면, 가변 앵글 드래프트 웹, 깊은 내부 캐비티를 특징으로 합니다. 이를 3축 또는 4축 기계로 가공하면 심각한 위험이 따릅니다:
- 누적 셋업 오차: 3축 기계에서 다면 브래킷 가공은 다중 셋업과 전용 고정구 필요. 각 수동 재배치는 정렬 편차를 누적시켜 GD&T 오차를 복합시킵니다.
- 불충분한 공구 도달: 3축 기계에서 공구 축은 고정됨. 앵글 피처나 딥 포켓은 공구 충돌이나 미가공 잔재 발생.
5축 가공은 단일 셋업으로 작업을 완료해 지오메트릭 피처 간 정확한 공간 관계를 보존합니다.
항공기 브래킷이 절대적으로 5축 밀링을 필요로 하는 이유
공기역학적 힘을 동체에서 조종면으로 전달하는 일반적인 구조적 하중 지지 브래킷을 검토하면 기술적 필요성이 입증됩니다.
도전 1: 깊은 캐비티 & 박벽
중량 제한으로 깊은 포켓과 얇은 벽(<2.0mm) 설계가 필요합니다.
- 3축 실패: 롱 리치 툴은 강성 부족. 비지지 길이에 따라 처짐이 3제곱으로 증가 → 심한 채터, 불량 표면 마감, 가속된 공구 마모, 박벽 왜곡.
- 5축 솔루션: 스핀들 틸트 또는 트러니온으로 짧고 강성 있는 공구를 최적 각도로 캐비티에 진입. 채터 프리, ±0.02mm 벽 두께 공차 유지, 기계적 변형 방지.
도전 2: 엄격한 기하 공차를 위한 셋업 오차 제거
브래킷에는 주요 데이텀 상대 0.03mm 이내의 진위치 공차를 가진 중요 보어 홀, 결합 면, 정렬 슬롯 포함. 다중 픽스처/셋업으로는 픽스처 위치, 클램핑 변동, 기계 원점 이동으로 준수가 거의 불가능.
5축 단일 셋업 원칙: 원자재 한 번 클램핑, 5면 순차 접근. 상대 위치는 기계 인코더 정확도로 제어 – 휴먼 인덱싱 오차 제거.
도전 3: 유기적 형상에서 일정 표면 속도 유지
3축 기계에서 복잡한 외부 윤곽 밀링 시 볼노즈 커터의 접촉점이 센터 팁(영 회전 속도) 쪽으로 이동해 전단이 아닌 문질러짐 발생.
5축 연속 가공은 공구 축을 표면 법선 기준으로 동적으로 틸트해 최적 접촉 직경 유지, 안정적 표면 속도(Vc) 확보, 버니싱 방지, 수동 연마 없이 Ra 1.6µm 항공우주 표준 달성.
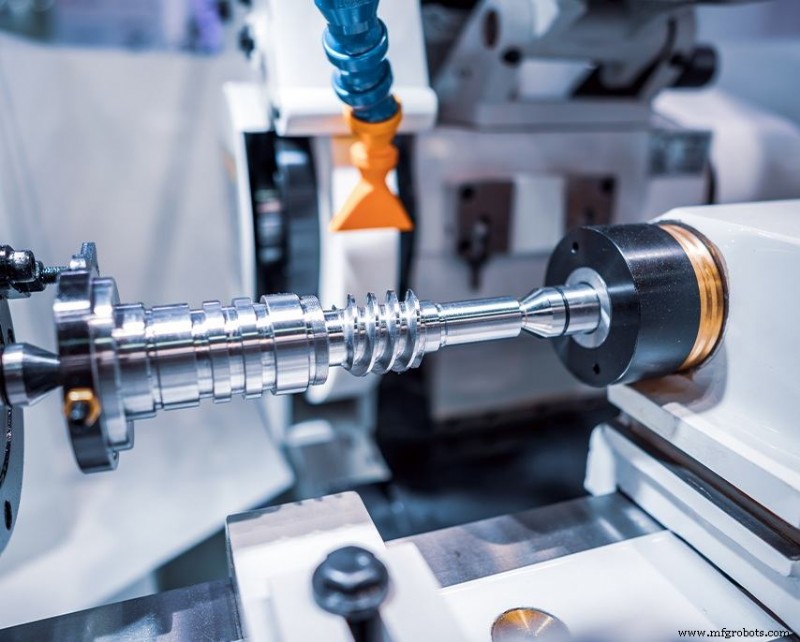
5축 기술로 티타늄과 인코넬 가공
항공우주 브래킷은 심각한 사이클릭 하중과 열 환경 하의 첨단 합금 사용. 이러한 소재는 다축 툴패스 전략이 필요한 극한 가공성 도전 과제 제시.
| 소재 그룹 | 대표 합금 | 기계적 특성 | 5축 완화 전략 |
|---|
| 티타늄 합금 |
Ti-6Al-4V (Grade 5) |
낮은 열전도성, 고온에서 높은 화학적 반응성, 높은 절삭 힘 |
연속 5축 공구 방향 최적화로 국부적 열 축적 방지. 정확한 인게이지먼트 각도 유지로 예측 가능한 플랭크 마모와 연장된 공구 수명. |
| 니켈 기반 초합금 |
Inconel 718 |
빠른 가공 경화, 고온에서 높은 전단 강도, 연마성 미세구조 |
고강성 5축 툴패스와 트로코이달 밀링 결합으로 공구 부하 균등 분배, 노치 마모 완화 및 파손 회피. |
| 항공우주 알루미늄 |
7075-T651 |
압연/단조 잔류 응력 높음, 대량 소재 제거 시 뒤틀림 경향 |
고속 5축 적응형 밀링으로 소재 신속하고 대칭적으로 제거, 내부 응력 균형 잡아 변형 방지. |
항공우주용 5축 CNC 가공 서비스 선택
머신 대수 이상으로 조달 전문가는 다음을 검증해야 합니다:
- 장비 등급 & 키네마틱 강성: 열 안정화, 다이렉트 드라이브 고토크 스핀들, 풀 로드 하 체적 안정성 위한 고해상도 리니어 스케일 갖춘 하이엔드 5축 밀(DMG MORI, Makino, Hermle, Matsuura).
- 인증 & 품질 시스템: AS9100D 필수 – 배치 추적성, NDT 절차, AS9102 기준 FAI 보장.
- 고급 CAM 프로그래밍 & 시뮬레이션: 전문 스위트(Hypermill, Mastercam) + 전체 시뮬레이션(VERICUT)으로 키네마틱 검증, 클리어런스 체크, 충돌 회피.
- 계측 정밀도: 네이티브 3D CAD 모델 대비 기하 피처 측정을 위한 연속 스캐닝 또는 5축 프로빙 헤드 장착 현장 CMM.
다축 밀링은 구조 브래킷부터 터빈 컴포넌트까지 현대 항공의 저중량, 고강성, 긴 수명 요구를 충족하는 근본 공정입니다. 정밀 5축 공정은 엔지니어링 스펙 충족하면서 처리량 극대화 보장.
자주 묻는 질문
Q1: 5축 항공우주 가공 서비스가 달성 가능한 기하 공차는?
A1: 항온 항습 시설의 하이엔드 5축 센터는 선형 위치 공차 ±0.005mm(0.0002in), 회전 인덱싱 ±2아크초 유지. 중요 보어의 진위치 공차는 주 데이텀 상대 일반적으로 0.02mm 이내.
Q2: 5축 가공이 복잡한 브래킷의 리드 타임을 어떻게 단축하나?
A2: CAM 프로그래밍/시뮬레이션이 3축보다 오래 걸리지만, 다중 픽스처 설계, 셋업, 교체 제거로 총 제조 시간 40~60% 단축.
Q3: 왜 5축 항공우주 가공 숍에 AS9100D가 필수인가?
A3: AS9100D는 ISO 9001에 항공우주/방위/우주 특화 엄격한 리스크 관리, 중요 아이템 통제, 구성 관리 통합. 단조부터 초음파 테스트까지 모든 5축 가공 단계가 문서화돼 결함 방지 보장.



