알루미늄 압출 vs CNC 가공: 어느 것이 더 비용 효율적인가?
엔지니어가 알루미늄 부품을 소싱할 때 첫 선택은 프로파일을 압출할지, 솔리드 빌릿에서 가공할지입니다. 두 방법 모두 고품질 결과를 제공하지만 비용과 이상적 애플리케이션은 현저히 다릅니다. 잘못된 공정 선택은 첫 유닛이 출하되기도 전에 부품당 비용을 조용히 부풀립니다.
이 가이드는 압출과 CNC 가공의 핵심 차이를 분석하고, 각 공정에서 돈이 실제로 어디로 가는지 설명하며, 하이브리드 압출-가공 전략이 정밀도를 희생하지 않고 CNC 비용을 줄이는 방법을 보여줍니다. 새로운 프로파일 설계 중이든 기존 워크플로 검토 중이든, 이 정보가 필요합니다.
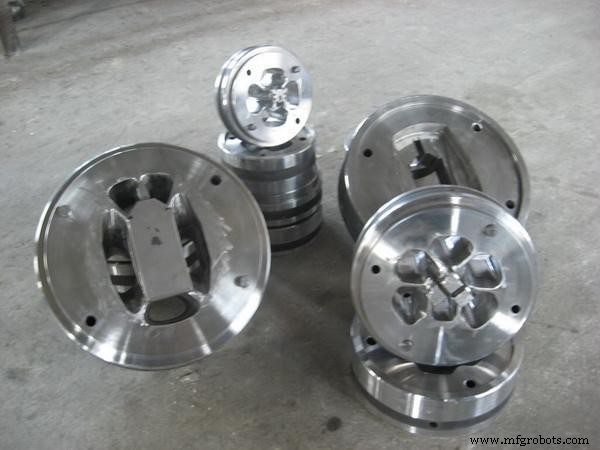
압출과 CNC 가공의 핵심 차이 이해
두 공정 모두 알루미늄 가공의 성숙하고 검증된 기술이지만, 뚜렷한 설계 목표와 생산 시나리오에 부합합니다.
- CNC 가공: CNC 제어 절삭 공구가 알루미늄 빌릿에서 소재를 제거해 원하는 형상 달성. 사실상 모든 지오메트리에 엄격한 공차로 대응 가능하지만 제거된 소재는 칩과 스크랩이 됩니다.
- 금속 압출: 가열된 알루미늄을 맞춤 강철 다이를 통해 강제로 통과시키는 니어-넷-셰이프 성형 공정. 단면이 직접 형성돼 최소한의 소재 손실로 긴 연속 프로파일 생산.
CNC 가공 비용 vs 압출 비용: 돈은 실제로 어디로 가는가?
두 방법 간 비용 격차는 견적 단계에서 명확하지 않을 수 있지만 생산 중에 명확해집니다. 주요 동인:
- 자재 낭비: CNC 가공은 최종 컴포넌트가 되지 않는 대량의 알루미늄 칩 생성. 복잡한 단면에서 바이-투-플라이 비율은 높을 수 있음 – 시작 빌릿이 완제품보다 몇 배 무거울 수 있음. 압출은 다이로 니어-피니시드 형상을 직접 생산해 자재 활용도 크게 개선.
- 툴링 & 셋업 비용: CNC는 고정구, 공작물 고정, 빈번한 교체가 필요한 소모성 절삭 공구 필요. 압출은 맞춤 강철 다이 초기 투자 필요 – 수천 개 부품 생산 시 최소 추가 툴링 비용으로 다이 수명 지속.
- 사이클 타임: 압출기는 분당 미터 단위 프로파일 공급. 복잡한 단면을 솔리드 빌릿에서 가공하려면 많은 패스와 툴 교체 필요, 기계 시간 추가로 CNC 비용 직접 상승.
이 요소들이 모든 부품의 총 비용 그림을 형성합니다. 아래 표는 두 공정을 주요 비용 차원에서 비교합니다.
| 비용 요소 | 금속 압출 | 솔리드 빌릿 CNC 가공 |
|---|
| 초기 투자 | 중간 (다이 비용) | 낮음 (전용 툴링 없음) |
| 자재 활용도 | 높음 (니어-넷-셰이프) | 낮음 (상당량 스크랩) |
| 대량 생산 시 부품당 비용 | 일반적으로 낮음 | 프로파일 기반 부품에서 종종 높음 |
| 스케일링 속도 | 빠름 | 느림 |
하이브리드 전략: 압출 가공이 전체 비용을 줄이는 방법
실제로 가장 경제적인 접근법은 순수 압출이나 순수 가공이 거의 아닙니다. 스마트한 조합인 압출 가공이 CNC 비용을 줄이면서 치수 유연성을 유지합니다.
- 니어-넷-셰이프 효율성: 기본 단면(채널, 플랜지, 내부 캐비티)을 이미 포착한 압출 프로파일로 시작해 CNC 기계에서 발생했을 대부분의 소재 제거 제거.
- 표적 2차 가공: 필요한 곳에만 CNC 적용 – 나사 구멍, 정밀 결합 면, 타이트 공차 보어, 다이 지오메트리로 제공되지 않는 피처 – 시간과 비용 모두 감소.
- 결론: 압출 프로파일로 시작하면 기계가 니어-파이널 형상에서 시작. 가공 시간 단축, 공구 마모 감소, 부품당 비용 대폭 하락 – CNC의 치수 유연성과 압출의 자재 효율성 결합.
올바른 제조 방법 선택
최적 선택은 부품 형상, 생산량, 공차 요구 사항에 따라 달라집니다. 다음 가이드라인을 고려하세요.
금속 부품에 압출을 사용해야 할 때
- 일관된 단면: 부품이 길이 방향 같은 형태 유지 – 대표적 예: 히트싱크, 프레임, 구조 레일, 인클로저, 슬라이딩 채널.
- 중~대량 생산: 다이 비용 상각되면 압출 더 경제적 – 부품당 비용 볼륨 증가에 따라 크게 하락.
- 자재 효율성 우선: 원자재 알루미늄 비용이 예산 주도 시 니어-넷-셰이프 생산이 실질적 이점.
- 프로파일 기반 표면 피처: 핀, 그루브, 중공 섹션 등 지오메트리가 압출 다이와 자연스럽게 맞음.
CNC 가공을 사용해야 할 때
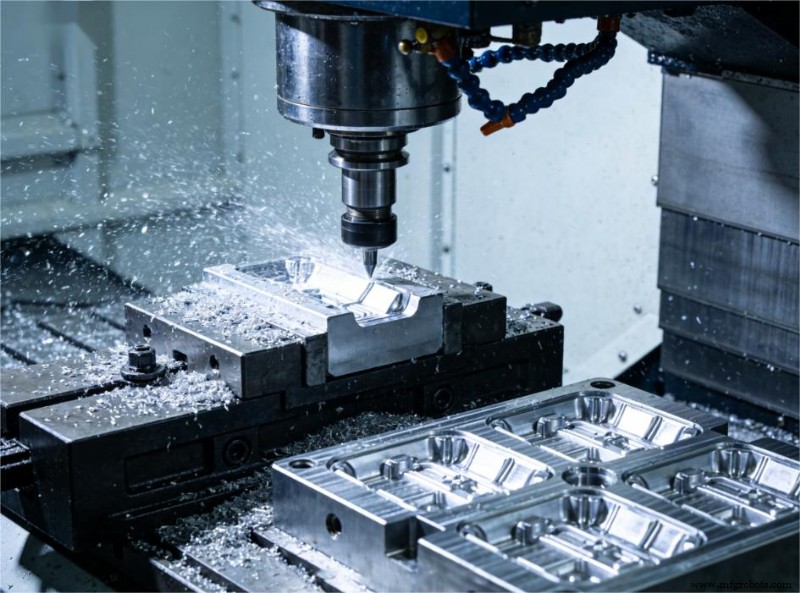
- 완전 3D 지오메트리: 일정한 단면이 없는 부품 – 여러 면에 포켓이 있는 하우징이나 복합 곡선 브래킷 등은 CNC에 더 적합.
- 비균일 단면: 축을 따라 형상이 크게 변하는 컴포넌트는 감산식 또는 주조 방식 필요.
- 고도로 복잡한 내부 피처: 멀티축 CNC는 딥 포켓, 언더컷, 경사 보어, 복잡한 내부 채널에 탁월.
- 타이트 공차 요구사항: CNC는 일반적으로 여러 피처에 걸친 매우 타이트한 치수나 위치 공차에 더 신뢰성. 압출의 열적/공정 변동은 미세 위치 제어 제한.
- 저량 또는 프로토타입: 저량 프로토타입에는 다이 투자 불필요한 CNC가 더 유연하고 비용 효율적.
아래 표는 가장 일반적인 설계 파라미터를 나란히 매핑합니다.
| 부품 파라미터 | 압출에 더 적합 | 솔리드 빌릿 CNC 가공에 더 적합 |
|---|
| 단면 | 균일 / 길이 방향 일관됨 | 변화하거나 완전 3D |
| 생산량 | 중~대량 | 저~중량 |
| 벽 두께 | 얇고 균일한 벽 | 가변 벽 두께 |
| 타이트 정밀 공차 | 2차 가공으로 달성 가능 | 직접 달성 가능 |
제조 전략 최적화 준비되셨나요?
초기에 올바른 공정 선택이 비용과 리드 타임을 통제하는 단일 가장 효과적인 방법입니다. 최적 방법은 지오메트리, 공차, 볼륨에 따라 달라집니다.
새 설계를 평가 중이거나 압출과 CNC 가공 중 어느 것이 최적인지 불확실하다면, JTR에 무료 제조 가능성 검토와 견적을 문의하세요.
관련 가이드



